




Varjenje Armox®
Priporočila za varjenje
Zaščitne plošče SSAB imajo pusto kemijsko sestavo, ki podpira visoko stopnjo varivosti. Poleg tega je te kakovosti jekla mogoče variti s katero koli običajno varilno metodo. Ustrezne vrste dodajnih materialov obsegajo feritne in nerjavne vrste, pri čemer so priporočene odvisne od kakovosti jekla. Vse kakovosti Armox® je mogoče variti z drugimi varivimi jekli.
Priprava robov
Dobro prileganje med obdelovanci je ključno za zmanjšanje napetosti in s tem tveganja pokanja. Vse vrste nečistoč na robovih in v njihovi bližini, kot so valjalna škaja, rja, olje, barva, vlaga itd., je treba pred varjenjem odstraniti.
Opredelitev vnosa toplote
Varjenje s priporočenim vnosom toplote daje dobre mehanske lastnosti v spoju. Vnos toplote (Q), glejte enačbo 1, pri varjenju je odvisen od toka, napetosti in hitrosti pomika ter opisuje dovedeno energijo/dolžino v spoj in vpliva na mehanske lastnosti zvarnega spoja. Med varjenjem pride do izgube energije v obloku. Faktor toplotnega izkoristka (k) izraža del vnosa toplote, ki se prenese v spoj. Različne metode varjenja imajo različen toplotni izkoristek.
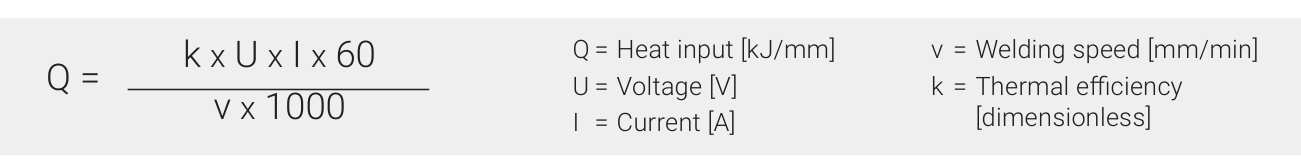
Enačba 1.Izračun vnosa toplote z uporabljenimi simboli.
Varjenje pik
Pri varjenju pik naj bo vsaka varilna pika dolga vsaj 50 mm, da se izognete vodikovim razpokam v spoju.
Ogljikovi ekvivalenti za Armox®
Odpornost jekla proti vodikovemu pokanju je mogoče izraziti z njegovim ogljikovim ekvivalentom. Obstajajo različne vrste ogljikovih ekvivalentov, od katerih sta ekvivalenta po CET in CEV mednarodno najpogostejša. Nizke vrednosti ogljikovih ekvivalentov pomenijo manjšo potrebo po predgrevanju med varjenjem. Tipične vrednosti za Armox® so podane v tabeli 1.
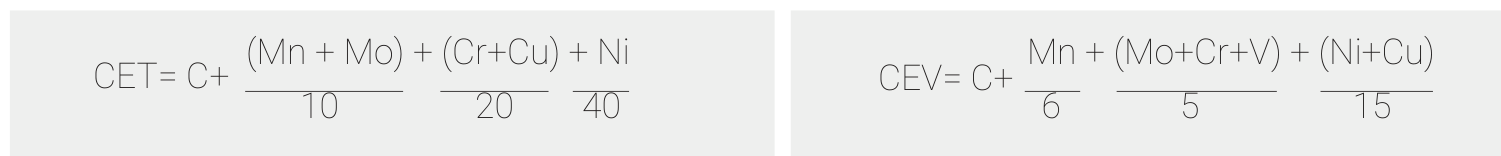
Enačbi 2 in 3.Izračun ogljikovega ekvivalenta, CET in CEV.
Tabela 1.Tipični ogljikovi ekvivalenti za Armox®. Za izračune glejte enačbi 2 in 3.
Kakovost jekla | Razpon debeline | CET [%] | CEV [%] |
|---|---|---|---|
Armox® 370T Class 1 | 3–100 mm | 0.46–0.50 | 0.67–0.73 |
Armox® 370T Class 2 | 3–152 mm | 0.46–0.53 | 0.67–0.93 |
Armox® 440T | 4–80 mm | 0.38–0.41 | 0.67–0.71 |
Armox® 500T | 3–130 mm | 0.46–0.53 | 0.67–0.93 |
Armox® 520T | 4–12 mm | 0.46 | 0.67 |
Armox® 560T | 4–15 mm | 0.46 | 0.62 |
Armox® 600T | 4–20 mm | 0.53–0.58 | 0.66–0.82 |
Armox® 620T | 5–15 mm | 0.53 | 0.66 |
Armox® Advance | 4–12 mm | 0.56–0.64 | 0.68–0.89 |
Izbira dodajnih materialov
Priporočene vrste dodajnih materialov so feritne in nerjavne vrste. Možne vrste so odvisne od kakovosti Armox® in debelin plošč v spoju. Za vse vrste dodajnih materialov velja naslednje: za doseganje optimalne kombinacije trdnosti in žilavosti v zvarnem spoju izberite dodajni material s čim nižjo trdnostjo, ki pa še vedno izpolnjuje zahteve glede trdnosti spoja. Uporaba dodajnih materialov nizke trdnosti lahko prinese več koristi, kot so višja žilavost vara, višja odpornost proti vodikovemu pokanju in nižje zaostale napetosti v spoju. Konstruktorji naj zato zvare skušajo postaviti na območja z nizkimi napetostmi.
Nelegirani in nizkolegirani feritni dodajni materiali
Če so izbrani nelegirani ali nizkolegirani feritni dodajni materiali, je ustrezna meja tečenja teh dodajnih materialov pod približno 500 MPa. Priporočena največja vsebnost vodika dodajnih materialov je 5 ml/100 g vara. To zahtevo lahko izpolnijo dodajni materiali za varjenje MAG s polno žico in varjenje TIG. Pri drugih varilnih metodah lahko največjo dovoljeno raven vodika dosežejo naslednje vrste dodajnih materialov:
- Varjenje MAG z žicami s praškastim jedrom: bazične in rutilne vrste
- Varjenje MAG z žicami s kovinskim jedrom: določene blagovne znamke
- SAW: kombinacije žice in bazičnega praška
V zadnjih treh primerih so natančne ravni vodika navedene v podatkovnem listu dodajnega materiala.
Avstenitni dodajni materiali
Priporočeni avstenitni dodajni materiali so vrste AWS 307 ali AWS 309. Priporočamo, da imajo prednost dodajni materiali skladno z AWS 307, drugo prednost pa skladno z AWS 309. Te vrste dodajnih materialov imajo v celotnem varu mejo tečenja do približno 500 MPa. Vrsta AWS 307 bolje kljubuje vročemu pokanju kot AWS 309. Za nerjavne vrste dodajnih materialov ni navedene posebne največje ravni vodika. Razlog je višja topnost vodika v avstenitnih dodajnih materialih.
Rokovanje z dodajnimi materiali
Vse vrste dodajnih materialov je treba shranjevati skladno s priporočili proizvajalca. Vsebnost vodika bo tako ostala na predvideni ravni. Več informacij najdete v našem dokumentu TechSupport o dodajnih materialih. Najdete ga pod Downloads na www.ssab.com, poiščite »consumables«.
Temperature predgrevanja
Obstajajo priporočila za najnižje in najvišje temperature predgrevanja jekla med varjenjem. Najnižje temperature predgrevanja so zahtevane za preprečevanje vodikovega pokanja. Najvišje temperature predgrevanja pa so določene za preprečevanje poslabšanja mehanskih lastnosti v celotni zvarjeni konstrukciji. Priporočila za predgrevanje so podana v tabeli 2. Najnižja temperatura predgrevanja je odvisna od kakovosti jekla, debeline plošče v spoju, vrste dodajnih materialov in uporabljenega vnosa toplote. Če se uporabljajo feritni dodajni materiali, je predgrevanje vedno priporočeno.
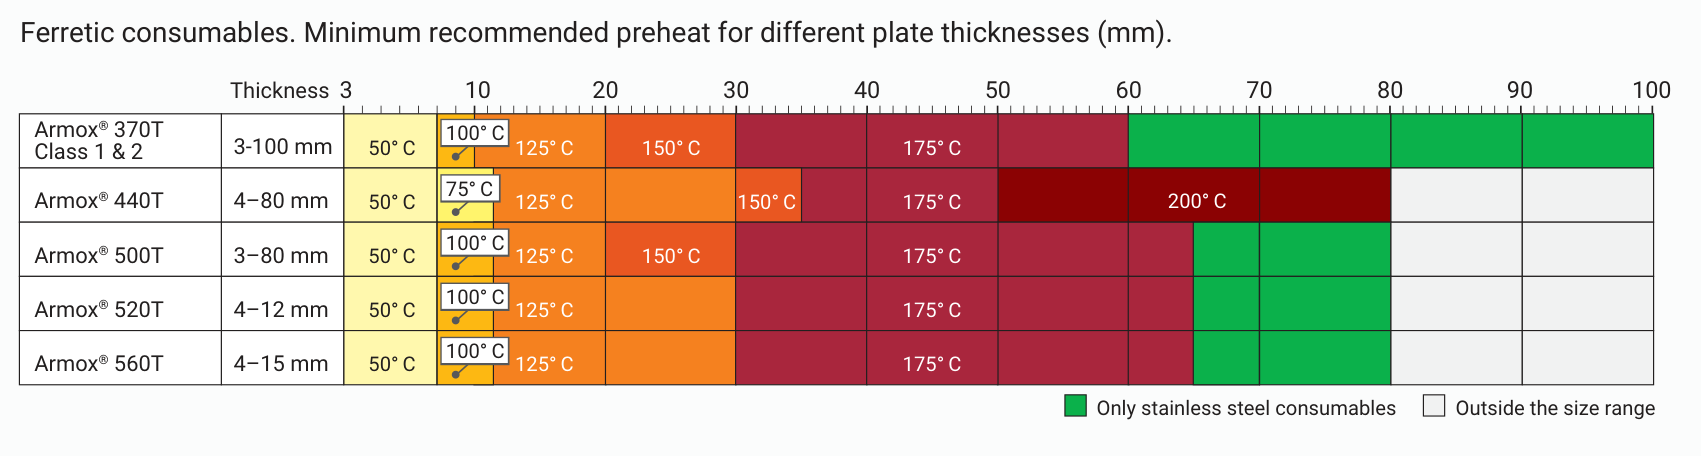
Tabela 2a.Feritni dodajni materiali – najnižje priporočeno predgrevanje za različne debeline posameznih plošč (mm). Zelena označuje debeline, kjer so priporočeni le nerjavni dodajni materiali; bela je zunaj razpona velikosti.
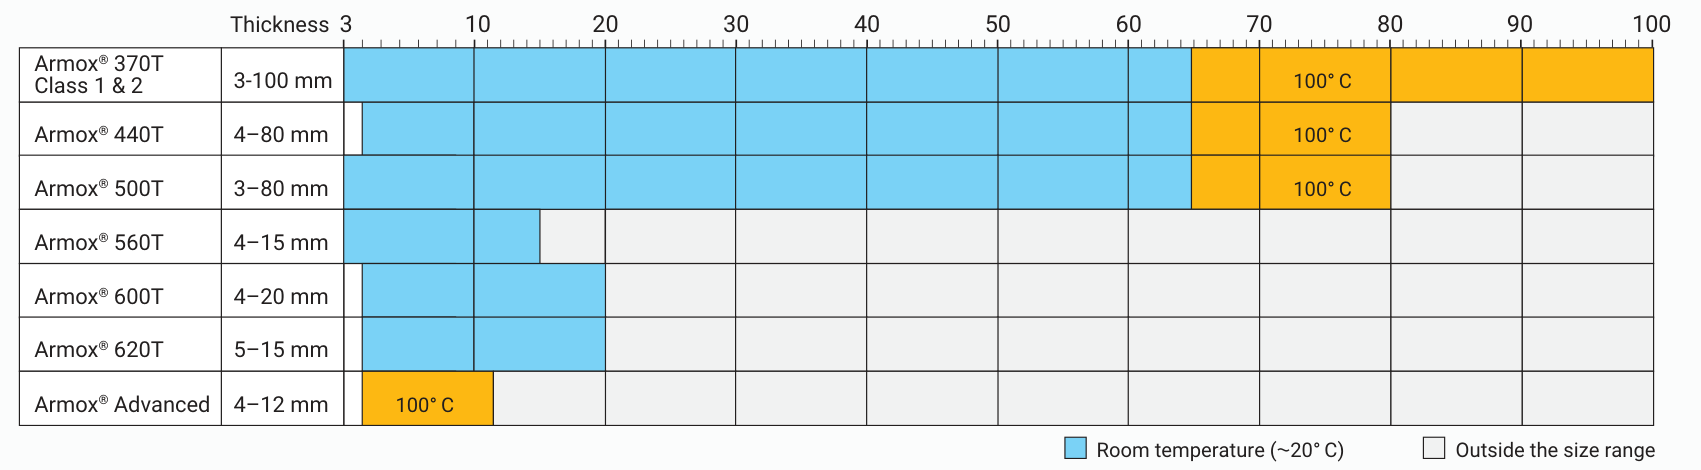
Tabela 2b.Avstenitni dodajni materiali – najnižje priporočeno predgrevanje za različne debeline posameznih plošč (mm). Modra je sobna temperatura (približno 20 °C); bela je zunaj razpona velikosti.
Zgornje najnižje temperature predgrevanja veljajo za vnose toplote 1,7 kJ/mm ali več. Najnižjo temperaturo predgrevanja zvišajte za 25 °C glede na prikazane vrednosti za vsakega od naslednjih primerov:
- Varjenje trdno vpetih spojev.
- Za vnose toplote v razponu 1,0–1,6 kJ/mm. Za najnižje temperature predgrevanja pri vnosih toplote pod 1,0 kJ/mm se obrnite na SSAB.
- Če je vlažnost okolice visoka ali je temperatura okoliškega zraka ali spoja pod +5 °C.
Sobna temperatura se nanaša na temperaturo okoliškega zraka in spoja približno 18 °C–25 °C. Če to ni izvedljivo, so na teh območjih sprejemljive temperature do +5 °C.
Tabela 3.Najvišje temperature predgrevanja/medvarkovne temperature.
Kakovost jekla | Najvišja temperatura predgrevanja/medvarkovna temperatura [°C] |
|---|---|
Armox® 370T Class 1 | 400 |
Armox® 370T Class 2 | 600 |
Armox® 440T | 190 |
Armox® 500T | 190 |
Armox® 520T | 170 |
Armox® 560T | 180 |
Armox® 600T | 160 |
Armox® 620T | 120 |
Armox® Advance | 120 |
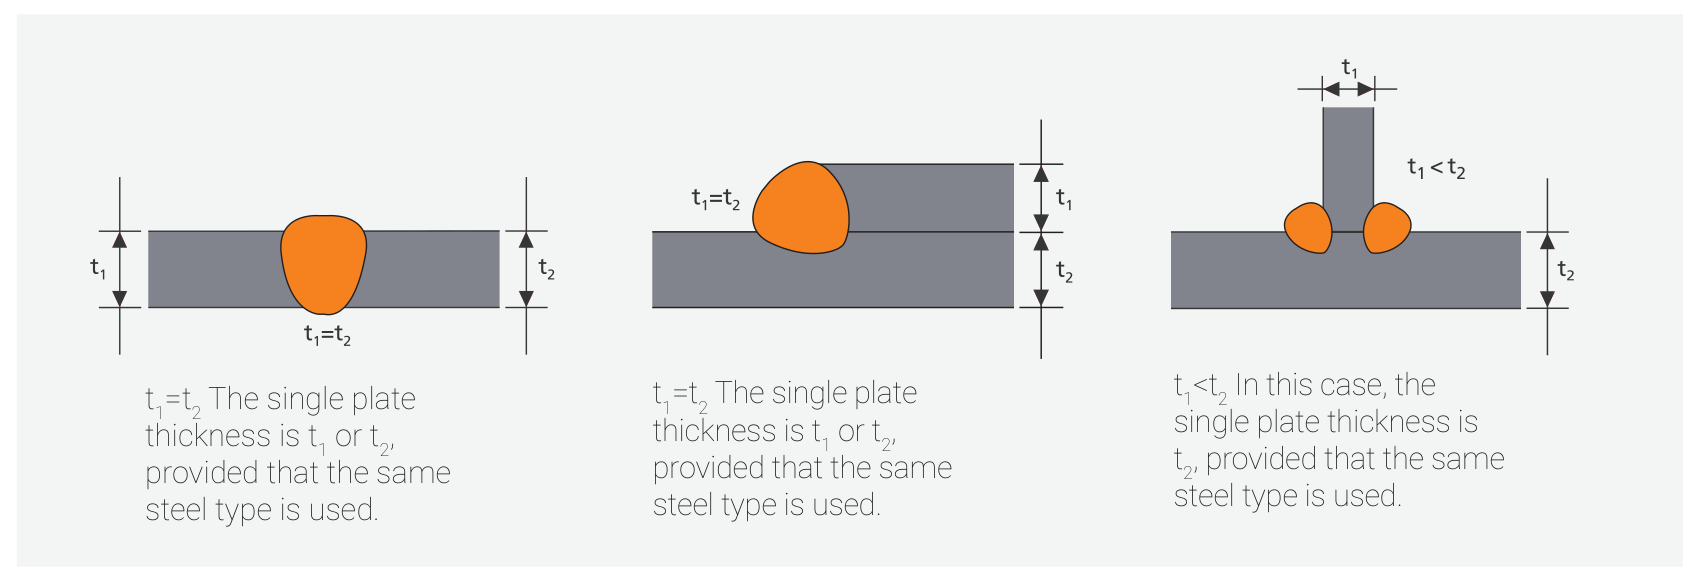
Slika 3.Posamezne in kombinirane debeline plošč.
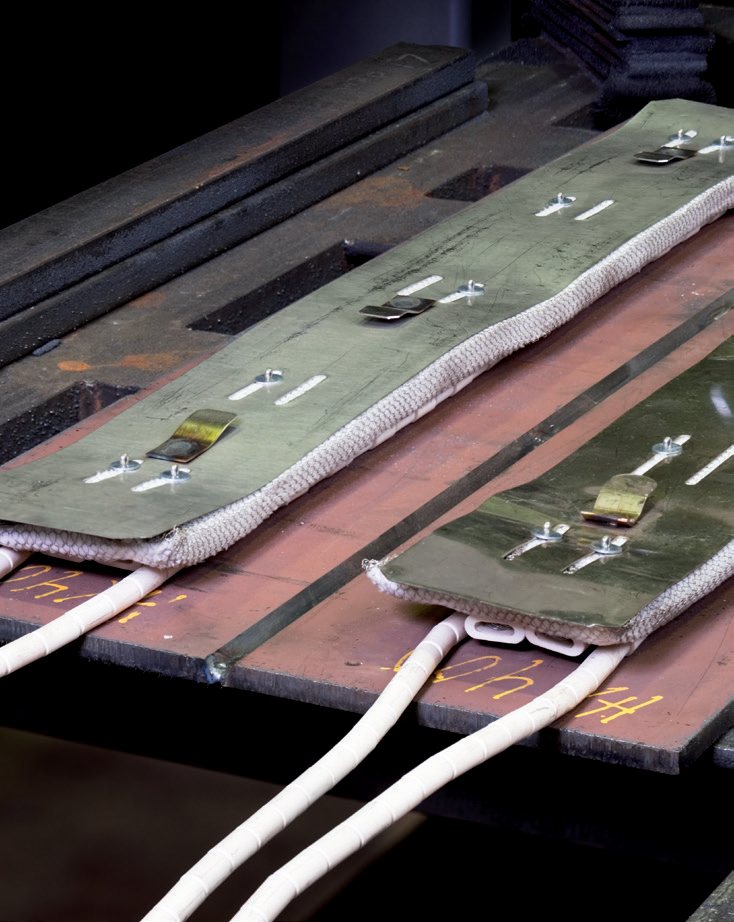
Slika 4.Uporaba grelnih odej za predgrevanje.
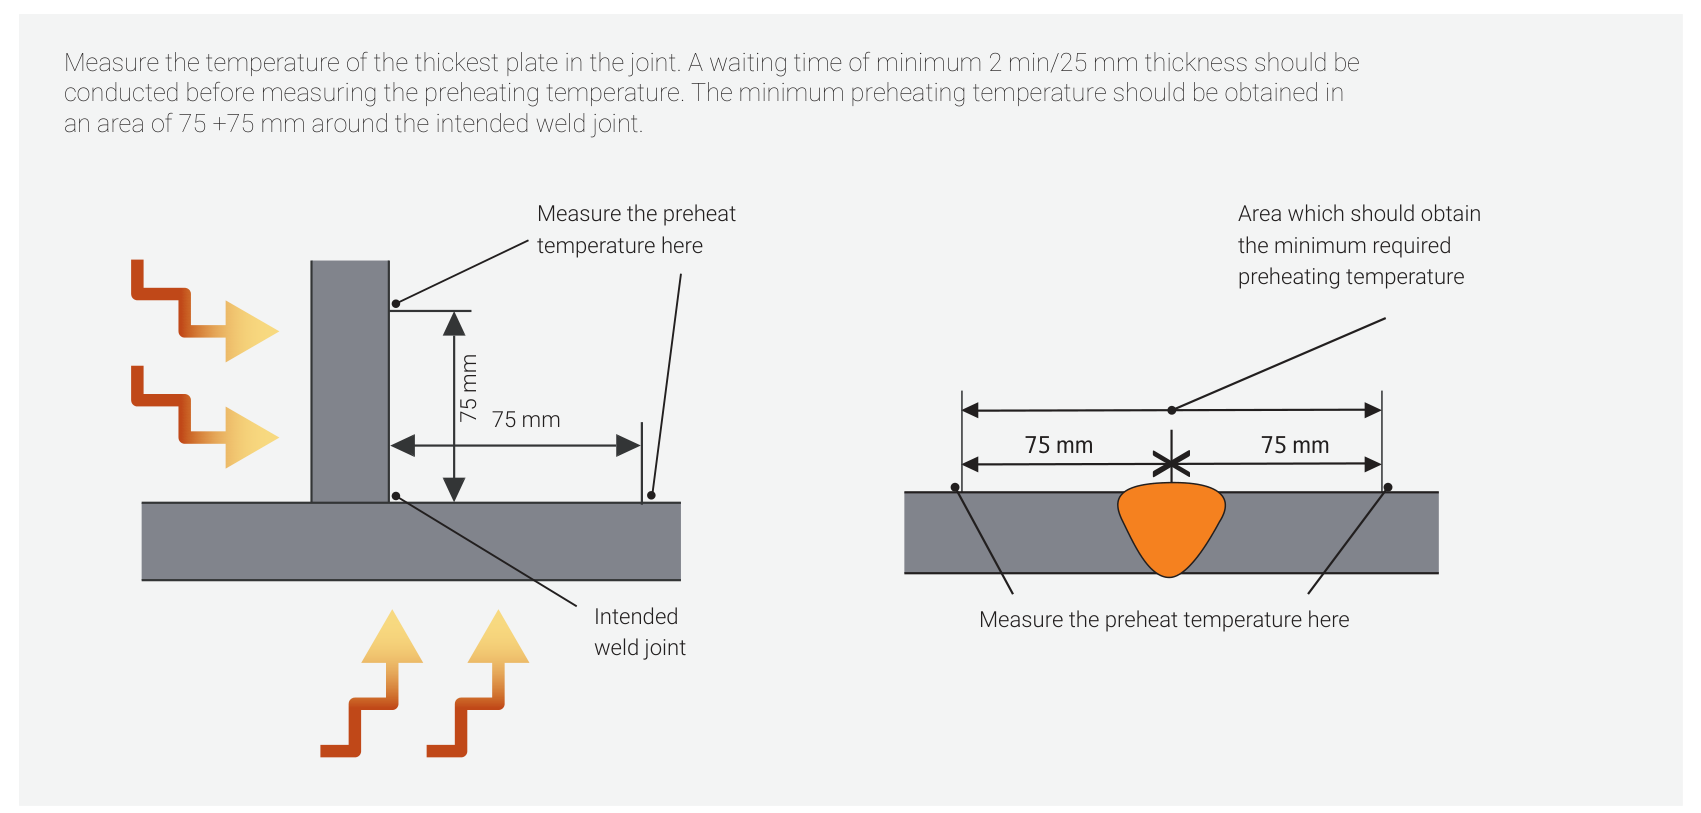
Slika 5.Izvedba predgrevanja. Izmerite temperaturo najdebelejše plošče v spoju. Pred merjenjem temperature predgrevanja je treba upoštevati najmanjši čakalni čas 2 min/25 mm debeline. Najnižjo temperaturo predgrevanja je treba doseči na območju 75 + 75 mm okoli predvidenega zvarnega spoja.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.ssab.com.
Ta letak vsebuje splošne predloge in izračunske modele. Odgovornost uporabnika je, da priporočila v njem prilagodi zahtevam posameznih aplikacij.