




Rezanje Armox®
Priporočila za rezanje
Vse plošče Armox® visoke trdote je treba rezati pod nadzorovanimi pogoji, kot je opisano spodaj. Tabela 4 podaja prednostno metodo za vsako kakovost in debelino.
Tabela 4.Prednostne metode rezanja. Prazna celica pomeni, da vrstica metode za to kakovost ne velja.
Armox® 370T CL 1 & 2 | Armox® 440T | Armox® 500T | Armox® 520T | Armox® 560T | Armox® 600T | Armox® 620T | Armox® Advance | Priporočena metoda rezanja |
|---|---|---|---|---|---|---|---|---|
Do 15 mm | Do 25 mm | Do 15 mm | Do 12 mm | Do 15 mm | Do 10 mm | Abrazivni vodni curek Plazma Laser Abrazivni disk | ||
15–25 mm | 25–30 mm | 15–25 mm | 10–20 mm | Abrazivni vodni curek Laser Plinsko rezanje in predgrevanje na 170 ± 30 °C Abrazivni disk | ||||
40–100 mm | 25–30 mm | 40–80 mm | Abrazivni vodni curek Plinsko rezanje in predgrevanje na 170 ± 30 °C ter vzdrževanje toplote 4 ure pri 160 ± 40 °C Abrazivni disk | |||||
Do 15 mm | Do 12 mm | Abrazivni vodni curek Abrazivni disk Laser |
Abrazivni vodni curek
Ta postopek je mogoče uporabiti za vse plošče Armox® in je prednostna metoda, ker odsotnost cone HAZ odpravi tveganje pokanja.
Lasersko rezanje
S tem postopkom je mogoče rezati Armox® Advance in Armox® 600T debeline do približno 20 mm. Ustvari ozko režo, običajno manjšo od 1 mm, in ozko cono HAZ, običajno manjšo od 3 mm.
Plazemsko rezanje
S tem postopkom je mogoče rezati Armox® Advance in Armox® 600T debeline do približno 25 mm. Ustvari režo, običajno 3–4 mm, in cono HAZ do 5 mm. Plazemsko rezanje je mogoče izvajati pod vodo, kar zmanjša količino deformacije in ustvari ožjo cono HAZ.
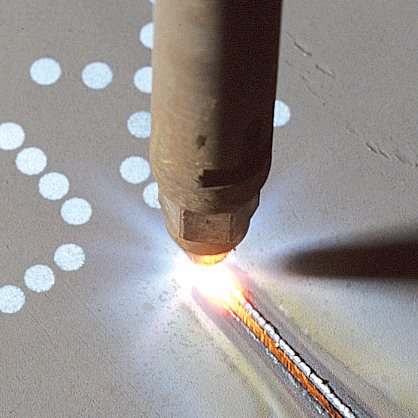
Plinsko rezanje
Ta postopek je mogoče uporabiti za plošče Armox® debeline do 100 mm, glejte podrobnosti v tabeli 4. Ustvari režo 2–5 mm in cono HAZ, ki je običajno široka 4–10 mm.
Nenadzorovano plinsko rezanje oklepne plošče visoke trdote lahko povzroči vodikovo pokanje (imenovano tudi hladno pokanje), ki se lahko pojavi pri debelinah nad 20–30 mm. Debelejša kot je plošča, večja je občutljivost za pokanje.
Najučinkovitejša tehnika za preprečevanje pokanja med postopkom rezanja in po njem je predgrevanje plošče in nato vzdrževanje razrezanih delov pri povišani temperaturi, kot je prikazano v tabeli 4.
Predgrevanje pomeni, da se celotna plošča ali vsaj 100 mm široko območje na vsaki strani prihodnje reže pred začetkom postopka segreje na določeno najnižjo temperaturo. To je mogoče storiti z uporabo termostatsko krmiljenih peči, grelnih odej ali v nekaterih primerih plinskih gorilnikov za vzdrževanje temperature skozi celoten postopek.
Isto opremo je mogoče uporabiti za vzdrževanje razrezanih delov pri povišani temperaturi, kot je prikazano v tabeli 4. Zmanjšana hitrost rezanja je možna le, kadar so razrezani deli dovolj široki, da porabijo odvečno toploto. V primeru dvoma se obrnite na SSAB.
Abrazivni disk
Ta postopek se običajno uporablja za rezanje cevi in palic, lahko pa se uporabi tudi za ravno rezanje celotne palete plošč Armox® visoke trdote. Reža je debelina diska, z ozko cono HAZ ali brez nje.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.ssab.com.
Ta letak vsebuje splošne predloge in izračunske modele. Odgovornost uporabnika je, da priporočila v njem prilagodi zahtevam posameznih aplikacij.