




Obdelava Armox®
Priporočila za obdelavo
Vrtanje
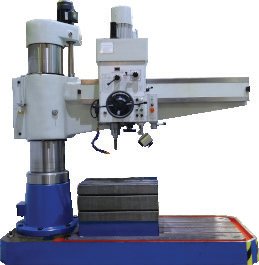
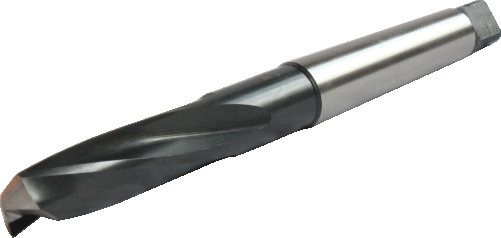
Vrtanje je mogoče izvajati s svedri iz hitroreznega jekla ali s karbidnimi svedri. Pri vrtanju v Armox® s svedri HSS na radialnih/stebrnih vrtalnih strojih je prva izbira sveder HSS-Co 8 % z majhnim kotom vijačnice; za posamezne izvrtine lahko uporabite običajen sveder HSS.
Nasveti za zmanjšanje vibracij in podaljšanje življenjske dobe svedra — sveder HSS, maks. dolžina svedra 3 × premer:
- Čim bolj zmanjšajte razdalje do stebra in med konico svedra ter obdelovancem.
- Ne uporabljajte daljšega svedra, kot je potrebno.
- Vedno uporabljajte kovinske podpore.
- Varno vpnite.
- Trdna in stabilna miza.
- Uporabljajte hladilno sredstvo.
- Tik preden sveder prebije material, za približno sekundo izklopite podajanje; sicer lahko zračnost/elastični povratek odlomi konico svedra. Ko se zračnost/elastični povratek umiri, podajanje znova vklopite.
Tabela 5. Sveder HSS (maks. dolžina svedra 3 × premer). Stolpci s premerom svedra (Dc) podajajo pomik na vrtljaj (fn) v mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 30 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 7 – 10 | 0,10 | 0,16 | 0,23 | 0,35 |
Armox® 440T | 5 – 7 | 0,09 | 0,14 | 0,20 | 0,30 |
Armox® 500T | 3 – 5 | 0,08 | 0,12 | 0,16 | 0,24 |
Priporočila za vrtanje, kadar so pogoji stroja dobri
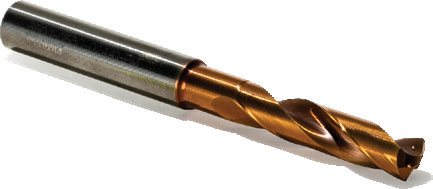
Masiven karbidni sveder, maks. dolžina svedra 3 × premer.
Tabela 6. Masiven karbidni sveder (maks. dolžina svedra 3 × premer). Stolpci s premerom svedra (Dc) podajajo pomik na vrtljaj (fn) v mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 3,0–5,0 mm | Ø 5,1–10,0 mm | Ø 10,01–15,0 mm | Ø 15,01–20,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–80 | 0,03–0,06 | 0,06–0,12 | 0,12–0,17 | 0,17–0,22 |
Armox® 440T | 40–60 | 0,03–0,05 | 0,05–0,11 | 0,11–0,15 | 0,15–0,20 |
Armox® 500T | 35–60 | 0,03–0,05 | 0,05–0,10 | 0,10–0,14 | 0,14–0,18 |
Armox® 520T | 35–60 | 0,03–0,05 | 0,05–0,10 | 0,10–0,14 | 0,14–0,18 |
Armox® 560T | 30–40 | 0,03–0,05 | 0,05–0,09 | 0,09–0,13 | 0,13–0,17 |
Armox® 600T | 25–35 | 0,02–0,04 | 0,04–0,08 | 0,08–0,13 | 0,13–0,16 |
Armox® 620T | 25–35 | 0,02–0,04 | 0,04–0,08 | 0,08–0,13 | 0,13–0,16 |
Armox® Advance | 18–25 | 0,02–0,04 | 0,04–0,08 | 0,08–0,12 | 0,12–0,15 |
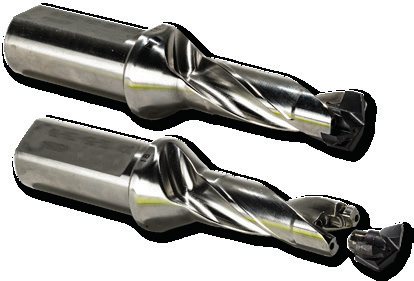
Sveder z zamenljivo konico, maks. dolžina svedra 3 × premer.
Tabela 7. Sveder z zamenljivo konico (maks. dolžina svedra 3 × premer). Pomik na vrtljaj (fn) v mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 12,0–20,0 mm | Ø 20,1–30,0 mm | Ø 30,01–44,0 mm | Ø 44,01–63,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–120 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 50–90 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 35–55 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Tabela 8. Sveder z obračljivimi ploščicami (maks. dolžina svedra 2 × premer). Pomik na vrtljaj (fn) v mm/vrt. Brošura tukaj navaja enake vrednosti kot v Tabeli 7.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 12,0–20,0 mm | Ø 20,01–30,0 mm | Ø 30,01–44,0 mm | Ø 44,01–63,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–120 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 50–90 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 35–55 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
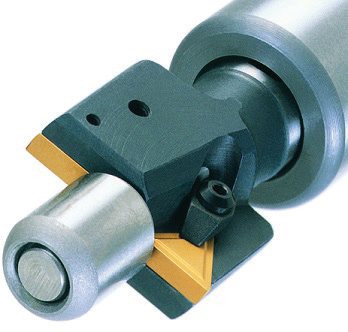
Konusno in cilindrično vgrezanje
Konusno in cilindrično vgrezanje je najbolje izvajati z orodji z zamenljivimi ploščicami. Vedno uporabljajte vrtljivo vodilo in hladilno sredstvo.
Tabela 9. Cilindrično in konusno vgrezanje (dobavitelj orodij: Granlund Tools). Stolpci s premerom cilindričnega vgrezala (Dc) podajajo pomik na vrtljaj (fn) v mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 18,0–26,0 mm | Ø 26,00–38,0 mm | Ø 38,00–47,0 mm | Ø 47,00–60,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 20–80 | 0,10–0,20 | 0,10–0,20 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 20–50 | 0,10–0,20 | 0,10–0,20 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 15–45 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 15–45 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 10–40 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 10–35 | 0,10–0,20 | 0,10–0,20 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 10–35 | 0,10–0,20 | 0,10–0,20 | 0,06–0,10 | 0,06–0,12 |
Pomembno: za konusno vgrezanje zmanjšajte rezalne podatke za približno 30 %.
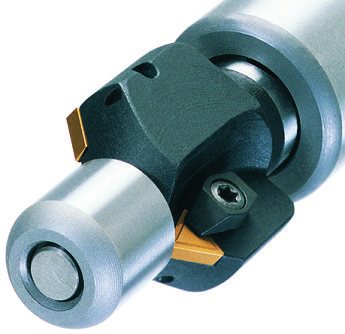
Frezanje
Za racionalno proizvodnjo so priporočljiva frezala s karbidnimi ploščicami. Upoštevajte naslednje:
- Frezalo postavite izven središča (v levo), da dosežete debelejši odrezek ob vstopu in se izognete debelemu odrezku ob izstopu.
- Premer frezala naj bo 20–50 % večji od širine reza ae.
- Izogibajte se centriranju frezala na osno linijo — to povzroči več vibracij.
- Vedno uporabljajte istosmerno frezanje (climb milling).
Tabela 12. Čelno frezanje.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Pomik na zob (fz) min, mm/zob — kakovost ploščice P20–P30 | Pomik na zob (fz) maks., mm/zob — kakovost ploščice P20–P30 |
|---|---|---|---|
Armox® 370T, CL 1 & 2 | 100–175 | 0,1 | 0,2 |
Armox® 440T | 50–80 | 0,1 | 0,2 |
Armox® 500T | 50–70 | 0,1 | 0,2 |
Armox® 520T | 50–70 | 0,1 | 0,2 |
Armox® 560T | 35–60 | 0,1 | 0,2 |
Armox® 600T | 30–55 | 0,07 | 0,15 |
Armox® 620T | 30–55 | 0,07 | 0,15 |
Armox® Advance | 25–40 | 0,07 | 0,15 |
Izrezovanje in frezanje navojev
S pravilnimi orodji je mogoče vse izrezovanje in frezanje navojev izvajati v vseh kakovostih Armox®. Priporočamo navojne svedre s štirimi utori, ki prenesejo zelo visok navor, ki nastane pri izrezovanju navojev v trdih materialih. Če trdnost ni kritična, je lahko izvrtina 3 % večja od standardne, kar podaljša življenjsko dobo navojnega svedra.
Tabela 10. Izrezovanje navojev.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Velikost od–do |
|---|---|---|
Armox® 370T, CL 1 & 2 | 1–5 | M6–M30 |
Armox® 440T | 1–5 | M8–M30 |
Armox® 500T | 1–5 | M10–M30 |
Tabela 11. Frezanje navojev.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Pomik na zob (fz), mm/zob |
|---|---|---|
Armox® 370T, CL 1 & 2 | 40–120 | 0,02–0,05 |
Armox® 440T | 40–120 | 0,02–0,05 |
Armox® 500T | 30–60 | 0,015–0,04 |
Armox® 520T | 30–60 | 0,015–0,04 |
Armox® 560T | 30–60 | 0,005–0,025 |
Armox® 600T | 30–40 | 0,005–0,025 |
Armox® 620T | 30–40 | 0,005–0,025 |
Armox® Advance | 25–35 | 0,005–0,015 |
Za frezanje navojev je potreben CNC stroj z najmanj 3 osmi, navoj pa je treba izdelati v dveh prehodih.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.ssab.com.
Ta letak vsebuje splošne predloge in izračunske modele. Odgovornost uporabnika je, da priporočila v njem prilagodi zahtevam posameznih aplikacij.