




Krivljenje Armox®
Priporočila za krivljenje
To poglavje obravnava prosto krivljenje, čeprav je mogoče uporabiti tudi valjanje ali prepogibanje. Rezultati krivljenja so odvisni od številnih dejavnikov, ki smo jih razvrstili pod tremi naslovi: plošča, orodja in postopek.
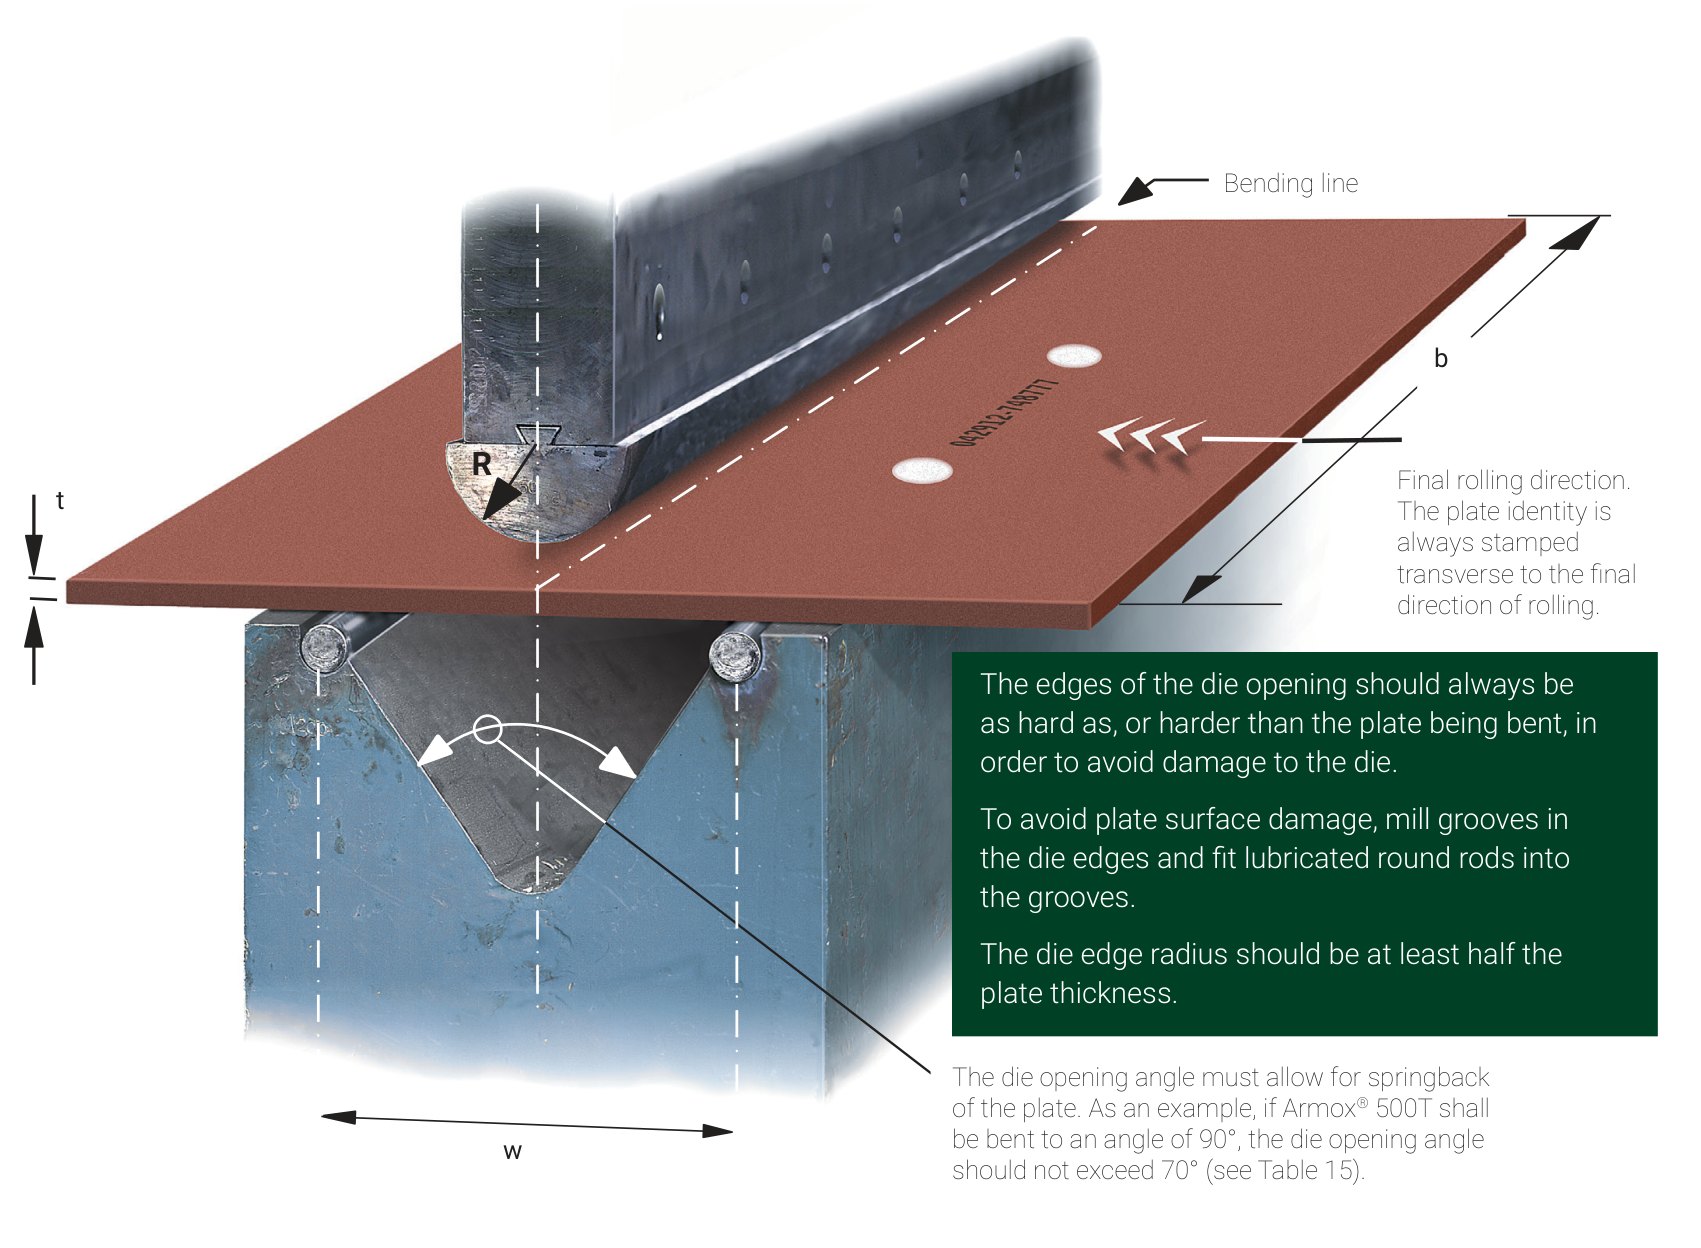
Slika 6.Najmanjši priporočeni radij pestiča (R) in širina odprtine matrice (W) za debelino plošče (t), ko je plošča upognjena na 90° vzporedno s končno smerjo valjanja in prečno na končno smer valjanja – ter tudi ustrezen elastični povratek.
Krivljenje prečno na končno smer valjanja
- Krivljenje pravokotno na smer valjanja
- Pred krivljenjem zbrusite morebitne nepravilnosti
- Strižene robove je prav tako treba zbrusiti
Oznaka plošče je vedno vtisnjena prečno na smer valjanja. Plošče ne postavljajte tako, da bi oznaka bila na liniji upogiba, zaradi tveganja pokanja. Robovi odprtine matrice naj bodo vedno enako trdi ali trši od plošče, ki jo upogibate, da se izognete poškodbam matrice.
Preprost način za to je frezanje utorov v robove matrice in vstavljanje namazanih palic iz kaljenega orodnega jekla v utore. Radij roba matrice naj znaša vsaj polovico debeline plošče. Kot odprtine matrice mora omogočati elastični povratek plošče brez usedanja do dna orodja. Na primer, če je treba Armox® 500T upogniti na kot 90°, kot odprtine matrice ne sme biti večji od 70° (glejte tabelo 15).
Plošča
Kakovost jekla.Upoštevajte, da se sila upogiba in elastični povratek povečujeta s trdnostjo plošče. Trše plošče dajejo:
- povečano silo upogiba
- povečan elastični povratek
- večji radij zgornjega orodja
Površina plošče.Naša priporočila veljajo za peskano in protikorozijsko pobarvano ploščo. Poškodbe površine in rja, ki je med krivljenjem pod natezno obremenitvijo, lahko močno zmanjšajo upogibljivost. V kritičnih primerih je take napake pogosto mogoče odstraniti s previdnim brušenjem. Brusne praske naj bodo po možnosti nameščene pravokotno na linijo upogiba.
Robovi plošče.Rezane in strižene robove je treba posneti in zaobliti z brusilnikom.
Smer valjanja plošče.Ploščo je mogoče upogniti na manjši radij pravokotno na smer valjanja kot v smeri valjanja. Glejte sliko 6 in tabelo 15.
Dolžina upogiba (b).Če je dolžina upogiba manjša od 10-kratne debeline plošče, je ploščo pogosto mogoče upogniti na manjši radij od vrednosti, podanih v tabeli 15.
Orodja
Radij pestiča (R).Pravilen radij pestiča je skupaj s širino matrice najpomembnejši parameter pri krivljenju Armox® (glejte tabelo 15). Pri krivljenju visokotrdnostnega jekla končni notranji radij pogosto postane nekoliko manjši od radija pestiča. Pri nizkem trenju med ploščo in orodji je ta pojav še bolj izrazit.
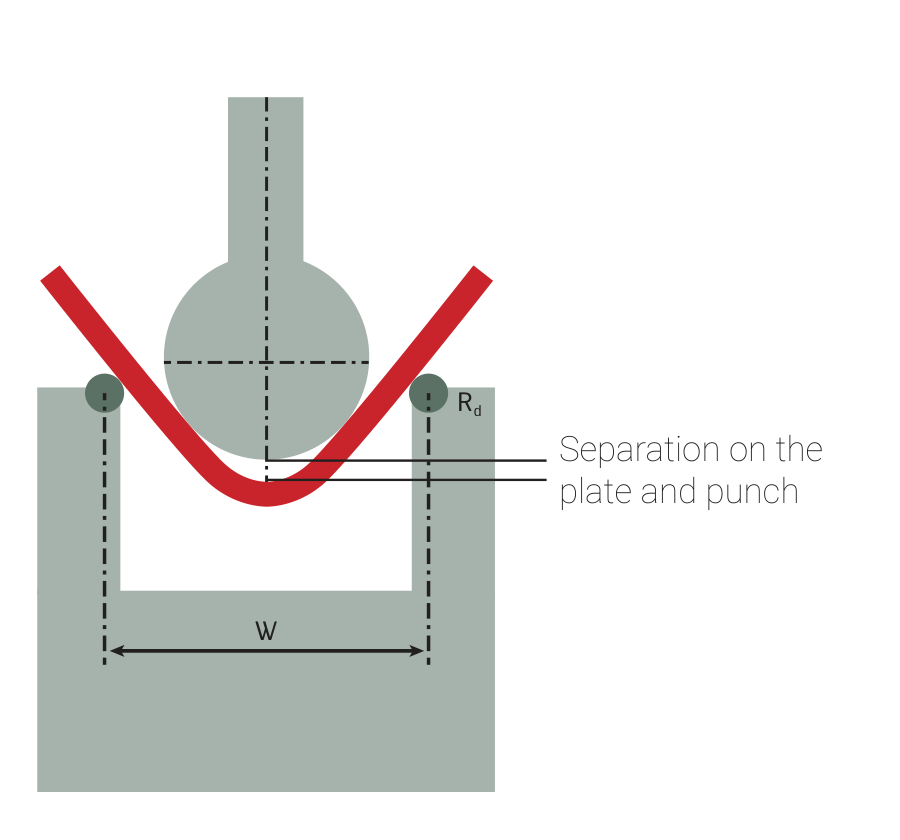
Slika 7.Ločitev plošče med krivljenjem.
Tabela 15.Najmanjši priporočeni radij pestiča (R) in širina odprtine matrice (W) za debelino plošče (t), ko je plošča upognjena na 90° vzporedno ali pravokotno na končno smer valjanja.
Kakovost Armox® | Debelina [mm] | Prečno R/t | Vzporedno R/t | Priporočeno W/t |
|---|---|---|---|---|
Armox® 370T Class 1 | < 8 | 3.0 | 3.5 | 10 |
Armox® 370T Class 1 | 8–14.9 | 4.0 | 4.0 | 10 |
Armox® 370T Class 1 | ≥ 15 | 5.0 | 5.5 | 10 |
Armox® 370T Class 2 | < 15 | 2.5 | 2.5 | 10 |
Armox® 370T Class 2 | ≥ 15 | 2.5 | 3.0 | 10 |
Armox® 440T | < 15 | 4.0 | 4.0 | 12 |
Armox® 440T | ≥ 15 | 4.5 | 4.5 | 14 |
Armox® 500T | < 15 | 4.0 | 4.0 | 14 |
Armox® 500T | ≥ 15 | 5.5 | 5.5 | 16 |
Armox® 520T | < 12 | 4.0 | 4.0 | 14 |
Armox® 560T | ≤ 15 | 4.5 | 4.5 | 14 |
Armox® 600T | < 15 | 5.0 | 5.0 | 15 |
Armox® 600T | ≥ 15 | 6.0 | 6.0 | 18 |
Armox® 620T | Obrnite se na SSAB | |||
Armox® Advance | Obrnite se na SSAB | |||
Pri vsem krivljenju je treba biti previden – zaradi visoke trdnosti plošče in potrebne velike sile upogiba. Če bi plošča počila, lahko odletijo delci materiala. Med krivljenjem zato upravljavec in drugo osebje ne smejo stati pred opremo – premakniti se morajo ob stran.
Širina odprtine matrice (W).Tabela 15 določa najmanjšo priporočeno odprtino matrice. Če se širina poveča, se sicer zmanjšata sila upogiba in sledovi vtisnjenja, vendar na račun povečanega elastičnega povratka.
Upoštevajte, da mora biti kot odprtine dovolj majhen, da omogoča zadosten prekomeren upogib (glejte sliko 7 in tabelo 15). Pri valjanju bo elastični povratek precej večji.
Postopek krivljenja
Trenje.Robovi matrice morajo biti čisti in nepoškodovani. Potrebno silo upogiba in tveganje pokanja je mogoče zmanjšati z uporabo prosto vrtljivih okroglih palic kot robov matrice in/ali z mazanjem robov matrice.
Kot upogiba.Priporočila v tabeli 15 se nanašajo na krivljenje na kot 90 stopinj. Upoštevajte, da ima kot upogiba manjši vpliv na potrebno silo in elastični povratek kot širina odprtine matrice in kakovost jekla. Elastični povratek je mogoče kompenzirati s prekomernim upogibom.
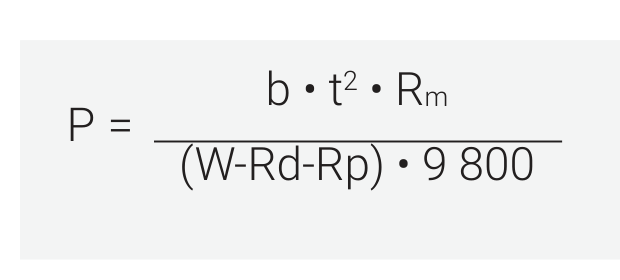
Sila upogiba (P).Za oceno sile, potrebne med krivljenjem, upoštevamo ne le dolžino upogiba, debelino plošče, širino matrice in natezno trdnost, temveč tudi spreminjajočo se ročico momenta med krivljenjem. Predpostavlja se, da je največja obremenitev dosežena pri kotu odprtine upogiba 120° z normalnim trenjem (brez mazanja). Vedno so priporočljivi poskusni preskusi.
- P = sila upogiba, tone (metrične)
- t = debelina plošče, mm
- W = širina matrice, mm (slika 6)
- b = dolžina upogiba, mm
- Rm = natezna trdnost, MPa
- Rd = vstopni radij matrice, mm
- Rp = radij pestiča, mm
Širina matrice
Elastični povratek se povečuje z večjo širino matrice, sila pestiča pa se zmanjšuje. Poskrbite, da kot odprtine matrice omogoča prekomeren upogib brez usedanja do dna, da se kompenzira elastični povratek. Večja širina odprtine matrice lahko v mnogih primerih zniža raven deformacije v upogibu. Prav tako poskrbite, da je med krivljenjem v matrici dovolj prostora za izbrani pestič skupaj z obdelovancem, brez deformacije matrice. Najmanjše priporočene širine odprtine matrice so prikazane v tabeli 15.
Matrica naj bo po možnosti opremljena z okroglimi namazanimi palicami iz kaljenega orodnega jekla, kot je omenjeno prej. Če matrica nima valjev, naj radij roba matrice znaša vsaj polovico debeline plošče. Druga možnost je povečanje širine matrice, da se zmanjša pritisk na radij roba matrice in posledično zmanjša tveganje sledov matrice. Za preprečevanje prekomerne obrabe orodij naj bodo orodja trša od obdelovanca.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.ssab.com.
Ta letak vsebuje splošne predloge in izračunske modele. Odgovornost uporabnika je, da priporočila v njem prilagodi zahtevam posameznih aplikacij.