




Rezanje in varjenje Toolox®
Priporočila za varjenje in rezanje Toolox®
Kakovosti Toolox® so konstrukcijska in orodna jekla, zasnovana za ugodno varivost in rezalne lastnosti.
Naslednja priporočila za varjenje in rezanje so predstavljena v podporo polnemu potencialu varjenih konstrukcij iz Toolox®. Tako kot pri vseh vrstah konstrukcijskih in orodnih jekel se raven zahtev povečuje s povečano trdoto jekla. To na primer pomeni, da je Toolox® 44 popolnoma variv, vendar je treba strogo upoštevati naša priporočila.
Za ta jekla je mogoče uporabiti katero koli običajno metodo varjenja in rezanja, mogoče pa jih je variti tudi z drugimi vrstami varivih jekel.
Toolox® je na voljo kot plošče in okrogle palice. V tem kontekstu so obravnavane vse vrste izdelkov iz teh jekel. Sklicujemo se na naše dokumente TechSupport in WeldCalc™, ki podajajo dodatne informacije o določeni temi. Vsak TechSupport obravnava dodatne informacije na določenem področju, kot so primerni dodajni materiali za varjenje Toolox®.
Programska oprema WeldCalc uporabnikom omogoča nadaljnjo optimizacijo zmogljivosti varjenja glede na določeno situacijo varjenja. TechSupporti so na voljo na www.ssab.com/download. Uporabniško licenco za WeldCalc je mogoče pridobiti z registracijo na isti spletni strani. Tako TechSupporti kot WeldCalc so brezplačni.
Priporočila za varjenje
Priprava spoja
Pripravo spoja je mogoče izvesti z vsemi običajnimi metodami, kot so toplotno rezanje, obdelava in brušenje. Če se uporabi toplotno rezanje, bo prisotna tanka oksidna ali nitridna plast debeline približno do 0,2 mm. To plast je treba pred varjenjem odstraniti, običajno z brušenjem. Priporočila za toplotno rezanje so navedena pod ločenim naslovom.
Poleg tega sta striženje in prebijanje izvedljiva za debeline plošč do približno 10 mm.
Pred vsakim varkom je bistveno, da je območje priprave spoja čisto, brez onesnaženj, kot so vlaga, maščoba, rja in olje.
Izbira dodajnih materialov
Primerni so nerjavni, nelegirani in nizkolegirani dodajni materiali. Za varjene konstrukcije, izpostavljene zmernim obremenitvam, nerjavni tipi običajno dajejo najboljše lastnosti in so v teh primerih na splošno prednostni. To velja zlasti za varjenje Toolox® 44.
Za konstrukcije, kjer so spoji izpostavljeni visokim obremenitvam, so nizkolegirani dodajni materiali najboljša izbira.
Bistveni vidiki pri izbiri dodajnih materialov so navedeni spodaj. Poleg tega TechSupport št. 60 obravnava primere različnih blagovnih znamk dodajnih materialov in podaja podrobnejše informacije o izbiri dodajnih materialov.
Nerjavni dodajni materiali
Vsa jekla Toolox® je mogoče variti z nerjavnimi avstenitnimi jeklenimi dodajnimi materiali tipa AWS 307 ali AWS 309. Te klasifikacijske oznake veljajo za dodajne materiale vseh običajnih metod varjenja.
Po varjenju je dosežena še višja odpornost proti vodikovim razpokam v spoju v primerjavi z nelegiranimi in nizkolegiranimi dodajnimi materiali. Mikrostruktura čistega vara običajno zagotavlja visoko žilavost, pri čemer je njegova meja tečenja približno 500 MPa. Zaradi visoke odpornosti proti vodikovim razpokam za njihovo vsebnost vodika ne velja nobena omejitev.
Druge pomembne prednosti varjenja s to vrsto dodajnih materialov so:
- Pri vseh izdelkih iz Toolox® 33 se je mogoče izogniti temperaturam predgrevanja/med varki, kar pomeni temperaturo nad +20 °C v spoju in v okoliškem zraku. Toolox® 44 je treba variti s predgrevanjem v skladu s spodnjimi diagrami.
- Varjenje je mogoče izvajati za varjenje z drugimi vrstami jekel, ki niso nelegirani in nizkolegirani tipi, kot so:
- Nerjavna jekla
- Manganova jekla (Hadfieldovo jeklo)
V tem primeru uporabite pogoje varjenja, ki ustrezajo tako kakovosti Toolox® kot drugi vrsti jekla, ki ga varite.
Prva izbira so dodajni materiali tipa AWS 307. Glavna razlika med njimi je, da je odpornost proti vročemu pokanju nekoliko večja pri uporabi dodajnih materialov tipa AWS 307 v primerjavi s tipom AWS 309.
Pomanjkljivosti navedenega nerjavnega dodajnega materiala so, da:
- Plinskega rezanja na varjenih spojih ni mogoče izvajati. Vendar sta v tem primeru izvedljiva tako plazemsko kot lasersko rezanje. Če je v tej situaciji zahtevano plinsko rezanje, uporabite nelegirane ali nizkolegirane dodajne materiale. Var, ki nastane z zadnje navedenimi dodajnimi materiali, je mogoče rezati z vsemi metodami toplotnega rezanja.
- Ti dodajni materiali so dražji v primerjavi z nelegiranimi in nizkolegiranimi različicami.
Nelegirani in nizkolegirani dodajni materiali
Nelegirani in nizkolegirani dodajni materiali morajo izpolnjevati določena merila trdnosti, njihova vsebnost vodika pa mora biti dovolj nizka.
Primerni dodajni materiali so na voljo v širokem razponu trdnosti. Pri večini vrst aplikacij to pomeni tipe z mejo tečenja v čistem varu do približno 930 MPa.
Pogosto je koristno uporabiti dodajni material nizke trdnosti z mejo tečenja približno 500 MPa. Razlogi so, da:
- Odpornost proti vodikovim razpokam v spojih se še dodatno poveča.
- Višjo žilavost v varu pogosto podpira dodajni material z znižano trdnostjo.
Nizkolegirani dodajni materiali z mejo tečenja do približno 930 MPa so izvedljivi in jih je mogoče uporabiti za varjenje Toolox®. Ti dodajni materiali lahko dosežejo ugodno žilavost v varu, ki ustreza zahtevani žilavosti kakovosti Toolox®.
Za najvišjo možno trdoto v varu je mogoče Toolox® variti z dodajnimi materiali, posebej zasnovanimi za varjenje konstrukcijskih in orodnih jekel. Ti dodajni materiali lahko dosežejo zelo visoko trdoto v varu. Vendar pri teh izdelkih ugodna žilavost vara običajno ni poudarjena. Za dodatne informacije o izbiri te vrste dodajnih materialov se obrnite na SSAB.
Za vse vrste nelegiranih in nizkolegiranih dodajnih materialov je merilo za vodik nastavljeno na največ 5 ml vodika/100 g vara, da se preprečijo vodikove razpoke v spoju. Za vse metode varjenja obstajajo dodajni materiali, ki lahko izpolnijo to zahtevo. Vse polne žice pri varjenju MAG, TIG in plazemskem varjenju lahko izpolnjujejo merilo za vodik.
Dodajni materiali, ki uporabljajo talilo ali oblogo, imajo dodaten vir za navzem vlage. Kategorije dodajnih materialov, ki lahko dosežejo dovolj nizke ravni vodika, so navedene v spodnji tabeli. Te informacije služijo kot splošni vodnik za izbiro dodajnih materialov. Informacije o potencialu vodika za določen dodajni material lahko zagotovi njegov proizvajalec.
Tabela 1. Dodajni materiali, ki lahko dosežejo dovolj nizko vsebnost vodika za varjenje kakovosti Toolox®.
Nelegirani in nizkolegirani dodajni materiali | Vrsta dodajnih materialov |
|---|---|
Polne žice (varjenje MAG in TIG) | Vse vrste |
Žice s praškastim polnjenjem (MAG) | Bazične in rutilne različice |
Žice s kovinskim polnjenjem (MAG) | Določene vrste. Glejte podatkovni list za dodajne materiale |
Dodajni materiali za ročno obločno varjenje (MMA) | Bazične različice |
Dodajni materiali za varjenje pod praškom (SAW) | Kombinacije bazičnega praška in polne žice |
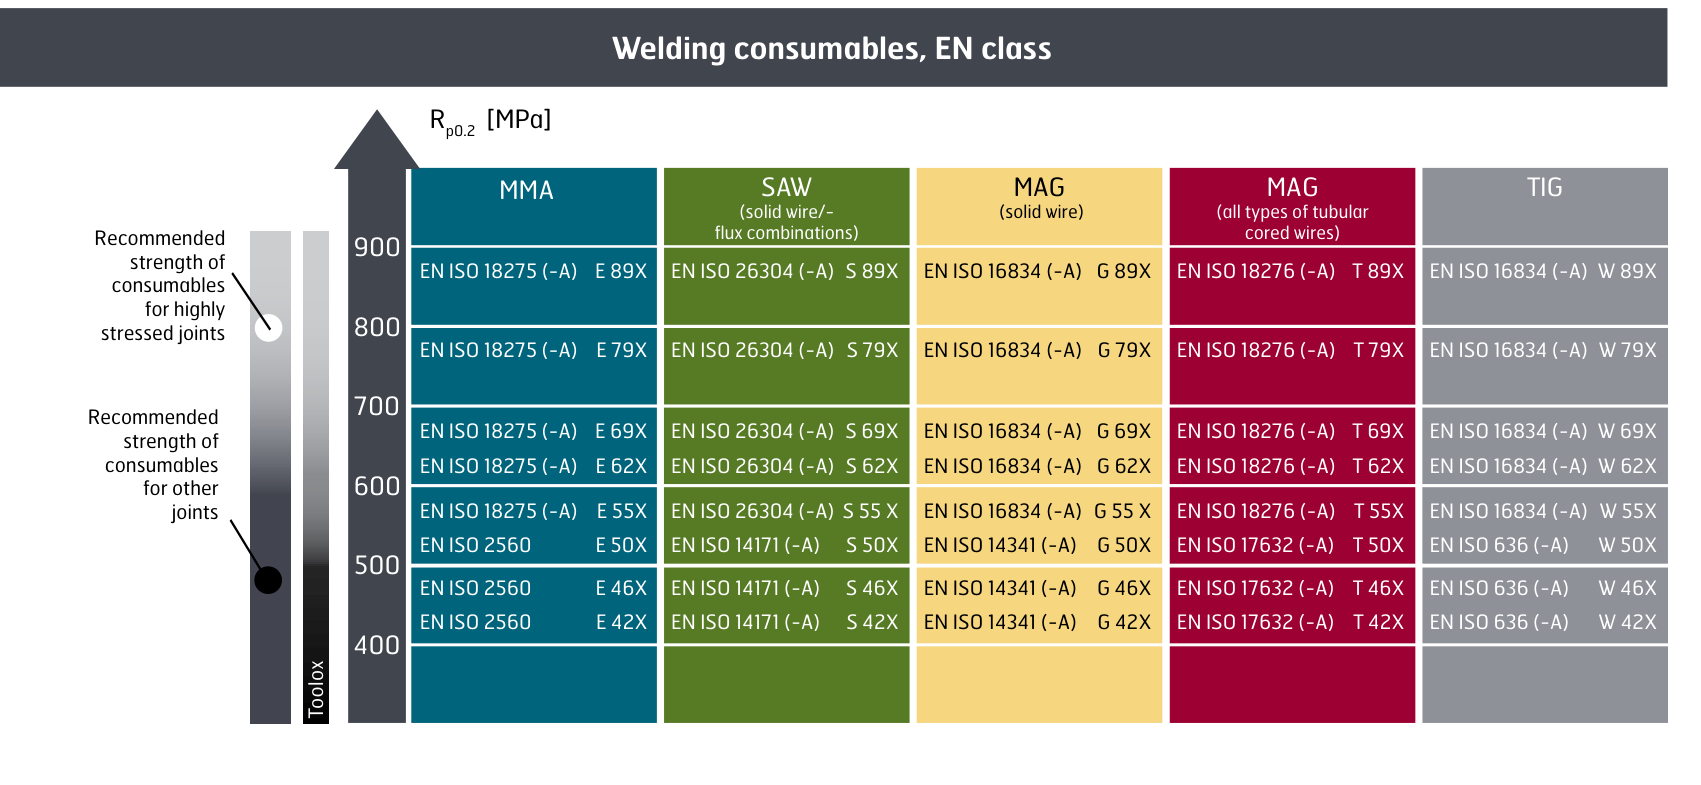
Slika 1. Priporočena trdnost varilnih dodajnih materialov za Toolox®, klasifikacija EN. Zgornja oznaka je priporočena trdnost za visoko obremenjene spoje; spodnja oznaka za druge spoje.
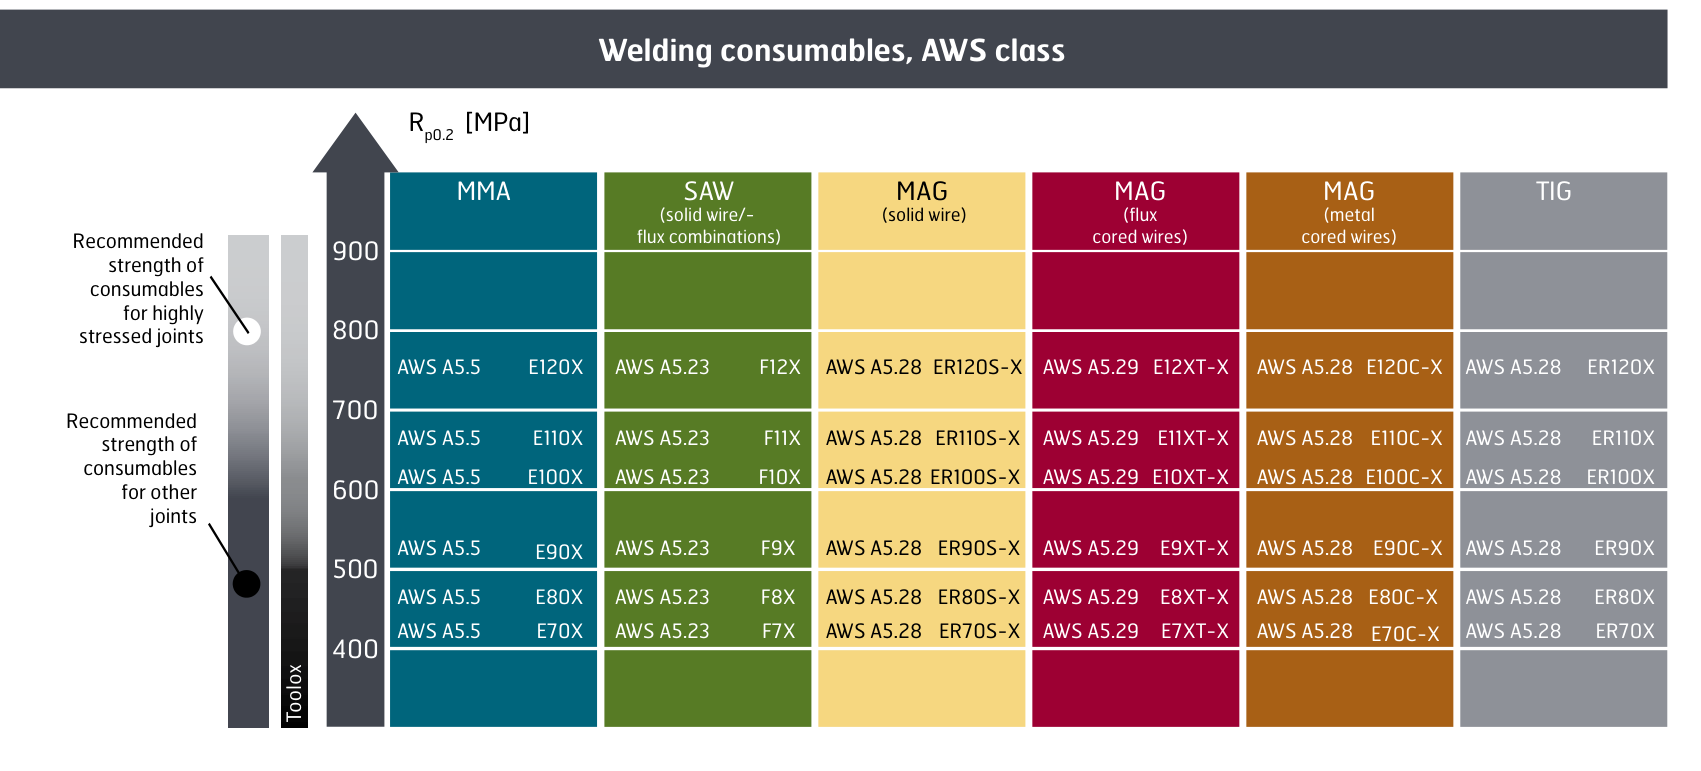
Slika 2. Enako priporočilo, izraženo v klasifikaciji AWS.
Zaščitni plin
Pri metodah varjenja, ki uporabljajo zaščitni plin, sta izbira in mešanica plinov odvisni od situacije varjenja. Najpogosteje se uporabljajo mešanice argona (Ar) in ogljikovega dioksida (CO₂).
Pri vseh metodah varjenja, ki temeljijo na zaščitnem plinu, je pretok zaščitnega plina odvisen od situacije varjenja. Prenizek pretok plina lahko povzroči nezadostno zaščito taline. Prevelik pretok plina lahko postane turbulenten in tako poslabša zaščito s plinom. Splošno vodilo je, da se pretok zaščitnega plina, merjen v l/min, nastavi na enako vrednost kot notranji premer šobe gorilnika, merjen v mm.
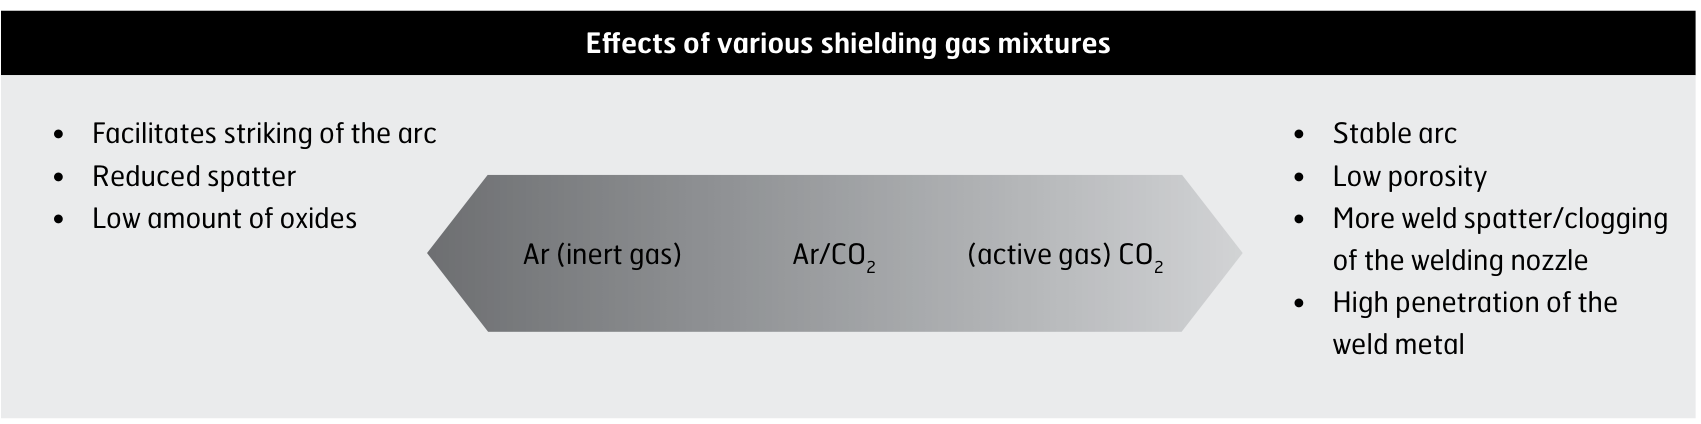
Slika 3. Učinki različnih mešanic zaščitnega plina, od čistega argona na levi do čistega ogljikovega dioksida na desni.
Tabela 2. Primeri mešanic zaščitnega plina.
Varilna metoda | Vrsta obloka | Položaj | Zaščitni plin |
|---|---|---|---|
MAG, polna žica | Kratki oblok | Vsi položaji | 18-25 % CO₂, preostanek Ar |
MAG, polnjena žica | Kratki oblok | Vsi položaji | 18-25 % CO₂, preostanek Ar |
MAG, polna žica | Pršeči oblok | Vodoravno (PA, PB, PC) | 15-20 % CO₂, preostanek Ar |
MAG, FCAW | Pršeči oblok | Vsi položaji | 15-20 % CO₂, preostanek Ar |
MAG, MCAW | Pršeči oblok | Vodoravno (PA, PB, PC) | 15-20 % CO₂, preostanek Ar |
Robotizirano in avtomatizirano varjenje MAG | Pršeči oblok | Vodoravno (PA, PB, PC) | 8-18 % CO₂, preostanek Ar |
TIG | Pršeči oblok | Vsi položaji | 100% Ar |
Vnos toplote
Vnos toplote pri varjenju opisuje dovedeno energijo/dolžino v spoj. Raven vnosa toplote vpliva na mehanske lastnosti spoja.
Med varjenjem se energija izgublja v obloku. Faktor toplotnega izkoristka (k) izraža del vnosa toplote, ki se prenese v spoj. Različne metode varjenja imajo različne faktorje toplotnega izkoristka v skladu s spodnjim.
Za posebne zahteve glede določenih mehanskih lastnosti v spojih Toolox® se za nadaljnjo pomoč pri izbiri vnosa toplote obrnite na SSAB.
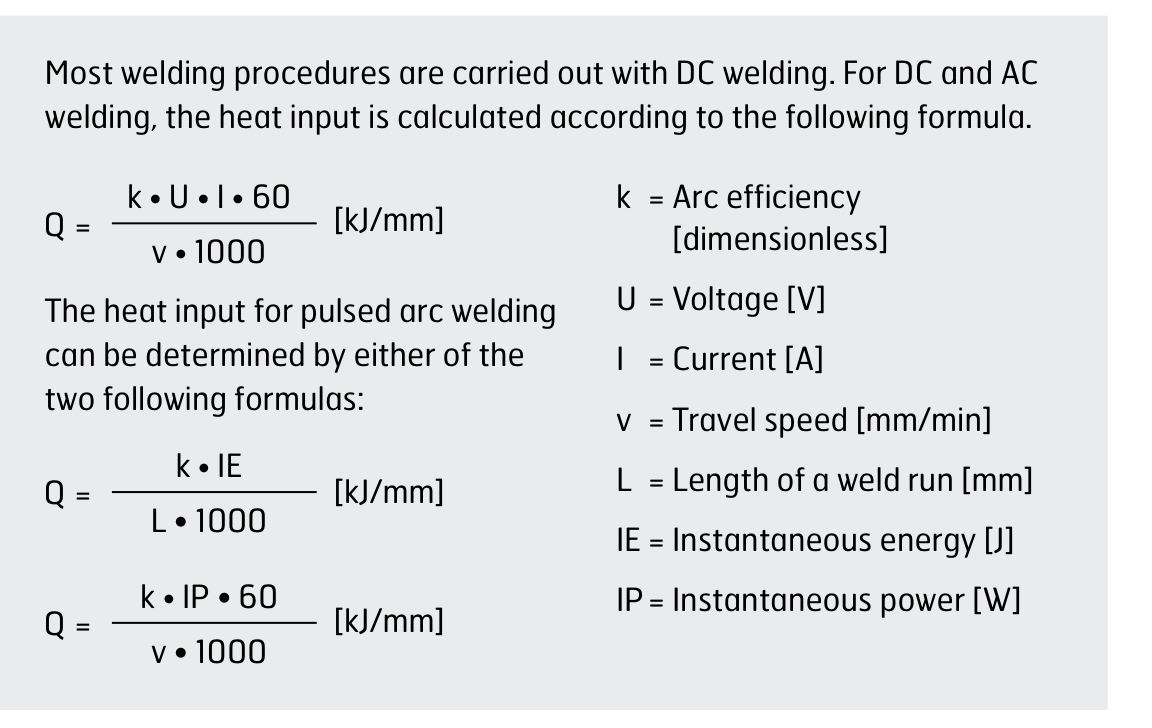
Slika 4. Formule za vnos toplote za enosmerno in izmenično varjenje ter za impulzno obločno varjenje, z uporabljenimi simboli.
Tabela 3. Faktorji toplotnega izkoristka za različne metode varjenja.
Varilna metoda | Toplotni izkoristek [k] |
|---|---|
MAG/GMAW | 0.8 |
MMA/SMAW | 0.8 |
SAW | 1.0 |
TIG/GTAW | 0.6 |
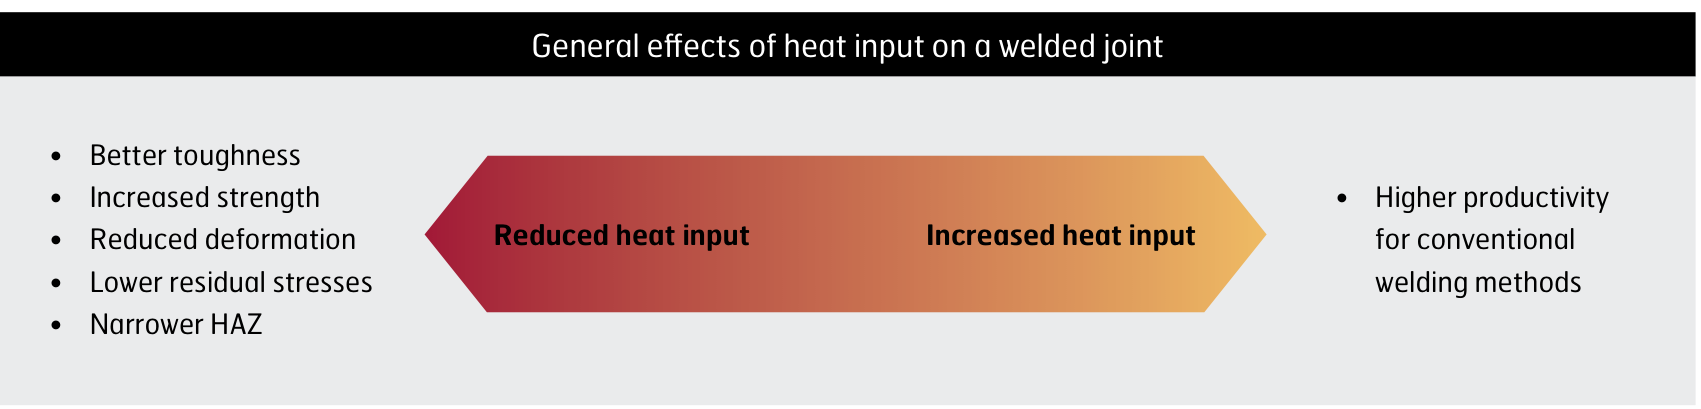
Slika 5. Splošni učinki vnosa toplote na varjeni spoj.
Preprečevanje vodikovih razpok
Med varjenjem lahko vodikove razpoke nastanejo v različnih vrstah jekel, vendar so izrazite pri vseh vrstah visokotrdnostnih jekel, vključno s Toolox®. Tveganje za to vrsto razpoke se čim bolj zmanjša z upoštevanjem priporočil v tej brošuri.
Z vidika jekla je odpornost povezana s kemijsko sestavo jekla. Na splošno velja: manj kot je legirnih elementov, večja je odpornost proti vodikovim razpokam. Vse večje količine legirnih elementov se na splošno dodajajo zato, da se doseže:
- Povečana trdota in trdnost jekla
- Enakomerne mehanske lastnosti po celotni debelini plošče
Vpliv vsebnosti legirnih elementov je mogoče izraziti z ogljikovim ekvivalentom jekla. Ogljikov ekvivalent se običajno izraža kot CEV ali CET v skladu s spodnjimi enačbami. Nižji kot je ogljikov ekvivalent, večja je odpornost jekla proti vodikovim razpokam.
Tipične in največje vrednosti ogljikovih ekvivalentov so navedene v našem podatkovnem listu izdelka za vsako kakovost Toolox® in so odvisne tudi od debeline plošče/premera kakovosti jekla. Vendar za upoštevanje naših priporočil za varjenje, predstavljenih v tej brošuri, ogljikovega ekvivalenta ni treba izračunati.
Jekla Toolox® imajo običajno bistveno nižje vrednosti ogljikovega ekvivalenta v primerjavi z drugimi orodnimi in konstrukcijskimi jekli s primerljivimi ravnmi trdote. Zato je splošna varivost Toolox® bistveno višja v primerjavi z drugimi orodnimi/strojnimi jekli.
Tabela 4. Ogljikovi ekvivalenti za Toolox® 33 v primerjavi z drugimi orodnimi/strojnimi jekli s podobnimi ravnmi trdote.
Jeklo | CET [%], tipične vrednosti | CEV [%], tipične vrednosti |
|---|---|---|
Toolox® 33 | 0.63–0.71 | 0.38–0.42 |
AISI: 4140 / EN: 42CrMo4 | 1.27 | 1.13 |
AISI: 4340 / EN: 34CrNiMo6 | 0.58 | 0.85 |
AISI: 1045 / EN: C45 | 0.52 | 0.57 |
Tabela 5. Ogljikovi ekvivalenti za Toolox® 44 v primerjavi z drugimi orodnimi/strojnimi jekli s podobnimi ravnmi trdote.
Jeklo | CET [%], tipične vrednosti | CEV [%], tipične vrednosti |
|---|---|---|
Toolox® 44 | 0.96 | 0.57 |
AISI: H13 / EN: 1.2344 | 1.98 | 0.83 |

Slika 6. Enačbi za ogljikov ekvivalent CET in CEV.
Dve pravili za preprečevanje vodikovih razpok
- Čim bolj zmanjšajte vsebnost vodika v spoju in okoli njega:
- Po potrebi uporabite pravo temperaturo predgrevanja in temperaturo med varki za spoj
- Uporabite varilne dodajne materiale z dovolj nizko vsebnostjo vodika, ki je v skladu s priporočili SSAB
- Z območja vara odstranite nečistoče
- Ohranjajte ravni napetosti v spoju in okoli njega na dovolj nizki ravni:
- Spoj pripravite z majhno najmanjšo širino reže
- Razporedite zaporedja varjenja tako, da so zaostale napetosti čim manjše
- Ne uporabljajte dodajnih materialov višje trdnosti, kot je potrebno
Geometrija spoja
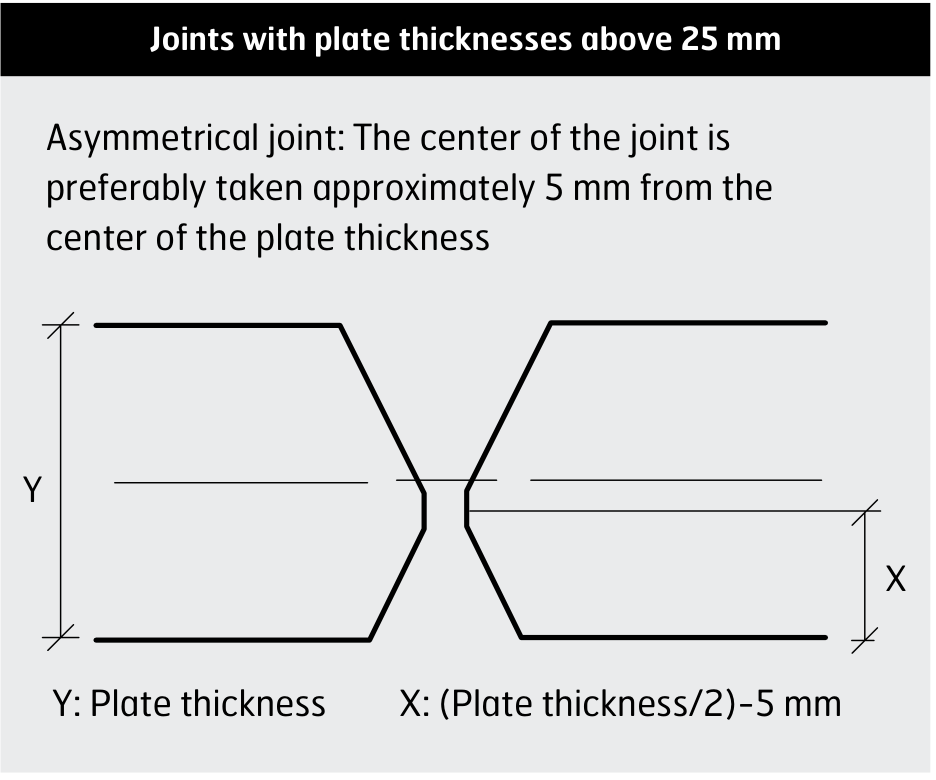
Kadar se Toolox® vari skozi sredinski del debeline plošče, so za debeline plošč/premere nad 25 mm priporočljivi asimetrični spoji. To zagotavlja dodatno odpornost proti vodikovim razpokam pri prvih korenskih varkih. Razlogi so, da:
- Osrednji del plošče lahko do neke mere vsebuje kemijske elemente, ki lahko podpirajo nastanek te vrste razpoke. Večja kot je debelina plošče/palice, bolj izrazita bo ta težava.
- Korenski varki so bolj občutljivi na vodikove razpoke.
Spoji z debelinami plošč/premeri do 25 mm so lahko simetrični ali asimetrični.
Slika 7. Spoji z debelinami plošč nad 25 mm.
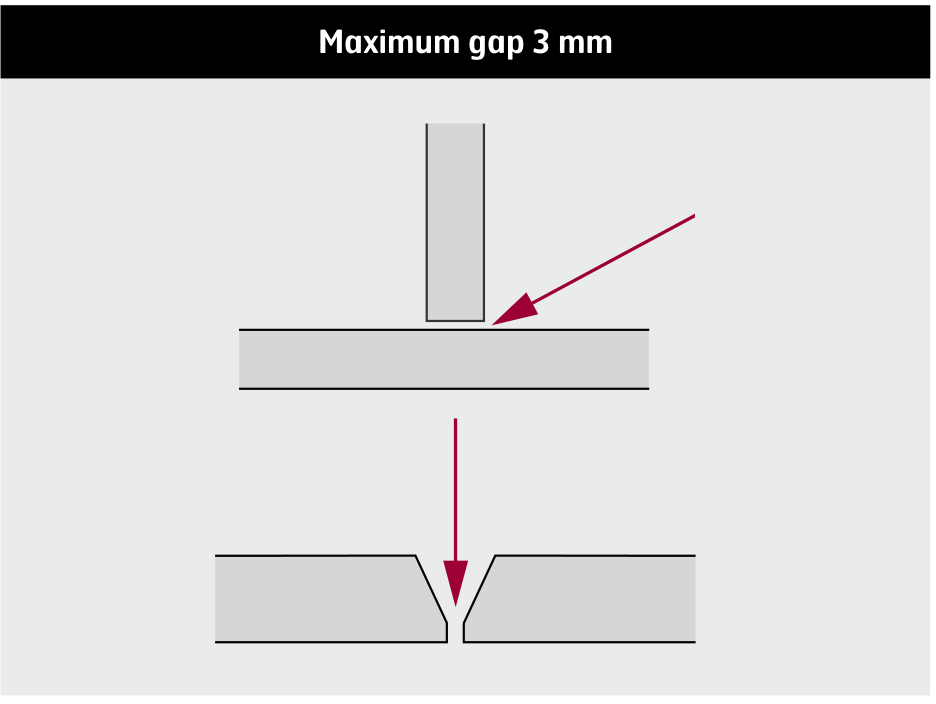
Velike korenske reže v spojih podpirajo višje koncentracije napetosti, kar zmanjšuje odpornost proti vodikovim razpokam. SSAB priporoča, da je velikost korenske reže največ 3 mm, da se zmanjšajo koncentracije napetosti.
Slika 8. Največja korenska reža 3 mm.
Zaporedja varjenja
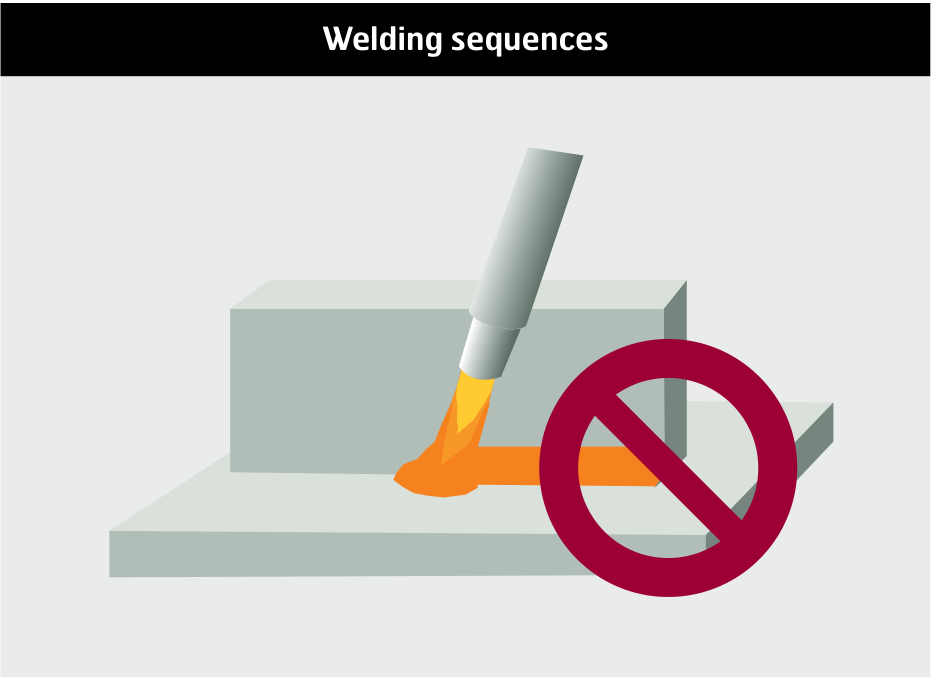
Začetna in končna zaporedja varjenja se po možnosti izvedejo približno 50—100 mm stran od vogalov spoja, da se prepreči prekomerna količina zaostalih napetosti v spoju.
Slika 9. Izogibajte se začenjanju in končanju varilnega prehoda v vogalu spoja.
Priporočila za predgrevanje
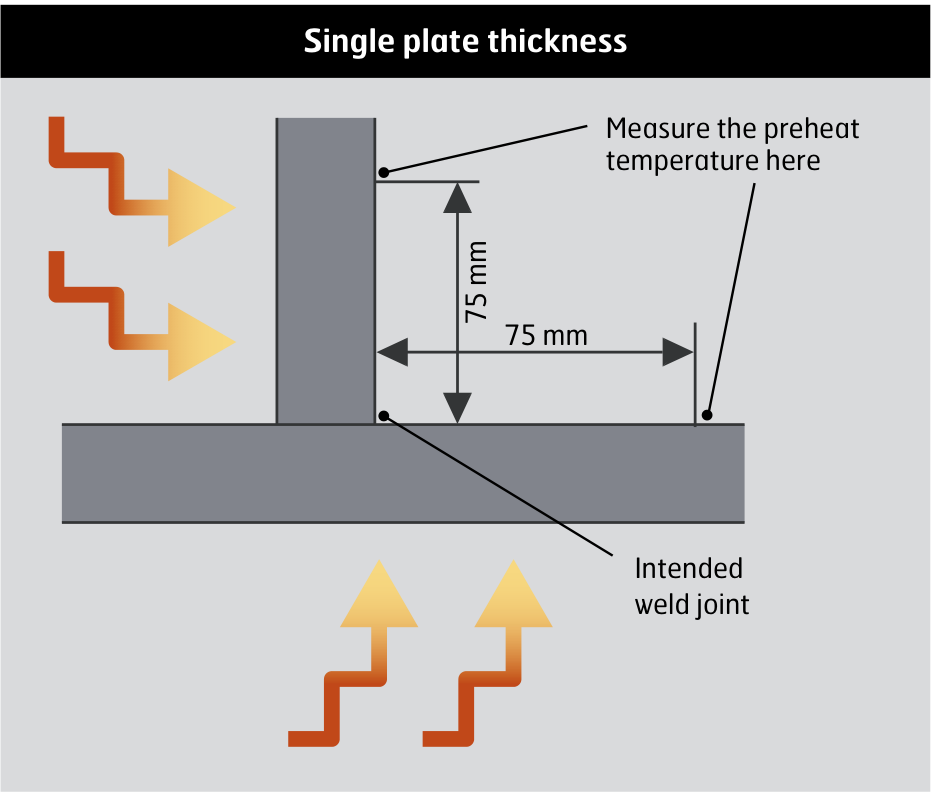
Predgrevanje je v številnih primerih potrebno, da se čim bolj zmanjša tveganje za vodikove razpoke. Predgrevanje olajša hitrejše odvajanje vodika iz spoja. Bistveno je, da se upoštevajo zahtevane temperature predgrevanja in da se postopek izvede natančno. Bistveno je, da se predgrevanje, kadar je potrebno, uporabi tudi na varilnih pikah. Vsaka varilna pika naj bo po možnosti dolga vsaj 50 mm. Če so zahtevane varilne pike pod 50 mm, se za dodatne informacije obrnite na SSAB.
Slika 10. Izmerite temperaturo najdebelejše plošče v spoju. Pred merjenjem temperature predgrevanja je treba počakati najmanj 2 min/25 mm debeline. Najnižjo temperaturo predgrevanja je treba doseči na območju 75+75 mm okoli predvidenega varjenega spoja.
Potreba po predgrevanju se razlikuje med varjenjem z nelegiranimi in nizkolegiranimi ter varjenjem z nerjavnimi dodajnimi materiali.
- Kadar spoj sestavljajo različne debeline plošč/premeri palic iste kakovosti Toolox®, največja debelina plošče/premer določa najnižjo zahtevano temperaturo predgrevanja in temperaturo med varki.
- Kadar se kakovost Toolox® vari z drugo kakovostjo jekla, plošča/palica, ki zahteva najvišjo najnižjo temperaturo predgrevanja, določa najnižjo temperaturo predgrevanja in temperaturo med varki.
- Kadar v spodnjih diagramih ni navedeno predgrevanje, predgrevanje ni potrebno za vnose toplote v razponu 1,0–1,6 kJ/mm.
Najnižja temperatura predgrevanja za varjenje z vsemi vrstami priporočenih dodajnih materialov se v primerjavi s spodnjimi diagrami zviša za 25 °C za vsako od naslednjih situacij.
- Za vnose toplote v razponu 1,0–1,6 kJ/mm: kadar so v spodnjih diagramih navedene najnižje temperature predgrevanja nad sobno temperaturo.
- Za spoje z zelo visoko stopnjo vpetja.
- Za temperature pod +5 °C v okoliškem zraku in/ali v ploščah/palicah.
- Kadar se varjenje izvaja v zelo vlažnem podnebju.
Če je hkrati prisotnih več zgornjih pogojev, se za dodatne informacije obrnite na SSAB.
Najnižje temperature predgrevanja za varjenje z vnosi toplote < 1,0 kJ/mm je mogoče na primer izračunati s programsko opremo WeldCalc, ki jo je razvil SSAB, ali z uporabo ustreznega standarda za to meritev.
Najvišja temperatura predgrevanja je nastavljena na +580 °C za vse vrste varjenja in velja za vse izdelke iz Toolox®. Določena je zato, da se v spoju dosežejo ugodne mehanske lastnosti.
Zahtevane temperature predgrevanja in temperature med varki je mogoče doseči na več načinov. Grelne peči ali električni predgrevalni elementi okoli pripravljenega spoja so pogosto najboljši, saj zagotavljajo enakomerno segrevanje istega območja. Temperaturo je treba spremljati na primer s pirometrom ali s kontaktnim termometrom.
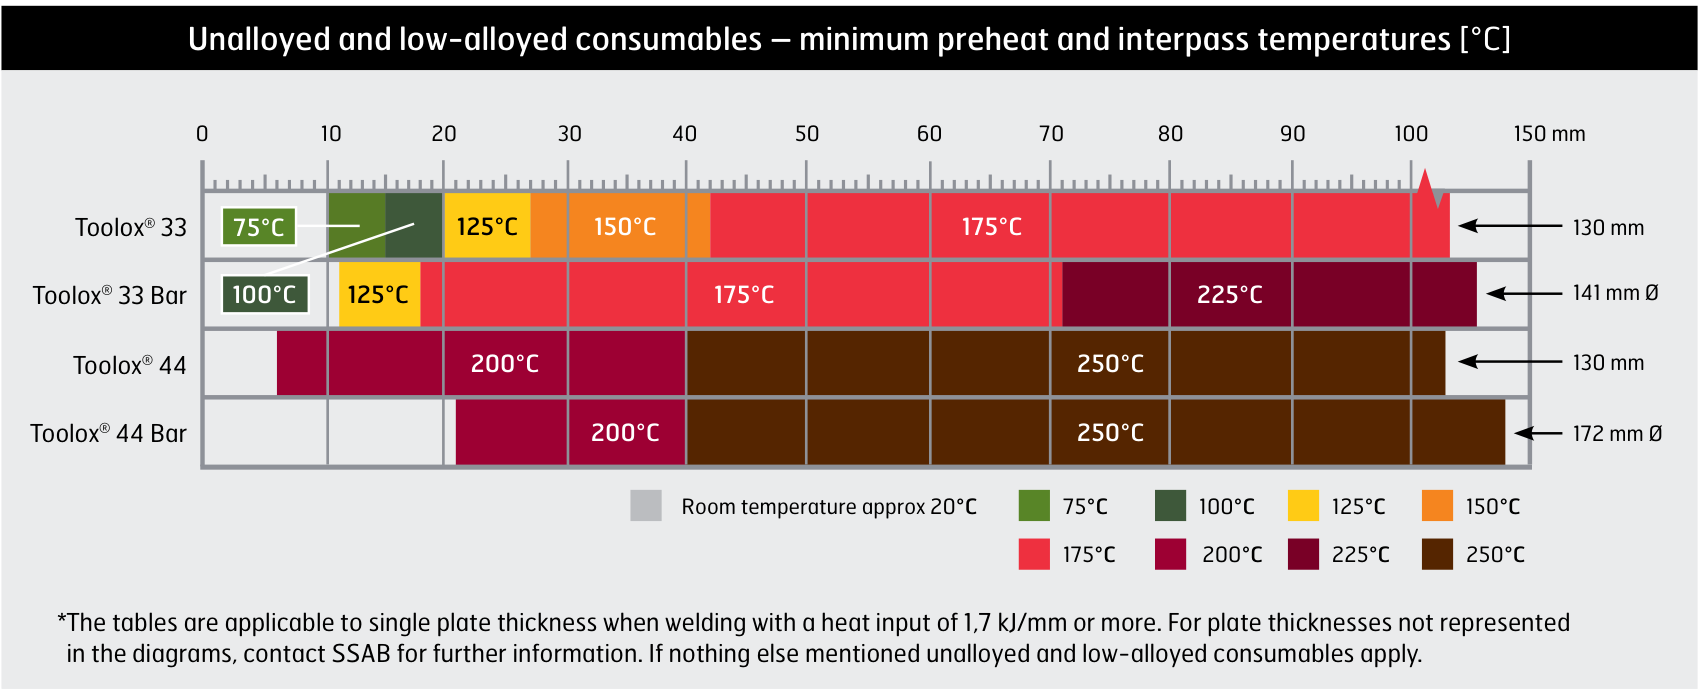
Slika 11. Nelegirani in nizkolegirani dodajni materiali — najnižje temperature predgrevanja in med varki [°C] po debelini plošče.
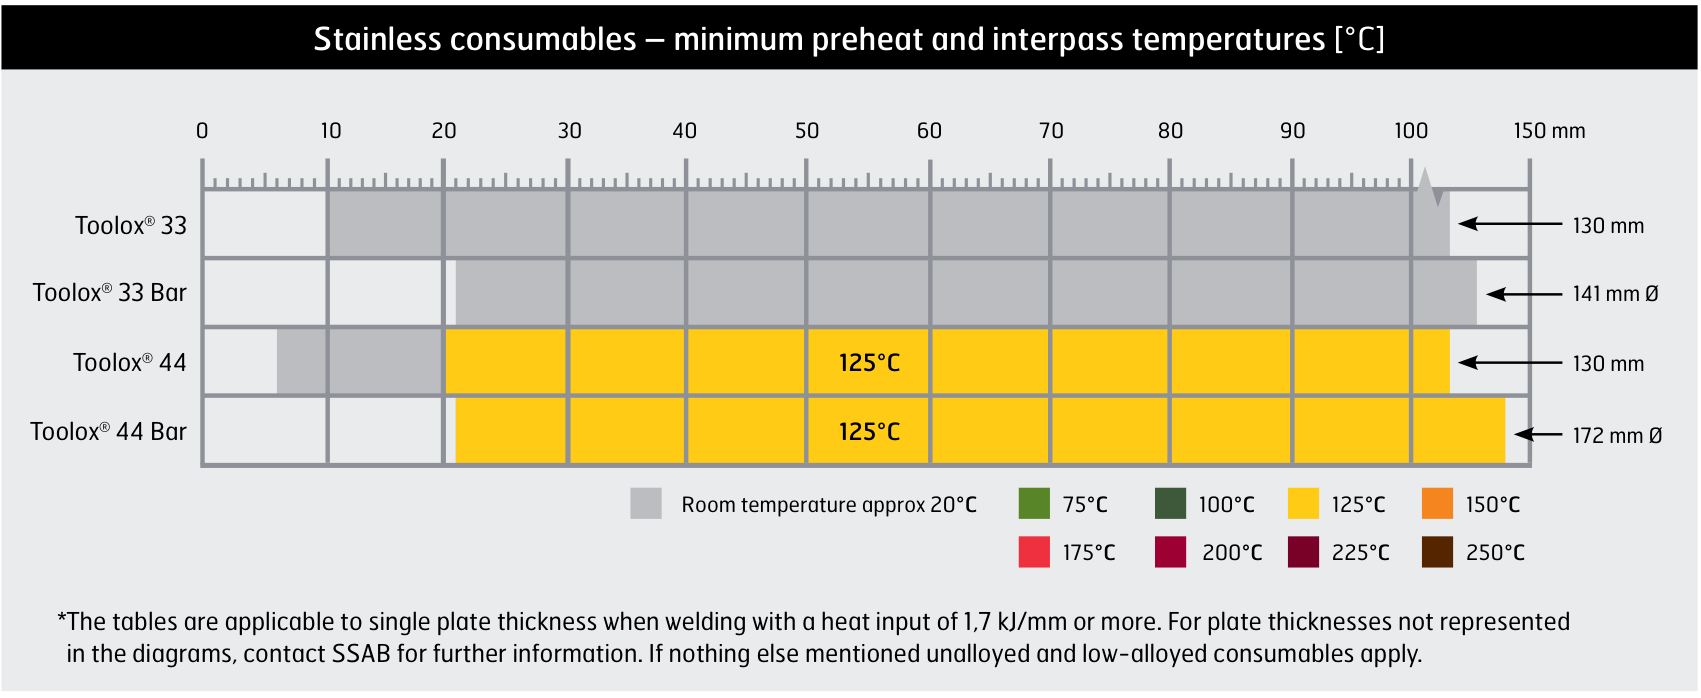
Slika 12. Nerjavni dodajni materiali — najnižje temperature predgrevanja in med varki [°C] po debelini plošče.
Razvrstitve materialov v skladu z evropsko normo EN 15608
Pri izvajanju kvalifikacij postopka varjenja vse kakovosti Toolox®, vključno s celotnim razponom debeline plošč, spadajo v skupino materialov 3.2.
Varjenje Toolox® z drugimi vrstami jekel
Kadar se kakovost Toolox® vari z drugimi vrstami jekel, uporabite pogoje varjenja, ki ustrezajo vsem jeklom, vključenim v spoj.
Varjenje na temeljno premazanih ploščah
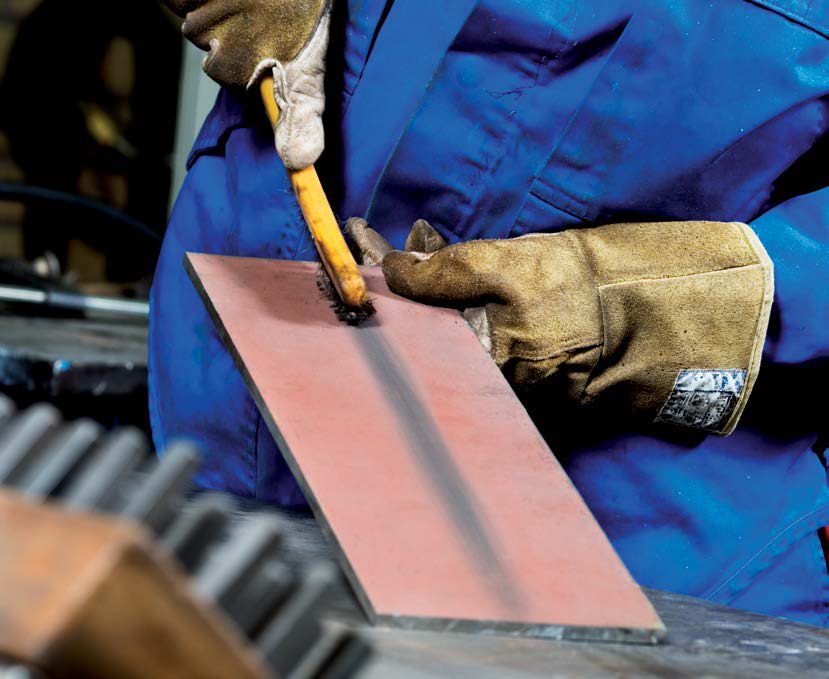
Kakovosti Toolox® je mogoče dobaviti s temeljnim premazom, ki preprečuje korozijo. Varjenje je mogoče izvajati neposredno na temeljnem premazu zaradi njegove nizke vsebnosti cinka. Temeljni premaz je mogoče na območju okoli spoja enostavno skrtačiti ali odbrusiti. Odstranitev temeljnega premaza pred varjenjem lahko zmanjša poroznost v varu in olajša varjenje v drugih položajih poleg vodoravnega. Če temeljni premaz ostane na pripravljenem spoju, se poroznost nekoliko poveča. Postopek MAG z bazičnimi vrstami polnjenih žic in postopek ročnega obločnega varjenja (MMA) zagotavljata najnižjo količino poroznosti. Kot pri vseh varilnih operacijah je treba vzdrževati dobro prezračevanje, da se prepreči škodljiv učinek na varilca in njegovo okolico. Dodatne informacije v zvezi s tem so na voljo v TechSupport št. 25.
Slika 13. Za najboljše možne rezultate je mogoče temeljni premaz odstraniti.
Toplotna obdelava po varjenju (PWHT)
Varjenje v varjeno konstrukcijo vnese zaostale napetosti. Če obstaja zahteva po znižanju teh napetosti, je mogoče izvesti PWHT. Ta ukrep je lahko na primer koristen, če je treba zmanjšati deformacije v varjeni konstrukciji zaradi naknadne obdelave, kot je obdelava z odrezavanjem. Tako zvišanje temperature zadrževanja kot podaljšanje časa zadrževanja vodita do nižjih ravni zaostalih napetosti.
Vendar so splošne lastnosti varjenih konstrukcij iz Toolox® tako ugodne, da PWHT v številnih primerih ni treba izvajati. Če naj se PWHT izvede, so priporočila za postopke v skladu s spodnjo tabelo.
Tabela 6. Priporočeni postopki toplotne obdelave po varjenju.
Jeklo | Temperatura zadrževanja [°C] | Hitrost segrevanja in ohlajanja [°C/h] | Čas zadrževanja [min/mm*] | Primeren čas pri temperaturi zadrževanja [h] |
|---|---|---|---|---|
Toolox® 33 | 550–590 | 100 | 2 | 1–6 |
Toolox® 44 | 540–580 | 100 | 2 | 1–6 |
*Debelina ene plošče ali min/mm premera.
Priporočila za toplotno rezanje
Nizka vsebnost legirnih elementov v kakovostih Toolox® prispeva k njihovim ugodnim lastnostim glede toplotnega rezanja, kot je visoka odpornost proti vodikovim razpokam zaradi rezanja. V tem pogledu je vpliv legirnih elementov v jeklu podoben pri tehnologiji rezanja in varjenja. Posledično ugodne vrednosti ogljikovega ekvivalenta Toolox® vodijo do večje odpornosti proti vodikovim razpokam med toplotnim rezanjem. Definicija ogljikovih ekvivalentov je opisana v priporočilih za varjenje pod naslovom: Preprečevanje vodikovih razpok.
Visoka lastna žilavost kakovosti Toolox® dodatno zmanjšuje tveganje za napake, nastale med toplotnim rezanjem. V industrijski praksi to omogoča izdelavo nepravokotnih oblik na veliko bolj produktiven način kot pri običajno obsežni obdelavi drugih vrst orodnih in strojnih jekel.
Vse metode toplotnega rezanja je mogoče izvajati za vse izdelke iz Toolox®. Toplotno rezanje je mogoče izvajati z enakim postopkom in parametri kot pri rezanju mehkih jekel, le da:
- Pri plinskem in plazemskem rezanju je treba sprejeti ukrepe za preprečevanje vodikovih razpok v reznem robu in okoli njega. Plazemsko rezanje je treba izvajati le s kisikom kot plazemskim plinom, da se optimizira kakovost reznega roba. Če se uporabi sekundarni plin, je pri izbrani kemiji plina manj omejitev. Zrak ali čisti kisik sta oba primerna in sta najpogostejši vrsti.
- Dogrevanje reznega roba je priporočljivo za doseganje optimalne obdelovalnosti toplotno rezanega roba. Poleg tega dogrevanje poveča odpornost proti vodikovim razpokam v reznem robu. Dogrevanje je prednostno pri plinskem rezanju, pri plazemskem ali laserskem rezanju pa običajno ni potrebno.
Glavni razlogi za nastanek vodikovih razpok zaradi toplotnega rezanja so enaki kot pri njihovem nastanku zaradi varjenja. To pomeni, da morajo biti za nastanek vodikovih razpok hkrati prisotni naslednji trije pogoji.
- Krhka mikrostruktura toplotno vplivanega področja (TVP) obdelovanca, ki ga režemo.
- Previsoke zaostale napetosti v reznem robu in okoli njega.
- Prisotnost vodika v jeklu. Ta težava je predvsem posledica kemijske sestave jekla. Vendar je vsebnost vodika v TVP, kjer lahko nastanejo vodikove razpoke, mogoče zmanjšati z različnimi ukrepi.
Naslednji ukrepi so priporočljivi za preprečevanje vodikovih razpok in/ali za optimizacijo obdelovalnosti konstrukcije, izpostavljene plinskemu in plazemskemu rezanju. Ukrepi so navedeni v zaporednem vrstnem redu, po katerem jih je treba izvesti.
- Predgrevanje v reznem robu in okoli njega, ki se izvaja za doseganje večje odpornosti proti vodikovim razpokam, saj olajša migracijo vodika iz TVP v okoliške dele osnovnega materiala.
- Izvajanje toplotnega rezanja.
- Dogrevanje v reznem robu in okoli njega.
- Ohlajanje na zraku, pri katerem se deli ohladijo na temperaturo okolice.
- Vrednotenje izvedenega postopka rezanja.
Ukrepi št. 1, 3 in 4 podpirajo večjo odpornost proti vodikovim razpokam. Razlogi so, da vsi ti ukrepi podpirajo migracijo vodika iz TVP v okoliški osnovni material.
Lasersko rezanje je treba izvajati brez predgrevanja, ker:
- Za preprečevanje vodikovih razpok ni potrebno.
- Kakovost reznega roba se bo zmanjšala.
Predgrevanje
Predgrevanje v reznem robu in okoli njega je potrebno le za preprečevanje vodikovih razpok. Izvaja se lahko z različnimi tehnikami. Najpogostejše metode so uporaba ene od naslednjih tehnik:
- Segrevanje v peči
- Uporaba predgrevalnih gorilnikov
- Uporaba električnih grelnih blazin
Segrevanje v peči je običajno najboljša metoda, saj zagotavlja enakomerno segrevanje celotne komponente. Kadar se uporabljajo predgrevalni gorilniki, je pomembno, da jih nenehno premikate, da se ne preseže najvišja temperatura predgrevanja izdelka Toolox®.
Najkrajši čas zadrževanja je določen s časom, ki je potreben, da se nasprotna stran segreje do zahtevane najnižje temperature predgrevanja. En primer dobre prakse je segrevanje čez noč in nato začetek rezanja naslednje jutro. Poskrbite, da obe strani plošče ne dosežeta temperature nad najvišjimi navedenimi vrednostmi temperatur predgrevanja, navedenimi v spodnji tabeli.
Dogrevanje
Podobno kot predgrevanje tudi dogrevanje olajša nadaljnjo migracijo vodika stran od TVP. Zato je treba dogrevanje izvesti čim prej po končanem rezanju in z največjim razmikom 60 minut med začetkom rezanja in začetkom dogrevanja. Dogrevanje je po možnosti treba izvajati v peči, saj to olajša nadzor temperature obdelovanca.
Čas prezadrževanja mora biti 5 min/mm debeline ali najmanj 60 min. Čas prezadrževanja se šteje od trenutka, ko osrednji del doseže želeno temperaturo toplotne obdelave. Običajno zadostuje 2 uri prezadrževanja.
Tabela 7. Temperature predgrevanja in dogrevanja za toplotno rezanje Toolox®.
Jeklo | Najn. temperatura predgrevanja/med varki [°C] | Najv. temperatura predgrevanja/med varki [°C] | Temperaturni interval za dogrevanje [°C] |
|---|---|---|---|
Toolox® 33 | 150 | 580 | 560–580 |
Toolox® 44 | 225 | 580 | 560–580 |
Vrednotenje izvedenega postopka rezanja
Umerite svoj postopek dogrevanja z nadzorom trdote osnovnega materiala in toplotno vplivanega področja. Osnovni material ne sme kazati poslabšanja trdote. Toplotno vplivano področje mora imeti enako ali skoraj enako trdoto kot neprizadeti osnovni material.
Frezanje robov po plinskem rezanju
Za nadaljnje zmanjšanje tveganja za vodikove razpoke in za odstranitev napetosti je mogoče plinsko rezane robove odstraniti s frezanjem. V tem primeru je treba odstraniti 10 mm od reznega roba, da se zagotovi dosega neprizadetega materiala. Frezanje je treba izvesti čim prej po toplotnem rezanju.
Rezanje z abrazivnim vodnim curkom
Rezanje z abrazivnim vodnim curkom (AWJ) je alternativna metoda toplotnemu rezanju. Rezanje z AWJ je mogoče izvesti z zelo dobrimi rezultati. Ker AWJ med rezanjem ne vnaša toplote, je tveganje za vodikove razpoke zelo nizko. AWJ izdelkov Toolox® je mogoče izvajati z enakimi parametri kot pri rezanju mehkih jekel, predgrevanje in dogrevanje pa nista potrebna.
Kontakt in dodatne informacije
Za več informacij se obrnite na lokalnega prodajnega predstavnika, obiščite toolox.com ali se posvetujte s tehnično podporo na: [email protected].