




Obdelava Toolox®
Priporočila za obdelavo Toolox®
Toolox® je sodobno poboljšano (kaljeno in popuščeno) konstrukcijsko in orodno jeklo, dobavljeno z izmerjenimi in zajamčenimi mehanskimi lastnostmi. Osnovna ideja je, da vam prihranimo čas z dobavo toplotno obdelanega in za uporabo pripravljenega Toolox®. Zaradi odlične obdelovalnosti vam zagotavlja nižje stroške, manjša tveganja in prihrani dragoceni čas v vašem proizvodnem procesu.
Toolox® temelji na enaki nizki vsebnosti ogljika kot Hardox® in Strenx®, vendar je posebej razvit za orodja in strojne komponente, ki delujejo pri visokih temperaturah. Ima odlične lastnosti glede utrujanja, površinsko trdoto pa lahko povečate z nitriranjem ali prevlekami PVD ter tako pridobite večji nadzor nad življenjsko dobo svojih orodij ali komponent.
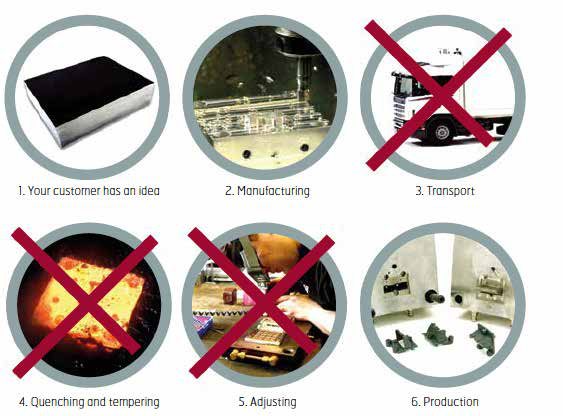
Krajši dobavni čas od zasnove do proizvodnje
V nadaljevanju boste našli naša priporočila za orodja za obdelavo Toolox®. Podobna orodja drugih dobaviteljev lahko delujejo, tukaj pa so tista, ki smo jih do zdaj preizkusili.
Vso vsebino te brošure je treba obravnavati kot priporočila. Obdelava vsebuje veliko različnih parametrov, ki lahko vplivajo na končni rezultat in nanj tudi bodo. Optimizacija rezalnih podatkov naj vedno poteka na stroju, ki bo uporabljen za izdelavo.
Priporočila za vrtanje
Pri vrtanju Toolox® je priporočljivo uporabljati svedre z notranjim dovodom hladilnega sredstva. Notranje hlajenje:
- Je vedno prednostno, da se prepreči zagozditev odrezkov.
- Vedno ga je treba uporabljati pri globini izvrtine nad 3-kratnikom premera svedra.
- Nikoli ne uporabljajte svedra HSS z zunanjim hlajenjem na horizontalnem vrtalnem stroju.
- Mešanica hladilnega sredstva 8 – 12 %.
Za izdelavo izvrtine z ozko toleranco, dobro površinsko obdelavo in dolgo življenjsko dobo svedra je potrebno naslednje:
- Poskrbite, da je radialni tek svedra čim manjši. Pri masivnih karbidnih svedrih radialni tek ne sme presegati 0,02 mm.
- Za največjo stabilnost uporabite čim krajši sveder.
- Lomljenje in odvajanje odrezkov morata biti vedno dobra.
- Dovod in tlak hladilnega sredstva morata biti zadovoljiva.
- Vpenjalna pušica in steblo orodja v slabem stanju bosta pokvarila sicer popolno nastavitev.
- Stroj naj bo v dobrem stanju.
- Potrebno je dobro vpetje obdelovanca.
Formule in definicije, vrtanje
- Vc = Dc × π × n / 1000
- n = Vc × 1000 / (π × Dc)
- Vf = fn × n
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- fn = pomik na vrtljaj (mm/vrt)
- Vf = hitrost prodiranja (mm/min)
- Dc = premer svedra (mm)
Masiven karbidni sveder
Prva izbira za manjše premere in kadar je potrebna ožja toleranca premera. Dobro deluje pri kratkih ali razmeroma globokih izvrtinah. Sveder je občutljiv na vibracije in ga je treba uporabljati skupaj z visoko preciznimi vpenjalnimi glavami.
Masiven karbidni sveder. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 3,0 – 5,0 mm — Min - Max | Ø 3,0 – 5,0 mm — začetna vrednost | Ø 5,01 – 10,0 mm — Min - Max | Ø 5,01 – 10,0 mm — začetna vrednost | Ø 10,01 – 15,0 mm — Min - Max | Ø 10,01 – 15,0 mm — začetna vrednost | Ø 15,01 – 20,0 mm — Min - Max | Ø 15,01 – 20,0 mm — začetna vrednost |
|---|---|---|---|---|---|---|---|---|---|
Toolox® 33 | 65 – 90 | 0,08 – 0,15 | 0,10 | 0,09 – 0,16 | 0,12 | 0,16 – 0,22 | 0,18 | 0,22 – 0,28 | 0,25 |
Toolox® 40 | 50 – 65 | 0,06 – 0,12 | 0,08 | 0,08 – 0,15 | 0,11 | 0,16 – 0,20 | 0,16 | 0,16 – 0,24 | 0,20 |
Toolox® 44 | 40 – 60 | 0,06 – 0,11 | 0,07 | 0,08 – 0,13 | 0,10 | 0,12 – 0,18 | 0,15 | 0,16 – 0,20 | 0,18 |
Vrtanje dolgih izvrtin s 16 – 20 × Dc
Vpenjanje te vrste svedra je treba izvesti z visoko preciznimi vpenjalnimi glavami. Možna toleranca izvrtine H8-H9. Tlak hladilne tekočine > 20 barov.
Strategija vrtanja za svedre > 12 × Dc:
- Predvrtajte izvrtino 1,5-2 × Dc. Uporabite masiven karbidni sveder z enakim premerom; priporočljivo je uporabiti majhen konični kot, 150°.
- Pri vstopu z dolgim svedrom zaženite vreteno stroja z nizko hitrostjo, ki ni višja od 500 vrt/min, brez hlajenja.
- Vstavite sveder v izvrtino in se ustavite približno 1 mm nad dnom predvrtane izvrtine.
- Pri polni globini vrtanja zmanjšajte hitrost na 500 vrt/min in izklopite hladilno tekočino.
- Izvlecite sveder za 4-kratnik pomika stroja, da se izognete ponovnemu praskanju površine izvrtine.
Vrtanje dolgih izvrtin, 16 – 20 × Dc. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 6,0 mm — Min - Max | Ø 6,0 mm — začetna vrednost | Ø 8,0 mm — Min - Max | Ø 8,0 mm — začetna vrednost | Ø 10,0 mm — Min - Max | Ø 10,0 mm — začetna vrednost | Ø 12,0 mm — Min - Max | Ø 12,0 mm — začetna vrednost |
|---|---|---|---|---|---|---|---|---|---|
Toolox® 33 | 50 – 70 | 0,06 – 0,12 | 0,14 | 0,14 – 0,20 | 0,16 | 0,17 – 0,24 | 0,19 | 0,18 – 0,26 | 0,20 |
Toolox® 40 | 50 – 65 | 0,10 – 0,15 | 0,12 | 0,11 – 0,18 | 0,14 | 0,13 – 0,22 | 0,16 | 0,15 – 0,24 | 0,18 |
Toolox® 44 | 40 – 60 | 0,08 – 0,14 | 0,11 | 0,10 – 0,18 | 0,13 | 0,12 – 0,21 | 0,15 | 0,14 – 0,23 | 0,17 |
Svedri z zamenljivo konico
Dobra prva izbira pri vrtanju srednje velikih izvrtin. Zamenljiva konica omogoča ekonomično rešitev.
- Sveder ima ozko toleranco izvrtine.
- Jekleno telo svedra zagotavlja svedru žilavost.
- Uporablja se za kratke ali razmeroma globoke izvrtine.
Sveder z zamenljivo konico. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt / min–maks.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 7,5 – 12,0 mm | Ø 12,01 – 20,0 mm | Ø 20,01 – 25,0 mm | Ø 25,01 – 30,0 mm |
|---|---|---|---|---|---|
Toolox® 33 | 50 – 80 | 0,10 – 0,16 | 0,15 – 0,23 | 0,18 – 0,27 | 0,20 – 0,30 |
Toolox® 40 | 50 – 65 | 0,08 – 0,15 | 0,12 – 0,22 | 0,15 – 0,25 | 0,17 – 0,27 |
Toolox® 44 | 40 – 60 | 0,08 – 0,14 | 0,12 – 0,20 | 0,14 – 0,22 | 0,16 – 0,25 |
Sveder z obračljivimi ploščicami
Ta sveder izdeluje izvrtine z nizkimi stroški, saj je mogoče uporabiti več strani ploščic. Ta sveder nima konice, ki bi centrirala sveder, zato uporabljajte čim krajše svedre, da pri uporabi v Toolox® dosežete dobro bočno stabilnost.
- Izvrtine srednjega in velikega premera.
- Srednje zahteve glede toleranc.
- Sveder, primeren za operacije razvrtavanja.
Priporočila veljajo za sveder z največjo globino vrtanja 2 × Dc.
Sveder z obračljivimi ploščicami. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt / min–maks.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 12,0 – 20,0 mm | Ø 20,01 – 30,0 mm | Ø 30,01 – 40,0 mm | Ø 40,01 – 60,0 mm |
|---|---|---|---|---|---|
Toolox® 33 | 80 – 140 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
Toolox® 40 | 70 – 130 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
Toolox® 44 | 60 – 110 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
Svedri HSS
Svedre HSS uporabljajte le pri nestabilnih pogojih stroja. Če so pogoji stroja dobri, lahko uporabite drug masiven karbidni sveder ali sveder z zamenljivo konico.
Uporabite sveder HSS-Co (8 % Co) z majhnim kotom vijačnice in robustnim jedrom, ki prenese visoke navore. Posamezne izvrtine je mogoče izvrtati z običajnim svedrom HSS.
Sveder HSS-Co. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 5 mm | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 25 mm | Ø 30 mm |
|---|---|---|---|---|---|---|---|
Toolox® 33 | ≈ 15 | 0,10 | 0,10 | 0,16 | 0,23 | 0,30 | 0,35 |
Toolox® 40 | ≈ 9 | 0,05 | 0,10 | 0,16 | 0,22 | 0,28 | 0,35 |
Toolox® 44 | ≈ 7 | 0,05 | 0,09 | 0,15 | 0,20 | 0,25 | 0,30 |
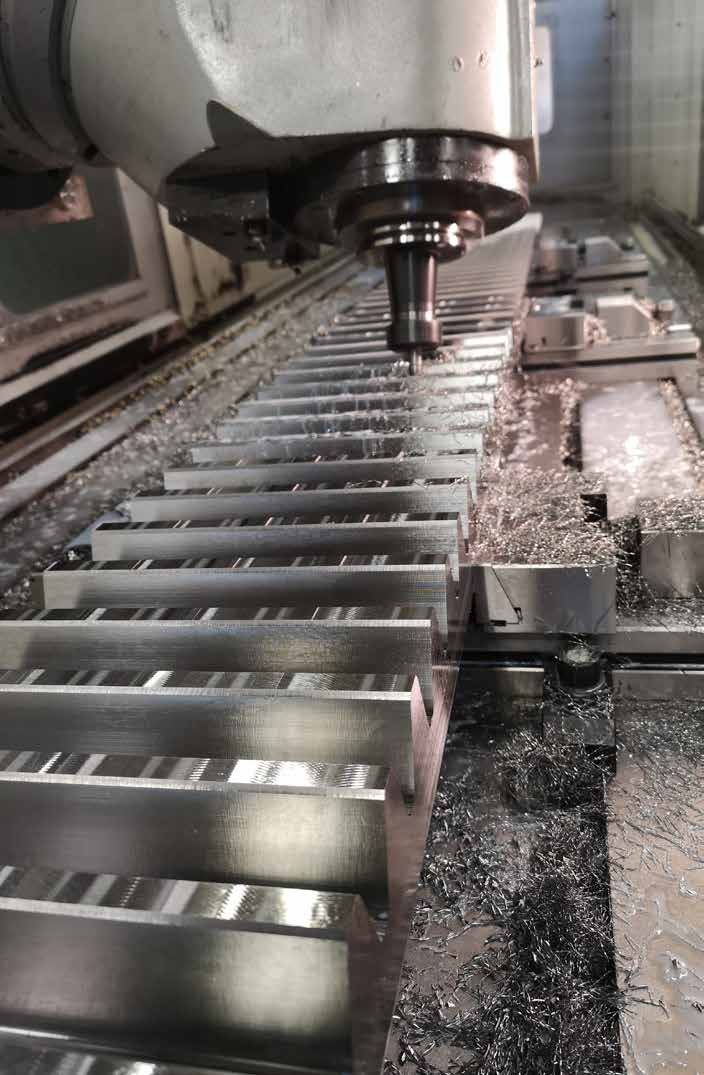
Priporočila za frezanje
Vpenjanje
Toolox® ima zelo nizko raven zaostalih napetosti. Za polni učinek poskrbite za vpenjanje brez deformacij. Če so surovci plinsko rezani, odfrezajte 5-10 mm od plinsko rezanega roba, da dobite surovec brez zaostalih napetosti.
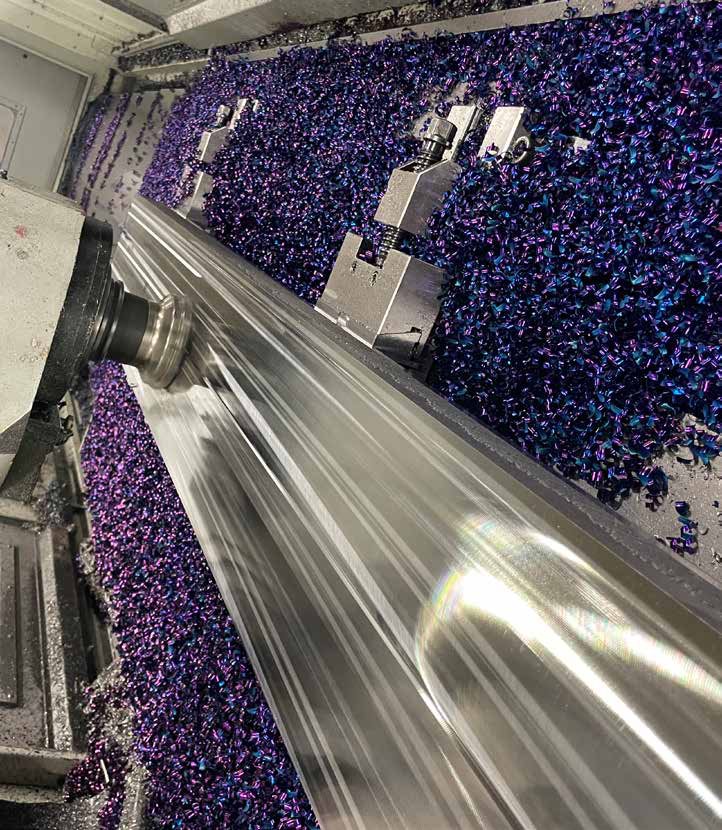
Obdelovalnost Toolox® je izboljšana. Med frezanjem boste to opazili, ker so nastali odrezki zelo modrikasti. Morfologijo karbidov smo v primerjavi s tradicionalnimi orodnimi jekli spremenili z uporabo manj ogljika v Toolox®. Zato se toplota, ki nastane med frezanjem, prenaša v odrezek in ne v rezalni rob/obdelovanec.
Nasveti za frezanje
- Frezalo postavite izven središča (v levo), da dosežete debelejši odrezek ob vstopu in se izognete debelemu odrezku ob izstopu.
- Izogibajte se rezanju skozi osno linijo frezala, ker lahko to povzroči vibracije.
- Vedno uporabljajte istosmerno frezanje (climb milling).
- Priporočilo je, da je radialni poseg frezala (ae) 25 ali 75-80 % premera.
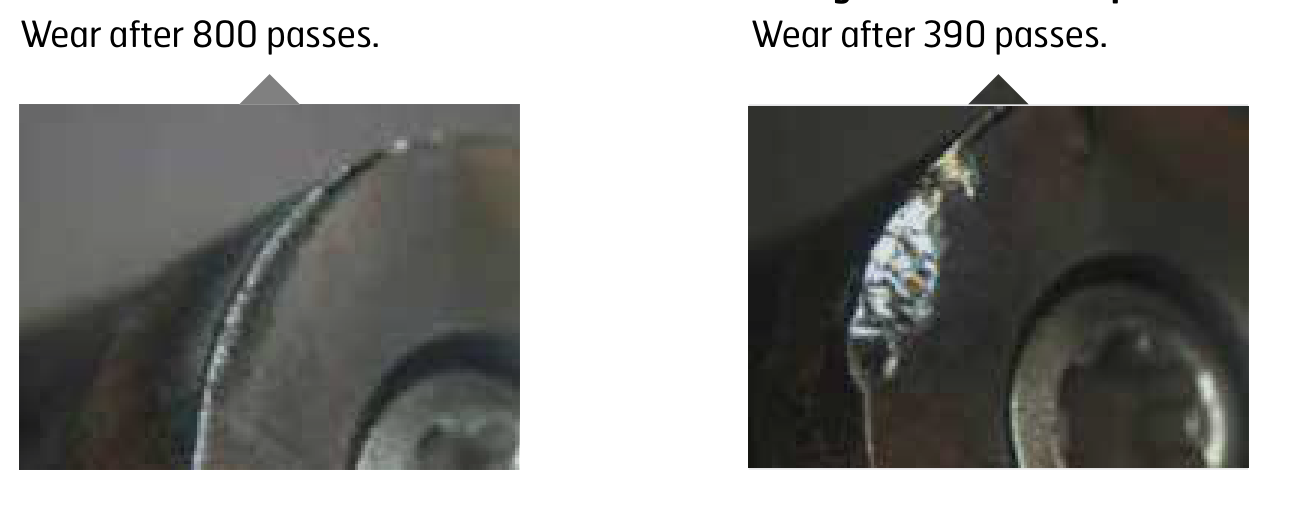
Če v obdelovanec vstopite z metodo zavijanja v rez (roll-into-cut), je debelina odrezka ob izstopu vedno nič, kar prispeva k daljši življenjski dobi orodja. Programirani polmer za zavijanje v rez je Dc / 2 + 2.
Zavijanje v rez. Obraba po 800 prehodih z metodo zavijanja v rez v primerjavi z obrabo po 390 prehodih z vstopom naravnost v obdelovanec. Slika: Sandvik Coromant AB.
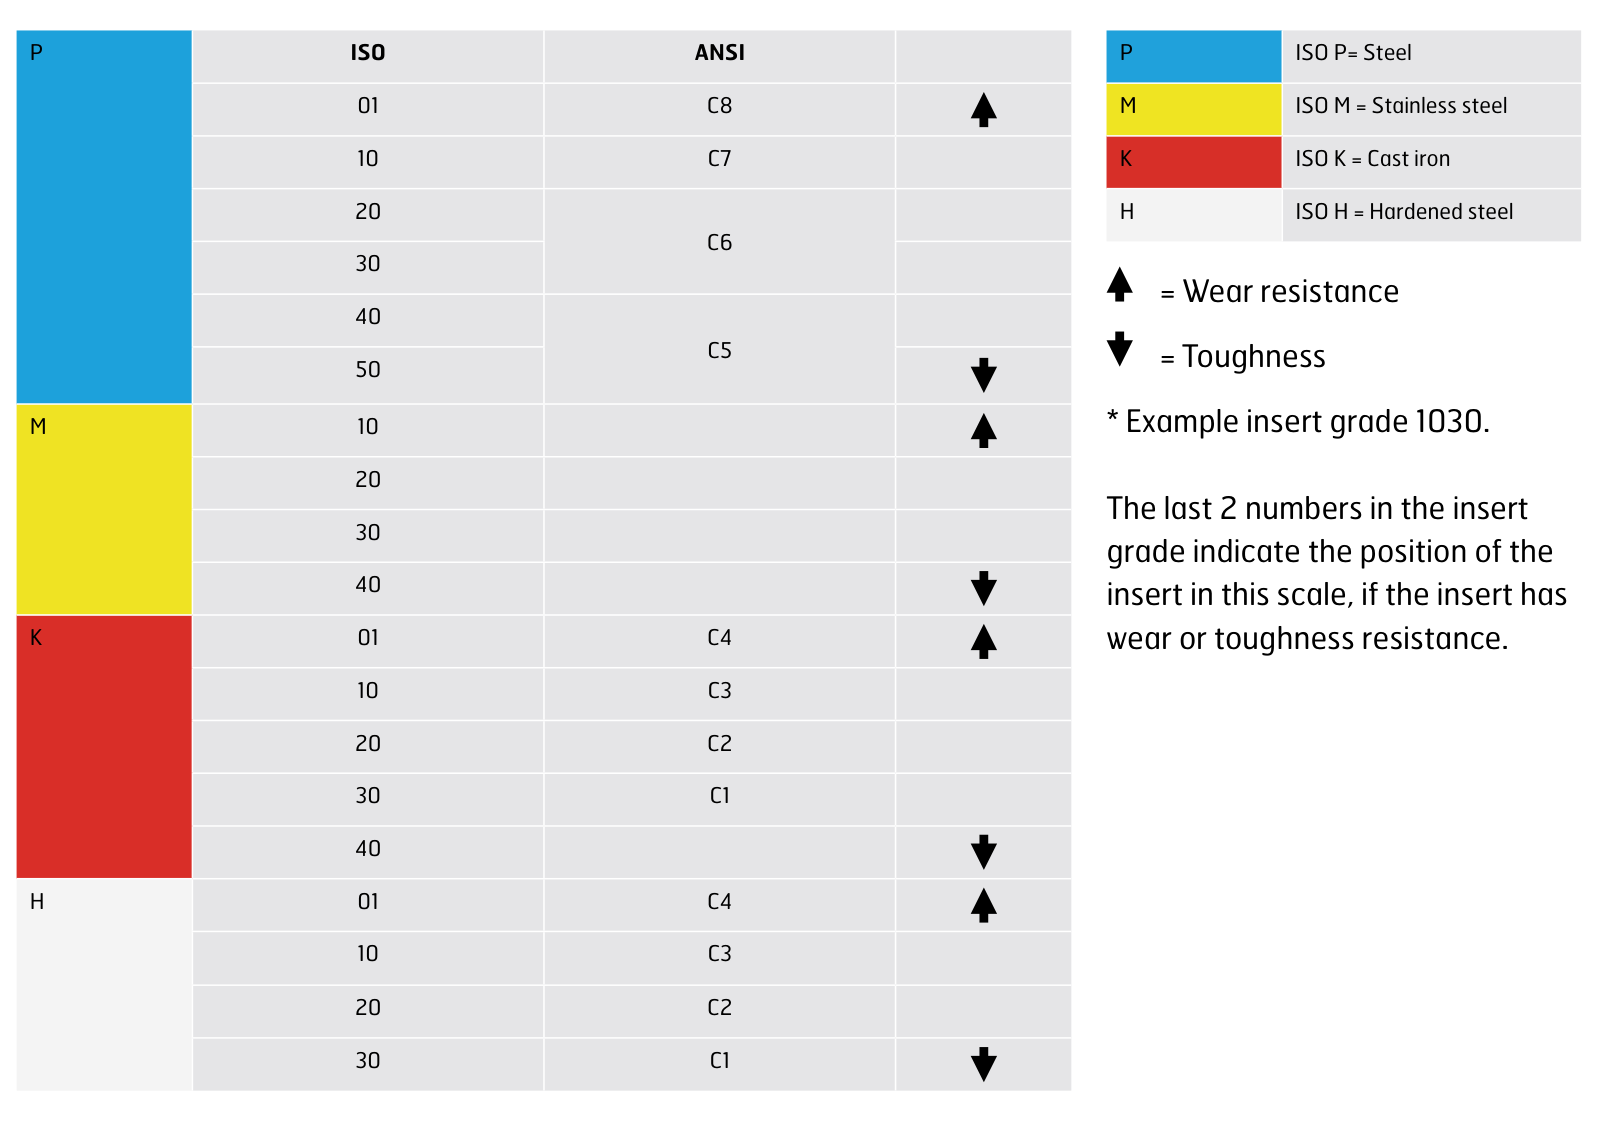
Kakovosti ploščic za frezanje. Kode kakovosti ISO in ANSI glede na razrede materialov obdelovanca P, M, K in H, s smerjo lestvice za obrabno odpornost in žilavost.
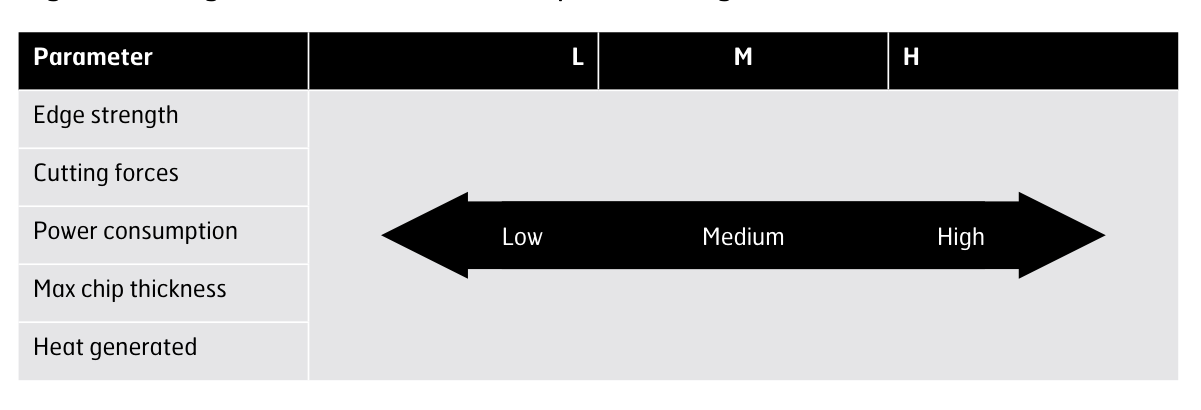
Geometrija ploščice. Trdnost roba, rezalne sile, poraba moči, največja debelina odrezka in nastala toplota pri geometrijah L, M in H.
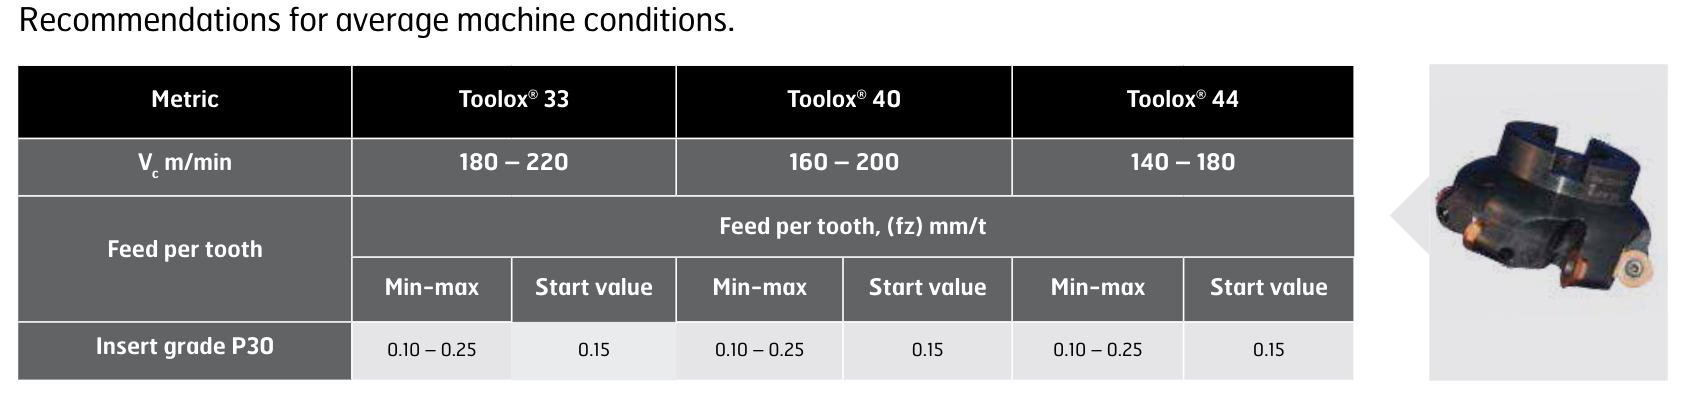
Priporočila za čelno frezanje
Čelno frezanje, vstopni kot 45°. Priporočila za povprečne pogoje stroja, kakovost ploščice P30.
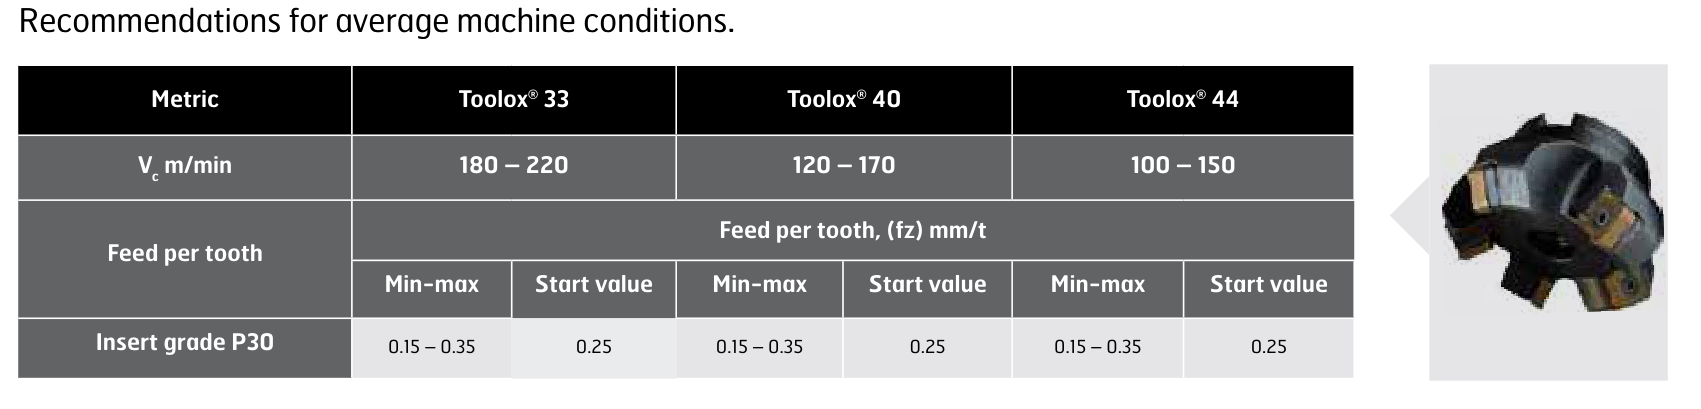
Čelno frezanje, okrogla ploščica. Priporočila za povprečne pogoje stroja.
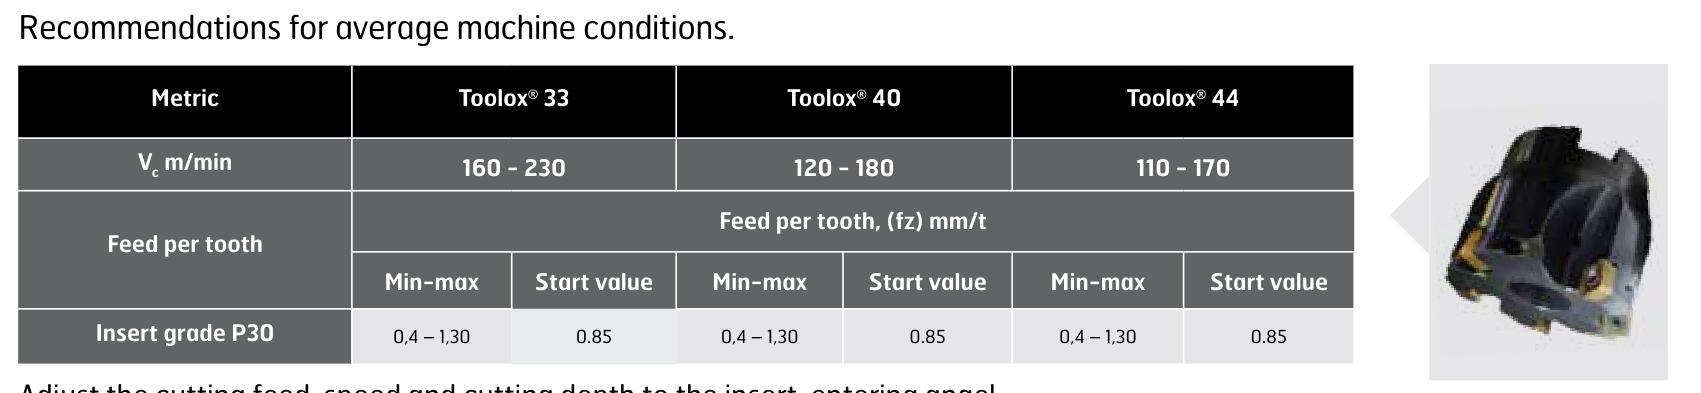
Frezanje ramen / čelno frezanje. Priporočila za povprečne pogoje stroja.
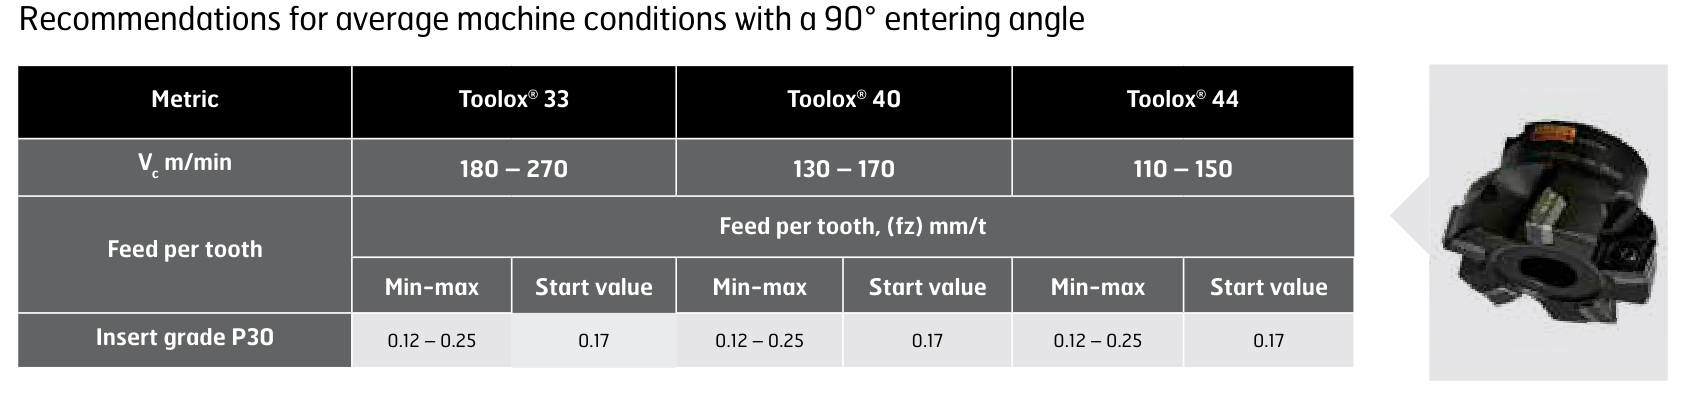
Čelno frezanje z visokim pomikom. Priporočila za povprečne pogoje stroja.
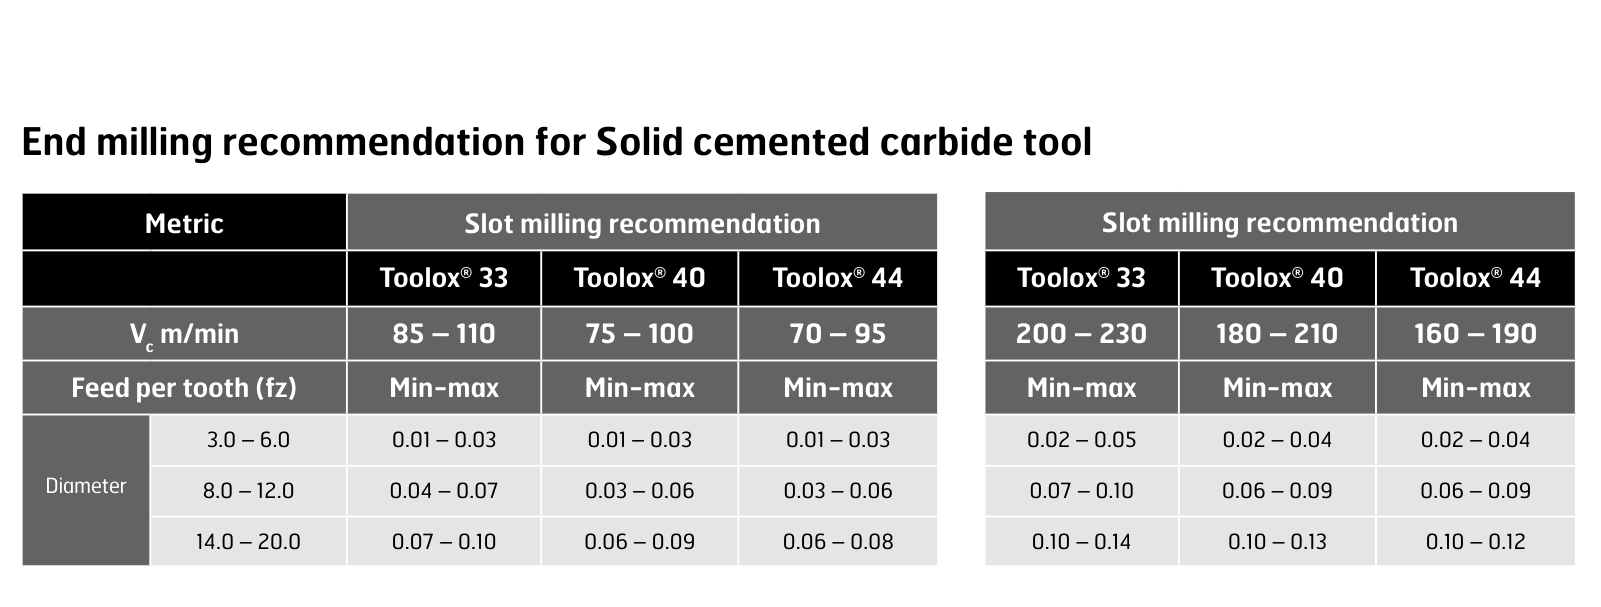
Frezanje utorov in čelno-obodno frezanje. Priporočilo za masivno orodje iz karbidne trdine, po premeru frezala.
Priporočila za struženje, okrogle palice Toolox®
Formule in definicije, struženje
- Vc = Dm × π × n / 1000
- n = Vc × 1000 / (π × Dm)
- vf = n × fn
- π = 3,14
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- fn = pomik na vrtljaj (mm/vrt)
- vf = hitrost pomika (mm/min)
- Dm = obdelan premer (mm)
- ap = globina reza (mm)
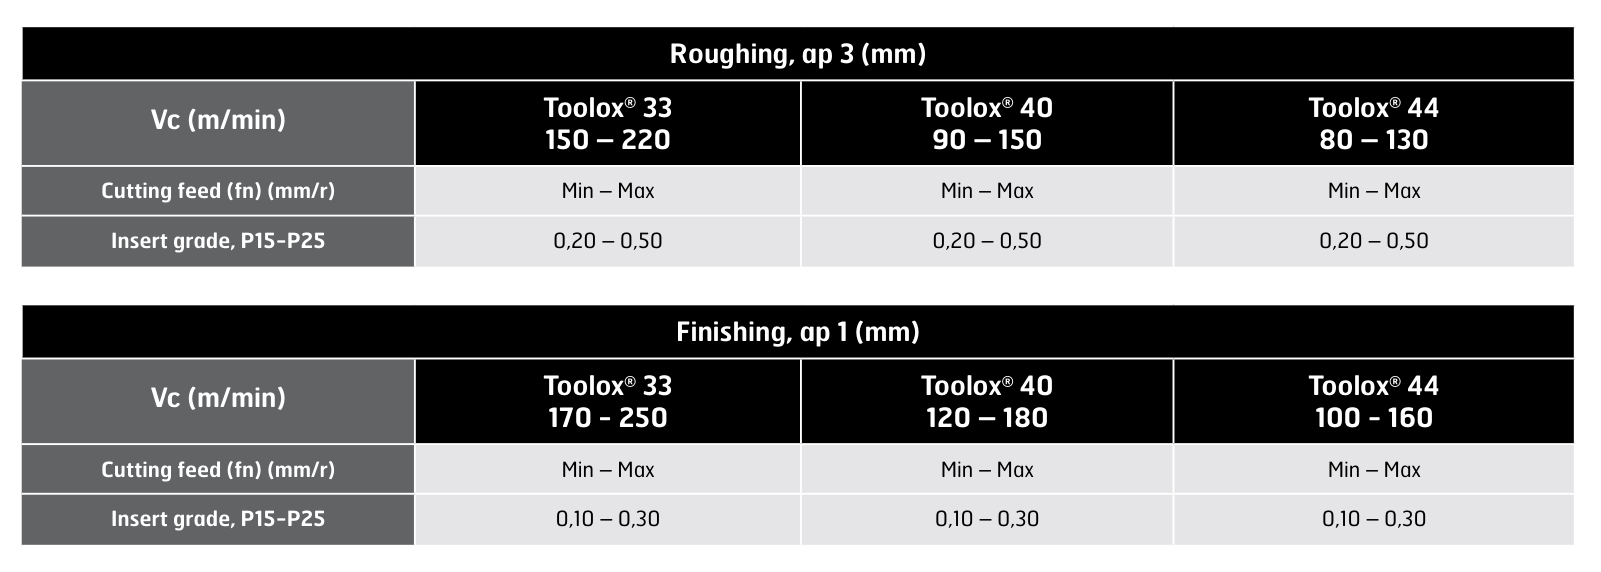
Struženje, grobo in fino. Grobo pri ap 3 mm in fino pri ap 1 mm, kakovost ploščice P15-P25.
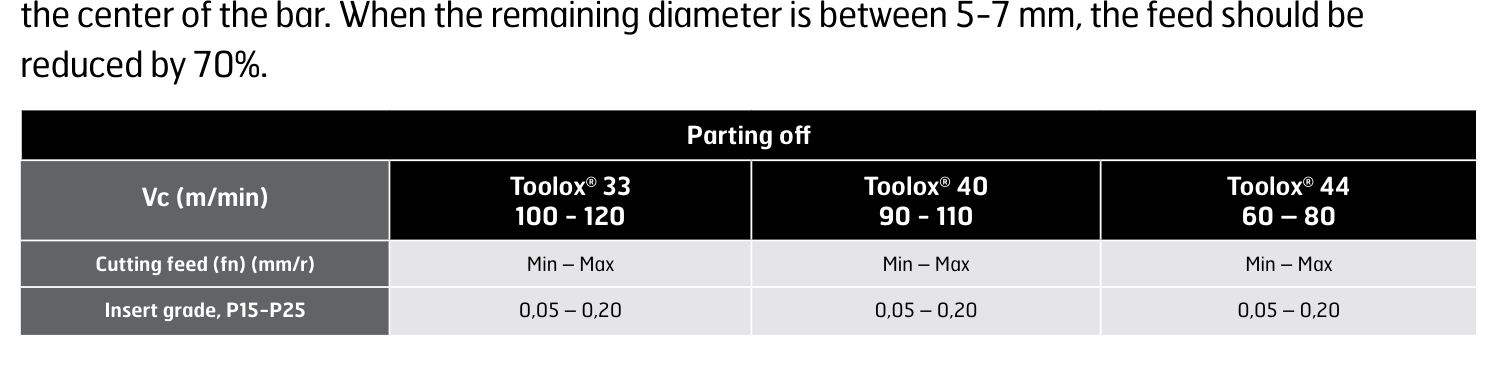
Odrezovanje. Rezalni podatki za odrezovanje okroglih palic Toolox®.
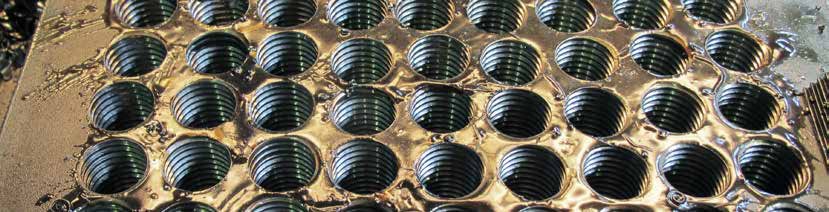
Priporočila za izdelavo navojev
Rezalne hitrosti za izrezovanje navojev so 7 – 10 m/min za Toolox® 33, 4 – 9 m/min za Toolox® 40 in 3 – 5 m/min za Toolox® 44. Vrtilne hitrosti vretena, ki iz tega izhajajo, so navedene po velikosti navoja spodaj.
Izrezovanje navojev. Vrtilna hitrost vretena v vrt/min po velikosti navoja. Rezalna hitrost Vc je 7 – 10 m/min za Toolox® 33, 4 – 9 m/min za Toolox® 40 in 3 – 5 m/min za Toolox® 44.
Velikost | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
M5 | 445 – 635 | 255 – 570 | 190 – 320 |
M6 | 370 – 530 | 210 – 475 | 160 – 265 |
M8 | 270 – 400 | 160 – 360 | 120 – 200 |
M10 | 220 – 320 | 125 – 285 | 95 – 160 |
M12 | 185 – 265 | 105 – 240 | 80 – 130 |
M16 | 140 – 200 | 80 – 180 | 60 – 100 |
M20 | 110 – 160 | 60 – 140 | 45 – 80 |
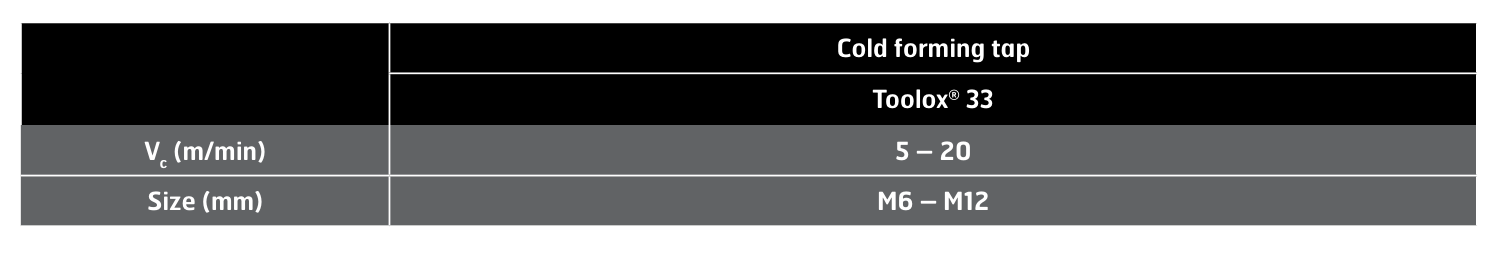
Navojni sveder za hladno preoblikovanje. Izrezovanje navojev s hladnim preoblikovanjem je priporočljivo le za Toolox® 33, pri 5 – 20 m/min v velikostih M6 – M12.
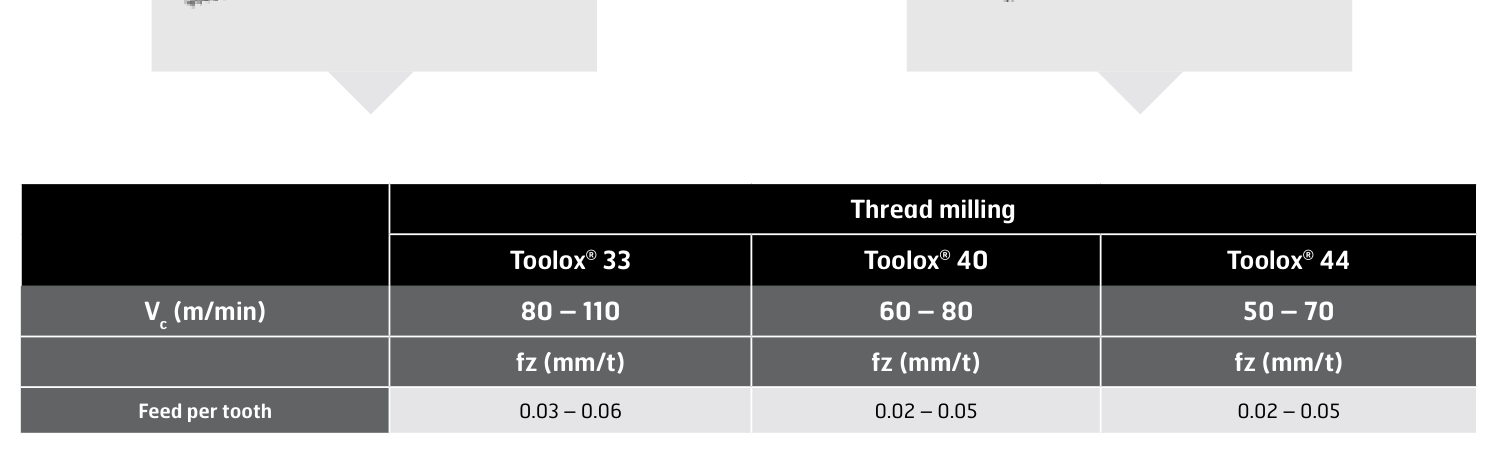
Frezanje navojev. Rezalna hitrost in pomik na zob po kakovostih.
Priporočilo za cilindrično in konusno vgrezanje
Uporabite cilindrično ali konusno vgrezalo z obračljivimi ploščicami. Pomik na vrtljaj je 0,10 – 0,20 mm/vrt za vse tri kakovosti pri obeh operacijah. Rezalne hitrosti za konusno vgrezanje so 30 % nižje od tistih za cilindrično vgrezanje, v skladu s splošnim pravilom SSAB za konusno vgrezanje.
Cilindrično vgrezanje. Vrtilna hitrost vretena v vrt/min po premeru cilindričnega vgrezala. Rezalna hitrost Vc je 40 – 80 m/min za Toolox® 33, 25 – 70 m/min za Toolox® 40 in 20 – 50 m/min za Toolox® 44; pomik na vrtljaj 0,10 – 0,20 mm/vrt.
Dc | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
19 mm | 670 – 1340 | 420 – 1175 | 335 – 840 |
24 mm | 530 – 1060 | 330 – 930 | 265 – 665 |
34 mm | 375 – 750 | 235 – 655 | 185 – 470 |
42 mm | 300 – 600 | 190 – 530 | 150 – 380 |
57 mm | 225 – 440 | 140 – 390 | 110 – 280 |
Konusno vgrezanje. Vrtilna hitrost vretena v vrt/min po premeru konusnega vgrezala. Rezalna hitrost Vc je 28 – 56 m/min za Toolox® 33, 18 – 49 m/min za Toolox® 40 in 14 – 35 m/min za Toolox® 44; pomik na vrtljaj 0,10 – 0,20 mm/vrt.
Dc | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
19 mm | 469 – 938 | 302 – 821 | 235 – 586 |
24 mm | 371 – 743 | 239 – 650 | 186 – 464 |
34 mm | 262 – 524 | 169 – 459 | 131 – 328 |
42 mm | 212 – 424 | 136 – 371 | 106 – 265 |
57 mm | 156 – 313 | 101 – 274 | 78 – 195 |
Priporočila za orodja za Toolox®
Spodnja orodja so razvrščena po vrsti. Kataloške številke so navedene točno tako, kot jih objavlja SSAB, vključno z nadomestnimi znaki, ki predstavljajo od velikosti odvisni del številke. Podobna orodja drugih dobaviteljev lahko delujejo; to so tista, ki jih je SSAB preizkusil.
Sveder iz hitroreznega jekla. Sveder iz hitroreznega jekla, legiran z 8 % kobalta (HSS-Co 8 %). Standardni sveder iz hitroreznega jekla. Samo za Toolox® 33. Sveder iz hitroreznega jekla, legiran s kobaltom (DRILL BIT COBALT”S”+X-ALCR DIN1897N HARDOX STUB). Sveder iz hitroreznega jekla, legiran s kobaltom (DRILL BIT COBALT”S”+X-ALCR TAPER STUB).
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Alpen-MayKestag, Avstrija | Svedri s stožčastim steblom HSS-E Co 8, WN 103 | 832xxxxx | https://www.maykestag.com/en/ |
Witec, Nemčija | TYPE WITEC MN | 2-135 15 VAP | http://witec-tools.de/index.php?content=produkte&lang=en |
Dormer Pramet | HSS A100 | A100xx.xx | https://www.dormerpramet.com/en-gb/pages/default.aspx?country=gb |
Izar, Španija | Ref 1054 | Kataloška št.: 32xxx | https://www.izartool.com/ |
Izar, Španija | Ref 1154 | xxxxx | https://www.izartool.com/ |
Masiven karbidni sveder. Masiven karbidni sveder. Masiven karbidni sveder. Vrtanje dolgih izvrtin s 16 – 20xD.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
SECO TOOLS, Švedska | Seco Feedmax | SD203A-xx.xx-xx-xxxx-x | https://www.secotools.com/ |
Sandvik Coromant AB, Švedska | Corodrill® Delta-C | R840-xxxx-30-A1A | https://www.sandvik.coromant.com/ |
SECO TOOLS, Švedska | Seco Feedmax | SD216A-xx.xx-xx-xxxx-x | https://www.secotools.com/ |
Sandvik Coromant AB, Švedska | CoroDrill 861 | 861.1-xxxx-xxxxxx-xx | https://www.sandvik.coromant.com/ |
Sveder z obračljivimi ploščicami.Sveder z obračljivimi ploščicami.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Sandvik Coromant AB, Švedska | Corodrill 880 | 880-xxxxxxxx-xx | https://www.secotools.com/ |
Sveder z zamenljivo konico svedra. Sveder z zamenljivo konico svedra. Kakovost konice svedra: IC908.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Iscar, Izrael | Chamdrill | DCM xxx-xxx-xxA-xx | https://www.iscar.com/ |
Iscar, Izrael | SumoCham | DCN xxx-xxx-xxA-xx | https://www.iscar.com/ |
Seco Tool AB, Švedska | Crownloc | SD103-xx.xx-xx-xxxx | https://www.secotools.com/ |
Navojni svedri. Navojni sveder HSSE s prevleko TiCN. Navojni sveder HSSE-PM s prevleko TiCN. Navojni sveder HSSE-PM s prevleko TiN.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Emuge Franken, Nemčija | Rekord 1D-TI-TiCn, Rekord 2D-TI-TiCN | B0459601.xxxx, C0459601.xxxx | https://www.emuge-franken.se/en/ |
Manigley, Švica | 131/3 DUO | 433xx | http://manigley.ch/ |
Emuge Franken, Nemčija | Rekord 1C-TI-TiCn, Rekord 2C-TI-TiCN | B0309601.xxxx, C0309601.xxxx | https://www.emuge-franken.se/en/ |
Manigley, Švica | 105/4 DUO | 433xx | http://manigley.ch/ |
Emuge Franken, Nemčija | InnoForm2-Steel | C5267F00.xxxx | https://www.emuge-franken.se/en/ |
Frezala za navoje. Masivno karbidno frezalo za navoje s prevleko TiCN. Masivno karbidno frezalo za navoje s prevleko TiAlCN.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Emuge Franken, Nemčija | GSF-1,5xD-IKZ-HB-TiCN | GF333106xxxx | https://www.emuge-franken.se/en/ |
Smicut, Švedska | Masivno karbidno frezalo za navoje | NBxxxxxCxxx.xISO AC | https://smicut.com/en/ |
Cilindrično in konusno vgrezalo. Uporabite cilindrično vgrezalo z obračljivimi ploščicami, ki imajo vedno številko kakovosti, ki se konča z U. Uporabite konusno vgrezalo z obračljivimi ploščicami, ki imajo vedno številko kakovosti, ki se konča z U.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Granlund Tool AB, Švedska | Cilindrično vgrezalo WHV | xWHV-xx.x | http://www.granlund.com/ |
Granlund Tool AB, Švedska | Konusno vgrezalo KV | xKV9-xx.x | http://www.granlund.com/ |
Čelno-obodno frezanje. Masivno steblasto frezalo s prevleko Siron-A.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Seco Tool AB, Švedska | JS 554 Siron-A | JS 554 xxxx | https://www.secotools.com/ |
Frezanje s ploščicami. Čelno frezanje s Coromill 345. Čelno frezanje s Coromill 300. Frezanje ramen/čelno frezanje s Coromill 490. Čelno frezanje z Mill4Feed. Čelno frezanje s Coromill 210.
Dobavitelj | Ime orodja | Kataloška št. | Kakovost ploščice | Web |
|---|---|---|---|---|
Sandvik Coromant AB, Švedska | Coromill 345 | 345-xxxxxx-13x | 1030 | https://www.sandvik.coromant.com/ |
Sandvik Coromant AB, Švedska | Coromill 300 | R300-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Sandvik Coromant AB, Švedska | Coromill 490 | 490-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Iscar, Izrael | Mill4Feed | FFQ4 xxxx-x-xxx-xx | IC808 | https://www.iscar.com/ |
Sandvik Coromant AB, Švedska | Coromill 210 | 210-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Kontakt in dodatne informacije
Obrnite se na lokalnega predstavnika SSAB ali tehnično podporo na [email protected] ali obiščite www.toolox.com.
Vso vsebino te brošure je treba obravnavati kot priporočila. Optimizacija rezalnih podatkov naj vedno poteka na stroju, ki bo uporabljen za izdelavo.