




Krivljenje Toolox®
Ta brošura vsebuje priporočila za krivljenje Toolox®. Namenjena je kot vodnik in vsebuje splošne predloge, kako doseči najboljše rezultate pri krivljenju.
Krivljenje visokotrdnostnega jekla se le redko izkaže za težavno. Kljub temu je treba upoštevati nekatere parametre. Zelo čist jeklen material z malo vključki je temelj za dober rezultat krivljenja. Sodobna predelava SSAB omogoča visoke standarde kakovosti površine, toleranc in mehanskih lastnosti.
Priprava
- Preverite smer valjanja plošče. Če je mogoče, usmerite smer valjanja pravokotno na linijo upogiba. Ploščo je pogosto mogoče na ta način upogniti tesneje kot z linijo upogiba, vzporedno s smerjo valjanja.
- Preverite kakovost površine plošče. Poškodbe površine lahko zmanjšajo upogibljivost, saj so lahko vzrok za zlome. Napake na plošči, kot so praske in rja, je pogosto mogoče odstraniti s previdnim brušenjem. Praske po možnosti brusite pravokotno na linijo upogiba.
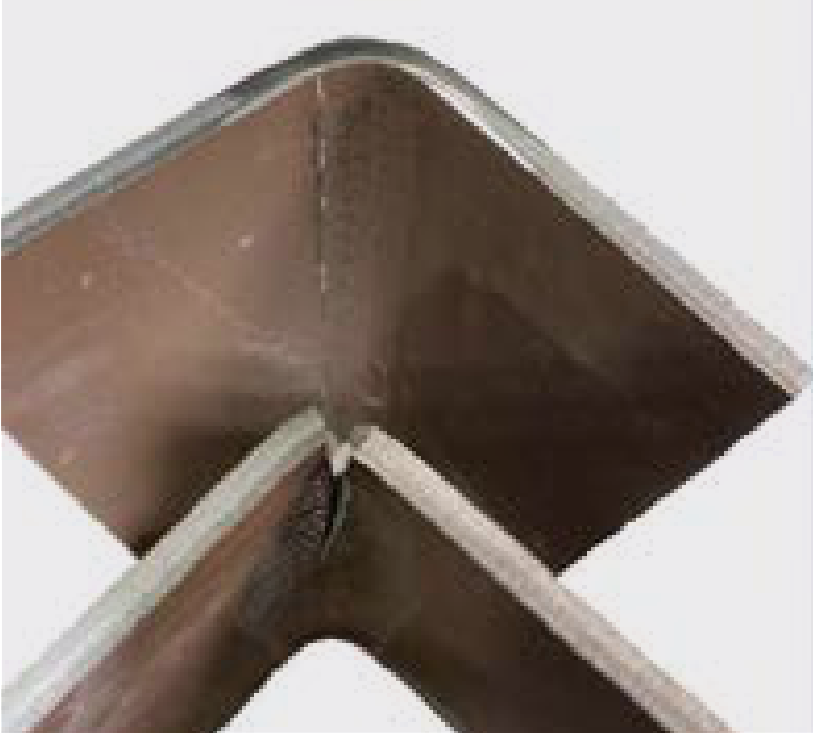
- Toplotno rezane in strižene robove je treba posneti in zaobliti z brusilnikom. To je še posebej pomembno pri krivljenju Toolox® 44, ki je občutljiv na kakršne koli nepravilnosti. Glejte sliko 1.
- Preverite stanje orodij. Za preprečevanje prekomerne obrabe orodij naj bodo orodja trša od obdelovanca. Preverite, ali so orodja in njihova nastavitev skladni s priporočili.
Slika 1.Toolox® 44 z istim pestičem, uporabljenim na posnetem in neposnetem robu.
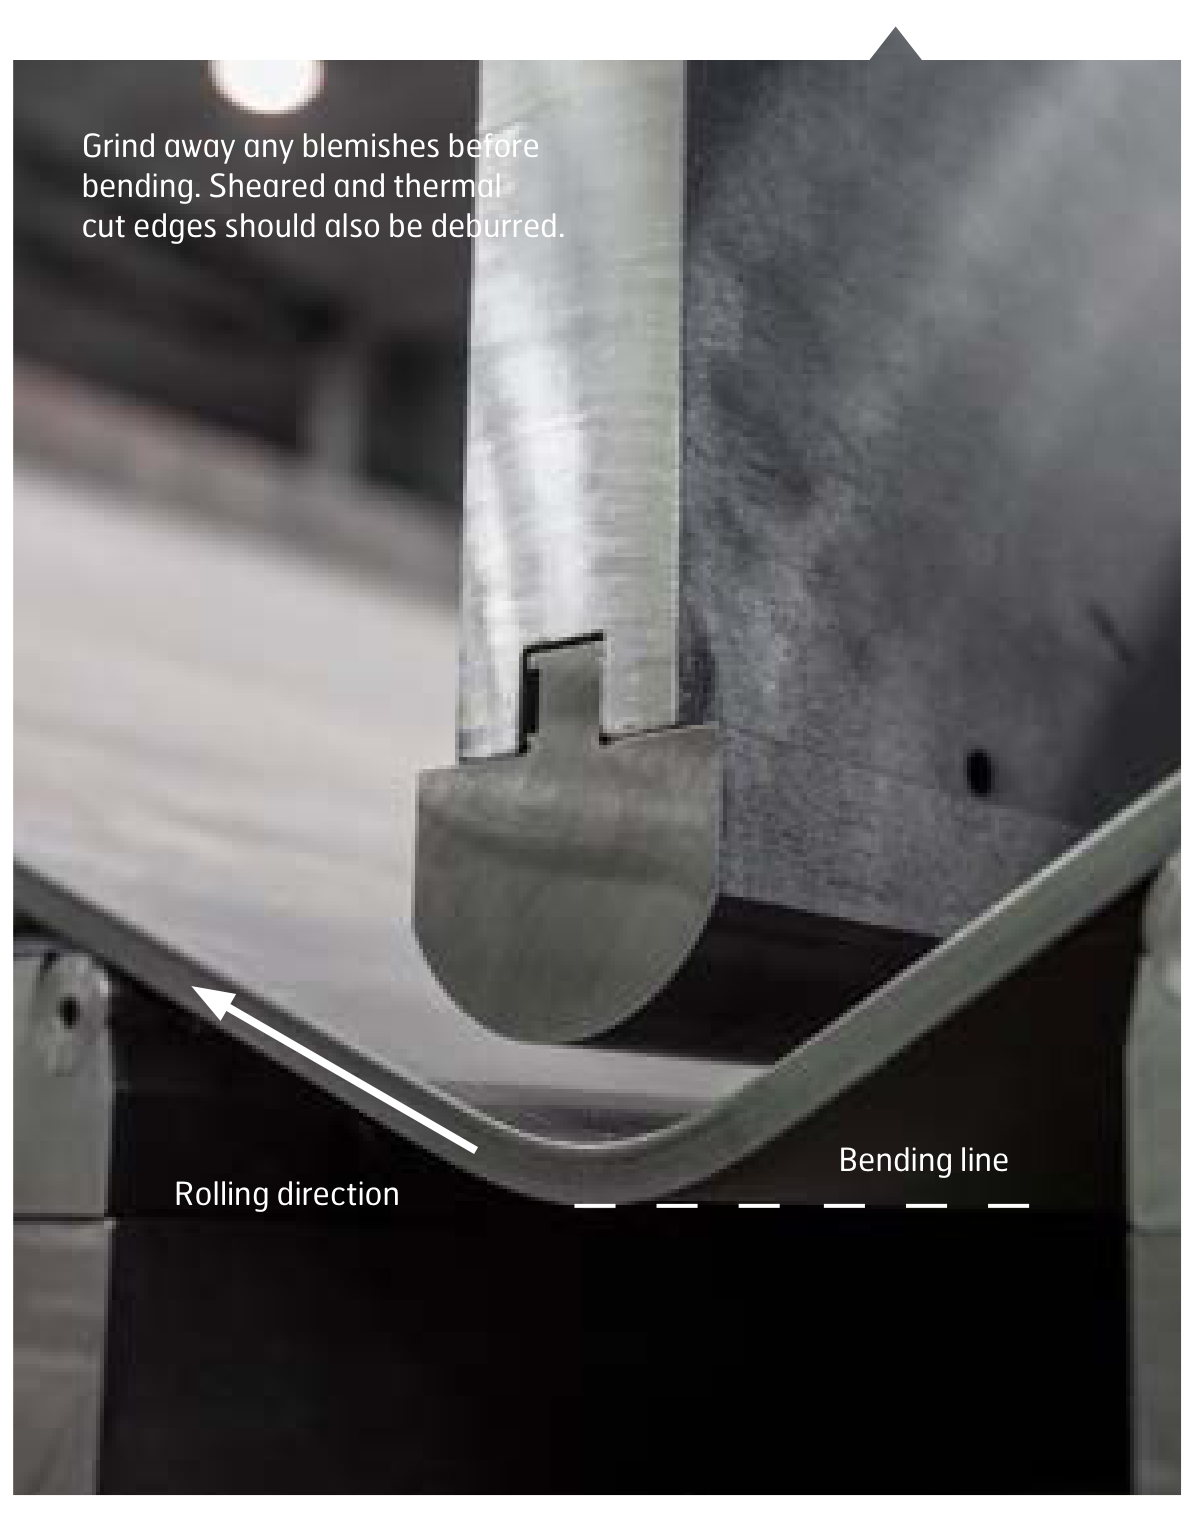
Slika 2.Krivljenje prečno na smer valjanja. Robovi odprtine matrice naj bodo vedno enako trdi ali trši od plošče, ki jo upogibate, da se izognete prekomernim poškodbam matrice. Preprost način za to je frezanje utorov v robove matrice in vstavljanje namazanih okroglih palic, na primer iz kaljenega jekla, v utore. Radij roba matrice naj znaša vsaj polovico debeline plošče.
Kaj upoštevati
- Vedno upoštevajte varnostne ukrepe in lokalne varnostne predpise. V bližini stroja so lahko le usposobljene osebe. Med krivljenjem visokotrdnostnega jekla ne sme nihče stati pred krivilno stiskalnico.
- Preverite, ali se pestič skupaj z obdelovancem ne usede do dna matrice.
- Upoštevajte elastični povratek. Izogibajte se ponovnemu upogibanju za popravljanje kota profila. Izpostavljenost materiala predhodnim postopkom preoblikovanja močno zmanjša njegovo upogibljivost.
- Sila upogiba, elastični povratek in na splošno najmanjši priporočeni radij pestiča se povečujejo s trdnostjo jekla.
- Pri mnogih izdelkih iz plošč Toolox® je oznaka plošče vtisnjena pravokotno na smer valjanja. Linije upogiba ne postavljajte čez oznako zaradi tveganja pokanja.
- Prekomerno peskanje lahko negativno vpliva na upogibljivost. Priporočila za izdelke Toolox® temeljijo na preskusih s peskanimi in pobarvanimi površinami.
- Visoka hitrost deformacije lahko povzroči lokalno povišanje temperature v upogibu. To lahko negativno vpliva na upogibljivost, zlasti pri debelinah nad 20 mm (0,787”).
- Če je mogoče, zmanjšajte hitrost pestiča, da zmanjšate temperaturno razliko znotraj obdelovanca.
Orodja
Širina matrice
Elastični povratek se povečuje z večjo širino matrice, sila pestiča pa se zmanjšuje. Poskrbite, da kot odprtine matrice omogoča prekomeren upogib brez usedanja do dna, da se kompenzira elastični povratek. Večja širina odprtine matrice lahko v mnogih primerih zniža raven deformacije v upogibu. Prav tako poskrbite, da je med krivljenjem v matrici dovolj prostora za izbrani pestič skupaj z obdelovancem, brez deformacije matrice. Najmanjše priporočene širine odprtine matrice so prikazane v tabeli 1. Radij roba matrice naj znaša vsaj polovico debeline plošče. Druga možnost je povečanje širine matrice, da se zmanjša pritisk na radij roba matrice in posledično zmanjša tveganje sledov matrice.
Pestič
Ustrezen radij pestiča je skupaj s širino matrice najpomembnejši parameter. Pri krivljenju visokotrdnostnega jekla končni notranji radij pogosto postane nekoliko manjši od radija pestiča, slika 3. Pri nizkem trenju med ploščo in orodji je ta pojav še bolj izrazit.
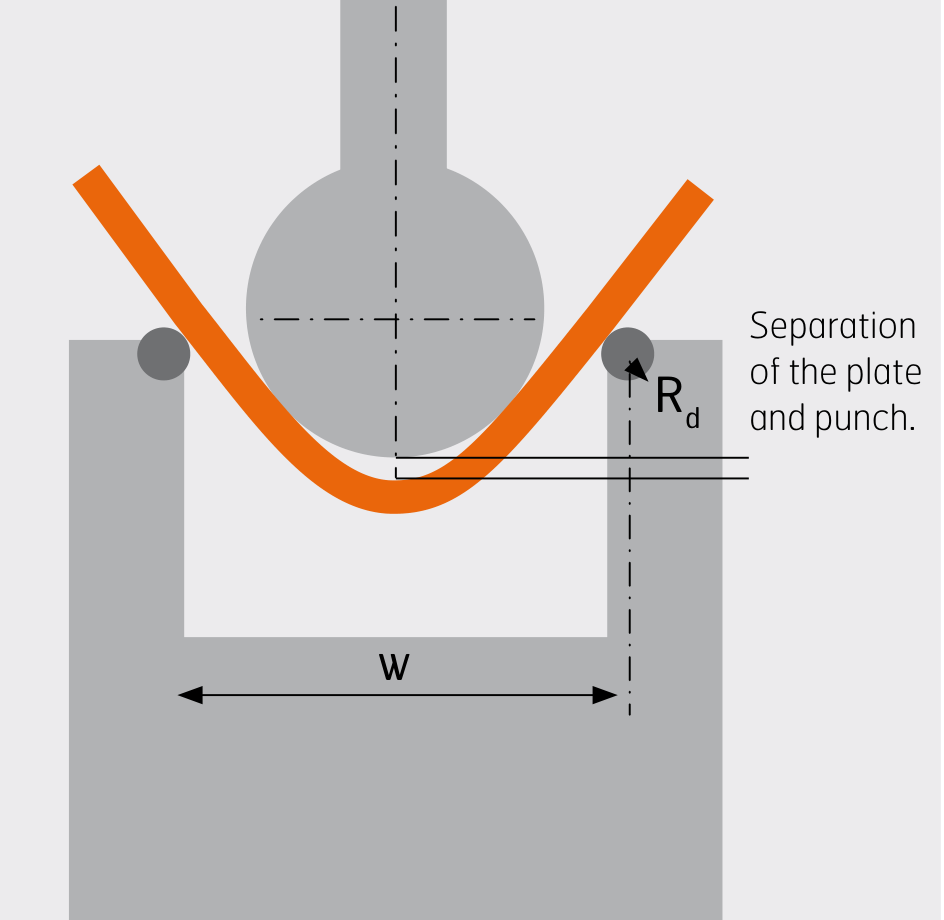
Slika 3.Ločitev plošče med krivljenjem.
Stabilnost stroja
Potrebna sila pestiča je pri krivljenju visokotrdnostnega jekla pogosto velika. Koeficient statičnega trenja je običajno večji od kinetičnega. To lahko povzroči, da se plošča zaskoči čez rob enega radija roba matrice in hkrati zdrsne čez drugega. Na ta način obdelovanec med postopkom krivljenja neenakomerno zaniha v matrico. Ta pojav, imenovan trzajoče drsenje (stick-slip), lahko povzroči večje deformacije v upogibu. Uporabite stabilen stroj in trdno pritrditev orodij. Mazanje roba matrice ali uporaba vrtljivega radija roba matrice je lahko v pomoč, saj preprečuje trzajoče drsenje in tudi znižuje silo pestiča.
Stanje orodij
Zaradi večjega kontaktnega pritiska med ploščo in orodji pri krivljenju Toolox® se obraba orodij nekoliko poveča. Redno preverjajte, ali sta radij pestiča in radij roba matrice konstantna. Robovi matrice naj ostanejo čisti in nepoškodovani.
Valjanje
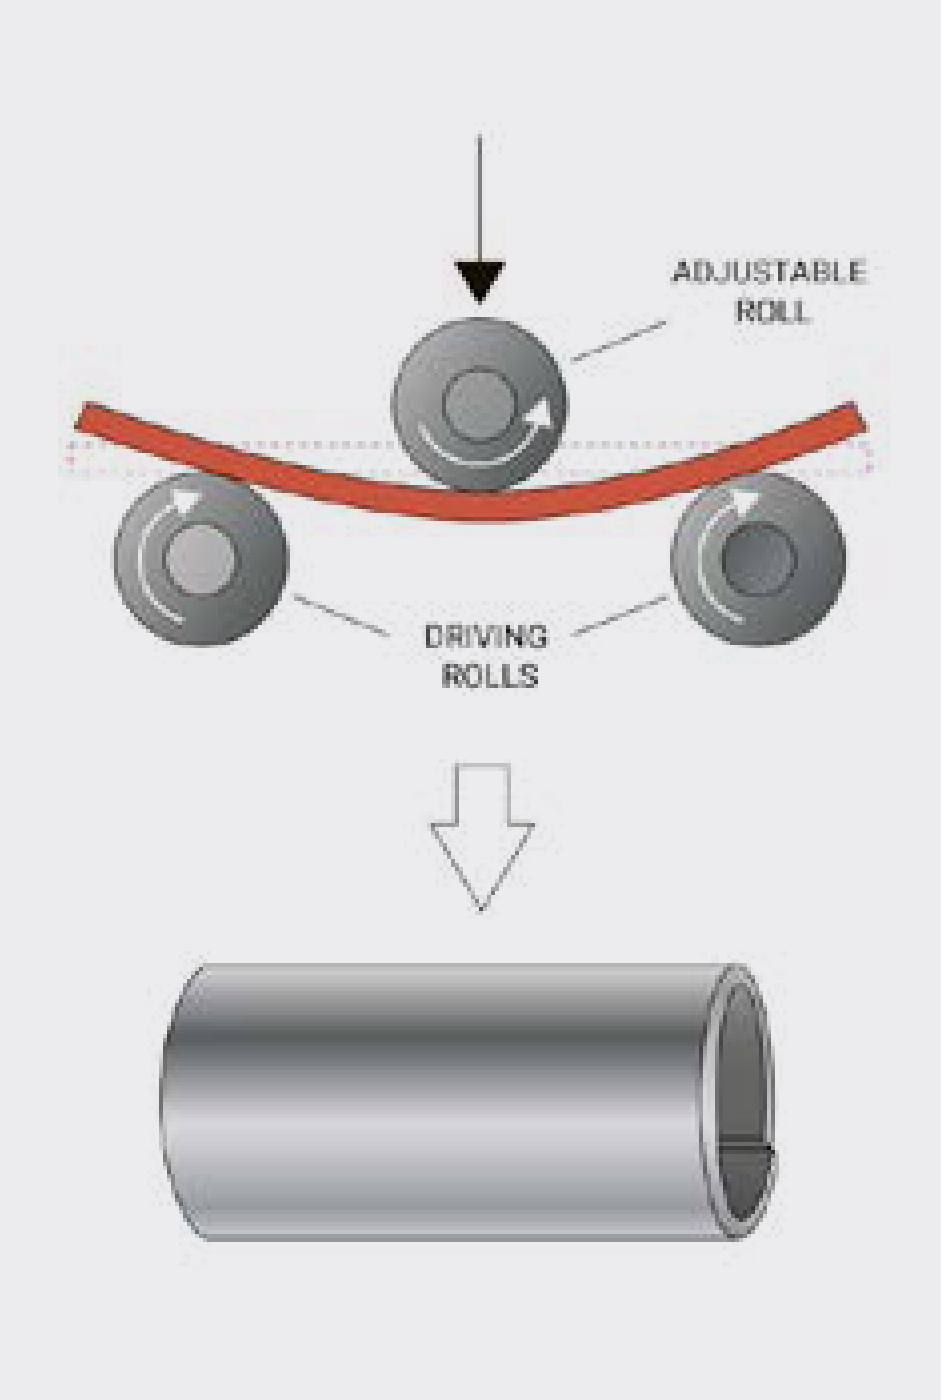
Valjanje je postopek, ki se uporablja za zvijanje plošč v valje, stožce, krivulje in druge oblike. Plošča se valja med valji, da se doseže ukrivljenost. Za doseganje trajne deformacije mora biti plošča napeta nad mejo tečenja materiala. Višja kot je meja tečenja, več sile je potrebne za dosego plastične deformacije, hkrati pa se poveča elastični povratek. Ko se sila poveča, se poveča tudi tveganje za upogib zgornjega valja. Premer zgornjega valja je včasih treba zmanjšati, da je mogoče kompenzirati elastični povratek. Hkrati mora biti dovolj stabilen pod silo, ne da bi se upognil. Visokotrdnostno jeklo je mogoče valjati, če so zahteve stroja ustrezne, torej če lahko zagotovite potrebno silo upogiba brez upogiba zgornjega valja.
Elastični povratek
Elastični povratek se povečuje s trdnostjo jekla in razmerjem med širino matrice in debelino plošče (W/t). Največji vpliv ima meja tečenja materiala. Pri krivljenju se po prečnem prerezu upogiba doseže spremenljiva porazdelitev zaostalih napetosti. Raven plastične deformacije in porazdelitev teh napetosti nadzorujeta nagnjenost k elastičnemu povratku. Ves elastični povratek je popolnoma elastičen. Za kompenzacijo elastičnega povratka naj bo matrica oblikovana tako, da omogoča prekomeren upogib brez kovanja materiala. Elastični povratek materiala pri krivljenju je zelo težko natančno napovedati, saj je v veliki meri odvisen od vsake posamezne nastavitve orodij. Zato so priporočljivi poskusi. Za tanjšo ploščo ali pločevino (t < 10 mm (0,394”)) lahko elastični povratek materiala v stopinjah ocenite tako, da natezno trdnost (MPa) delite s 100. Pogoj je, da je širina matrice približno 10–12-kratnik debeline plošče.
Parametri, ki vplivajo na elastični povratek
- Meja tečenja materiala – višja meja tečenja povzroča večji elastični povratek.
- Radij pestiča – večji radij pestiča povzroči večji elastični povratek.
- Širina matrice – večja širina matrice povzroča večji elastični povratek.
- Deformacijsko utrjevanje materiala.
Priporočila za krivljenje
Ta priporočila za upogib temeljijo na preskusih upogiba v enem koraku do 90° po razbremenitvi. Rp je priporočeni radij pestiča za uporabo. Širine odprtine matrice (W) so smernice in se lahko nekoliko razlikujejo brez vpliva na rezultate krivljenja.
Tabela 1.Priporočila za krivljenje Toolox® temeljijo na matricah z valji in normalnim trenjem (brez mazanja). Rp/t pomeni radij pestiča (Rp), deljen z debelino pločevine (t).
Kakovost Toolox® | Razpon debeline [mm] | Prečno na smer valjanja, najmanjši Rp/t | Vzdolž smeri valjanja, najmanjši Rp/t | Širina odprtine matrice (W), najmanjši W/t |
|---|---|---|---|---|
Toolox® 33 | 6<t<20 | 2.5 | 2.5 | 12 |
Toolox® 44 | 6<t<20 | 3 | 3.5 | 12 |
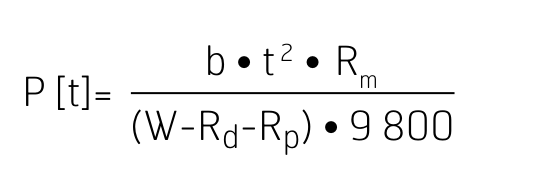
Sila upogiba
Za oceno sile, potrebne med krivljenjem, upoštevajte ne le dolžino upogiba, debelino plošče, širino matrice in natezno trdnost, temveč tudi spreminjajočo se ročico momenta med krivljenjem. Predpostavlja se, da je največja obremenitev dosežena pri kotu odprtine upogiba 120° z normalnim trenjem (brez mazanja). Vedno so priporočljivi poskusni preskusi.
- P = sila upogiba, tone (metrične)
- t = debelina plošče, mm
- W = širina matrice, mm (tabela 1)
- b = dolžina upogiba, mm
- Rm = natezna trdnost, MPa (tabela 2)
- Rd = vstopni radij matrice, mm
- Rp = radij pestiča, mm
Formula SSAB za krivljenje© je preverjena v preskusih za upogibe pod 90°.
Tabela 2.Tipične vrednosti natezne trdnosti za izračun sile upogiba.
Kakovost Toolox® | Tipična natezna trdnost [MPa] |
|---|---|
Toolox® 33 | 980 |
Toolox® 44 | 1450 |