




Rezanje Strenx®
Tehnična navodila #16
Termično rezanje jekel Hardox in Strenx
Rezanje plošč Hardox in Strenx
"Hardox® obrabno odporna jekla in Strenx™ visoko trdnostna jekla so izjemno čista, skupaj z nizko vsebnostjo legirnih elementov pa jih naredi zelo enostavna za rezanje. Hardox in Strenx je mogoče rezati z vsemi termičnimi tehnikami rezanja, vključno z avtogenim rezanjem, plazemskim rezanjem in laserskim rezanjem. Seveda je mogoče uporabiti tudi postopke hladnega rezanja.
Priporočila v tehničnih navodilih št. 16 se večinoma nanašajo na termične postopke rezanja in so razdeljena na tri podpoglavja, to so avtogeno rezanje, plazemsko rezanje in lasersko rezanje.
Metode hladnega rezanja, kot so rezanje s škarjami in štancanje, so omejene na mehkejša Hardox jekla z nizko trdoto (400 in 450 HB) ter vse vrste jekel Strenx manjših debelin. Rezanje z abrazivnim vodnim curkom je hladen postopek rezanja, ki omogoča rezanje vseh vrst jekel Hardox in Strenx ne glede na debelino. Možen je tudi razrez plošć Hardox s tračnimi žagami do trdote 500 HB.
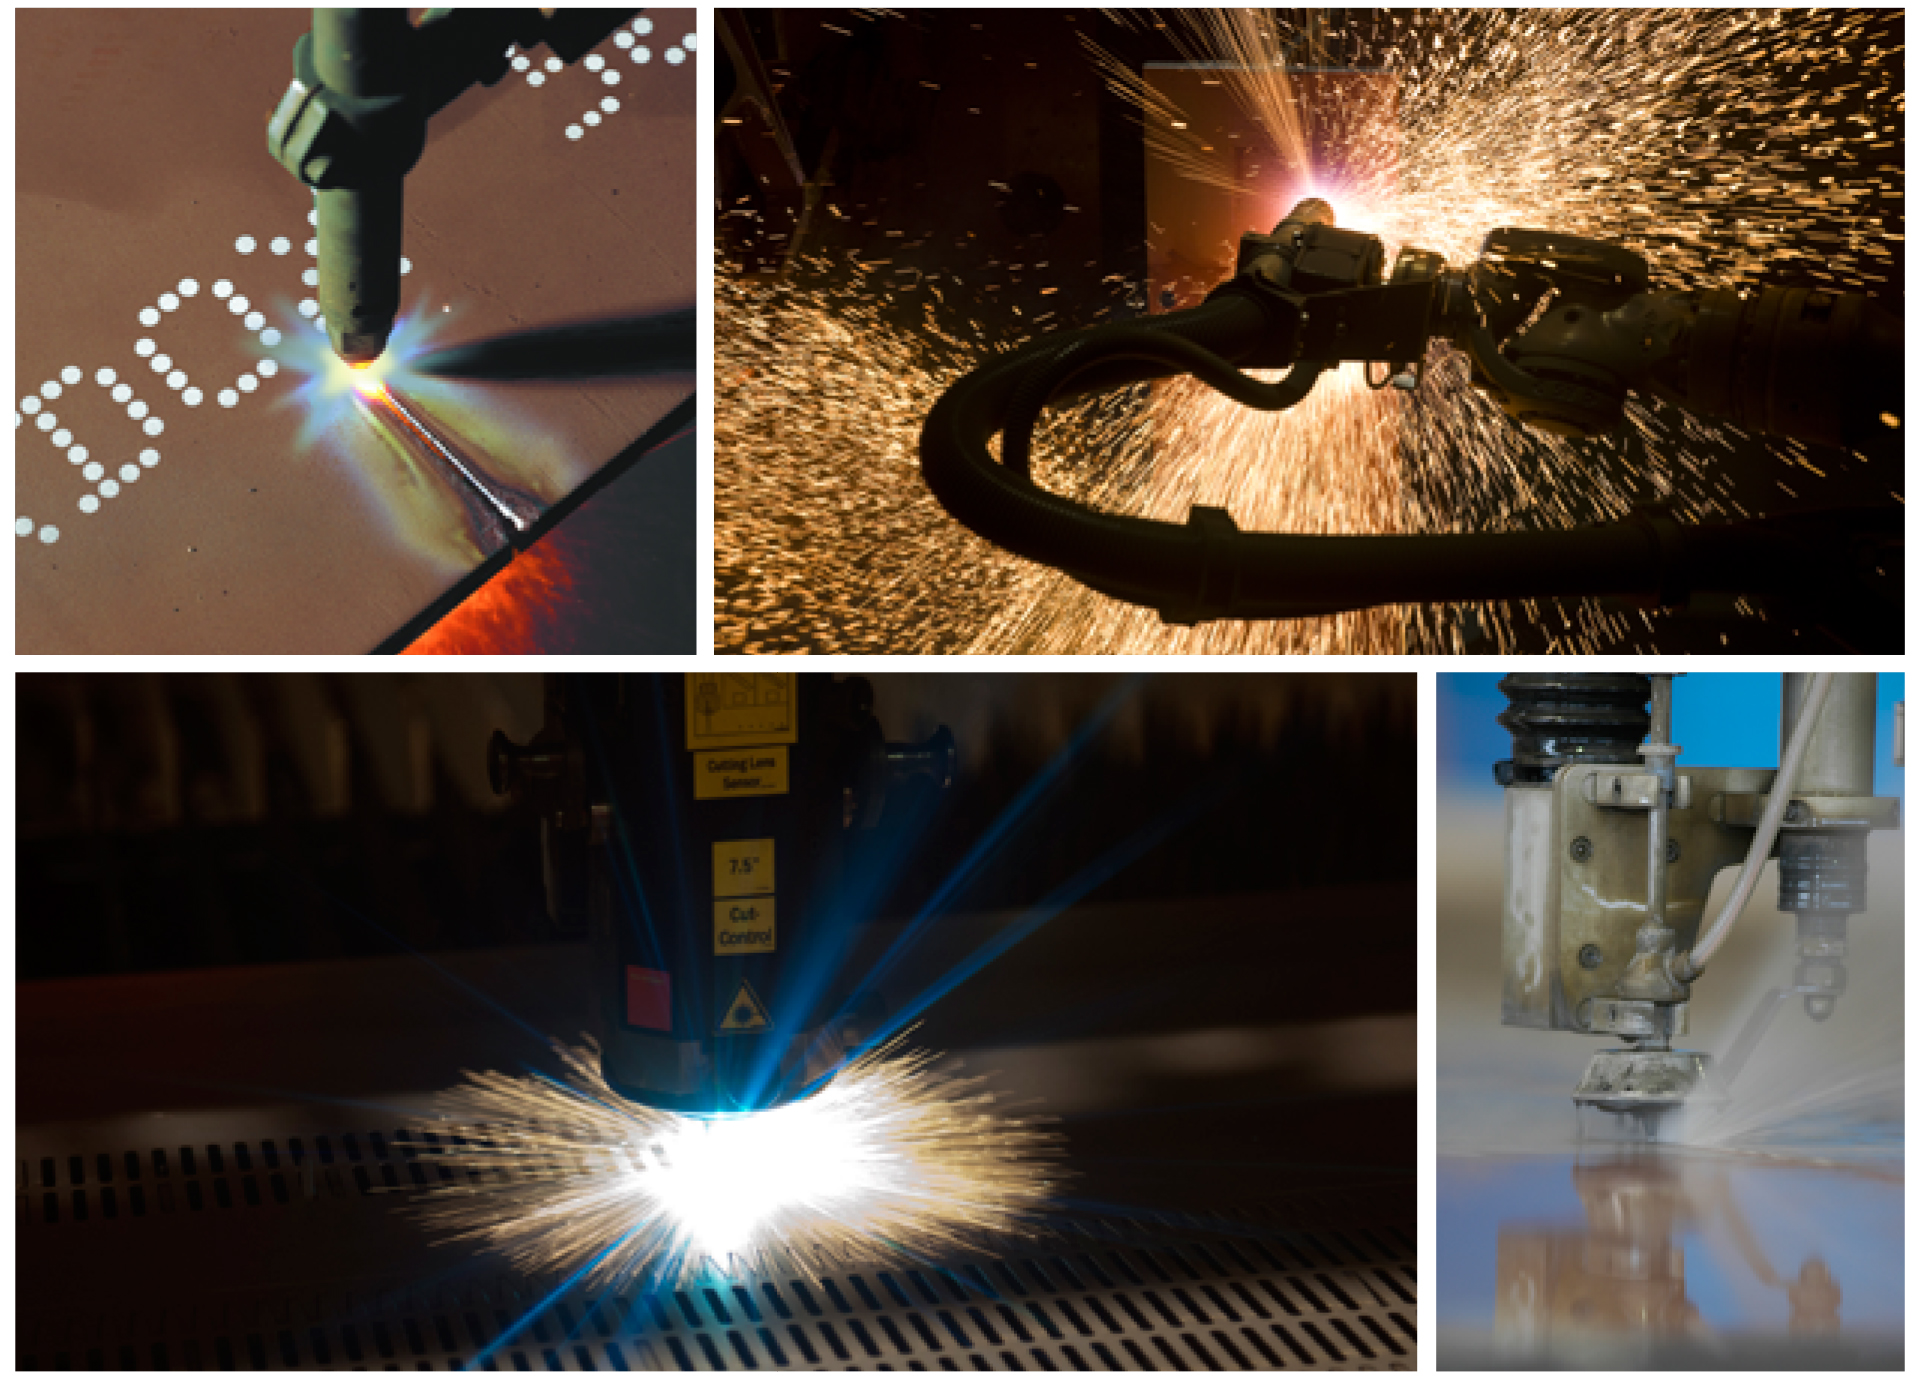
Fotografije od leve zgoraj: avtogen razrez, plazemski razrez, laserski razrez in razrez z abrazivnim vodnim curkom
Termično rezanje plošč Hardox in Strenx je tako preprosto kot rezanje navadnih konstrukcijskih jekel. Kar zadeva dejanski rezalni postopek, je pogosto celo lažje rezati plošče Hardox in Strenx kot navadna konstrukcijska jekla, zaradi visoke čistosti jekla. Vendar pa je pri rezanju debelih plošč Hardox potrebna pazljivost zaradi možnosti pojava razpok na rezilnem robu. Ker Strenx in Hardox spadata v skupino poboljšanih jekel, se odzivata na termično rezanje drugače kot navadna konstrukcijska jekla. Poboljšana jekla so občutljiva na padec trdote v toplotno vplivni coni zaradi termičnega rezanja, nekatera poboljšana jekla pa so občutljiva na razpoke na rezilnem robu. Z upoštevanjem priporočil in navodil spodaj, lahko tako Hardox kot tudi Strenx termično režemo z običajno opremo. Dodatne informacije najdete v Priročniku za varjenje, ki ga je izdal SSAB.
Pokanje reznega roba
Pokanje reznega roba je pojav, ki je tesno povezan z vodikovim pokanjem v zvarih in se pojavi pri uporabi metod toplotnega rezanja. Če pride do razpok na reznem robu, postanejo vidne med 48 urami in do nekaj tedni po rezanju. Pokanje reznega roba lahko torej štejemo za zakasnelo pokanje. Tveganje pokanja reznega roba se povečuje s trdoto jekla in debelino plošče. Kako zmanjšati tveganje pokanja reznega roba, je opisano spodaj.
Pokanje reznega roba je tesno povezano z vsebnostjo vodika in zaostalimi napetostmi v jekleni plošči. Zato je v interesu zmanjšati vsebnost vodika in zaostale napetosti, kar je mogoče storiti na različne načine:
- Predgrevanje plošče
- Dogrevanje
- Zmanjšana hitrost rezanja
- Kombinacija predgrevanja, dogrevanja in zmanjšane hitrosti rezanja skupaj s podaljšanim postopkom ohlajanja cone HAZ
Predgrevanje
Ena od metod za preprečevanje vodikovega pokanja pri rezanju je predgrevanje materiala in rezanje, dokler je material topel. Predgrevanje je po možnosti mogoče uporabiti pred avtogenim rezanjem in plazemskim rezanjem s kisikom kot plazemskim plinom.
Pri vseh vrstah laserskega rezanja in plazemskega rezanja z dušikom predgrevanje ni priporočljivo zaradi njegovega negativnega vpliva na kakovost reznega roba.
Odvisno od situacije je mogoče segreti del plošče ali celotno ploščo. To je mogoče storiti na naslednje načine:
- Grelna peč
- >Predgrevalni gorilniki
- Električne blazine
Segrevanje v pečeh je najboljši način predgrevanja, saj zagotavlja enakomerno temperaturo celotne plošče. Predgrevalne gorilnike je mogoče uporabiti tudi za predgrevanje plošč Hardox in Strenx, glejte sliko 3. Pomembno je, da so gorilniki v gibanju, tako da temperatura plošče ne preseže najvišje temperature predgrevanja. Poleg tega se temperatura predgrevanja meri na nasprotni strani od tiste, kjer se predgrevanje izvaja.
Električne blazine so počasna metoda predgrevanja, zato je pri predgrevanju na 150–200 °C dobra praksa predgrevati čez noč in postopek rezanja začeti naslednje jutro.
Dogrevanje
Dogrevanje je zanesljiva metoda za preprečevanje pokanja reznega roba. Izvede se lahko v peči ali z gorilniki. Najlažja metoda je uporaba gorilnikov, saj so v industriji zelo razširjeni, peči pa niso tako pogoste. Pomembno je, da dogrevanje poteka čim prej po tem, ko je del izrezan. Najdaljši čas med začetkom rezanja in začetkom postopka dogrevanja je 30 minut. Pomembno je, da materiala ne segrejete preveč.
Pri uporabi peči temperatura ne sme preseči največje dovoljene temperature, navedene v tabeli 2, plošča pa mora ostati v peči, dokler ne doseže te temperature. Čas se razlikuje glede na debelino plošče, kot splošno pravilo pa naj dogrevanje traja vsaj 5 minut na vsak mm debeline plošče (torej 50 minut za ploščo debeline 10 mm).
Pri uporabi gorilnikov,slika 4, je pomembno, da ne pregrevate. Temperatura reznega roba ne sme preseči 700 °C. Običajno se dogrevanje z gorilniki izvaja ročno in v tem primeru je pomembno znati nadzorovati temperaturo. To se stori z opazovanjem barve reznega roba tik za gorilnikom; ravno začeti mora žareti (zelo temno rdeče). Če je barva svetlo šeri ali temno oranžna, je temperatura previsoka in dogrevanje ne bo uspešno ter ga je treba ponoviti. Če se dogrevanje izvaja pri močni svetlobi (zunaj na soncu), je težje določiti temperaturo, zato dogrevanje po možnosti izvajajte v zaprtih prostorih.
Zmanjšana hitrost rezanja
Ko se hitrost rezanja zmanjša, se material okoli reznega čela segreje in toplotno vplivana cona bo širša. To vpliva na zaostale napetosti tako, da se zmanjša tveganje pokanja reznega roba. Upoštevati pa je treba, da zmanjšana hitrost rezanja ni tako zanesljiva kot predgrevanje ali dogrevanje in naj se uporablja le kot nadomestek, če na primer delavnica nima ustrezne opreme za predgrevanje/dogrevanje.
Če se uporablja zmanjšana hitrost rezanja, je pomembno, da hitrost rezanja ne preseže tiste, navedene v tem dokumentu, sicer se tveganje za razpoke pri rezanju sploh ne bo zmanjšalo.
Počasno ohlajanje
Ne glede na to, ali se predgrevanje razrezanih delov uporablja ali ne, bo počasna hitrost ohlajanja zmanjšala tveganje pokanja reznega roba. Počasno ohlajanje je mogoče doseči, če se deli, dokler so še topli od postopka rezanja, zložijo skupaj in pokrijejo z izolacijsko odejo. Pustite, da se deli počasi ohladijo na sobno temperaturo.
Koncentratorji napetosti
Ostri vogali delujejo kot koncentratorji napetosti, in ker je vodikovo pokanje tesno povezano z zaostalimi napetostmi, ostri vogali povečujejo tveganje pokanja reznega roba. To velja za vse metode rezanja, tako toplotne kot hladne metode rezanja, kot je rezanje AWJ. Če se upoštevajo naslednji ukrepi, se tveganje za razpoke zmanjša:
- >Če je mogoče, se izogibajte ostrim »navznoter obrnjenim« vogalom
- Če je mogoče, uporabljajte gladke geometrije
- Kadar se ostrim vogalom ni mogoče izogniti, naredite krožne zanke okoli »navzven obrnjenih« vogalov.
- >Če je treba postopek rezanja ustaviti (npr. čez noč), naredite čist rez, da odstranite koncentratorje napetosti
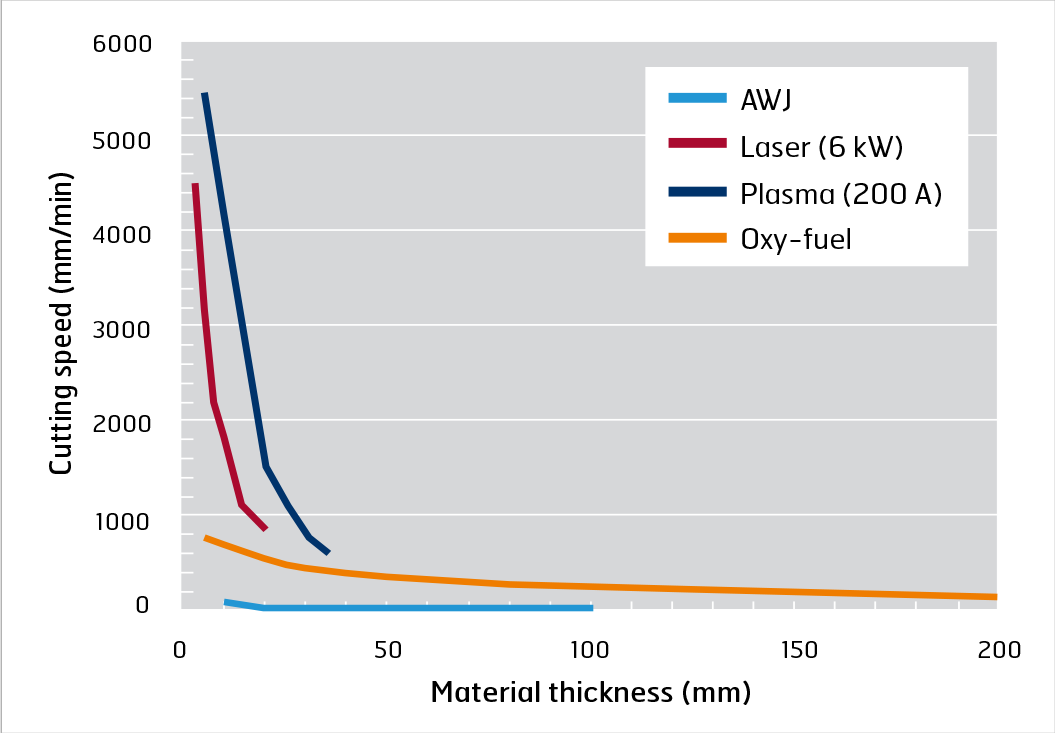
SLIKA 2Hitrost rezanja kot funkcija debeline materiala za različne postopke rezanja
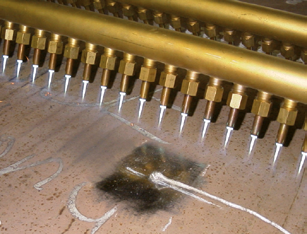
SLIKA 3Predgrevalne lance.
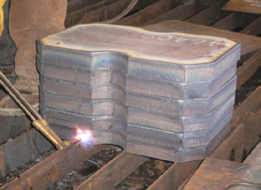
SLIKA 4Ročno dogrevanje.
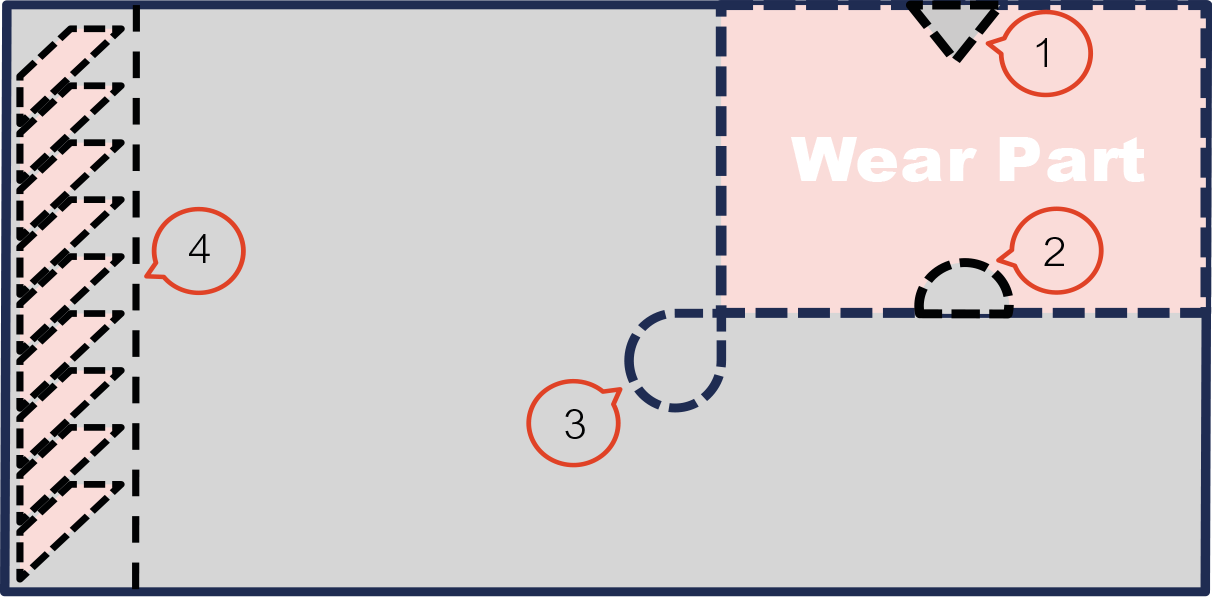
SLIKA 5Izogibajte se ostrim navznoter obrnjenim vogalom.
Avtogeno rezanje
Hardox in Strenx je mogoče enostavno rezati s postopkom avtogenega rezanja. Avtogeno rezanje nima skoraj nobenih omejitev glede debeline materiala, tj. mogoče je rezati debeline materiala do 1000 mm. Čeprav je mogoče rezati razmeroma tanke materiale, je glavna debelina nad 20 mm. Splošne značilnosti avtogenega rezanja so prikazane vtabela 1. Pogosto napačno prepričanje je, da je za rezanje trdih jekel potreben višji tlak reznega kisika. Ker je avtogeno rezanje toplotni postopek, trdota jekla ne vpliva na zmogljivost rezanja. Tako Hardox kot Strenx imata nizek koncept legiranja, ki ju skupaj s čistostjo jekla naredi enostavna za rezanje.
Hardox
Predgrevanje
Priporočila za predgrevanje pri avtogenem rezanju so prikazana vtabela 2.
Dogrevanje
Kot je omenjeno v poglavju o pokanju reznega roba, je priporočljivo uporabiti dogrevanje reznega roba, da se zmanjša tveganje pokanja reznega roba. V primeru dogrevanja v peči uporabite (največje) temperature, podane vtabela 2. Pustite, da plošča/del ostane v peči, dokler temperatura jedra ne doseže ustrezne temperature (tabela 2).
Če se dogrevanje izvaja z gorilnikom, poskrbite, da temperatura ne preseže 700 °C. V praksi to pomeni, da naj rezni rob tik za gorilnikom začne žareti z zelo temno rdečo barvo (krvavo rdečo ali zelo temno šeri), glejte shematskoslika 6.
Pomembno je tudi, da dogrevanje poteka čim prej po končanem postopku rezanja. Največ 30 minut med začetkom postopka rezanja in začetkom postopka dogrevanja.
Zmanjšana hitrost rezanja
Ko se hitrost rezanja zmanjša, se material okoli reznega čela segreje in toplotno vplivana cona bo širša. To vpliva na zaostale napetosti tako, da se zmanjša tveganje pokanja reznega roba. Upoštevati pa je treba, da zmanjšana hitrost rezanja ni tako zanesljiva kot predgrevanje ali dogrevanje in naj se uporablja le kot nadomestek, če na primer delavnica nima ustrezne opreme za predgrevanje/dogrevanje.
Če je zmanjšana hitrost rezanja edini razpoložljivi ukrep za preprečevanje tveganja razpok pri rezanju, hitrosti rezanja ne smejo preseči največjih hitrosti rezanja, navedenih vtabela 3. Ne uporabljajte prevelike šobe (tj. za ploščo debeline 50 mm uporabite šobo 25–50 mm namesto šobe 50–100 mm).
Za dobro kakovost reznega roba je treba zmanjšati tlak reznega kisika. Koliko je treba zmanjšati rezni tlak, je odvisno od vrste in velikosti šobe. Vedno naredite preskusni rez, pri katerem tlak reznega kisika prilagajate, dokler ne dosežete dobre kakovosti reznega roba.
Poskrbite, da je plošča pred rezanjem čim toplejša. Pozimi ploščo nekaj časa pred rezanjem hranite v delavnici.
Strenx
Večina kakovosti Strenx v zmernih debelinah ima dovolj visoko odpornost proti vodikovim razpokam, da ni treba sprejeti dodatnih ukrepov, kot je predgrevanje, za preprečevanje pokanja reznega roba. Vendar se pri rezanju Strenx 700–960 v debelinah nad 80 mm in Strenx 1100 v debelinah nad 30 mm tveganje pokanja reznega roba poveča. Tveganje pokanja reznega roba je mogoče zmanjšati s predgrevanjem plošče, uporabo dogrevanja ali počasnim rezanjem.
Ustrezna temperatura predgrevanja za Strenx 700–960 je 150 ˚C. Za Strenx 1100 tik pod 150 ˚C. Če se uporablja predgrevanje, temperature predgrevanja ne smejo preseči tistih, navedenih vtabela 4.
Glede dogrevanja Strenx glejte dogrevanje Hardox zgoraj. Za počasno rezanje uporabite enake parametre za Strenx 700–960 kot za Hardox HiTuf, za Strenx 1100 pa enake parametre kot za Hardox 450.
Metoda rezanja | Širina reže | HAZ | Dimenz. tolerance |
|---|---|---|---|
Plamensko rezanje | 2-5 mm | 4-10 mm | ± 2.0 mm |
TABELA 1Splošne značilnosti plamenskega rezanja.
Material | Najv. temp. predgrevanja (°C) |
|---|---|
Strenx 700 | 300 |
Strenx 900 | 300 |
Strenx 960 | 300 |
Strenx 1100 | 150 |
Strenx 1300 | 150 |
TABELA 4Priporočene najvišje ravni predgrevanja.
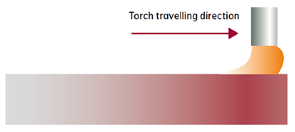
SLIKA 6Barva reznega roba za dogrevalnim gorilnikom.
Kakovost | Debelina plošče | Najn. temp. predgrevanja (°C) | Najv. temp. predgrevanja (°C) |
|---|---|---|---|
Hardox HiTemp | 5 – 51 mm | Brez predgrevanja | 500 |
Hardox HiTuf | < 90 mm | Brez predgrevanja | 300 |
Hardox 400 | < 45 mm | Brez predgrevanja | 225 |
Hardox 450 | < 40 mm | Brez predgrevanja | 225 |
Hardox 500 | < 25 mm | Brez predgrevanja | 225 |
Hardox 550 | < 20 mm | Brez predgrevanja | 200 |
Hardox 600 | < 12 mm | Brez predgrevanja | 180 |
Hardox Extreme* | 8 – 19 mm | 100 | 100 |
TABELA 2Temperature predgrevanja za avtogeno rezanje kakovosti Hardox.
*SSAB priporoča rezanje AWJ. Če je na voljo le avtogeno rezanje, upoštevajte priporočila v tabeli 2.
TABELA 3prikazuje največjo hitrost rezanja (mm/min) za avtogeno rezanje brez predgrevanja. Počasno rezanje samo po sebi ni zadostna metoda za preprečevanje razpok pri rezanju Hardox Extreme. Če je edina razpoložljiva metoda avtogeno rezanje, uporabite predgrevanje skupaj z dogrevanjem z gorilnikom.
Najv. debelina plošče | Hardox HiTemp | Hardox HiTuf | Hardox 400 | Hardox 450 | Hardox 500 | Hardox 550 | Hardox 600 | Hardox Extreme |
|---|---|---|---|---|---|---|---|---|
12 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | ** |
15 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 300 | ** |
20 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 200 | ** |
25 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 300 | 270 | 180 | |
30 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 250 | 230 | 150 | |
35 mm | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 230 | 190 | 140 | |
40 mm | brez omejitve | brez omejitve | brez omejitve | 230 | 200 | 160 | 130 | |
45 mm | brez omejitve | 230 | 230 | 200 | 170 | 140 | 120 | |
50 mm | brez omejitve | 210 | 210 | 180 | 150 | 130 | 110 | |
60 mm | 200 | 200 | 170 | 140 | * | * | ||
70 mm | 190 | 190 | 160 | 135 | * | * | ||
80 mm | 180 | 180 | 150 | 130 | ||||
>80mm | * | * | * | * |
*Uporabno je le predgrevanje. **SSAB priporoča rezanje AWJ.
Plazemsko rezanje
Hardox in Strenx je mogoče enostavno rezati s postopkom plazemskega rezanja. Plazemsko rezanje ima omejitev glede debeline materiala, glavna debelina za rezanje pa je pod 50 mm (odvisno od stroja za plazemsko rezanje). Splošne značilnosti plazemskega rezanja so prikazane vtabela 5.
Slika 7prikazuje hitrost rezanja kot funkcijo debeline materiala in razpoložljive moči za plazemsko rezanje.
Hardox in Strenx
Pri plazemskem rezanju Hardox in Strenx ni razlike v primerjavi z običajnim mehkim jeklom, tj. uporabite enake procesne parametre. Predgrevanje ali dogrevanje za pospešitev migracije vodika iz cone HAZ pri plazemskem rezanju večine kakovosti Hardox in Strenx ni potrebno. Hardox 600 in Hardox Extreme je treba predgreti ali dogreti, da se izognemo pokanju reznega roba, glejte priporočila za avtogeno rezanje.
Metoda rezanja | Širina reže | HAZ | Dimenz. tolerance |
|---|---|---|---|
Plazemsko rezanje | 2-6.5 mm | 2-5 mm | ± 1.0 mm |
TABELA 5Splošne značilnosti plazemskega rezanja.
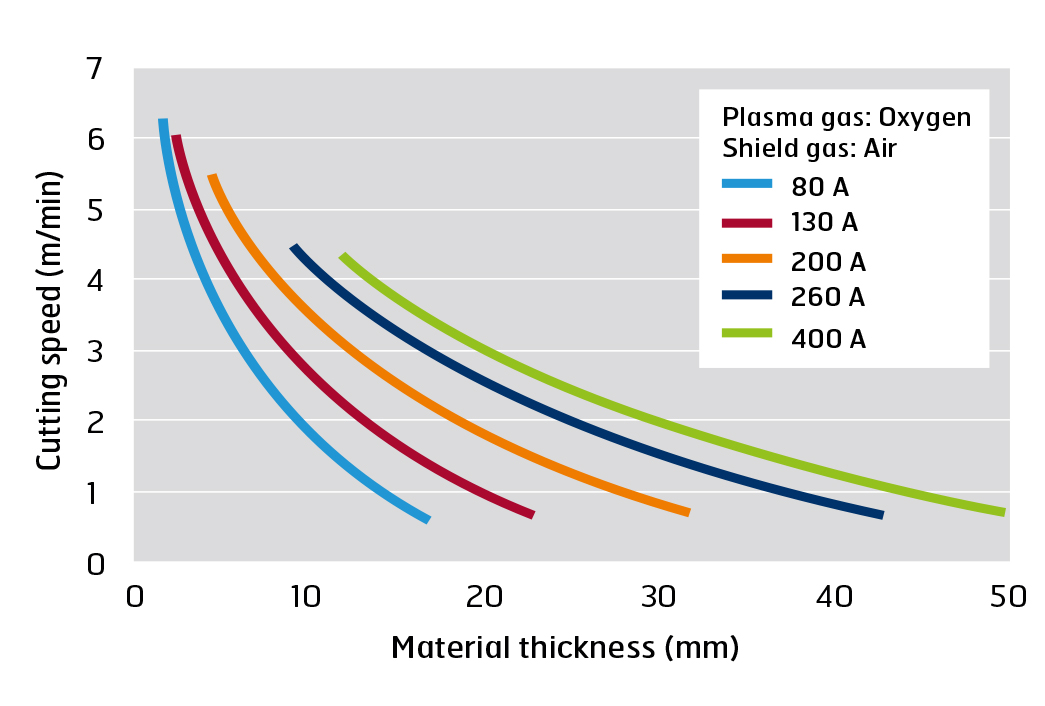
SLIKA 7Prikazuje splošne hitrosti rezanja za različne plazemske izvore moči.
Lasersko rezanje
Lasersko rezanje Hardox in Strenx je mogoče enostavno izvesti z uporabo običajnih parametrov obdelave za dano debelino materiala. Največja debelina je približno 25 mm, odvisno od opreme za lasersko rezanje. Najpogosteje se režejo debeline pod 15 mm. Splošne značilnosti laserskega rezanja so prikazane vtabela 6.
Lasersko rezanje je hitrejše od avtogenega rezanja in daje višjo kakovost reznega roba kot plazemsko rezanje. Slika 8 prikazuje hitrost rezanja kot funkcijo debeline materiala in moči laserja.
Zaradi razmeroma majhnih debelin in majhnega toplotnega vpliva predgrevanje za pospešitev migracije vodika iz cone HAZ pri laserskem rezanju kakovosti Hardox in Strenx ni potrebno. Predgrevanje je, nasprotno, škodljivo za kakovost reznega roba.
Hardox in Strenx
Pri laserskem rezanju Hardox in Strenx ni razlike v primerjavi z običajnim mehkim jeklom, tj. uporabite enake procesne parametre. Temeljni premaz zmanjša hitrost rezanja, kar pa je mogoče rešiti tako, da najprej upari temeljni premaz in nato konturo reže s polno hitrostjo.
Metoda rezanja | Širina reže | HAZ | Dimenz. tolerance |
|---|---|---|---|
Lasersko rezanje | < 1 mm | 0.2-2 mm | ± 0.2 mm |
TABELA 6Splošne značilnosti laserskega rezanja.
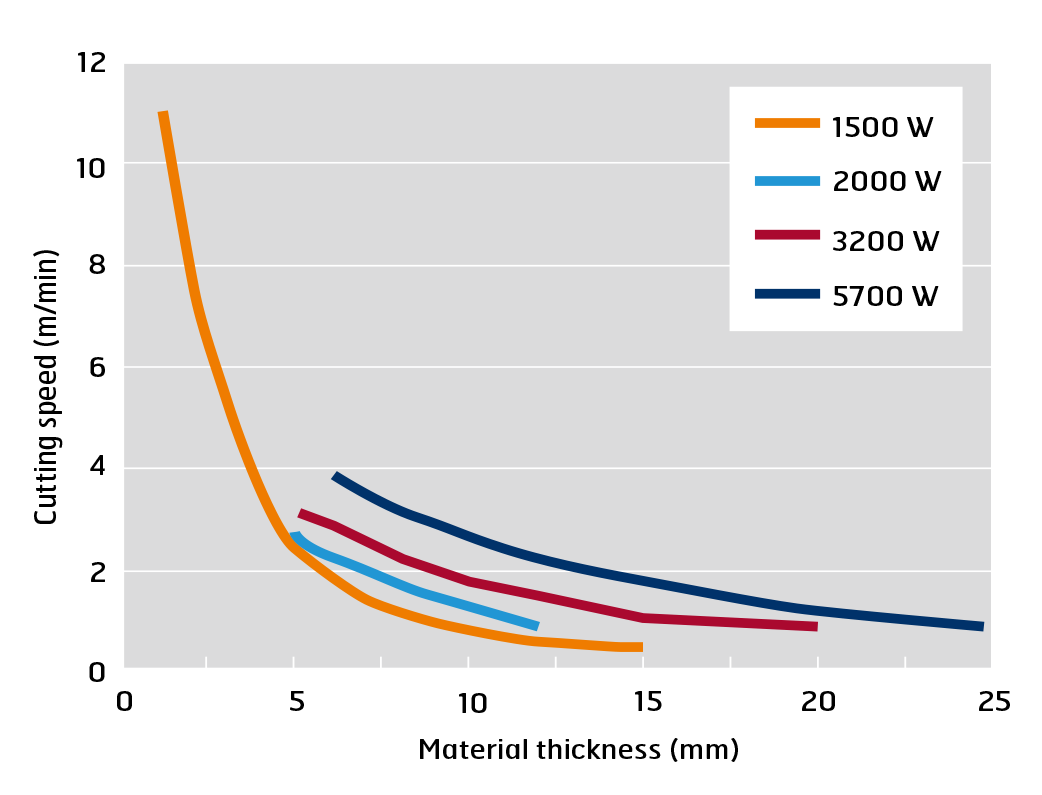
SLIKA 8Hitrosti laserskega rezanja.
Lastnosti trdote v coni HAZ
Lastnosti cone HAZ so odvisne od:
- Ali je bilo jeklo med izdelavo popuščeno in če je bilo, kako je bilo to izvedeno
- Kemijske sestave jekla
- >Vpliva toplotne obdelave iz postopka rezanja
Širina cone HAZ se povečuje z naraščajočim toplotnim vplivom postopka rezanja. Na primer, rezanje z enako močjo in zmanjšanje hitrosti rezanja vodi do širše cone HAZ. Različni postopki toplotnega rezanja imajo različen toplotni vpliv, kar vodi do širše ali ožje cone HAZ. Avtogeno rezanje ima največji toplotni vpliv, sledita mu plazemsko in lasersko rezanje.Slika 9prikazuje shematsko sliko cone HAZ za Strenx 1100 – Strenx 1300 in Hardox 400 – Hardox Extreme.
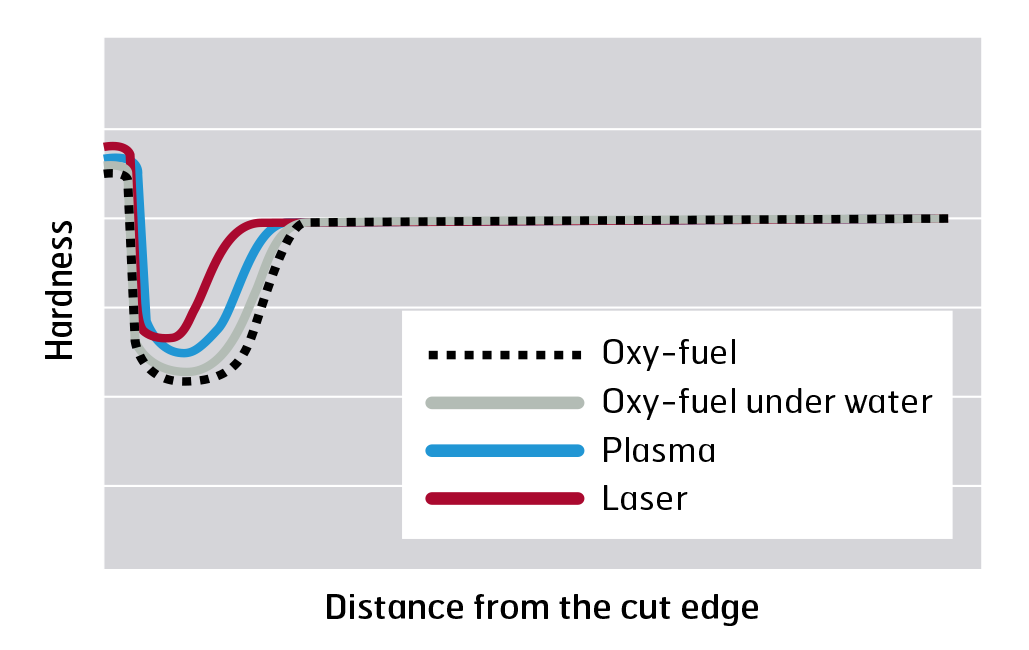
SLIKA 9Profili trdote v coni HAZ po toplotnem rezanju Hardox in Strenx z različnimi metodami rezanja.
Rokovanje s ploščami
Pri skladiščenju Hardox 550, Hardox 600 in Hardox Extreme poskrbite, da plošče niso izpostavljene tritočkovnemu upogibu. Tritočkovni upogib lahko nastane, če so plošče zložene s podlagami med sloji in podlage niso pravilno nameščene. Vedno poskrbite, da je podloga v vsakem sloju nameščena nad podlogo v sloju pod njim.
Plošče nikoli ne vračajte v skladišče z ostrimi vogali, ti vogali delujejo kot koncentratorji napetosti in lahko povzročijo zakasnelo pokanje plošče. Pred vračanjem plošče v skladišče vedno naredite čist rez, da odstranite take ostre vogale. To velja za vse metode rezanja, tako toplotne kot hladne metode rezanja, kot je rezanje AWJ. Na to so še posebej občutljivi Hardox 550, Hardox 600 in Hardox Extreme.
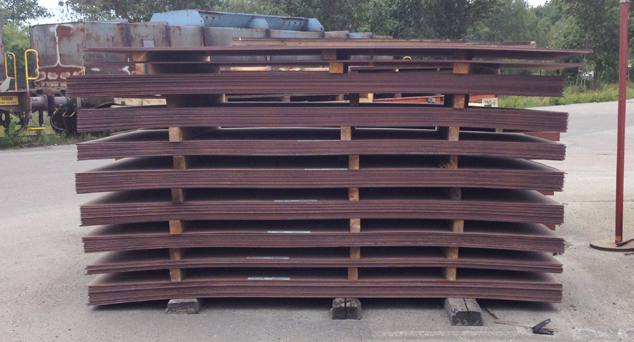
SLIKA 11Pravilno zložene plošče.
Zmanjšanje tveganja mehčanja
Odpornost jekla proti mehčanju je odvisna od njegove kemije, mikrostrukture in načina obdelave. Manjši kot je toplotno rezani del, večje je tveganje, da se zmehča celotna komponenta. Če temperatura jekla postane previsoka, se trdota jekla zmanjša, skladno ssliko 11. Preverite največjo dovoljeno temperaturo vtabeli 3 in 4.
Ker predgrevanje pri potopljenem rezanju ni uporabno, sta edina razpoložljiva ukrepa za preprečevanje tveganja vodikovega pokanja dogrevanje in zmanjšana hitrost rezanja. Pri rezanju majhnih delov z avtogenim rezanjem iz debele plošče Hardox obstaja tveganje mehčanja in pokanja reznega roba. Temu se je najbolje izogniti s potopljenim rezanjem pri nizkih hitrostih rezanja ali z dogrevanjem razrezanih delov. Dogrevanje je mogoče izvesti z gorilnikom ali v peči.
Metoda rezanja
Pri rezanju majhnih delov se toplota, ki jo dovajata rezalni gorilnik in predgrevanje, kopiči v obdelovancu. Manjša kot je velikost razrezanega dela, večje je tveganje mehčanja. Pri uporabi avtogenega rezanja za rezanje plošče debeline 30 mm ali več velja pravilo, da obstaja tveganje izgube trdote celotne komponente, če je razdalja med dvema rezoma manjša od 200 mm. Najboljši način za odpravo tveganja mehčanja je uporaba metod hladnega rezanja, kot je rezanje z abrazivnim vodnim curkom. Če je treba izvesti toplotno rezanje, sta lasersko ali plazemsko rezanje boljša izbira od avtogenega rezanja. To je zato, ker avtogeno rezanje dovaja več toplote in tako zviša temperaturo obdelovanca.
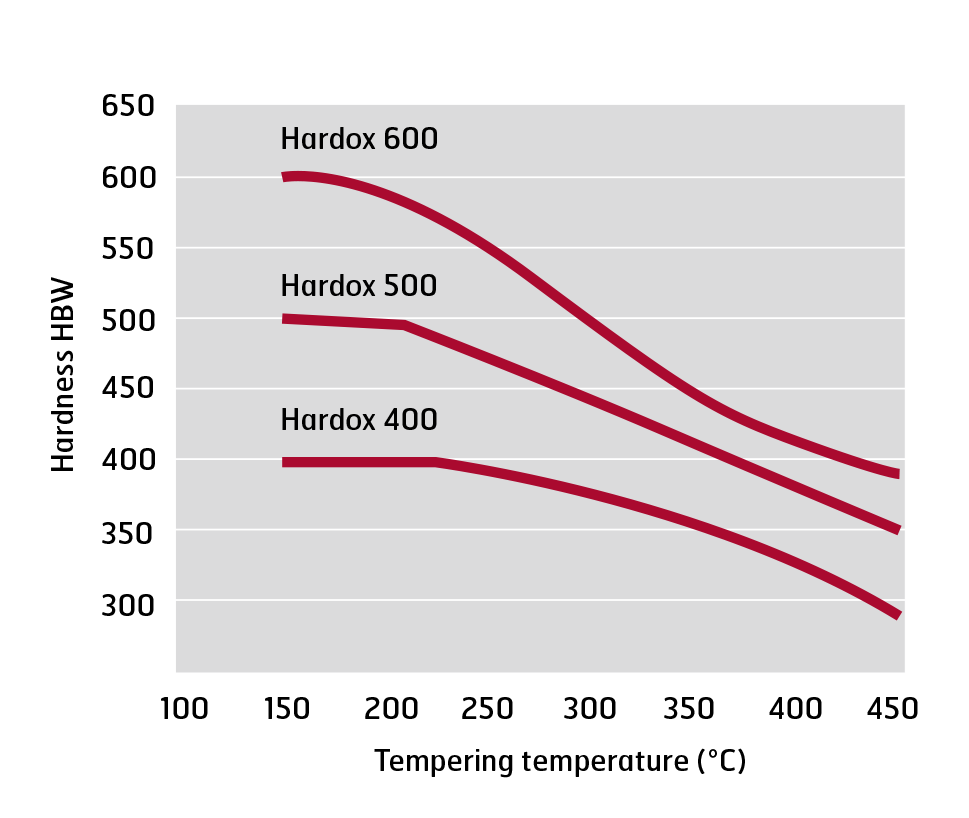
SLIKA 11Površinska trdota v primerjavi s temperaturo popuščanja.
Potopljeno rezanje
Učinkovit način za omejevanje in zmanjšanje popuščanja plošče je vodno hlajenje plošče in rezane površine med postopkom rezanja. To je mogoče storiti s potapljanjem plošče v vodo(slika 12)ali z razprševanjem vode po kosu med rezanjem in po njem. Potopljeno rezanje je mogoče izvajati tako pri plazemskem kot pri avtogenem rezanju.
Nekatere prednosti potopljenega rezanja so:
- Preprečuje izgubo trdote celotne komponente
- Zmanjšana deformacija razrezanega dela
- Deli se ohladijo neposredno po rezanju
- Brez dimov ali prahu
- Zmanjšana raven hrupa
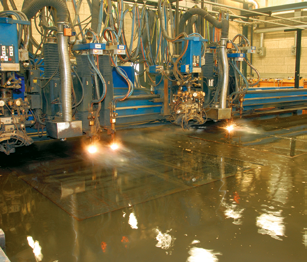
SLIKA 12Potopljeno rezanje.