




Obdelava Strenx®
Priporočila za obdelavo za Strenx®
Zmogljivostno jeklo Strenx® je mogoče obdelovati z orodji iz hitroreznega jekla (HSS) ali trde kovine (CC). Ta brošura vključuje naše predloge za podatke o rezanju (podajanja in hitrosti) ter izbiro orodij. Obravnavani so tudi drugi dejavniki, ki jih je treba upoštevati pri obdelovalnih operacijah.
Predlogi so bili pripravljeni na podlagi naših lastnih preskusov orodij različnih znamk in v posvetovanju z vodilnimi proizvajalci orodij.
Priporočeni podatki o rezanju in izbira orodij veljajo tudi za naše Strenx® MC, Plus in MC Plus enakega trdnostnega razreda. Za Strenx® 600 MC, Strenx® 650 MC, Strenx® 100, Strenx® 100 XF in Strenx® 110 XF uporabite enake podatke kot za Strenx® 700.
Tipične lastnosti za Strenx®
Trdota po Brinellu (HBW) | Trdota po Rockwellu (HRC) | Natezna trdnost, Rm (N/mm2) | |
|---|---|---|---|
Strenx® 700 | ~260 | ~24 | ~860 |
Strenx® 900 | ~300 | ~29 | ~935 |
Strenx® 960 | ~320 | ~32 | ~990 |
Strenx® 1100 | ~430 | ~43 | ~1340 |
Strenx® 1300 | ~500 | ~49 | ~1580 |
Dobavitelji orodij, ki jih priporočamo in s katerimi sodelujemo
Vsa priporočila v tej brošuri temeljijo na rezultatih praktičnega preskušanja številnih orodij v različnih situacijah. Sodelujemo z nekaterimi vodilnimi svetovnimi proizvajalci orodij, katerih uporabo toplo priporočamo.
Dobavitelji orodijpriporočamo in smo sodelovali z
Dorato Tools | www.d-tools.se |
|---|---|
Emuge Franken | www.emuge-franken.de |
Granlund Tools | www.granlund.com |
Hoffmann Group | www.hoffmann-group.com |
IZAR Cutting Tools | www.izartool.com |
ISCAR | www.iscar.com |
Komet Group | www.kometgroup.com |
Manigley | www.manigley.ch |
Mitsubishi | www.mitsubishicarbide.com |
Sandvik Coromant | www.sandvik.coromant.com |
SECO TOOLS | www.secotools.com |
Witech | www.witec-tools.de |
WNT | www.wnt.com |
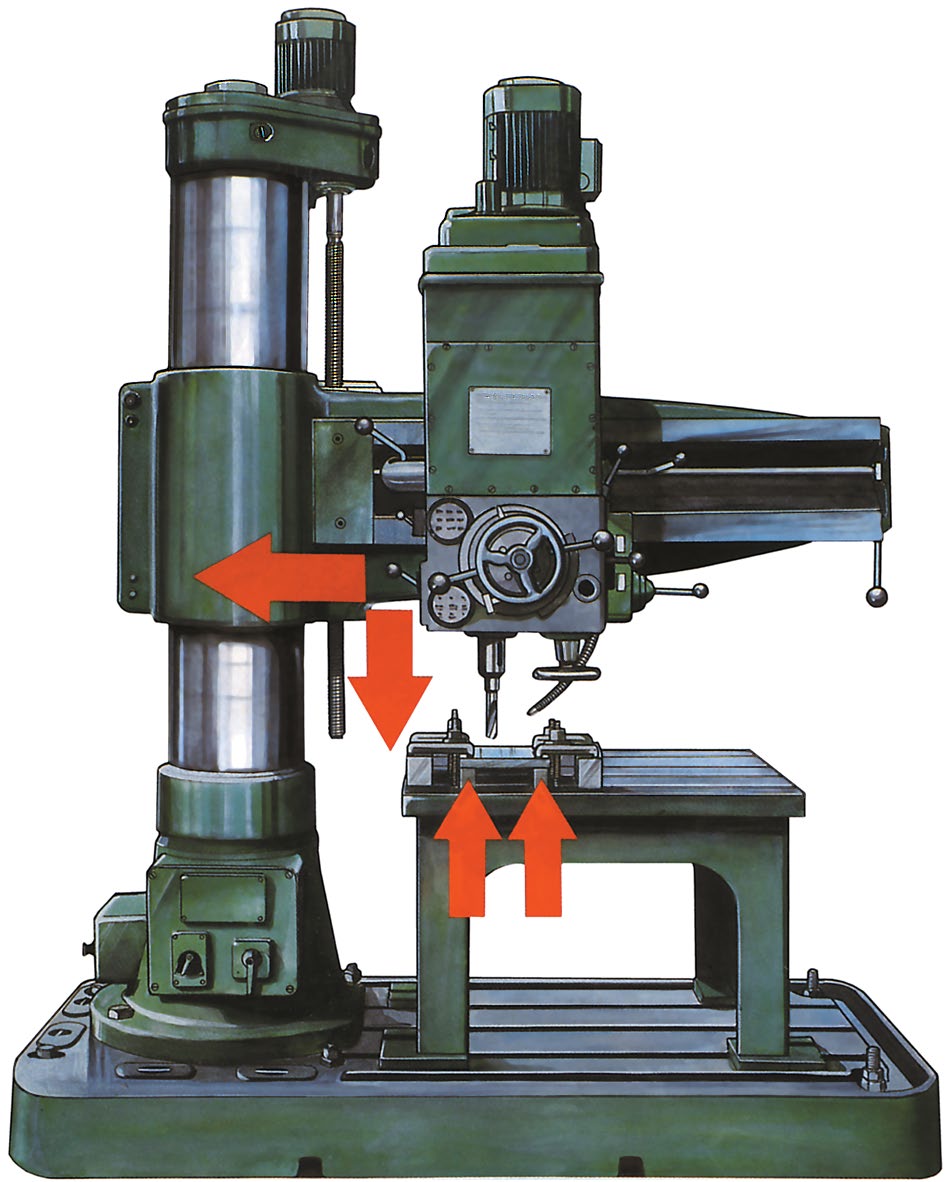
Priporočila za vrtanje
Sveder HSS
Svedre iz hitroreznega jekla (HSS) uporabljajte le pri nestabilnih pogojih stroja. Svedri HSS so primerni le do 500 Brinell. Če so pogoji stroja dobri, imate na voljo več izbir svedrov iz polne trde kovine, svedrov z zamenljivimi glavami ali svedrov z indeksirnimi vložki.
Nasveti za zmanjšanje vibracij in podaljšanje življenjske dobe svedra
- Čim bolj zmanjšajte razdaljo do stebra in med konico svedra ter obdelovancem.
- Ne uporabljajte daljšega svedra, kot je potrebno.
- Vedno uporabljajte kovinske podpore in obdelovanec varno vpnite.
- Uporabite trdno in stabilno mizo.
- Vedno uporabljajte hladilno sredstvo z mešanico hladilnega sredstva 8–10 %.
- Tik preden sveder prebije, za približno sekundo izklopite podajanje – zračnost in vzmetni povratek lahko sicer odlomita konico svedra. Ko zračnost preneha, podajanje znova vklopite.
HSS, HSS-E, HSS-Co
Posamezne luknje je mogoče zvrtati z običajnim svedrom HSS. Za racionalno proizvodnjo je priporočljiv mikrolegiran sveder (HSS-E) ali s kobaltom legiran sveder (HSS-Co). Uporabite sveder HSS-Co (8 % Co) z majhnim kotom vzpona vijačnice in robustnim jedrom, ki prenese visoke navore.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | ~ 18 | ~ 15 | ~ 7 | ~ 5 |
Sveder Ø | Podajanje, fn (mm/vrt.) in hitrost (rpm) | |||
5 | 0.06/1150 | 0.06/950 | 0.05/445 | 0.04/280 |
10 | 0.12/570 | 0.11/475 | 0.10/220 | 0.08/140 |
15 | 0.17/380 | 0.16/320 | 0.15/150 | 0.12/95 |
20 | 0.24/290 | 0.23/240 | 0.20/110 | 0.16/70 |
25 | 0.30/230 | 0.29/190 | 0.25/90 | 0.20/55 |
30 | 0.36/190 | 0.35/160 | 0.30/75 | 0.24/45 |
Formule in definicije
Vc = π x d x n/1000 | π = 3.14 |
n = Vc x 1000 / (π x d) | Vc = rezalna hitrost (m/min) |
vf = n x fn | n = hitrost (rpm) |
fn = podajanje (mm/vrt.) | |
vf = hitrost pomika (mm/min) | |
d = premer svedra |
Nasvet za vrtanje tanke plošče pod 8 mm
- Pomembno je, da je pod ploščo dobra opora, da se prepreči upogib.
- Priporočljiv je sveder z indeksirnimi vložki, ker začne rezati na obodu in ne ustvarja tako visokega tlaka kot sveder iz polne trde kovine.
- Pri premeru svedra nad Ø 10 mm in kotom konice 118–140° je zelo pomembno, da je vrtana plošča podprta. Če konica svedra prebije spodnjo površino brez podporne plošče, ki bi vodila konico, lahko nastane ovalna in premajhna luknja.
- Zmanjšajte podajanje in povečajte rezalno hitrost Vc, zlasti pri uporabi svedra z indeksirnimi vložki.
Sveder z obračljivimi ploščicami
Za stabilne pogoje stroja in z notranjim hladilnim sredstvom. Pomembno: uporabite čim krajši sveder. Priporočila veljajo za 2×Ø.
Podatki o rezanju za svedre z indeksirnimi vložki so bili razviti v sodelovanju s Sandvik Coromant.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 100-150 | 80-140 | 50-90 | 40-70 | |
fn (mm/rev) | min-max | min-max | min-max | min-max | |
Premer | 12.0-20.0 | 0.04-0.10 | 0.04-0.10 | 0.04-0.10 | 0.04-0.08 |
20.01-30.0 | 0.06-0.12 | 0.06-0.12 | 0.06-0.12 | 0.04-0.10 | |
30.01-44.0 | 0.06-0.14 | 0.06-0.14 | 0.06-0.14 | 0.06-0.12 | |
44.01-63.5 | 0.08-0.16 | 0.08-0.16 | 0.08-0.16 | 0.08-0.14 |
Svedri z zamenljivimi vrtalnimi glavami
Za stabilne pogoje stroja in z notranjim hlajenjem.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 70-100 | 60-90 | 40-60 | 35-50 | |
fn (mm/rev) | min-max | min-max | min-max | min-max | |
Premer | 7.5-12.0 | 0.08-0.13 | 0.08-0.13 | 0.07-0.11 | 0.06-0.10 |
12.01-20.0 | 0.13-0.22 | 0.13-0.22 | 0.11-0.15 | 0.10-0.14 | |
20.01-25.0 | 0.22-0.28 | 0.22-0.27 | 0.15-0.20 | 0.14-0.18 | |
25.01-33.0 | 0.28-0.37 | 0.27-0.36 | 0.20-0.28 | 0.18-0.24 |
Masiven karbidni sveder
Za stabilne pogoje stroja in z notranjim hlajenjem.
- Vrtanje 7 × Dc: zmanjšajte podajanje za približno 20 %.
- Vrtanje z zunanjim hladilnim sredstvom: zmanjšajte hitrost in podajanje za približno 20 %.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 70-100 | 60-90 | 40-60 | 35-50 | |
fn (mm/rev) | min-max | min-max | min-max | min-max | |
Premer | 3.0-5.0 | 0.03-0.06 | 0.03-0.06 | 0.03-0.05 | 0.03-0.05 |
5.01-10.0 | 0.06-0.12 | 0.06-0.12 | 0.05-0.11 | 0.05-0.10 | |
10.01-15.0 | 0.12-0.18 | 0.12-0.18 | 0.11-0.16 | 0.10-0.15 | |
15.01-20.0 | 0.18-0.25 | 0.18-0.24 | 0.16-0.22 | 0.15-0.19 |
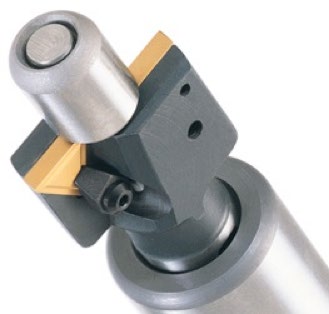
Priporočila za konusno in cilindrično vgrezanje
Vgrezanje in cilindrično vgrezanje je najbolje izvajati z orodji z zamenljivimi vložki dobavitelja orodij Granlund. Vedno uporabljajte vrteči se pilot in uporabljajte hladilno sredstvo. Za številko artikla orodja in ustrezno velikost vijaka glejte spodnjo tabelo. Za vgrezanje zmanjšajte podatke o rezanju za približno 30 %.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 70-100 | 40-80 | 20-50 | 15-45 |
fn (mm/rev) | 0.10-0.20 | 0.10-0.20 | 0.10-0.20 | 0.10-0.20 |
Premer | Hitrost (rpm) | |||
18.0-26.0 | 855-1770 | 490-1415 | 245-885 | 185-795 |
26.0-38.0 | 590-1225 | 335-980 | 170-610 | 125-550 |
38.0-47.0 | 475-840 | 270-670 | 135-420 | 100-380 |
47.0-60.0 | 370-680 | 210-540 | 105-340 | 80-305 |
Tabela vgrezanja in cilindričnega vgrezanja za vijake
Velikost | Kataloška številka | Ø glave vijaka |
|---|---|---|
M8 | 0KV9-18.0 | 16 |
M10 | 0KV9- 20.5 / 1KV9- 20.0 | 20 |
M12 | 0KV9- 25.0 / 1KV9- 26.0 | 24 |
M14 | 1KV9- 30.0 | 27 |
M16 | 1KV9- 30.0 / 2KV9- 32.0 | 30 |
M20 | 2KV9- 38.0 | 36 |
M24 | 2KV9- 40.0 | 39 |
Velikost | Kataloška številka | Ø glave vijaka |
|---|---|---|
M10 | 0WHV- 18.0 | 16 |
M12 | 0WHV- 20.0 / 1WHV- 20.0 | 18 |
M14 | 0WHV- 23.0 / 1WHV- 23.0 | 21 |
M16 | 1WHV- 26.0 | 24 |
M20 | 1WHV- 32.0 | 30 |
M24 | 1WHV- 38.0 / 2WHV- 38.0 | 36 |
M30 | 2WHV-47.0 | 45 |
Priporočila za izrezovanje navojev
S pravilnimi orodji in držali orodij priporočamo vrezovanje navojev do 500 Brinell s štiriutornimi navojnimi svedri, ki prenesejo zelo visok navor, ki nastaja pri vrezovanju navojev v trdih materialih. Če premer ni kritičen, je lahko zvrtana luknja 3 % večja od standardne (glejte spodnjo tabelo). To bo podaljšalo življenjsko dobo navojnega svedra.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 10-12 | 7-10 | 3-5 | 2.5-3.5 |
Velikost | Hitrost (rpm) | |||
M5 | 635-765 | 445-635 | -* | -* |
M6 | 530-640 | 370-530 | 210-320 | -* |
M8 | 400-480 | 280-400 | 160-240 | 100-140 |
M10 | 320-380 | 225-320 | 125-190 | 80-110 |
M12 | 265-320 | 185-265 | 105-160 | 65-95 |
M14 | 225-275 | 160-225 | 90-135 | 57-80 |
M16 | 200-240 | 140-200 | 80-120 | 50-70 |
M20 | 160-190 | 110-160 | 65-95 | 40-55 |
M24 | 130-160 | 90-135 | 50-80 | 30-45 |
M27 | 120-140 | 80-120 | 45-70 | 30-40 |
M30 | 105-125 | 75-105 | 40-65 | 25-35 |
* Vrezovanje navojev ni primerno. Priporočamo frezanje navojev.
Emuge Franken je eden od dobaviteljev orodij, ki ima vrsto držal orodij, ki jih priporočamo za vrezovanje navojev.
Velikost | Korak | Sveder Ø min-maks |
|---|---|---|
M4 | 0.7 | 3.3-3.4 |
M5 | 0.8 | 4.2-4.3 |
M6 | 1 | 5.0-5.1 |
M8 | 1.25 | 6.8-6.9 |
M10 | 1.5 | 8.5-8.7 |
M12 | 1.75 | 10.25-10.5 |
M14 | 2 | 12-12.3 |
M16 | 2 | 14-14.3 |
M20 | 2.5 | 17.5-18 |
M24 | 3 | 21-21.5 |
M27 | 3 | 24-24.5 |
M30 | 3.5 | 26.5-27.0 |
Priporočila za frezanje navojev
Za frezanje navojev je potreben CNC stroj. Dobavitelj orodij lahko zagotovi podporo pri programiranju CNC strojev.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 100-130 | 80-110 | 50-70 | 40-60 |
fz (mm/zob) | 0.03-0.06 | 0.03-0.06 | 0.02-0.05 | 0.02-0.05 |
Nasveti za vrezovanje in frezanje navojev
- Navojni svedri za slepe luknje imajo krajšo življenjsko dobo zaradi manjšega premera jedra.
- Pred vrezovanjem navojev se prepričajte, da je predhodno zvrtana luknja v dobrem stanju (ne uporabljajte obrabljenih svedrov).
- Vedno uporabljajte prevlečene navojne svedre.
- Frezanje navojev izvedite v 2 prehodih.
- Poskrbite, da je mešanica hladilnega sredstva med 8–10 %.
- Priporočamo istosmerno frezanje.
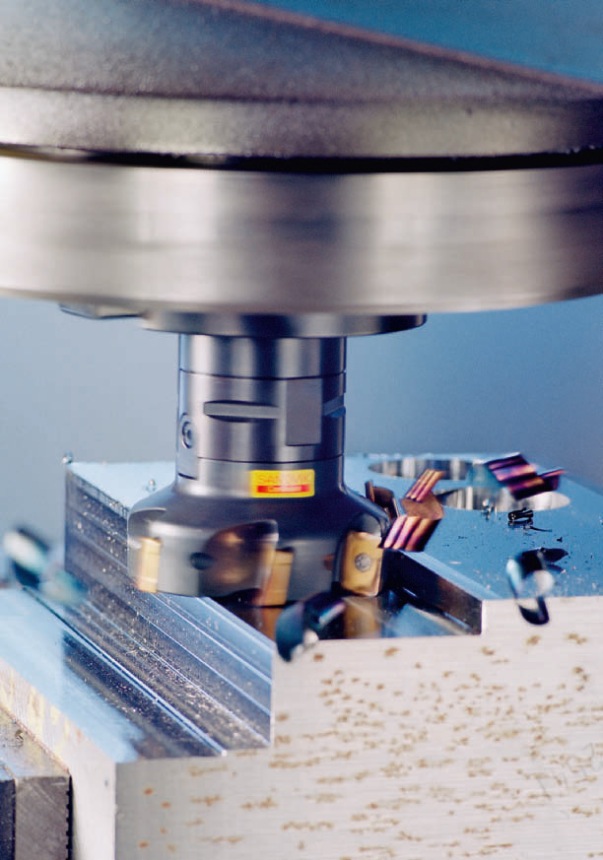
Priporočila za frezanje
Nasveti za frezanje
- Frezalo postavite izven središča (v levo), da dosežete debelejši odrezek ob vstopu in se izognete debelemu odrezku ob izstopu.
- Izogibajte se rezanju skozi osno linijo frezala, saj lahko to povzroči vibracije.
- Vedno uporabljajte istosmerno frezanje (climb milling).
- Priporočilo je, da je širina reza (ae) 25 % ali 75–80 % premera.
- Uporabite metodo uvajanja v rez (rolling-into-cut).
- Pri uporabi vložkov je priporočljivo suho frezanje.
- Če je moč stroja nizka, uporabite frezalo z velikim korakom.
- V zelo stabilnih pogojih stroja in togi postavitvi bi bil razred vložka P10 primernejši pri vseh operacijah frezanja z vložki. Rezalno hitrost je nato mogoče povečati za približno 80–100 %. Spodnji podatki so priporočilo za povprečne pogoje stroja.
- Vedno uporabljajte ustrezno, visokokakovostno vpenjalno opremo.
Globina reza pri frezanju plinsko rezanih robov mora biti vsaj 2 mm, da se izognete trdi površinski plasti rezanega roba.
Formule in definicije
n= Vc x1000/π x d | π = 3.14 |
Vc= π x d x n/1000 | Vc = rezalna hitrost (m/min) |
vf =fz x n x zn | n = hitrost (rpm) |
fz=vf/n x zn | Če v obdelovanec vstopite z metodo uvajanja v rez, je debelina odrezka ob izstopu vedno nič, kar pripomore k daljši življenjski dobi orodja. |
vf = podajanje (mm/min) | |
fz = podajanje na zob (mm/zob) | |
d = premer orodja | |
ap = globina reza (mm) |
zn = število rezalnih robov
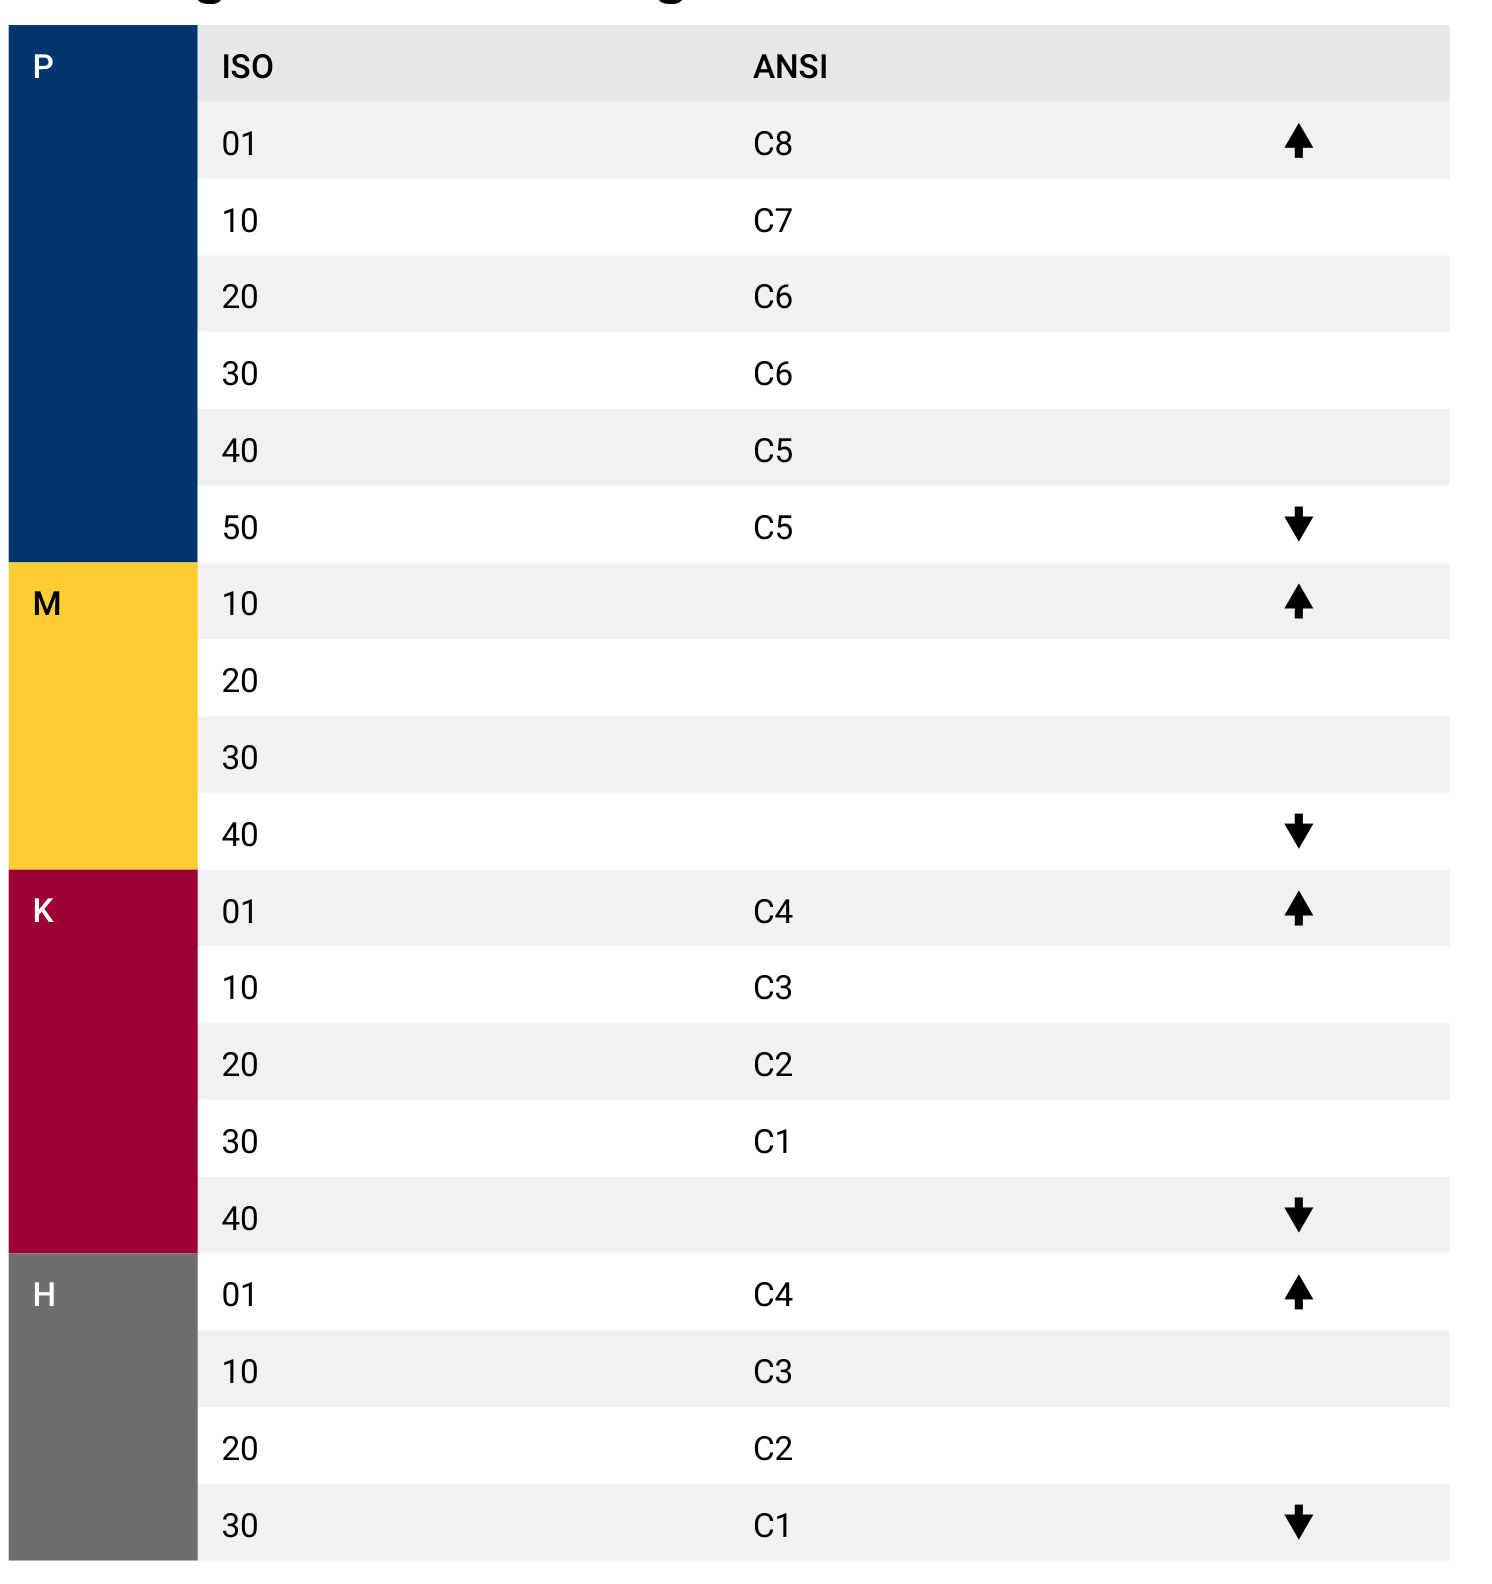
Razredi vložkov za frezanje
Geometrija ploščice
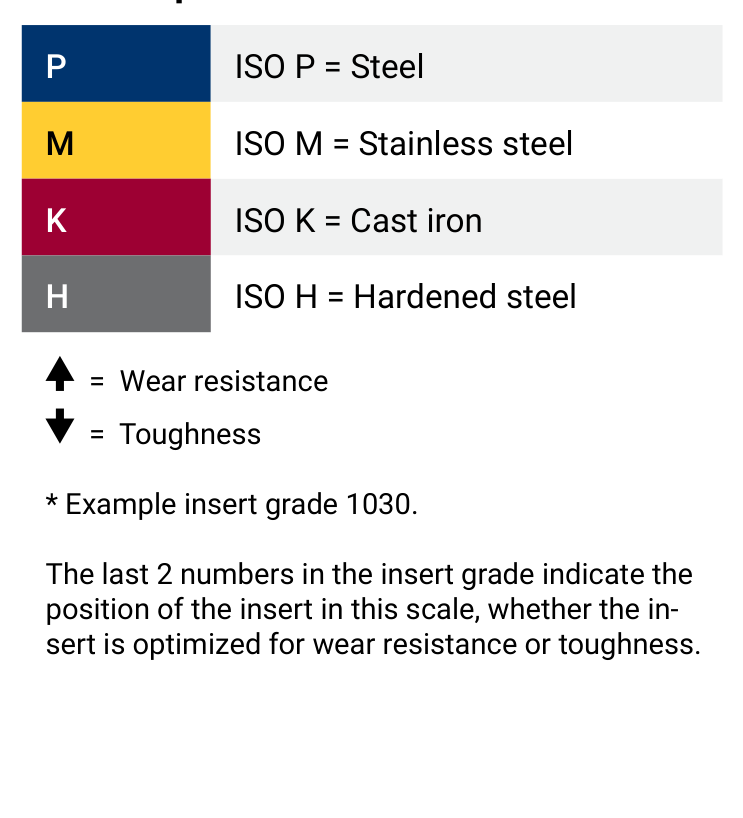
Zadnji dve številki v oznaki razreda vložka označujeta položaj vložka na tej lestvici, torej ali je vložek optimiziran za odpornost proti obrabi ali za žilavost.
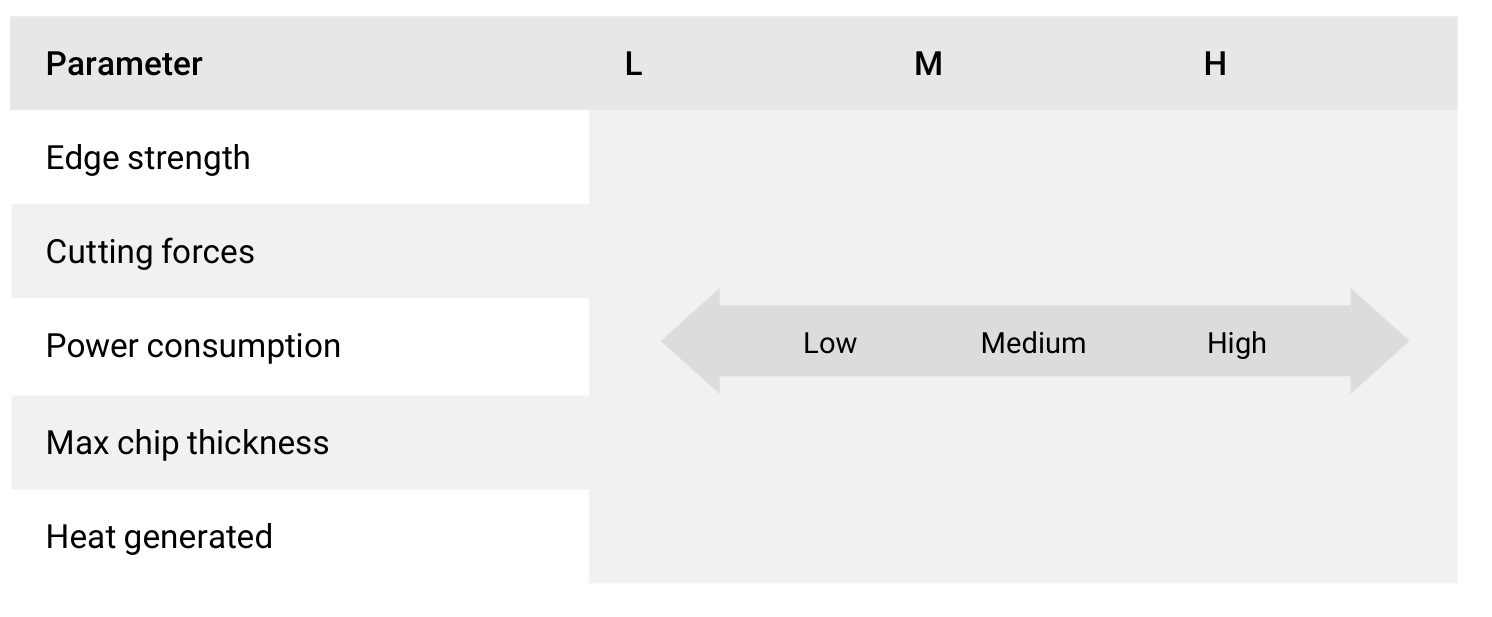
- Makrogeometrija vpliva na številne parametre v procesu rezanja. Vložek z močnim rezalnim robom lahko deluje pri višjih obremenitvah, vendar bo ustvaril tudi višje rezalne sile, porabil več moči in ustvaril več toplote.
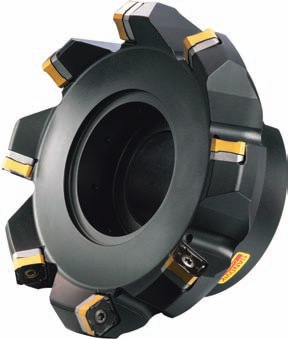
Priporočilo za čelno frezanje z nastavnim kotom 45°
Uporabite vložke razreda P30-50 z lahko rezalno geometrijo in frezalo z velikim korakom, če je moč stroja nizka in pri nestabilnih pogojih stroja.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Podajanje (fz) | min-max | min-max | min-max | min-max |
0.15-0.35 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 |
Priporočilo za čelno frezanje z okroglimi ploščicami
Okrogli vložki imajo močne rezalne robove in so primerni za uporabo, ko ima površina luknje in votline. Priporočilo za povprečne pogoje stroja.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Podajanje (fz) | min-max | min-max | min-max | min-max |
0.10-0.25 | 0.10-0.25 | 0.10-0.25 | 0.10-0.25 |
Priporočilo za frezanje ramen z nastavnim kotom 90°
Priporočilo za povprečne pogoje stroja.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 90-130 |
Podajanje (fz) | min-max | min-max | min-max | min-max |
0.12-0.25 | 0.12-0.25 | 0.12-0.25 | 0.12-0.25 |
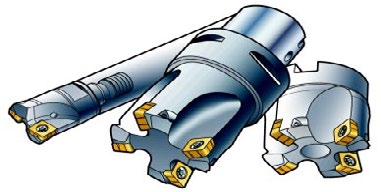
Nasvet za frezanje utorov
Globina reza (ap) največ 0,5 × D. Priporočilo za čelno frezanje s polnim orodjem iz trde kovine.
- Vrednosti fz in korak na vrtljaj so priporočila za Coromill 210 proizvajalca Sandvik Coromant.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 95-120 | 85-110 | 70-95 | 45-70 | |
Podajanje (fz) | min-max | min-max | min-max | min-max | |
Premer | 3.0-6.0 | 0.01-0.035 | 0.01-0.03 | 0.01-0.03 | 0.01-0.025 |
8.0-12.0 | 0.04-0.07 | 0.04-0.07 | 0.03-0.06 | 0.03-0.05 | |
14.0-20.0 | 0.07-0.10 | 0.07-0.10 | 0.06-0.08 | 0.05-0.07 |
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Podajanje (fz) | min-max | min-max | min-max | min-max |
Razred vložka P30 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 |
Nasvet za frezanje ramen
Za ap uporabite celotno rezalno dolžino; radialna globina reza (ae) največ 0,1 × D.
- Če je mogoče, za odstranjevanje odrezka uporabljajte samo stisnjen zrak in za orodja nad Ø 10 mm uporabite vpenjalo Weldon.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 210-240 | 180-210 | 160-190 | 120-150 | |
Podajanje (fz) | min-max | min-max | min-max | min-max | |
Premer | 3.0-6.0 | 0.02-0.05 | 0.02-0.04 | 0.02-0.04 | 0.015-0.035 |
8.0-12.0 | 0.07-0.10 | 0.06-0.09 | 0.06-0.09 | 0.05-0.07 | |
14.0-20.0 | 0.10-0.14 | 0.10-0.13 | 0.10-0.12 | 0.08-0.10 |
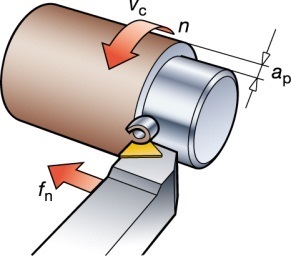
Priporočila za struženje
Spodnja priporočila za podatke o rezanju veljajo za žilave razrede trde kovine. Ti razredi so potrebni za operacije, pri katerih lahko pride do udarcev, na primer pri struženju plošče s plinsko rezanimi robovi.
- Pri višjem podajanju zmanjšajte rezalno hitrost.
Razredi vložkov | P25 / C6 | P35 / C6-C7 | K20 / C2 |
|---|---|---|---|
Podajanje fn (mm/vrt.) | 0.1 - 0.4 - 0.8 | 0.1 - 0.4 - 0.8 | 0.1 - 0.3 |
Rezalna hitrost Vc (m/min) | |||
Strenx® 700 | 285-195-145 | 230-150-100 | - |
Strenx® 900/960 | 130-90-70 | 105-65-45 | - |
Strenx® 1100 | 130-90-70 | 105-65-45 | - |
Strenx® 1300 | - | - | 100-80 |
Formule in definicije
Vc = π x d x n/1000 | π = 3.14 |
n = Vc x1000/π x d | Vc = rezalna hitrost (m/min) |
vf = n x fn | n = hitrost (rpm) |
fn = podajanje (mm/vrt.) | |
vf = hitrost pomika (mm/min) | |
d = Ø obdelovanca | |
ap = globina reza (mm) |
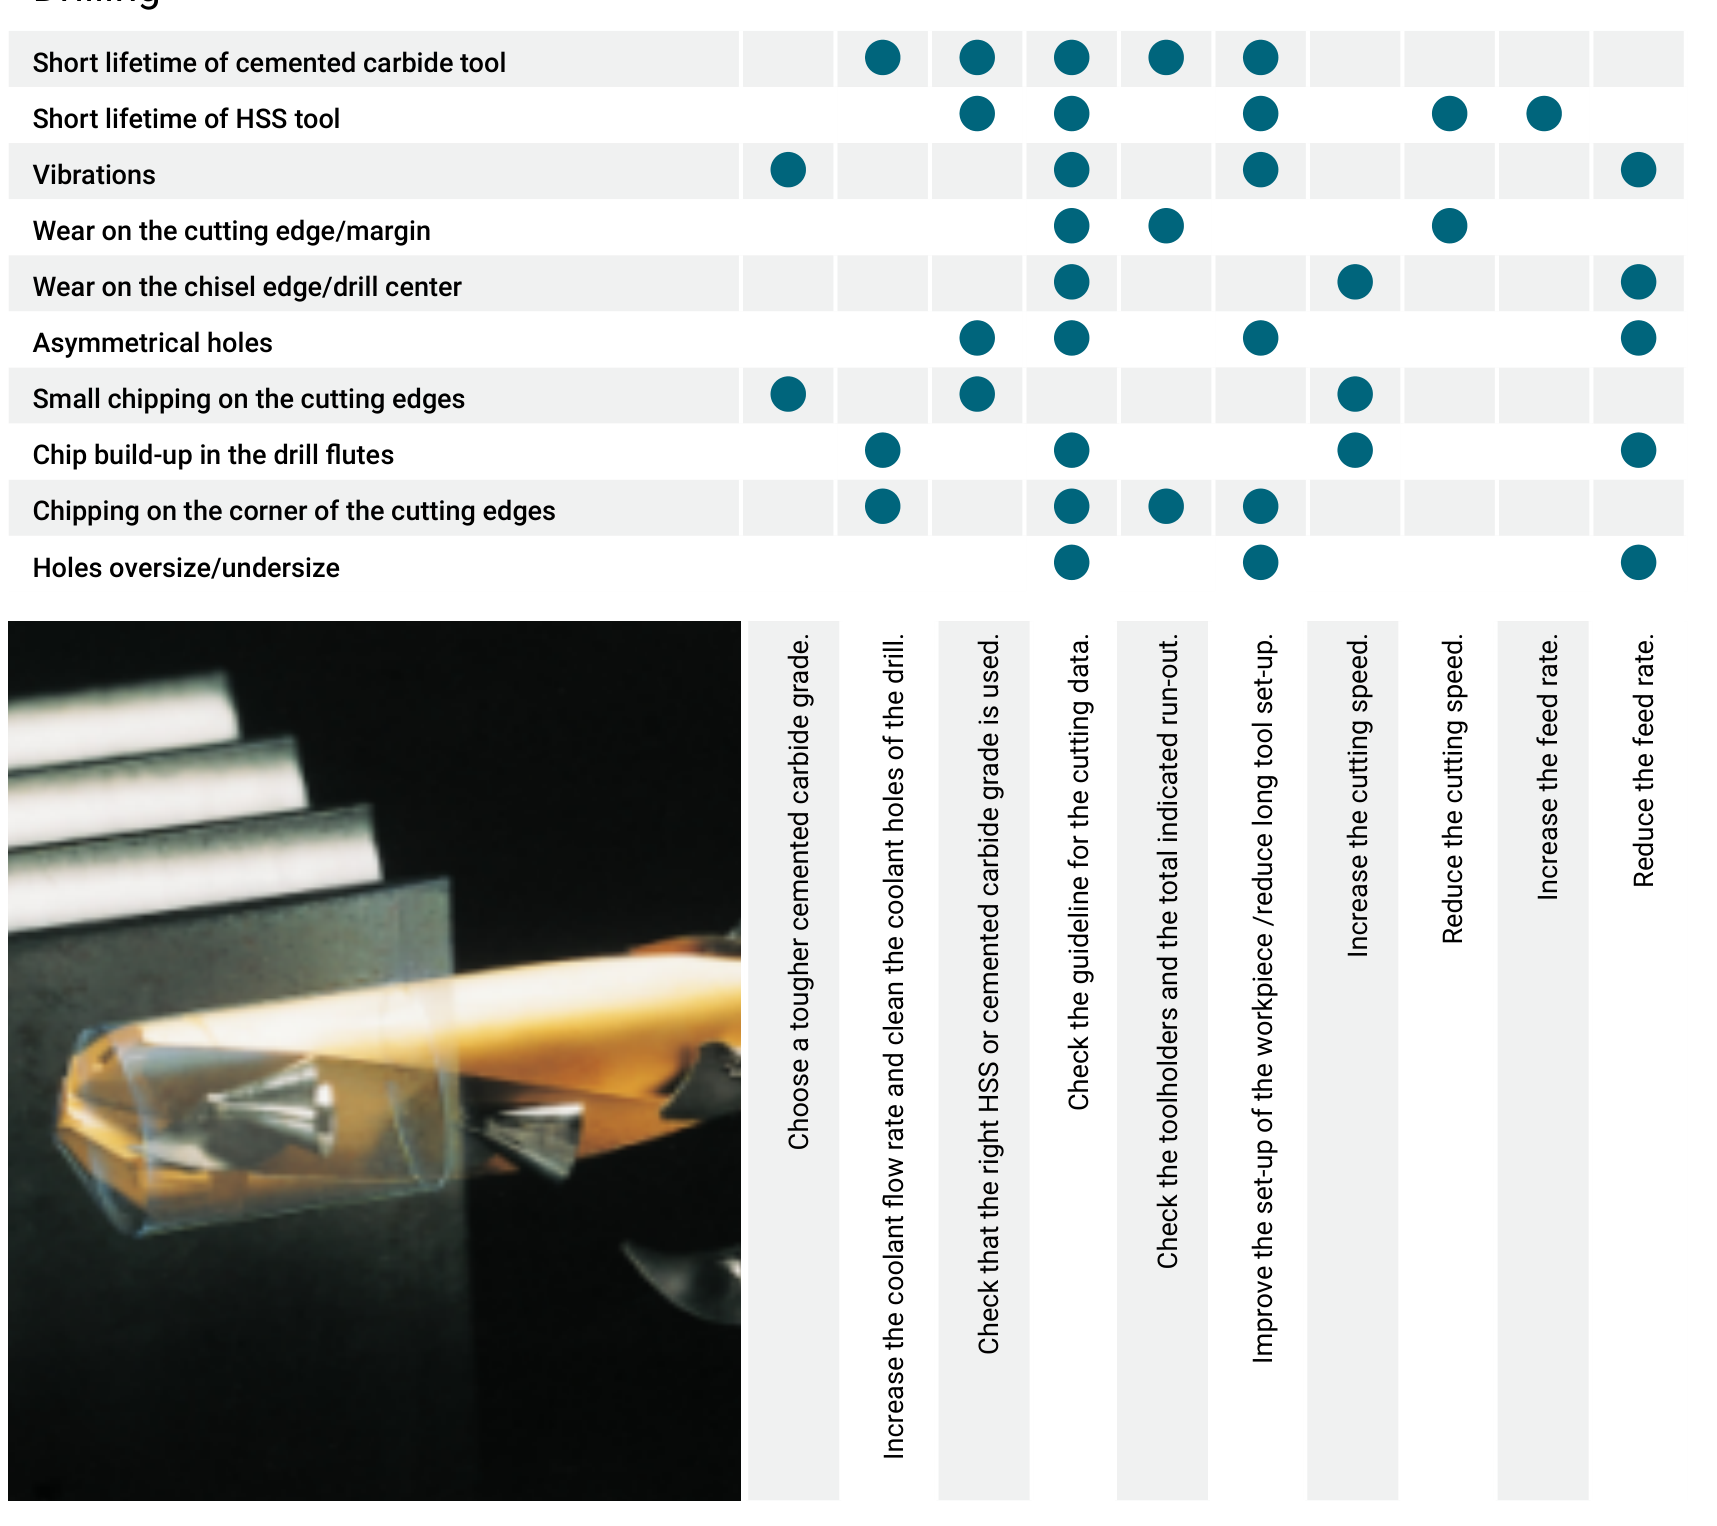
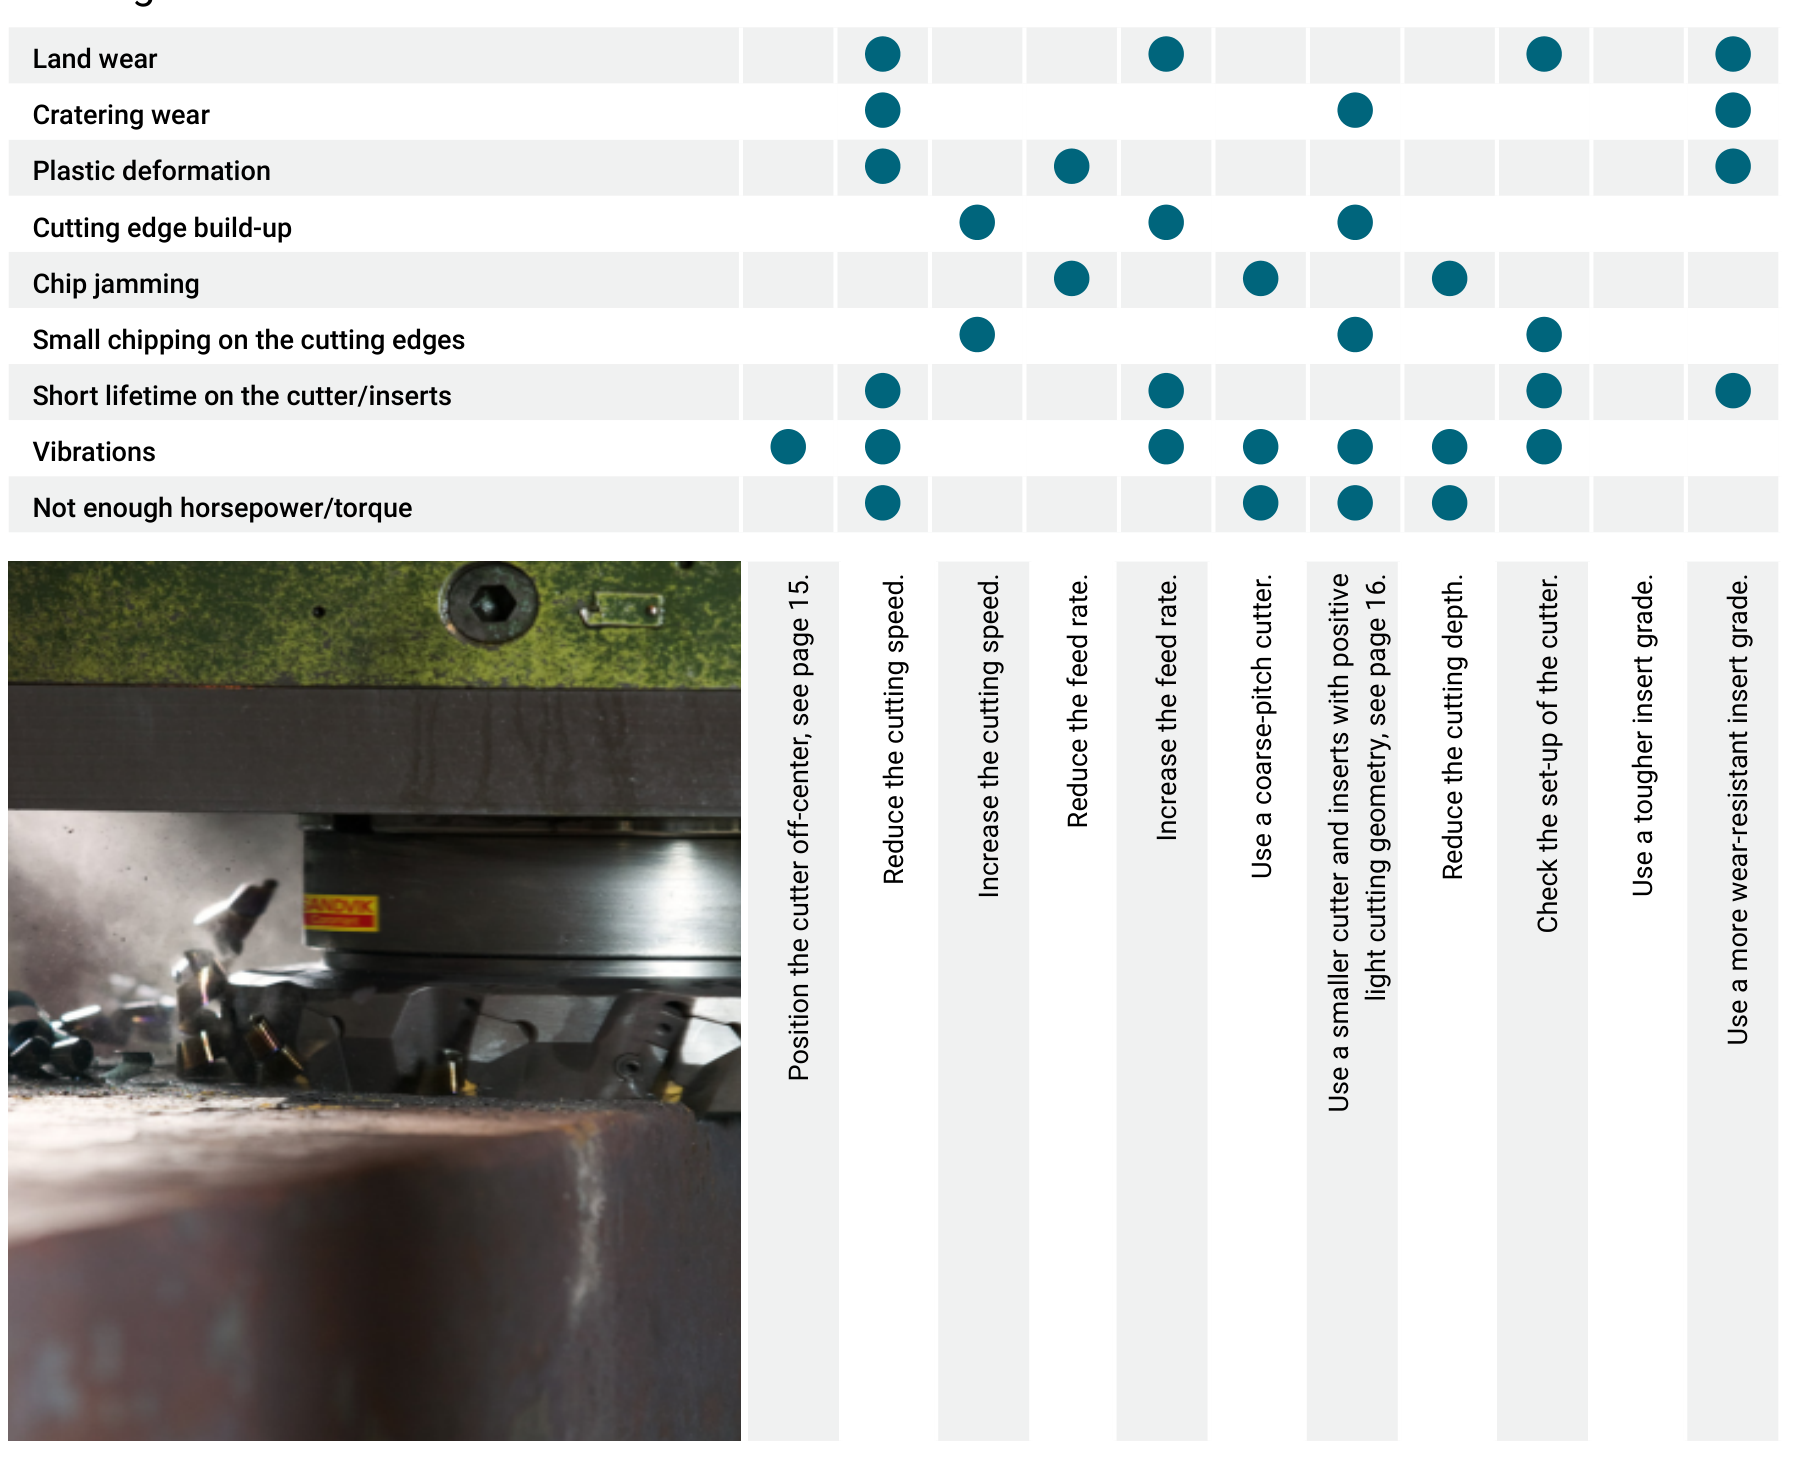
Odpravljanje težav pri vrtanju in frezanju
Spodnje matrike navzkrižno povezujejo vsak simptom z ustreznimi rešitvami – najprej vrtanje, nato frezanje.
Priporočila za orodja
Spodnja orodja je SSAB preskusil skupaj s proizvajalci. Številke artiklov in razponi premerov so proizvajalčevi lastni; za aktualne podrobnosti se obrnite na dobavitelja.
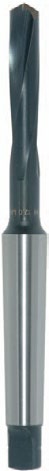
Sveder iz hitroreznega jekla, legiran z 8 % kobalta (HSS-Co 8 %)
Dobavitelj: Alpen-MayKestag, Avstrija. www.alpenmaykestag.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Svedri s stožčastim steblom HSS-E Co 8, WN 103 | 832xxxxx | 8.0-40.0 |
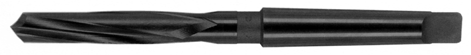
Sveder iz hitroreznega jekla, legiran z 8 % kobalta (HSS-Co 8 %)
Dobavitelj: Witec, Nemčija. www.witec-tools.de
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
TYPE WITEC MN | 2-135 15 VAP | 10.0-40.0 |
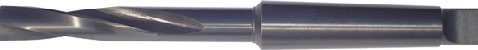
Sveder iz hitroreznega jekla, legiran z 8 % kobalta (HSS-Co 8 %)
Dobavitelj: Somta, Južna Afrika. www.somta.co.za
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
MTS Armour Piercing drill | 261xxxx | 10.0-50.0 |
Sveder iz hitroreznega jekla, legiran s kobaltom
Dobavitelj: Izar, Španija. www.izartool.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Ref 1054 | 32xxx | 2.0-12.0 |
Sveder iz hitroreznega jekla, legiran s kobaltom
(DRILL BIT COBALT”S”+ X-ALCR TAPER STUB). Dobavitelj: Izar, Španija. www.izartool.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Ref 1054 | xxxxxx | 14.0-30.0 |
Sveder iz hitroreznega jekla, legiran z 8 % kobalta
(HSCo – 8 %) Dobavitelj: Presto tools, Anglija. www.presto-tools.co.uk
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Armour Piercing drill (APX) | 11211 xx.xx | 5.0-32.0 |
Masiven karbidni sveder
Dobavitelj: Emuge Franken, Nemčija. www.emuge.de/english
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
EF-Drill-STEEL | TA203344.xxxx | 2.8-16.0 |
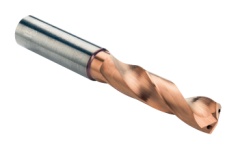
Masiven karbidni sveder
Dobavitelj: Sandvik Coromant AB, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Cordrill R840 Delta C | R840-xxxx-30-A1A | 3.0-20.0 |
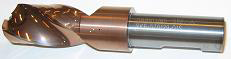
Masiven karbidni sveder
Dobavitelj: Granlund Tool AB, Švedska. www.granlund.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
THUNDER / T80 | T80-xx.x | 10.0-30.0 |
Masiven karbidni sveder
Dobavitelj: Mitsubishi, Japonska. www.mitsubishicarbide.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
MPS1 (DP 1021) | MPS1-xxxxS | 3.0-20.0 |
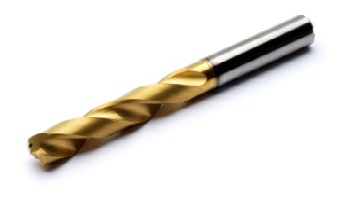
Masiven karbidni sveder
Za trdotni razred 450 Brinell in nižje, sicer M-geometrija. Dobavitelj: Seco, Švedska. www.secotools.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Seco Feedmax | * SD203A-12,0-36-12R1 | 2.0-20.0 |
Masiven karbidni sveder
Dobavitelj: WNT, Nemčija. www.wnt.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
WTX-UNI | 11780 | 3.0-25.0 |
Masiven karbidni sveder
Dobavitelj: Hoffmann-Group, Nemčija. www.hoffmann-group.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Garant 122500 | 122500 | 1.0-20.0 |
Sveder z zamenljivimi vrtalnimi glavami
Razred vrtalne glave: IDI SG IC908. Dobavitelj: Iscar, Izrael. www.iscar.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Chamdrill | DCM xxx-xxx-xxA-3D | 7.5-25.9 |
Sveder z zamenljivimi vrtalnimi glavami
Razred vrtalnih glav: ICP IC 908. Dobavitelj: Iscar, Izrael. www.iscar.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
SumoCham | DCN xxx-xxx-xxA-3D | 6.0-32.0 |
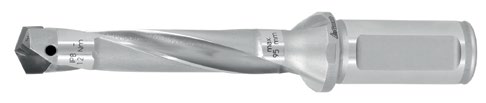
Sveder z zamenljivimi vrtalnimi glavami
Razred vrtalnih glav: P-geometrija (HB 7530). Dobavitelj: Hoffmann-Group, Nemčija. www.hoffmann-group.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
HiPer-Drill | DCN xxx-xxx-xxA-3D | 13.0-32,75 |
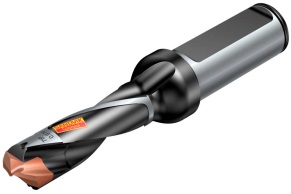
Sveder z zamenljivimi vrtalnimi glavami
Razred vrtalnih glav: P-geometrija (PM 4234). Dobavitelj: Sandvik Coromant AB, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
CoroDrill 870 | 870-xxxx-xxxx | 10.0-33.0 |
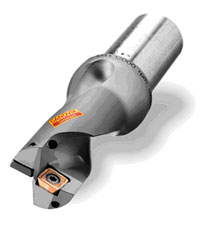
Sveder z obračljivimi ploščicami
Razred vložka: osrednji vložek LM 1044. Obodni vložek LM 4044. Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
CoroDrill 880 | 880-Dxxxxxxx-xx | 12.0-63.0 |
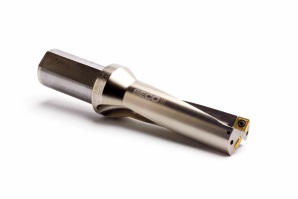
Sveder z obračljivimi ploščicami
Razred vložka: T250D z geometrijo P1. Dobavitelj: Seco, Švedska. www.secotools.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Perfomax | SD503-xx.x-xxR7 | 15.0-59.0 |
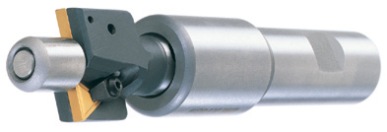
Cilindrično vgrezanje v Strenx®
Uporabite cilindrični vgreznik z indeksirnimi vložki in poskrbite, da se oznaka razreda vložka vedno konča z H. Dobavitelj: Granlund Tool, Švedska. www.granlund.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Cilindrično vgrezalo WHV | XWHV-xx.x | 18.0-75.0 |
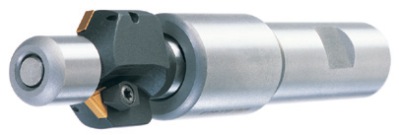
Vgrezanje v Strenx®
Uporabite vgreznik z indeksirnimi vložki, oznaka razreda vložkov pa naj se vedno konča z H. Dobavitelj: Granlund Tool, Švedska. www.granlund.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Konusno vgrezalo KV | xKV9-xx.x | 20.5-60.0 |
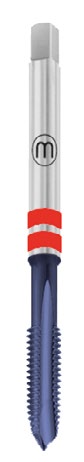
Vrezovanje navojev v Strenx®
Navojni sveder za prehodne luknje. Navojni sveder HSSE-PM s prevleko TiCN. Dobavitelj: Manigley, Švica. www.manigley.ch
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
105/4 DUO | 433xx | M3-M30 |
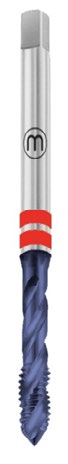
Navojni sveder za slepe luknje
Navojni sveder HSSE-PM s prevleko TiCN. Dobavitelj: Manigley, Švica. www.manigley.ch
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
131/3 DUO | 433xx | M3-M36 |
Navojni sveder za prehodne luknje
HSS-E-PM s prevleko CoolTop. Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
CoroTap 200 | E324 / E326 | M3-M20 |
Navojni sveder za prehodne luknje
HSSE-PM s prevleko TiAlN. Dobavitelj: Hoffmann-Group, Nemčija. www.hoffmann-group.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Garant 132065 | 132065-Mxx | M3-M16 |

Navojni sveder za prehodne luknje
HSSE-PM s prevleko TiCN. Dobavitelj: BASS, Nemčija. www.bass-tools.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
VARIANT 1/2 TIH | 1088XX | M2-M16 |
Frezanje navojev v Strenx®
Frezalo za navoje iz polne trde kovine s prevleko TiCN. Dobavitelj: Emuge Franken, Nemčija. www.emuge.de/english
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
GF-VZ-VHM-R15-IKZ-HB | GFB35106.xxxx | M6-M24 |
Frezalo za navoje iz polne trde kovine s prevleko TiCN
Dobavitelj: Emuge Franken, Nemčija. www.emuge.de/english
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
GSF-VHM 2D IKZ-HB | GF333106.xxxx | M3-M16 |
Čelno frezanje v Strenx®
Čelno frezalo iz polne trde kovine s prevleko Siron-A. Dobavitelj: Seco, Švedska. www.secotools.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
JS 554 Siron-A | JS554xxxx | 3.0-25.0 |
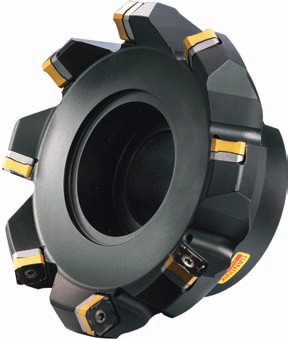
Frezanje z vložki v Strenx®
Čelno frezanje s Coromill 345. Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Coromill 345 | 345-xxxxxx-13x | 40-250 |
Čelno frezanje s Coromill 300
(Okrogli vložki). Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Coromill 300 | R300-xxxxxx-xxx | 10-200 |
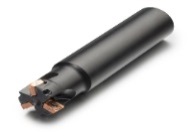
Frezanje ramen/čelno frezanje s Coromill 490
Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Coromill 490 | 490-xxxxx-xxx | 20-250 |
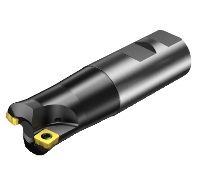
Izdelava lukenj z visokopodajnim frezanjem
Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Kataloška številka | Razpon premerov |
|---|---|---|
Coromill 210 | R210-xxxxx-xxx | 25-160 |
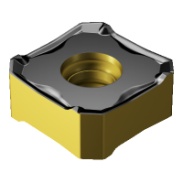
Razred vložka v Strenx®
Za povprečne pogoje stroja uporabite razred vložka P1030. Pri zelo stabilnih strojih in togi postavitvi bi bil razred vložka P1010 primernejši, zlasti nad 500 Brinell. Dobavitelj: Sandvik Coromant, Švedska. www.sandvik.coromant.com
Ime orodja | Številka artikla/razred vložka | Geometrija ploščice |
|---|---|---|
Coromill 210 | R210-xxxxxxx-Px 1010 | M |
R210-xxxxxxx-Px 1030 | M | |
Coromill 300 | R300-xxxxx-Px 1010 | L-M-H |
R300-xxxxx-Px 1030 | L-M-H | |
Coromill 345 | 345R-1305x-Px 1010 | L-M-H |
345R-1305x-Px 1030 | L-M-H | |
Coromill 490 | 490R-xxxxxxx-Px 1010 | L-M |
490R-xxxxxxx-Px 1030 | L-M-H |
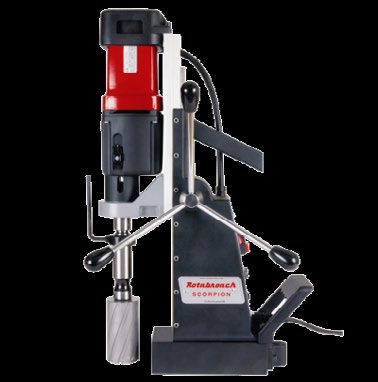
Prenosni magnetni vrtalni stroji za Strenx®
Rotabroach Scorpion Dobavitelj: Rotabroach, Združeno kraljestvo. www.rotabroach.co.uk
Številka modela | Vrsta svedra | Razpon premerov |
|---|---|---|
Rotabroach Scorpion (Model CM 500) | Rezalnik TCT za Strenx® (jedrni sveder) | 12-100 |
Vsebina te brošure predstavlja splošne predloge. SSAB ne prevzema odgovornosti za njihovo ustreznost v posameznih primerih. Uporabnik je zato odgovoren, da izvede potrebne prilagoditve pogojem v vsakem posameznem primeru.
Vir: SSAB, 421-EN Machining recommendations for Strenx®, V1 2026.