




Varjenje Hardox®
Varjenje obrabne plošče Hardox®
Paleta obrabnih plošč Hardox®, ki vključuje tudi pločevino, okrogle palice in cevi, združuje edinstveno zmogljivost z izjemno varivostjo. Za varjenje jekla Hardox® z drugim varivim jeklom je mogoče uporabiti katero koli običajno varilno metodo.
Ta brošura vsebuje koristne nasvete in informacije za vse, ki želijo poenostaviti in povečati učinkovitost svojih varilnih postopkov. Ponuja nasvete o predgrevanju in medvarkovnih temperaturah, vnosu toplote, dodajnih materialih in drugem.
SSAB Welding Handbook
Če želite svet varjenja raziskati še globlje, priporočamo SSAB Welding Handbook. Ta 132-stranski dokument ponuja obilo spoznanj in priporočil za tehnike, inženirje in druge strokovnjake. Vsebuje priporočila za doseganje najboljšega rezultata varjenja pri varjenju obrabne plošče Hardox® in zmogljivostnega jekla Strenx®. Opisuje toplotni tok in cikel, kako odpraviti tveganje razpok, izboljšave toplotno vplivane cone (HAZ), izbiro dodajnih materialov in polnila ter značilnosti geometrije zvarnega spoja.
Digitalno različico lahko prenesete ali naročite tiskano različico SSAB Welding Handbook na ssab.com/support/steel-handbooks.
Sklicevanja so tudi na dokumente TechSupport, ki obravnavajo teme, kot so ukrepi za preprečevanje nepravilnosti in navajajo primere ustreznih dobaviteljev dodajnih materialov (Download Center na ssab.com/download-center), ter na WeldCalc™, ki uporabnikom kot namizna ali aplikacijska različica omogoča optimizacijo varilne zmogljivosti glede na specifične pogoje in zahteve njihove zvarjene konstrukcije (ssab.com/support/calculators-and-tools).
Metode priprave zvarnega spoja
Zvarne spoje je mogoče pripraviti z običajnimi metodami, kot sta toplotno rezanje in obdelava. Pri toplotnem rezanju nastane tanka oksidna ali nitridna plast, debela približno do 0,2 mm (0,0079”). Te plasti se pred varjenjem odstranijo, običajno z brušenjem.
Pomembni parametri za varjenje
Za zagotovitev kakovostnega zvara pred varjenjem očistite območje zvara ter odstranite vlago, olje, korozijo ali morebitne nečistoče. Poleg dobre varilne higiene še posebej poskrbite, da upoštevate naslednje vidike:
- Izbira dodajnih materialov
- Predgrevanje in medvarkovne temperature
- Vnos toplote
- Zaporedje varjenja in velikost korenske reže v spoju
Vnos toplote
Prekomeren vnos toplote poveča širino toplotno vplivane cone (HAZ), kar poslabša mehanske lastnosti in obrabno odpornost cone HAZ. Varjenje z nizkim vnosom toplote prinaša koristi, kot so:
- Povečana obrabna odpornost cone HAZ
- Zmanjšana deformacija (enoprehodni zvarni spoji)
- Povečana žilavost spoja
- Povečana trdnost spoja
Večina varilnih postopkov se izvaja z enosmernim (DC) ali izmeničnim (AC) varjenjem. Za DC in AC varjenje se vnos toplote izračuna po spodnjih formulah. Vnos toplote za impulzno obločno varjenje je mogoče določiti z eno od dveh alternativnih formul.
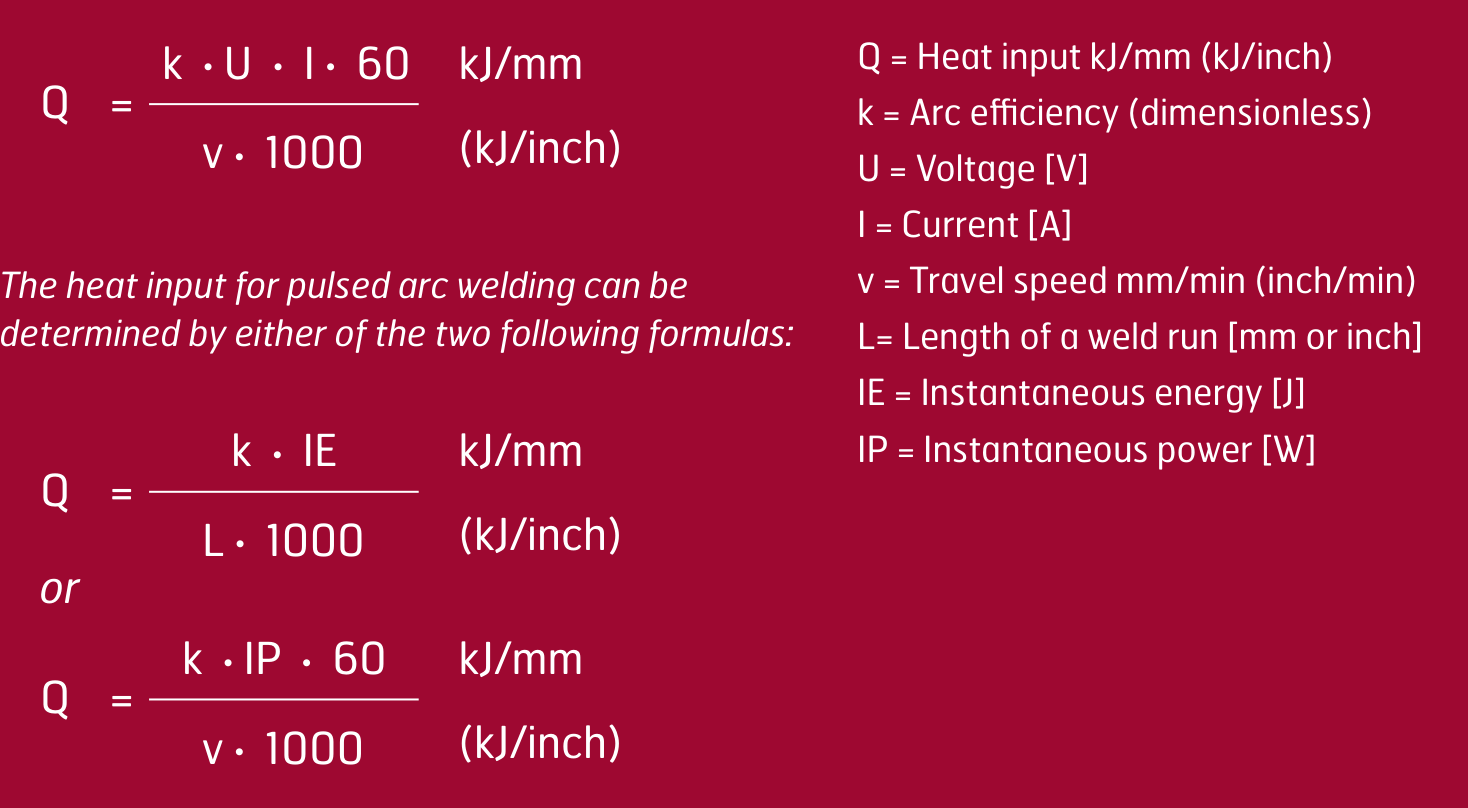
Formule za vnos toplote.Za DC in AC varjenje ter dve alternativi za impulzno obločno varjenje z uporabljenimi simboli.
Tabela 1.Faktorji toplotnega izkoristka različnih varilnih metod.
Varilna metoda | Toplotni izkoristek (k) |
|---|---|
MAG / GMAW | 0.8 |
MMA / SMAW | 0.8 |
SAW | 1.0 |
TIG / GTAW | 0.6 |
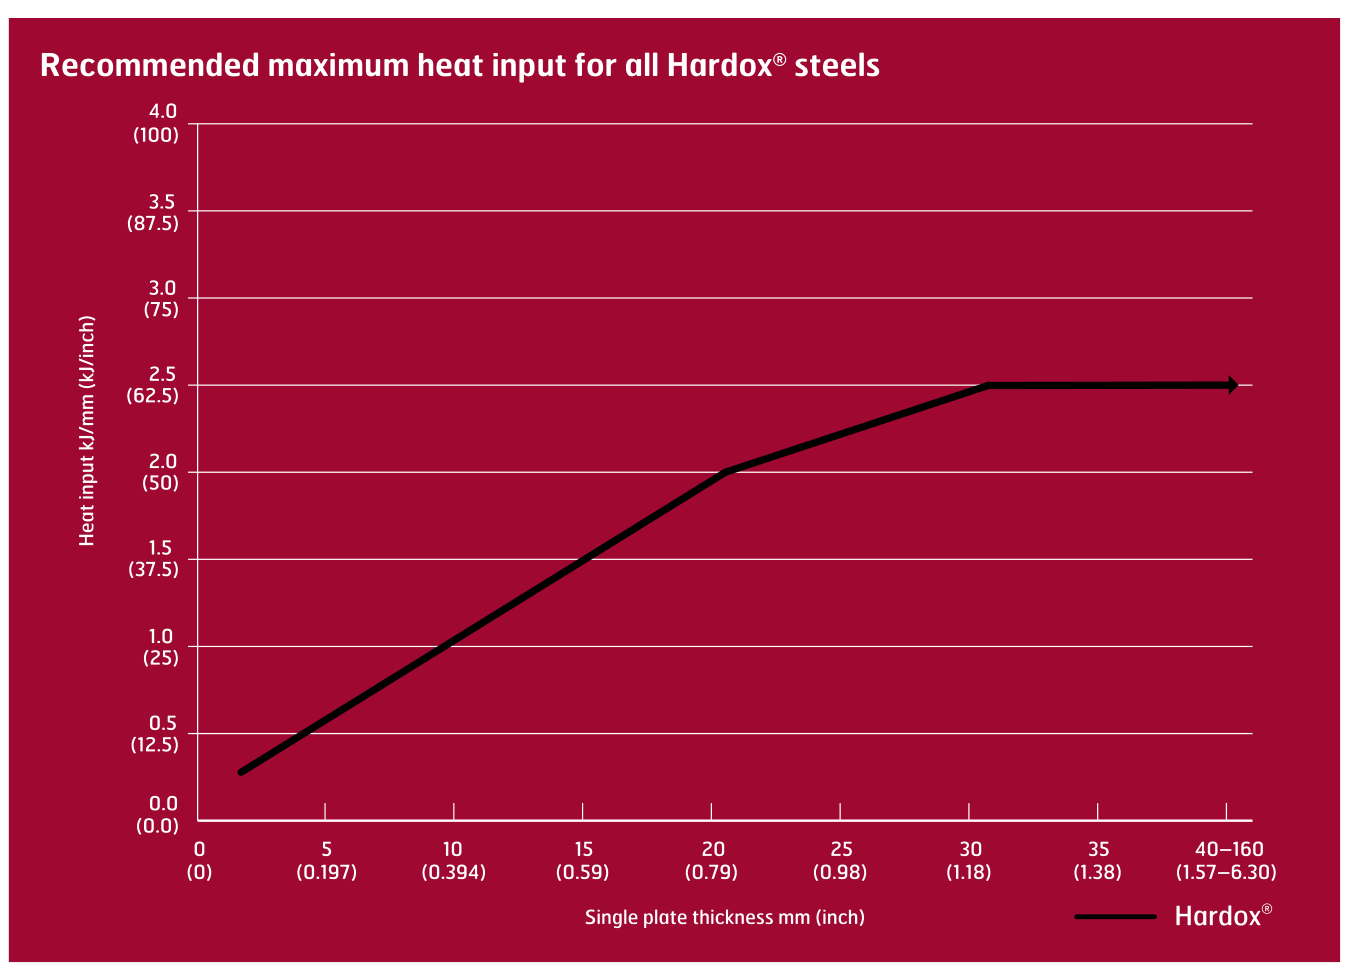
Zelo nizek vnos toplote pa lahko negativno vpliva na udarno žilavost (vrednosti t8/5 pod 3 sekunde – glejte poglavje o času ohlajanja). Tabela 2 prikazuje priporočeni največji vnos toplote (Q) za Hardox®.
Tabela 2.Priporočeni največji vnos toplote za vsa jekla Hardox® glede na debelino posamezne plošče.
Preprečevanje vodikovega pokanja
Zaradi razmeroma nizkega ogljikovega ekvivalenta vse kakovosti Hardox® bolje kljubujejo vodikovemu pokanju kot druga obrabno odporna jekla. Tveganje vodikovega pokanja zmanjšajte z upoštevanjem naslednjih priporočil:
- Območje zvara predgrejte na priporočeno najnižjo temperaturo.
- Temperaturo predgrevanja izmerite skladno s priporočili za predgrevanje.
- Uporabite postopke in dodajne materiale, ki zagotavljajo največjo vsebnost vodika 5 ml/100 g vara.
- Spoj naj bo brez nečistoč, kot so rja, mast, olje ali ivje.
- Uporabljajte le klasifikacije dodajnih materialov, ki jih priporoča SSAB.
- Uporabite ustrezno zaporedje varjenja za zmanjšanje zaostalih napetosti.
- Začetke in konce zvarov po možnosti postavite vsaj 50–100 mm (2”–4”) od vogala, da se izognete prekomernim napetostim na teh območjih; glejte sliko 1.
- Izogibajte se velikosti korenske odprtine, večji od 3 mm (1/8”); glejte sliko 2.
- Velikost reže ne sme presegati 3 mm (1/8”); glejte sliko 2.
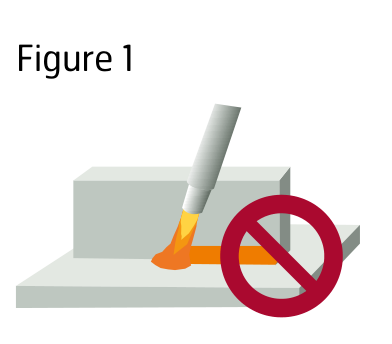
Slika 1.Izogibajte se postavljanju začetkov in koncev zvarov v vogal.
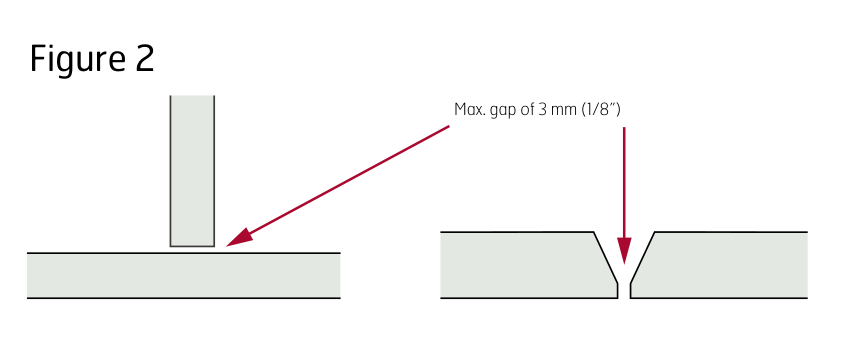
Slika 2.Največja reža 3 mm (1/8”).
Najnižje temperature predgrevanja in medvarkovne temperature
Za preprečevanje vodikovega pokanja je nujno upoštevati priporočeno najnižjo temperaturo predgrevanja in postopek za doseganje ter merjenje temperature v spoju in okoli njega.
Vpliv legirnih elementov na izbiro temperatur predgrevanja in medvarkovnih temperatur
Edinstvena kombinacija legirnih elementov optimizira mehanske lastnosti obrabne plošče Hardox®. Ta kombinacija določa temperature predgrevanja in medvarkovne temperature jekla Hardox® med varjenjem in se lahko uporabi za izračun ogljikovega ekvivalenta. Ogljikov ekvivalent se običajno izraža kot CEV ali CET.
Legirni elementi so navedeni v tovarniškem certifikatu jekla Hardox® in so v obeh formulah podani v utežnih odstotkih. Višji ogljikov ekvivalent običajno zahteva višjo temperaturo predgrevanja in medvarkovno temperaturo. Tipičen ogljikov ekvivalent za vse kakovosti Hardox® je zajamčen v podatkovnih listih izdelkov SSAB, ki jih najdete na www.hardox.com.
Če pa upoštevate najnižje temperature predgrevanja, navedene v tej brošuri, izračun ogljikovega ekvivalenta ni potreben.
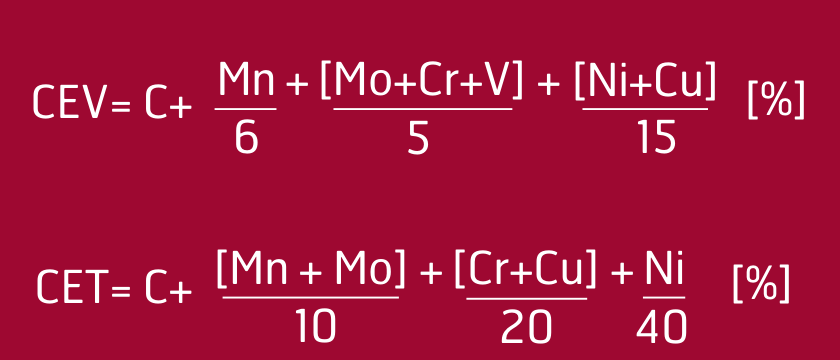
Ogljikovi ekvivalenti.Formuli CET in CEV.
Temperature predgrevanja in medvarkovne temperature za celotno paleto Hardox®
Najnižje priporočene temperature predgrevanja in najvišje medvarkovne temperature med varjenjem so prikazane v tabelah 3, 4a in 4b. Če ni navedeno drugače, te vrednosti veljajo za varjenje z nelegiranimi in nizkolegiranimi dodajnimi materiali.
- Ko se zvarjajo plošče različnih debelin, a iste kakovosti jekla, debelejša plošča določa zahtevane temperature predgrevanja in medvarkovne temperature; glejte sliko 4.
- Ko se zvarjajo različne vrste jekla, plošča, ki zahteva najvišjo temperaturo predgrevanja, določa zahtevane temperature predgrevanja in medvarkovne temperature.
- Tabeli 4a in 4b veljata za vnose toplote 1,7 kJ/mm (43,2 kJ/palec) ali več. Če se uporabljajo vnosi toplote 1,0–1,69 kJ/mm (25,4–42,9 kJ/palec), priporočamo, da temperaturo zvišate za 25 °C (77 °F) nad priporočeno temperaturo predgrevanja.
- Če se uporabi nižji vnos toplote od 1,0 kJ/mm (25,4 kJ/palec), priporočamo uporabo aplikacije SSAB WeldCalc za izračun priporočene najnižje temperature predgrevanja.
- Če je vlažnost okolice visoka ali je temperatura pod 5 °C (41 °F), je treba najnižje priporočene temperature predgrevanja iz tabel 4a in 4b zvišati za 25 °C (77 °F).
- Za plošče, debelejše od 25 mm (0,984”), in geometrije spojev, kjer je korenski prehod blizu središčnice plošče, kot so dvojni V-sočelni zvari, priporočamo, da korenski prehod premaknete približno 5 mm (0,197”) stran od središčnice plošče.
Medvarkovna temperatura, prikazana v tabeli 3, je najvišja priporočena temperatura v spoju (na vrhu vara) ali neposredno ob spoju (začetni položaj) tik pred začetkom naslednjega varilnega prehoda.
Na najnižje priporočene temperature predgrevanja in najvišje medvarkovne temperature, prikazane v tabelah 3, 4a in 4b, vnosi toplote nad 1,7 kJ/mm (43,2 kJ/palec) ne vplivajo. Informacije temeljijo na predpostavki, da se zvarni spoj ohlaja na zraku do temperature okolice.
Upoštevajte, da ta priporočila veljajo tudi za varilne pike in korenske prehode. Na splošno naj bo vsaka varilna pika dolga vsaj 50 mm (2”). Za spoje z debelino plošče do 8 mm (0,31”) je mogoče uporabiti krajše varilne pike. Razdalja med varilnimi pikami se lahko spreminja po potrebi.
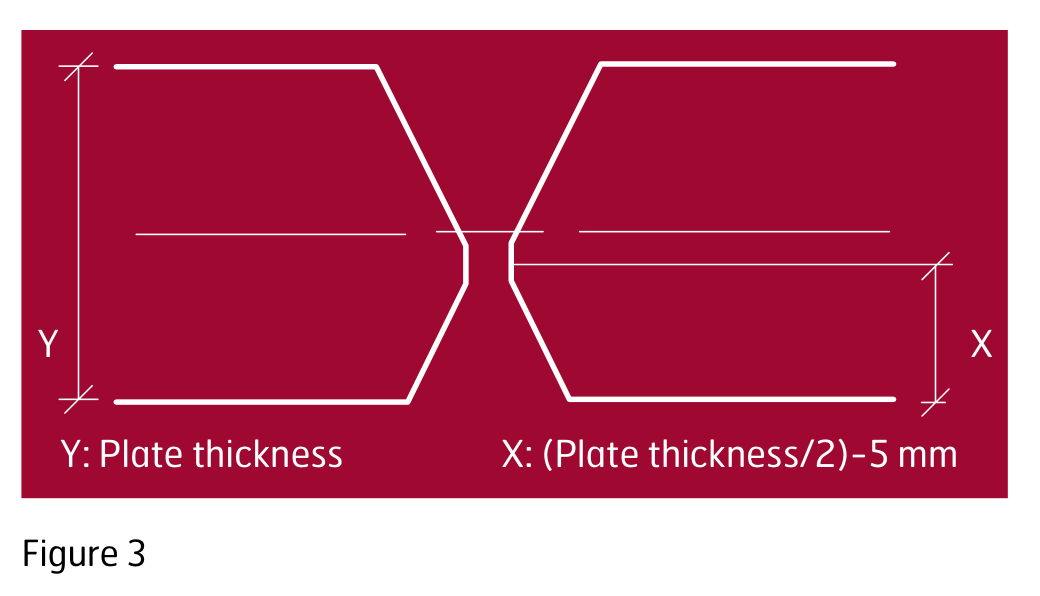
Slika 3.Za plošče, debelejše od 25 mm, korenski prehod premaknite približno 5 mm stran od središčnice. Y je debelina plošče, X je (debelina plošče / 2) − 5 mm.
Tabela 3.Najvišje priporočene medvarkovne temperature in temperature predgrevanja.
Kakovost | Najvišja priporočena medvarkovna temperatura / temperatura predgrevanja |
|---|---|
Hardox® HiTemp** | 300 °C (572 °F) |
Hardox® HiTuf** | 300 °C (572 °F) |
Hardox® HiAce | 225 °C (437 °F) |
Hardox® 400 / cev 400 in okrogla palica | 225 °C (437 °F) |
Hardox® 450 | 225 °C (437 °F) |
Hardox® 500 / cev 500 | 225 °C (437 °F) |
Hardox® 500 Tuf | 225 °C (437 °F) |
Hardox® 550 | 225 °C (437 °F) |
Hardox® 600 | 225 °C (437 °F) |
Hardox® Extreme | 100 °C (212 °F) |
**V določenih primerih je za Hardox® HiTemp in Hardox® HiTuf mogoče uporabiti medvarkovne temperature do pribl. 400 °C (752 °F). V takih primerih uporabite WeldCalc™.
Priporočene temperature predgrevanja
Debelina posamezne plošče (premer) je prikazana na osi x spodnjih grafov. Najnižje priporočene temperature predgrevanja in medvarkovne temperature so podane za različne debeline posameznih plošč. Upoštevajte, da se vsako zvišanje temperature začne pri 0,1 mm (0,004”) nad navedeno debelino na grafih.
- Temperatura predgrevanja za Hardox® 400 velja tudi za cevi Hardox® 400, ki so na voljo v debelinah 3–6 mm (0,118”–0,236”).
- Temperatura predgrevanja za Hardox® 500 velja tudi za cevi Hardox® 500, ki so na voljo v debelinah 3–6 mm (0,118”–0,236”).
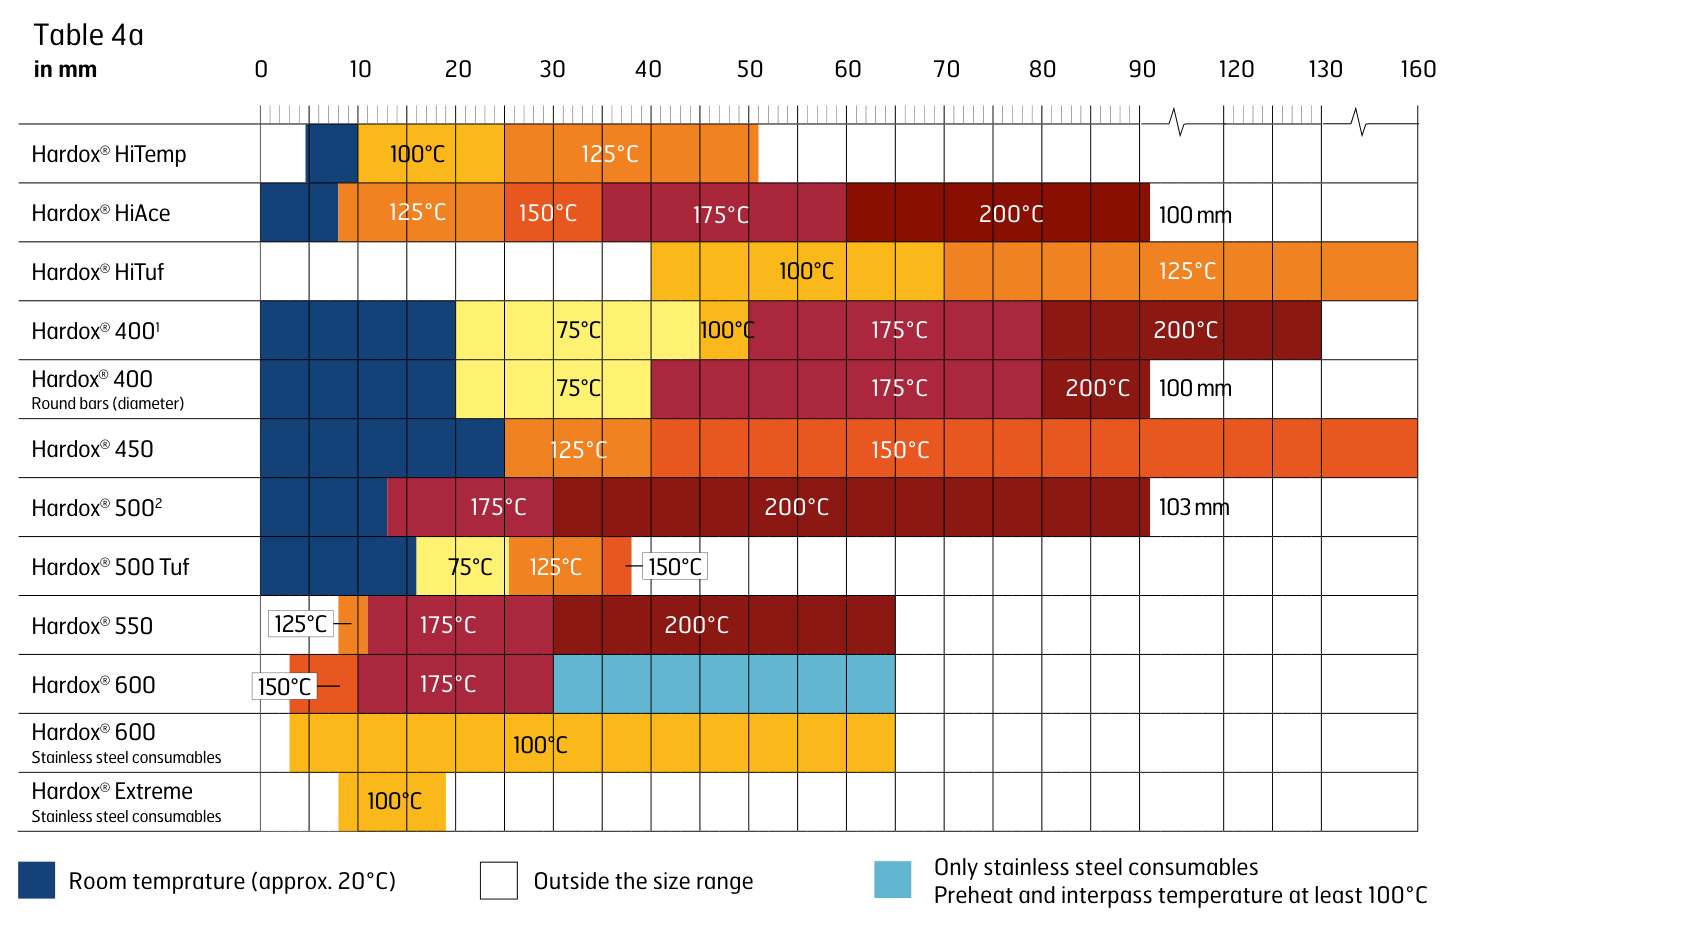
Tabela 4a.Najnižja priporočena temperatura predgrevanja in medvarkovna temperatura glede na debelino posamezne plošče, v mm. Temno modra je sobna temperatura (pribl. 20 °C), svetlo modra pomeni samo nerjavne dodajne materiale s temperaturo predgrevanja in medvarkovno temperaturo vsaj 100 °C, bela pa je zunaj razpona velikosti.
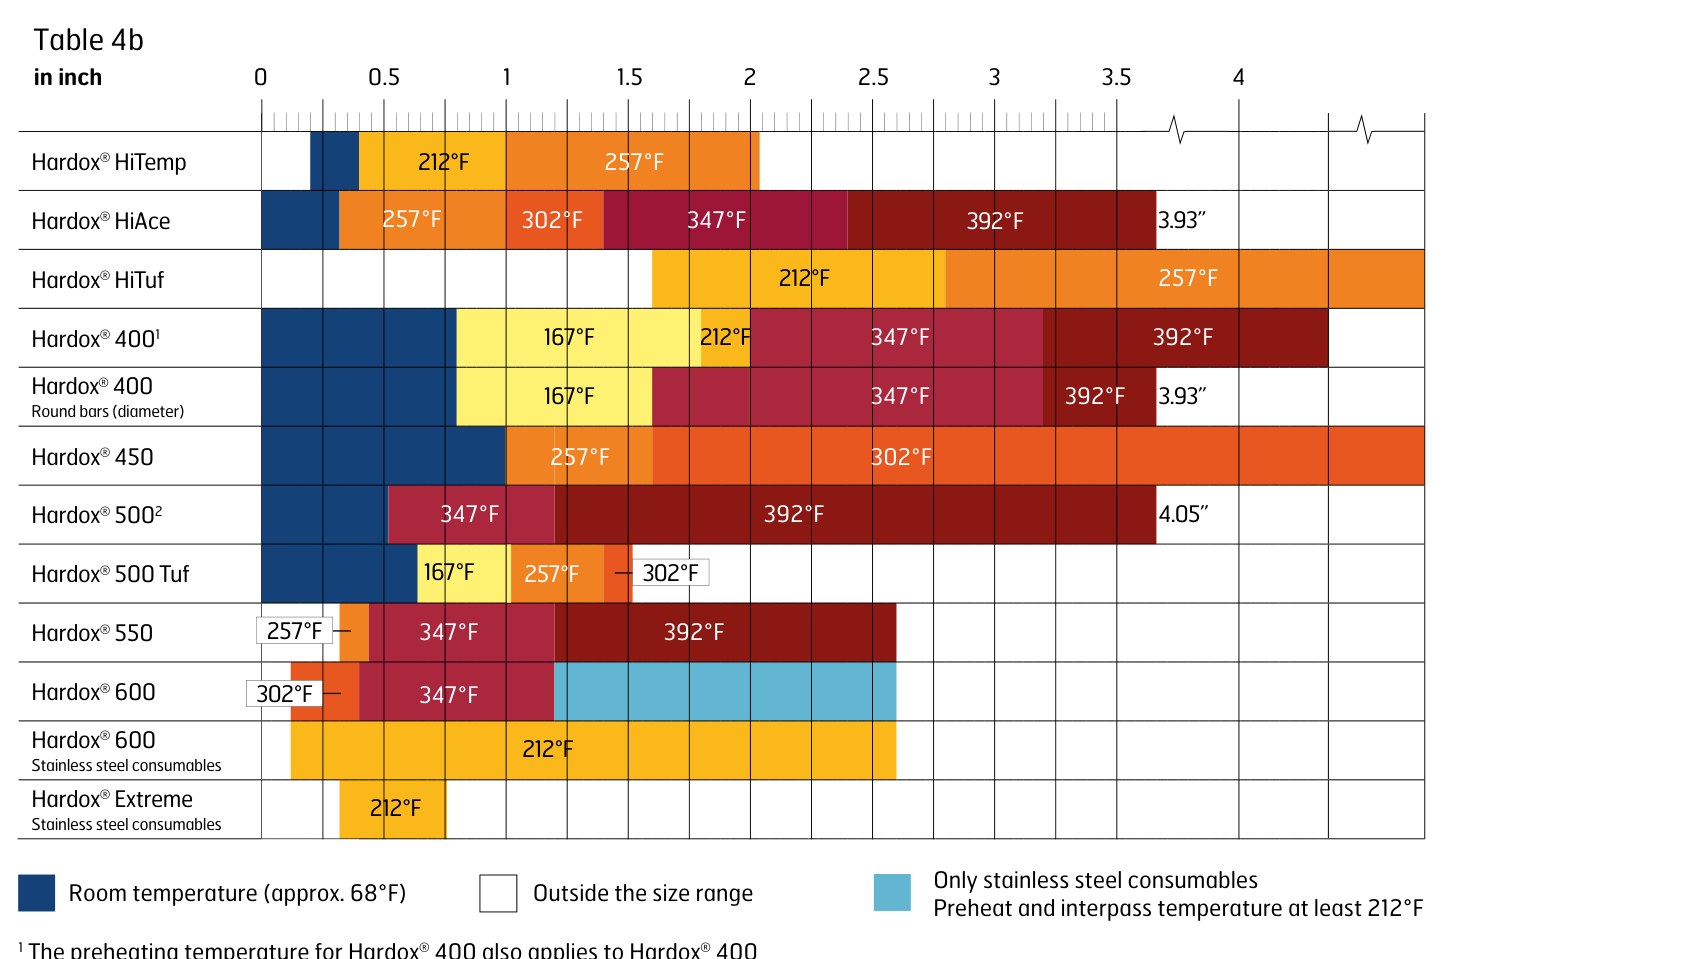
Tabela 4b.Isto priporočilo v palcih, s sobno temperaturo pribl. 68 °F in pasom samo za nerjavne materiale vsaj 212 °F.
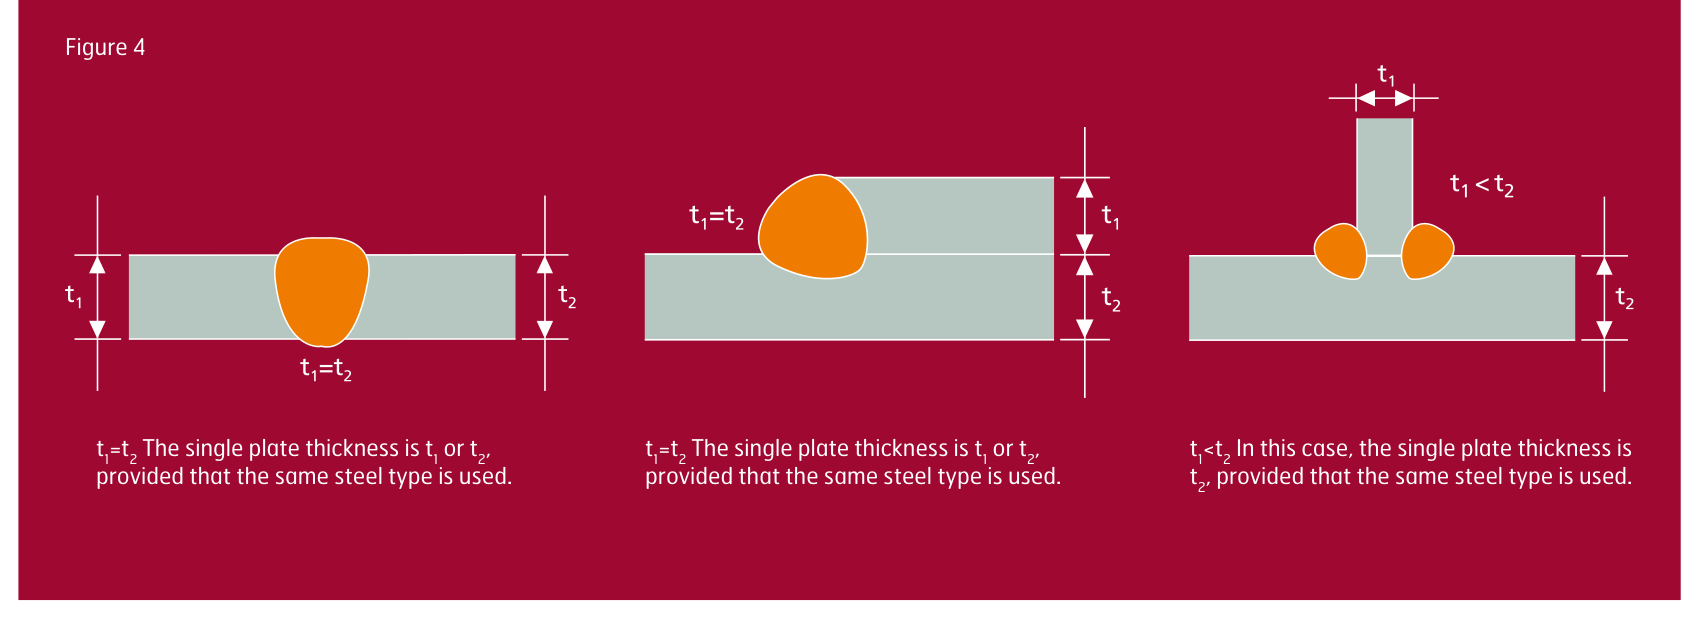
Slika 4.Shematski prikaz debeline posamezne plošče (premera). Kjer je t1 = t2, je debelina posamezne plošče katera koli; kjer je t1 < t2, je to t2, pod pogojem, da se uporablja enaka vrsta jekla.
Doseganje in merjenje temperature predgrevanja
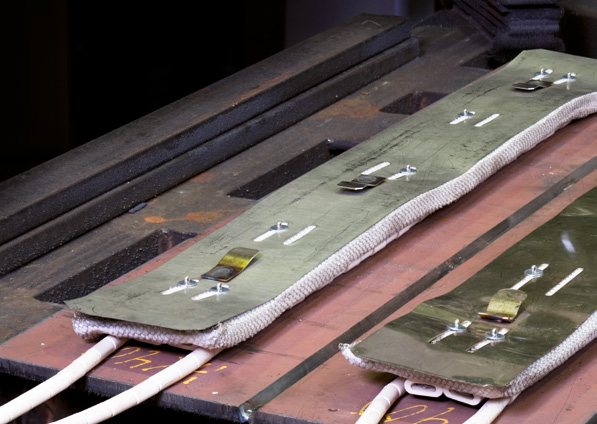
Zahtevano temperaturo predgrevanja je mogoče doseči na več načinov. Električni predgrevalni elementi okoli pripravljenega spoja so pogosto najboljši, saj omogočajo enakomerno segrevanje območja. Temperaturo je treba spremljati, na primer s kontaktnim termometrom.
Slika 5.Primer električnih grelnih blazin.
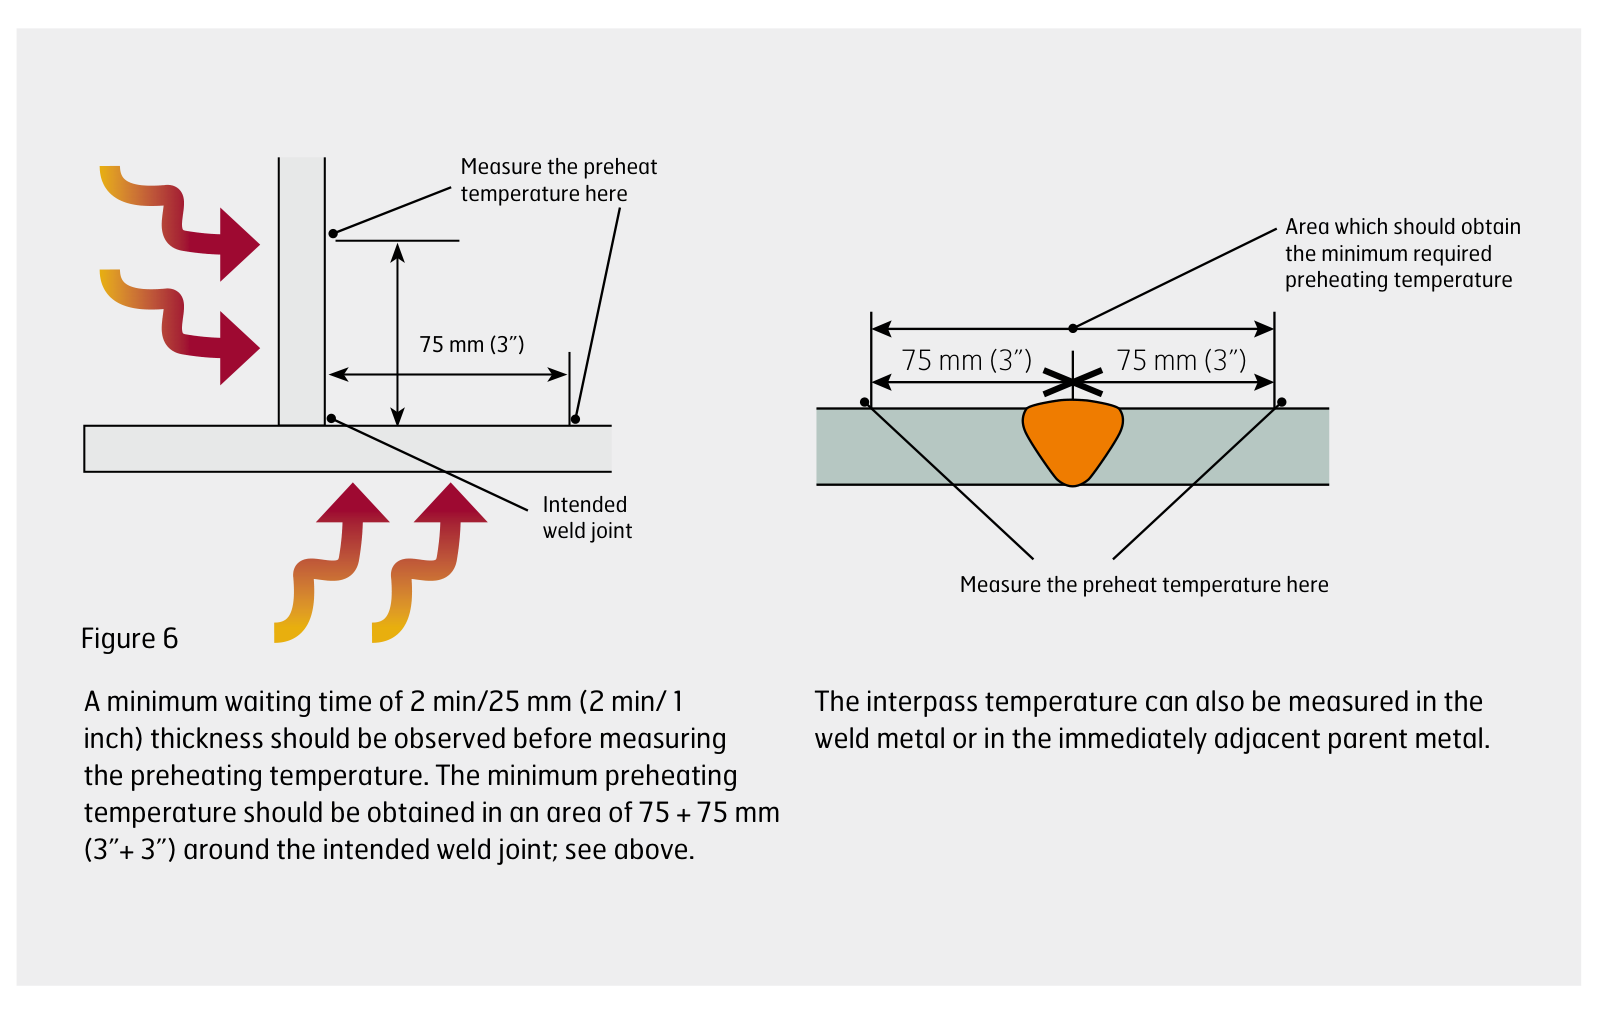
Slika 6.Priporočen postopek predgrevanja. Pred merjenjem temperature predgrevanja je treba upoštevati najmanjši čakalni čas 2 min/25 mm (2 min/1 palec) debeline. Najnižjo temperaturo predgrevanja je treba doseči na območju 75 + 75 mm (3” + 3”) okoli predvidenega zvarnega spoja. Medvarkovno temperaturo je mogoče meriti tudi v varu ali v neposredno sosednjem osnovnem materialu.
Trdo navarjanje
Če je zvarni spoj na območju, kjer je pričakovana velika obraba, lahko uporabite trdo navarjanje s posebnimi dodajnimi materiali za povečanje obrabne odpornosti vara. Upoštevati je treba navodila tako za spajanje kot za trdo navarjanje jekla Hardox®.
Nekateri dodajni materiali za trdo navarjanje zahtevajo zelo visoko temperaturo predgrevanja, ki lahko preseže najvišjo priporočeno medvarkovno temperaturo za jeklo Hardox®. Omeniti velja, da lahko uporaba temperature predgrevanja nad najvišjo priporočeno medvarkovno temperaturo za jeklo Hardox® zmanjša trdoto osnovne plošče in povzroči poslabšanje obrabne odpornosti predgretega območja.
Najnižje in najvišje temperature predgrevanja so enake kot pri običajnih vrstah varjenja; glejte tabeli 4a in 4b.
Koristno je, da med običajni zvarni spoj ali ploščo in trdo navarjanje navarite vmesno plast z izjemno visoko žilavostjo. Izbira dodajnih materialov za vmesno plast naj sledi priporočilom za varjenje obrabne plošče Hardox®. Za vmesno plast je po možnosti treba uporabiti nerjavne dodajne materiale skladno z AWS 307 in AWS 309.
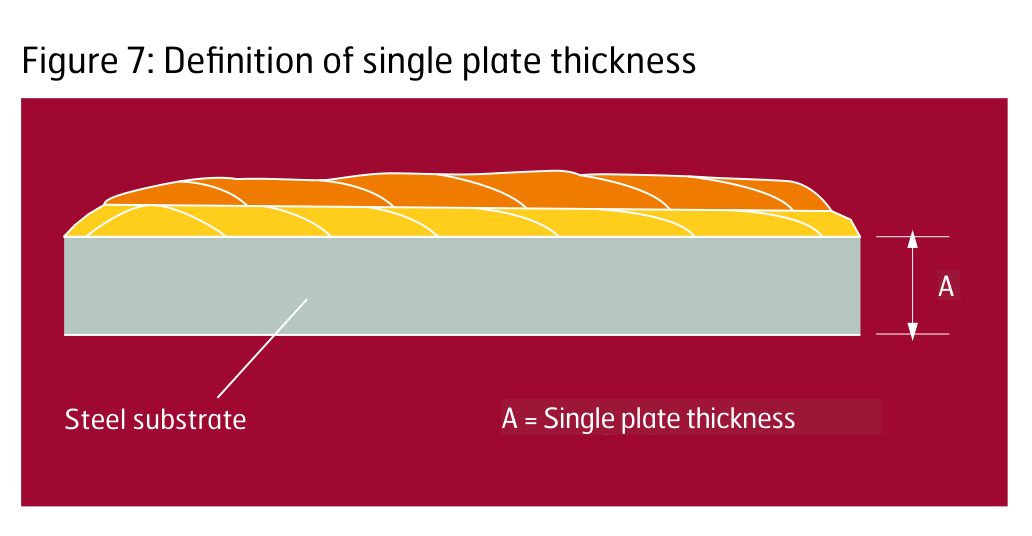
Slika 7.Opredelitev debeline posamezne plošče za primere trdega navarjanja. A = debelina posamezne plošče.
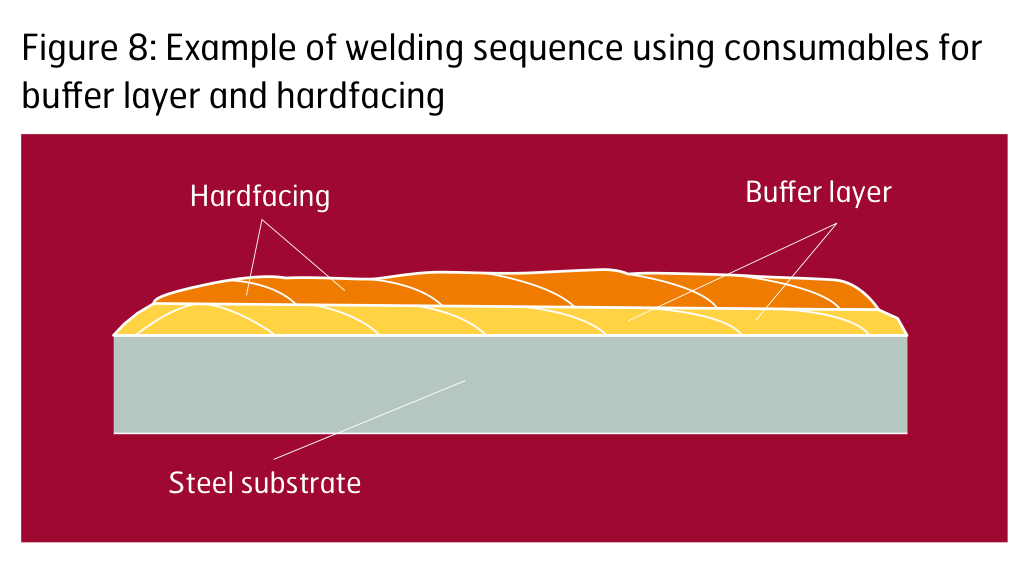
Slika 8.Primer zaporedja varjenja z uporabo dodajnih materialov za vmesno plast in trdo navarjanje.
Priporočila za zmanjšanje deformacij
Velikost deformacije med varjenjem in po njem je povezana z debelino osnovne plošče in varilnim postopkom. Deformacije, zlasti pri varjenju tanjših debelin, zmanjšajte z upoštevanjem naslednjih priporočil:
- Varite s čim nižjim vnosom toplote (enoprehodni zvarni spoji).
- Zmanjšajte površino prečnega prereza; glejte sliko 9.
- Uporabljajte simetrične zvare; glejte sliko 10.
- Dele pred varjenjem prednastavite, vpnite ali nagnite, da kompenzirate deformacijo; glejte sliko 11.
- Izogibajte se neenakomerni korenski odprtini.
- Zmanjšajte nadvišanja in optimirajte debelino grla kotnih zvarov.
- Zmanjšajte razmik med varilnimi pikami.
- Uporabite tehniko vzvratnega varjenja ali tehniko koračnega varjenja. Pri vzvratnem varjenju se vsi varilni prehodi varijo v nasprotni smeri od splošnega napredovanja. Pri preskočnem varjenju vsem zaporedjem varjenja ni treba biti usmerjenim nasproti splošnemu napredovanju; glejte sliko 12.
- Varite od togih območij proti prostim koncem; glejte sliko 13.
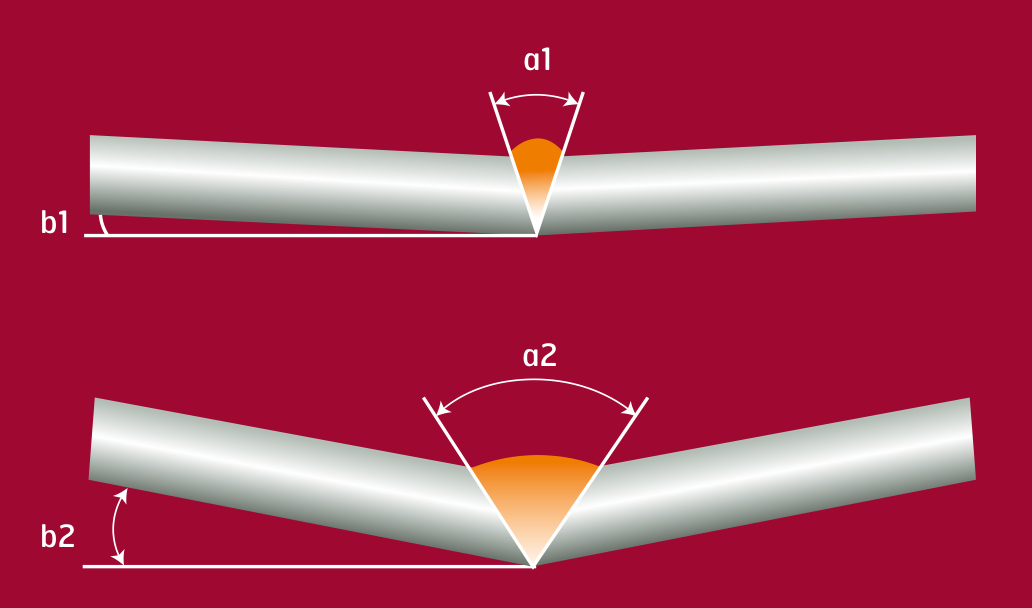
Slika 9.Prečni prerez zvara in kako vpliva na kotno odstopanje.
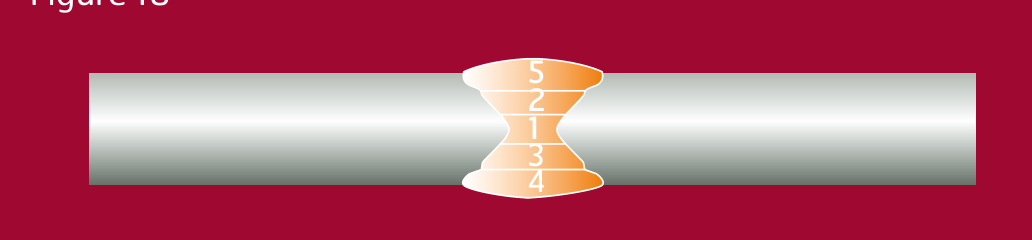
Slika 10.Simetričen zvar.
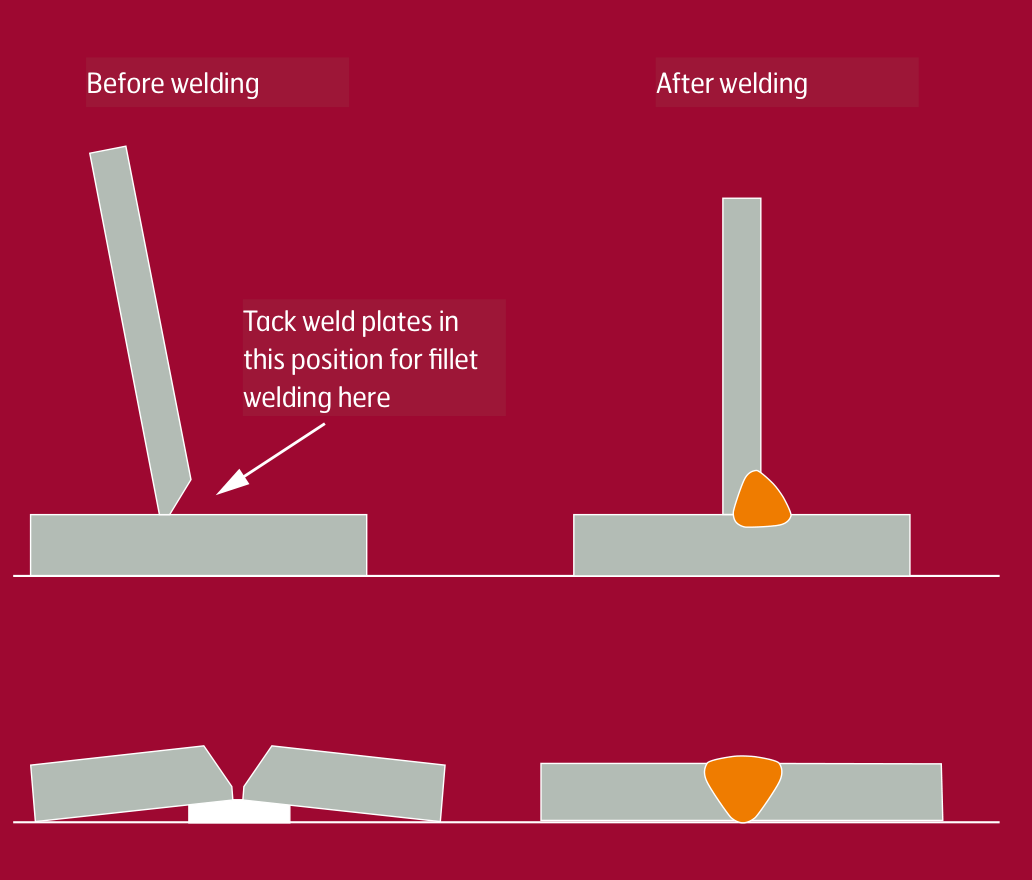
Slika 11.Prednastavitev kotnega spoja in enojnega V-sočelnega spoja, pred varjenjem in po njem.
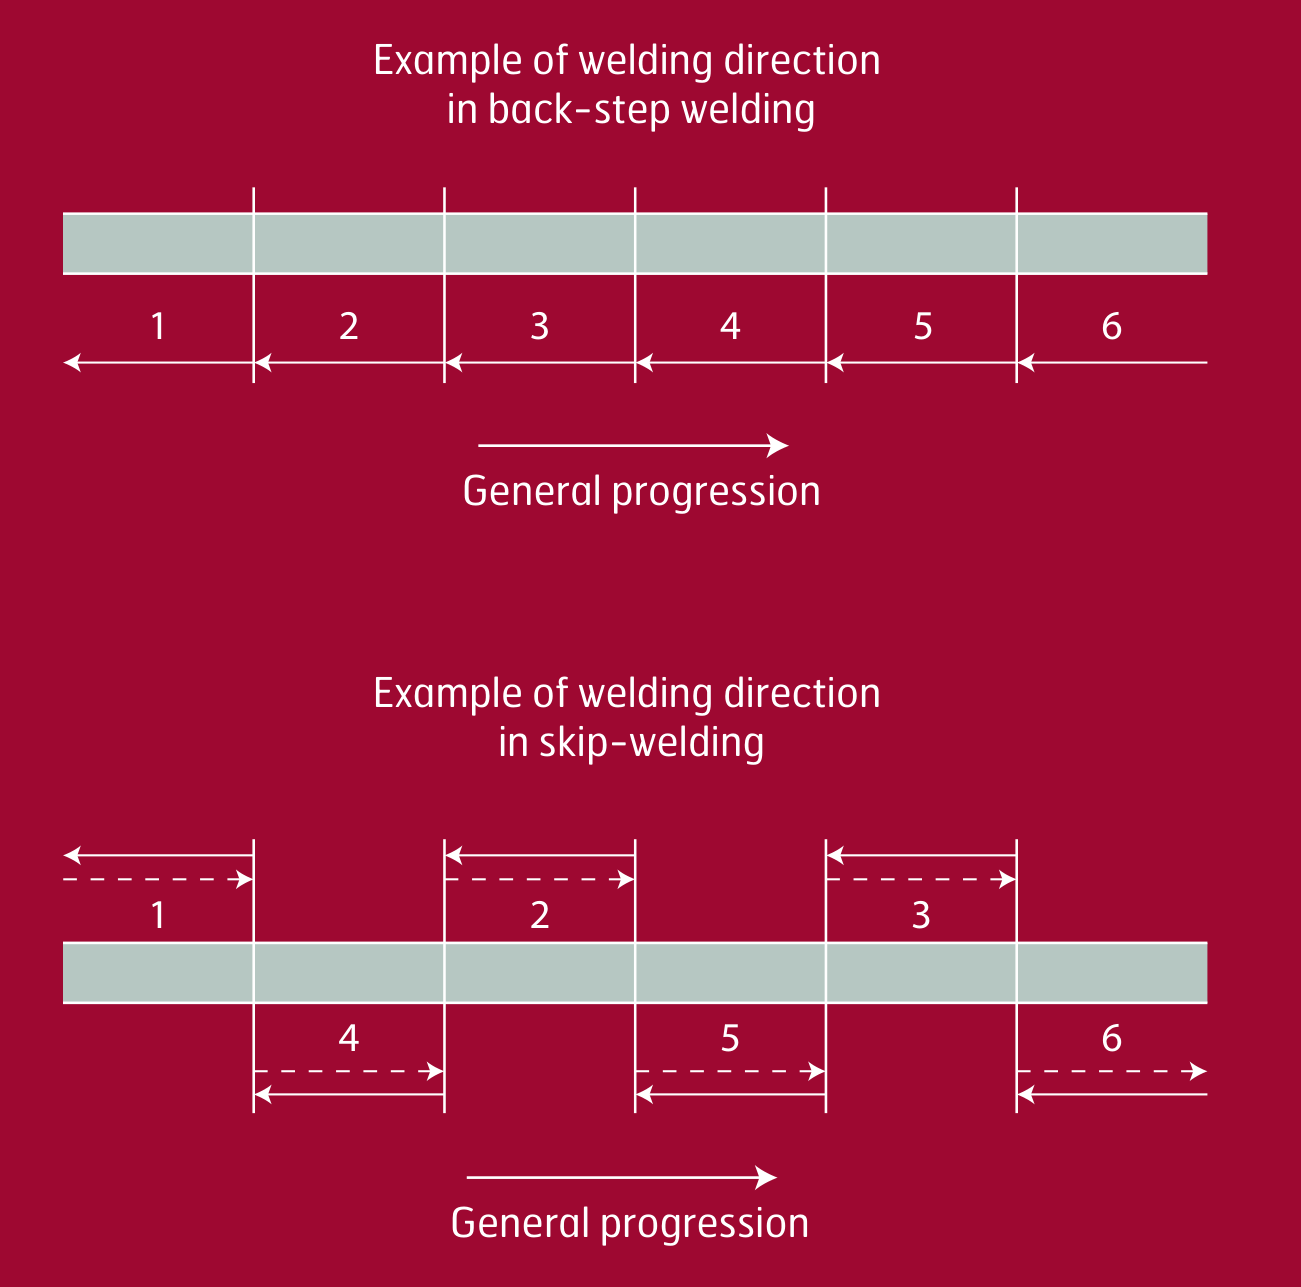
Slika 12.Uporabite simetrično zaporedje varjenja – vzvratno varjenje zgoraj, preskočno varjenje spodaj, oboje proti splošnemu napredovanju.
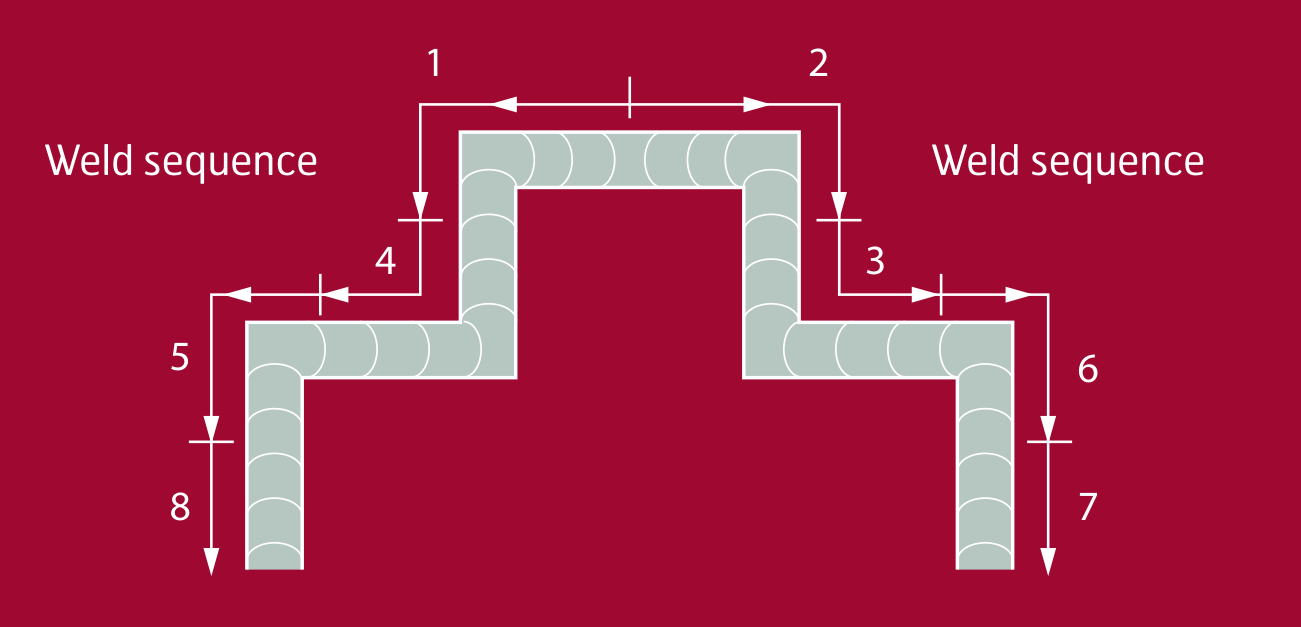
Slika 13.Zaporedje varjenja od togih območij proti prostim koncem.
Čas ohlajanja t8/5
Čas ohlajanja (t8/5) je čas, ki ga zvar potrebuje za ohladitev z 800 °C na 500 °C (1.472 °F do 932 °F), in dobro opisuje toplotni učinek varjenja.
Priporočeni časi ohlajanja so za konstrukcijska jekla pogosto podani zato, da se postopek varjenja optimira za določeno zahtevo, na primer za doseganje najmanjše udarne žilavosti. Priporočeni najdaljši časi ohlajanja za različne kakovosti Hardox® so na voljo v aplikaciji SSAB WeldCalc.
WeldCalc™
Aplikacija SSAB WeldCalc vam zagotovi prave nastavitve varilnega stroja, vključno s priporočenim vnosom toplote, temperaturami predgrevanja, amperi, volti in hitrostjo pomika. Prenesite aplikacijo WeldCalc ali namizno različico na ssab.com/support/calculators-and-tools.
Zaporedje varjenja in velikost korenske odprtine
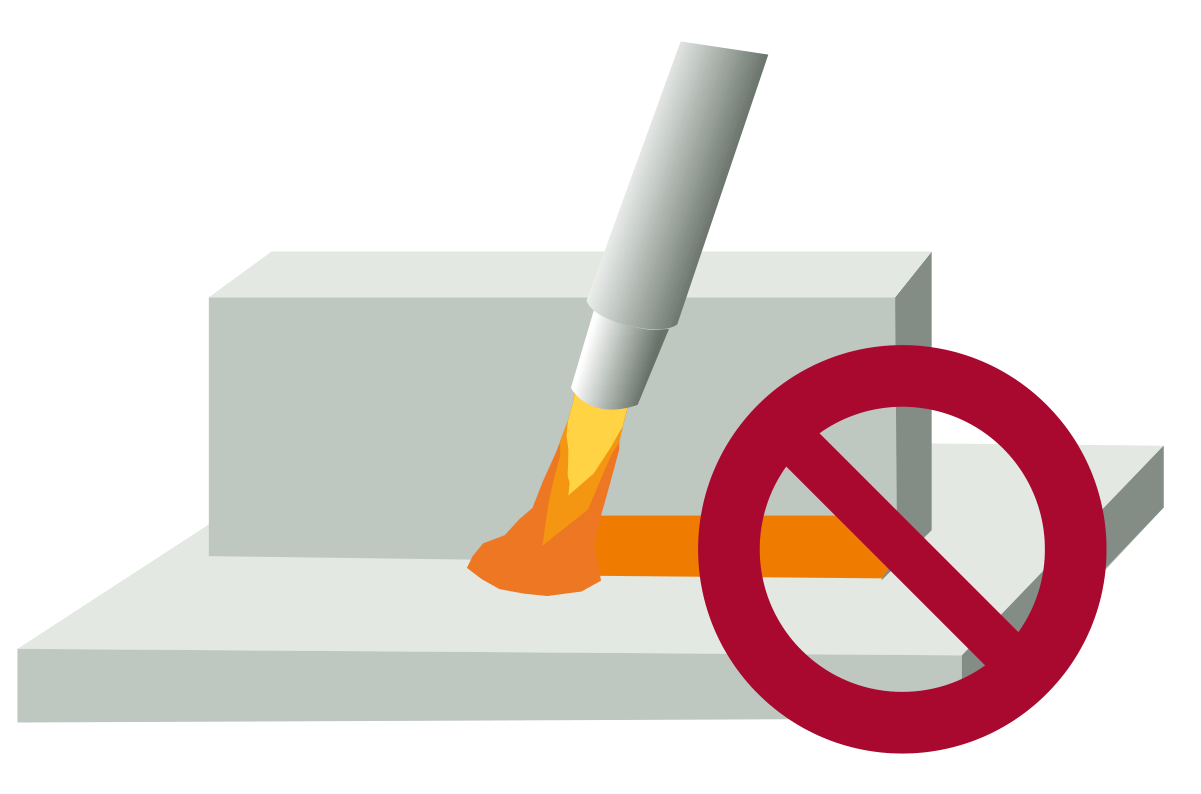
Pred varjenjem pik je pomembno, da korenska odprtina med osnovnimi ploščami ne presega 3 mm (1/8”). Prizadevajte si za čim bolj enakomerno velikost reže vzdolž spoja. Prav tako se izogibajte začetkom in koncem zvarov na močno obremenjenih območjih. Če je mogoče, naj bodo postopki začetka in konca vsaj 50–100 mm (2”–4”) od vogala. Pri varjenju do roba plošč je koristen iztekalni jeziček.
Slika 14.Izogibajte se začetkom in koncem na močno obremenjenih območjih, kot so vogali. Velikost reže ne sme presegati 3 mm (1/8”).
Dodajni materiali
Trdnost nelegiranih in nizkolegiranih dodajnih materialov
Za jeklo Hardox® so na splošno priporočeni nelegirani in nizkolegirani dodajni materiali z največjo mejo tečenja 500 MPa (72 ksi). Dodajni materiali višje trdnosti (Re najv. 900 MPa / 130 ksi) se lahko uporabljajo za Hardox® 400 in 450 v razponu debeline 0,7–6,0 mm (0,028”–0,236”).
Nizkolegirani dodajni materiali povzročijo višjo trdoto vara, kar lahko zmanjša hitrost obrabe vara. Če so obrabne lastnosti vara ključne, je mogoče zgornjo prevleko spoja variti z dodajnimi materiali za trdo navarjanje.
Zahteve glede vsebnosti vodika
Pri varjenju z nelegiranimi ali nizkolegiranimi dodajnimi materiali naj bo vsebnost vodika manjša ali enaka 5 ml vodika na 100 g vara.
Polna žica, uporabljena pri varjenju MAG/GMA in TIG/GTA, lahko doseže te nizke vsebnosti vodika v varu. Vsebnost vodika za druge vrste dodajnih materialov je treba pridobiti od posameznih proizvajalcev. SSAB navaja primere ustreznih dodajnih materialov v TechSupport št. 60, dostopnem na ssab.com.
Če so dodajni materiali shranjeni skladno s priporočili proizvajalca, bo vsebnost vodika ostala v skladu z zahtevo. To velja tudi za vse oplaščene dodajne materiale in praške.
Tabela 5.Priporočeni dodajni materiali za vsa jekla v paleti obrabnih plošč Hardox®.
Varilna metoda | Klasifikacija AWS | Klasifikacija EN |
|---|---|---|
MAG / GMAW, polna žica | AWS A5.28 ER70X-X AWS A5.28 ER80X-X | EN ISO 14341-A- G 42x EN ISO 14341-A- G 46x |
MAG / MCAW, žica s kovinskim jedrom | AWS A5.28 E7XC-X AWS A5.28 E8XC-X | EN ISO 17632-A- T 42xH5 EN ISO 17632-A- T 46xH5 |
MAG / FCAW, žica s praškastim jedrom | AWS A5.29 E7XT-X AWS A5.29 E8XT-X | EN ISO 17632-A- T 42xH5 EN ISO 17632-A- T 46xH5 |
MMA (SMAW, palica) | AWS A5.5 E70X AWS A5.5 E80X | EN ISO 2560-A- E 42xH5 EN ISO 2560-A- E 46xH5 |
SAW | AWS A5.23 F49X AWS A5.23 F55X | EN ISO 14171-A- S 42x EN ISO 14171-A- S 46x |
TIG / GTAW | AWS A5.18 ER70X AWS A5.28 ER80X | EN ISO 636-A- W 42x EN ISO 636-A- W 46x |
X pomeni enega ali več znakov.
Nerjavni dodajni materiali
Dodajni materiali iz avstenitnih nerjavnih jekel se lahko uporabljajo za varjenje vseh izdelkov Hardox®, kot je prikazano v tabeli 6. Omogočajo varjenje pri sobni temperaturi med 5–20 °C (41–68 °F) brez predgrevanja, razen za Hardox® 600 in Hardox® Extreme.
SSAB priporoča, da imajo prednost dodajni materiali skladno z AWS 307, drugo prednost pa tisti skladno z AWS 309. Te vrste dodajnih materialov imajo v celotnem varu mejo tečenja do približno 500 MPa (72 ksi).
Vrsta AWS 307 bolje kljubuje vročemu pokanju kot AWS 309. Omeniti velja, da proizvajalci redko navajajo vsebnost vodika pri nerjavnih dodajnih materialih, saj vodik na zmogljivost ne vpliva toliko kot pri nelegiranih in nizkolegiranih dodajnih materialih. SSAB za te vrste dodajnih materialov ne določa nobenih omejitev glede največje vsebnosti vodika. Primere ustreznih nerjavnih dodajnih materialov najdete v TechSupport št. 60, dostopnem na ssab.com.
Tabela 6.Priporočeni nerjavni dodajni materiali za paleto obrabnih plošč Hardox®.
Varilna metoda | Klasifikacija AWS | Klasifikacija EN |
|---|---|---|
MAG / GMAW, polna žica | Priporočeno: AWS A5.9: ER307 Primerno: AWS A5.9: ER309 | Priporočeno: EN ISO 14343-A: B 18 8 Mn / EN ISO 14343-B: SS307 Primerno: EN ISO 14343-A: B 23 12 X / EN ISO 14343-B: SS309X |
MAG / MCAW, žica s kovinskim jedrom | Priporočeno: AWS A5.9: EC307 Primerno: AWS A5.9: EC309 | Priporočeno: EN ISO 17633-A: T 18 8 Mn / EN ISO 17633-B: TS307 Primerno: EN ISO 17633-A: T 23 12 X / EN ISO 17633-B: TS309X |
MAG / FCAW, žica s praškastim jedrom | Priporočeno: AWS A5.22: E307T-X Primerno: AWS A5.22: E309T-X | Priporočeno: EN ISO 17633-A: T 18 8 Mn / EN ISO 17633-B: TS307 Primerno: EN ISO 17633-A: T 23 12 X / EN ISO 17633-B: TS309X |
MMA / SMAW, palica | Priporočeno: AWS A5.4: E307-X Primerno: AWS A5.4: E309-X | Priporočeno: EN ISO 3581-A: 18 18 Mn / EN ISO 3581-B: 307 Primerno: EN ISO 3581-A: 22 12 X / EN ISO 3581-B: 309X |
SAW | Priporočeno: AWS A5.9: ER307 Primerno: AWS A5.9: ER309 | Priporočeno: EN ISO 14343-A: B 18 8 Mn / EN ISO 14343-B: SS307 Primerno: EN ISO 14343-A: S 23 12 X / EN ISO 14343-B: SS309X |
TIG / GTAW | Priporočeno: AWS A5.9: ER307 Primerno: AWS A5.9: ER309 | Priporočeno: EN ISO 14343-A: W 18 8 Mn / EN ISO 14343-B: SS307 Primerno: EN ISO 14343-A: W 23 12 X / EN ISO 14343-B: SS309X |
X pomeni enega ali več znakov. Predpone EN so prepisane natanko tako, kot so natisnjene; glejte opombo v README snopa glede B, kjer se pričakuje G ali S.
Zaščitni plin
Zaščitni plini za obrabno ploščo Hardox® so na splošno enaki kot tisti, ki se običajno izberejo za nelegirana in nizkolegirana jekla. Zaščitni plini, uporabljeni pri varjenju MAG/GMA jekel Hardox®, običajno vsebujejo mešanico argona (Ar) in ogljikovega dioksida (CO₂). Majhna količina kisika (O₂) se včasih uporablja skupaj z Ar in CO₂ za stabilizacijo obloka in zmanjšanje količine brizganja.
Za ročno varjenje je priporočena mešanica zaščitnega plina z okoli 18–20 % CO₂ v argonu, ki omogoča dober prevar v materialu z zmerno količino brizganja. Pri avtomatskem ali robotskem varjenju je mogoče uporabiti zaščitni plin z 8–10 % CO₂ v argonu, da se rezultat varjenja optimira glede produktivnosti in ravni brizganja.
Pri vseh varilnih metodah, ki temeljijo na zaščitnem plinu, je pretok zaščitnega plina odvisen od varilne situacije. Kot splošno smernico naj bo pretok zaščitnega plina v l/min nastavljen na enako vrednost kot notranji premer plinske šobe, merjen v mm.
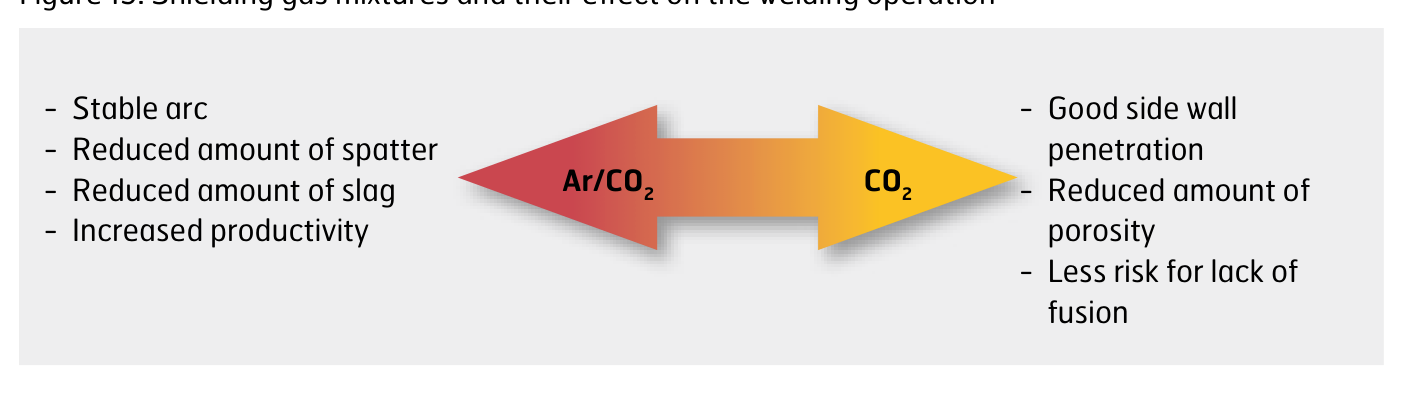
Slika 15.Mešanice zaščitnega plina in njihov vpliv na varilni postopek, od mešanice argon/CO₂ proti čistemu CO₂.
Tabela 7.Primeri mešanic zaščitnega plina in priporočila. Navedene mešanice se lahko uporabljajo za varjenje s kratkim oblokom in pršečim oblokom.
Varilna metoda | Vrsta obloka | Položaj | Zaščitni plin |
|---|---|---|---|
MAG / GMAW, polna žica | Kratki oblok | Vsi položaji | 18 – 25% CO₂ in Ar |
MAG / MCAW, žica s kovinskim jedrom | Kratki oblok | Vsi položaji | 18 – 25% CO₂ in Ar |
MAG / GMAW, polna žica | Pršeči oblok | Vodoravni položaj | 15 – 20% CO₂ in Ar |
MAG / FCAW, žica s praškastim jedrom | Pršeči oblok | Vsi položaji | 15 – 20% CO₂ in Ar |
MAG / MCAW, žica s kovinskim jedrom in FCAW bazična žica s praškastim jedrom | Pršeči oblok | Vodoravni položaj | 15 – 20% CO₂ in Ar |
Robotsko in avtomatizirano MAG / GMAW | Pršeči oblok | Vodoravni položaj | 8 – 18% CO₂ in Ar |
TIG / GTAW | Vsi položaji | 100% Ar |
Varjenje na temeljni premaz
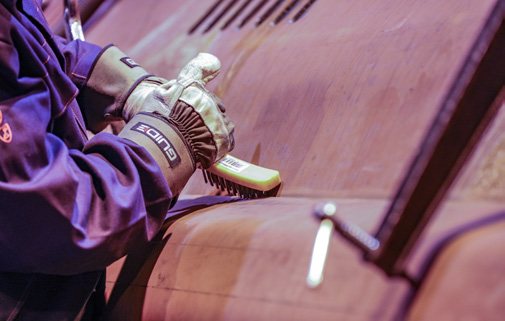
Zaradi nizke vsebnosti cinka lahko varite neposredno na temeljni premaz, uporabljen na obrabni plošči Hardox®. Temeljni premaz je mogoče na območju okoli spoja enostavno skrtačiti ali zbrusiti.
Odstranitev temeljnega premaza pred varjenjem je lahko koristna, saj lahko zmanjša poroznost v varu in olajša varjenje v prisilnih položajih. Če temeljni premaz ostane na površini vara, sta podpovršinska in površinska poroznost vara lahko nekoliko višji. FCAW z bazičnim praškom zagotavlja najnižjo poroznost.
Pomembno je vzdrževati dobro prezračevane proizvodne prostore, da se izogne škodljivemu učinku, ki bi ga temeljni premaz lahko imel na varilca in okolico.
Temeljni premazje po potrebi enostavno skrtačiti.
Toplotna obdelava po varjenju
Hardox® HiTuf in Hardox® HiTemp je mogoče razbremeniti napetosti s toplotno obdelavo po varjenju, čeprav je to redko potrebno. Druga jekla Hardox® te metode za razbremenjevanje napetosti ne smejo uporabljati, saj lahko poslabša mehanske lastnosti. Za več informacij glejte Welding Handbook podjetja SSAB, dostopen na ssab.com/support/steel-handbooks.
Najnovejše v varilni tehnologiji
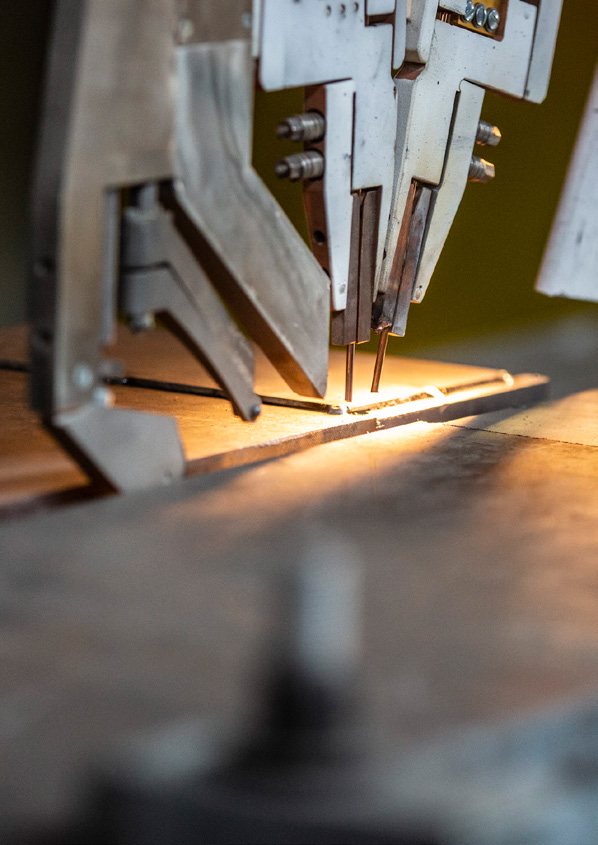
Na lastnih varilnih postajah v naših razvojno-raziskovalnih centrih SSAB nenehno preizkušamo najsodobnejše tehnologije in stroje, da vam ponudimo najboljša priporočila za varjenje.
S tehnologijo SAW z ozko režo, ki uporablja eno ali dve žici, lahko varite debelejše plošče obrabne plošče Hardox®. Dosežete visokokakovostne rezultate z manj varilne žice in praška ter hkrati skrajšate čas delovanja stroja, prihranite energijo in znižate proizvodne stroške. S SAW ICE (vgrajena hladna elektroda) pa lahko uporabite višjo hitrost varjenja, nižji vnos toplote in dosežete višjo stopnjo nanosa kot pri običajnih metodah.
Ne glede na to, kateri postopek je pravi za vas, vam bomo pomagali zagotoviti boljše lastnosti zvarjenega materiala in višjo produktivnost.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite hardox.com.
Hardox® je blagovna znamka skupine podjetij SSAB. Informacije v tej brošuri so podane le kot splošne informacije. Uporabnik je odgovoren, da samostojno ugotovi ustreznost vseh izdelkov in aplikacij ter jih preskusi in preveri.