




Rezanje Hardox®
Rezanje obrabne plošče Hardox®
Kakovosti Hardox® so primerne za vse metode toplotnega rezanja, vključno s plamenskim, plazemskim in laserskim rezanjem. Seveda lahko uporabite tudi mnoge običajne postopke hladnega rezanja, kot sta rezanje z abrazivnim vodnim curkom (AWJ) in žaganje.
Izboljšana zmogljivost toplotnega rezanja kakovosti Hardox® izhaja predvsem iz nizke vsebnosti legirnih elementov in zelo nizke ravni nečistoč. Druge ugodne lastnosti, ki jih je mogoče izkoristiti pri laserskem rezanju, vključujejo ozke tolerance debeline jekla in gladke površine plošč. Mnoge kakovosti Hardox® je pri zmernih debelinah mogoče toplotno rezati z enakimi parametri kot mehka jekla.
V nekaterih primerih je treba parametre prilagoditi, da se zmanjša tveganje vodikovega pokanja. Druge zadeve, ki se jih je treba zavedati in se nanašajo na lastnosti jekla, so:
- Sprememba mehanskih lastnosti v toplotno obremenjenem delu jekla – toplotno vplivani coni (HAZ) – zaradi rezanja.
- Deformacije, ki jih povzroči toplotno rezanje. Zaradi višjih ravni napetosti so plošče Hardox® med toplotnim rezanjem bolj nagnjene k premikanju kot običajna jekla.
Plini za različne metode toplotnega rezanja se izbirajo in uporabljajo enako kot za nelegirana in nizkolegirana jekla z mejo tečenja do 355 MPa. Obstajajo različne sestave plinov in parametri uporabe, ki so primerni za metode toplotnega rezanja. SSAB v zvezi s tem za kakovosti Hardox® nima nobenih dodatnih navedenih priporočil.
Metodi hladnega rezanja, striženje in luknjanje, sta omejeni na Hardox® 400 in Hardox® 450 do debeline plošče 10 mm (0,394”). Rezanje AWJ je metoda hladnega rezanja, ki zagotavlja ugodne mehanske lastnosti, saj ne povzroči cone HAZ.
Metode rezanja
Plamensko rezanje
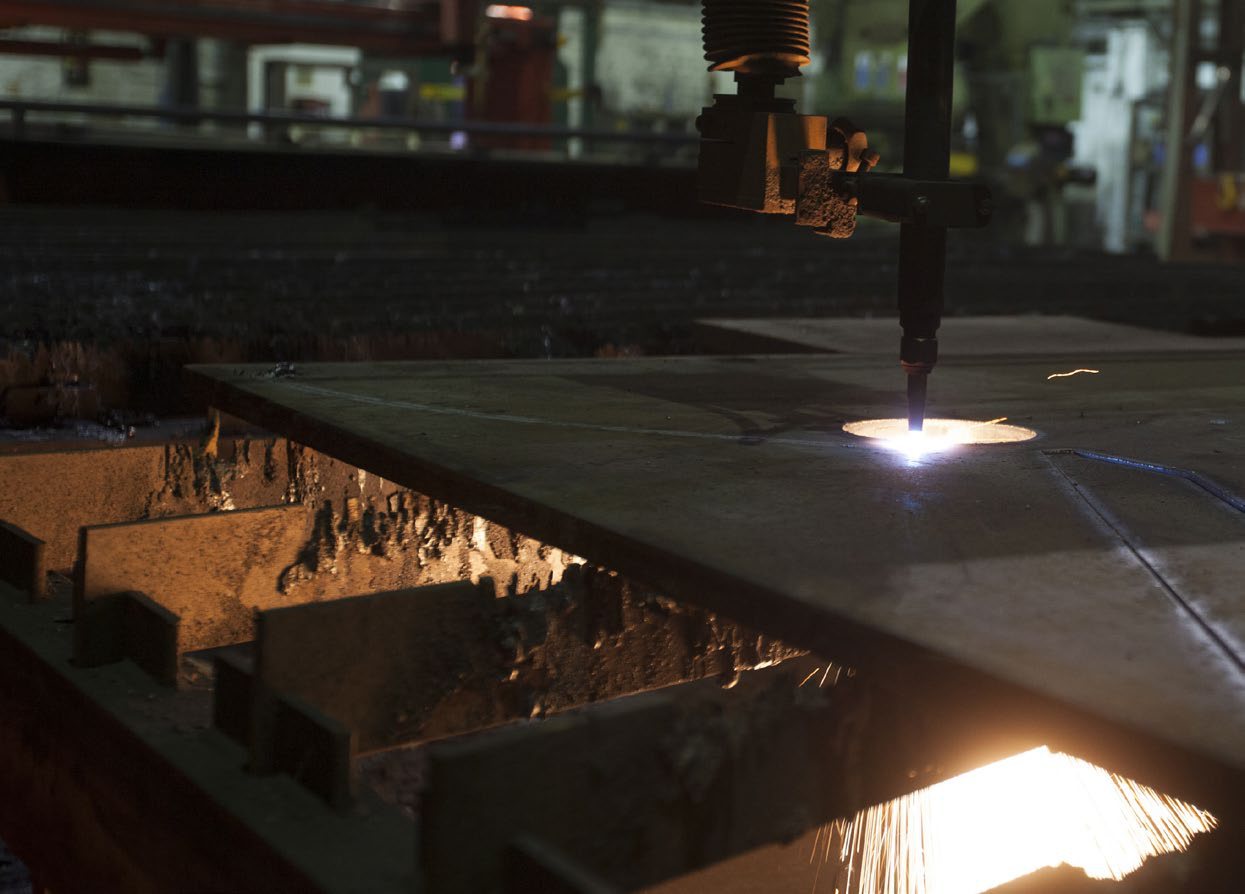
Obrabno jeklo Hardox® je mogoče enostavno rezati s postopkom plamenskega rezanja. Plamensko rezanje nima skoraj nobenih omejitev glede debeline materiala, zato je mogoče rezati debeline materiala do 1000 mm (39,370”). Priporočena najmanjša debelina za rezanje je 10 mm (0,394”). Rezanje tanjšega materiala je treba izvajati z nizkotoplotnimi metodami, kot sta plazemsko ali lasersko rezanje, da se zmanjša tveganje deformacije in izgube trdote.
Pogosto napačno prepričanje je, da je za rezanje trdih jekel potreben višji tlak reznega kisika. Plamensko rezanje je toplotni postopek, na katerega trdota jekla ne vpliva. Obrabna plošča Hardox® ima nizek koncept legiranja, ki jo skupaj s čistostjo jekla naredi enostavno za rezanje.
Tabela 1.Splošne značilnosti plamenskega rezanja.
Metoda rezanja | Širina reže | Toplotno vplivana cona (HAZ) | Dimenzijske tolerance |
|---|---|---|---|
Plamensko rezanje | 2-5 mm (0.079-0.197”) | 4-10 mm (0.157-0.394”) | ± 2.0 mm (0.079”) |
Plazemsko rezanje
Jeklo Hardox® je mogoče enostavno rezati s postopkom plazemskega rezanja. Plazemsko rezanje ima omejitev glede debeline materiala. Glavna debelina za rezanje mora biti pod 50 mm (1,969”) (odvisno od stroja za plazemsko rezanje).
Pri plazemskem rezanju obrabnega jekla Hardox® ni razlike v primerjavi z običajnim mehkim jeklom. V primerjavi s plamenskim rezanjem je pri plazemskem rezanju manjša potreba po predgrevanju ali dogrevanju. Vendar pa je pri plazemskem rezanju debele plošče Hardox® s kisikom kot plazemskim plinom lahko potrebno predgrevanje ali dogrevanje. Za preprečevanje pokanja reznega roba uporabite enake parametre kot pri plamenskem rezanju (tabela 6).
Tabela 2.Splošne značilnosti plazemskega rezanja.
Metoda rezanja | Širina reže | Toplotno vplivana cona (HAZ) | Dimenzijske tolerance |
|---|---|---|---|
Plazemsko rezanje | 2-6.5 mm (0.079-0.256”) | 2-5 mm (0.079-0.197”) | ± 1.0 mm (0.039”) |
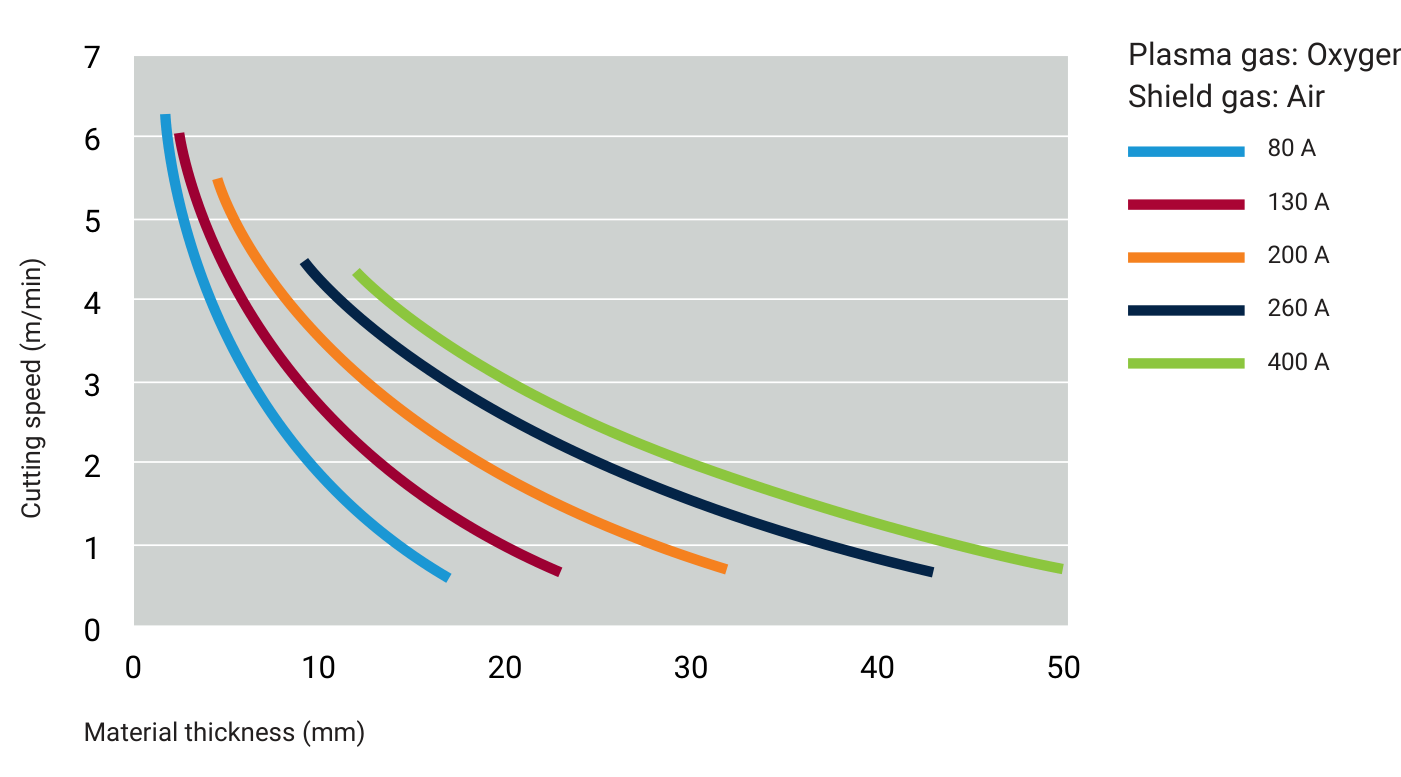
Slika 1.Splošne hitrosti rezanja za različne plazemske izvore moči, od 80 A do 400 A, s kisikom kot plazemskim plinom in zrakom kot zaščitnim plinom.
Lasersko rezanje
Lasersko rezanje materiala Hardox® je mogoče enostavno izvesti z uporabo običajnih parametrov obdelave za dano debelino materiala. Največja debelina mora biti približno 30 mm (1,181”), odvisno od opreme za lasersko rezanje. Najpogosteje rezane debeline so tiste pod 25 mm (0,984”).
Ena od prednosti laserskega rezanja je visoka hitrost rezanja. Zaradi razmeroma majhnih debelin in majhnega toplotnega vpliva pri laserskem rezanju jekel Hardox® predgrevanje ali dogrevanje ni potrebno. Predgrevanje je, nasprotno, škodljivo za kakovost reznega roba.
Pri laserskem rezanju jekla Hardox® ni razlike v primerjavi z običajnim mehkim jeklom, zato lahko uporabite enake procesne parametre. Temeljni premaz zmanjša hitrost rezanja, kar pa je mogoče rešiti tako, da najprej upari temeljni premaz in nato konturo reže s polno hitrostjo.
Tabela 3.Splošne značilnosti laserskega rezanja.
Metoda rezanja | Širina reže | Toplotno vplivana cona (HAZ) | Dimenzijske tolerance |
|---|---|---|---|
Lasersko rezanje | < 1 mm (0.039”) | 0.2-2 mm (0.008-0.079”) | ± 0.2 mm (0.008”) |
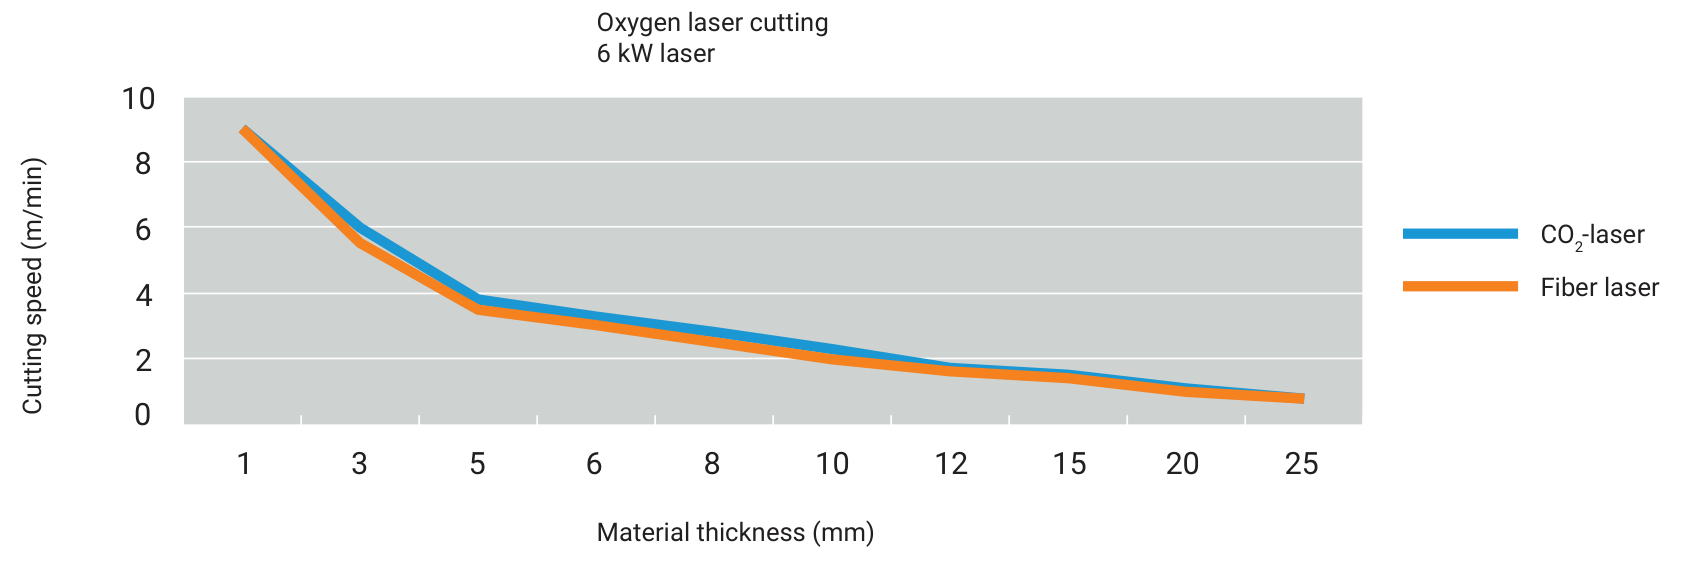
Slika 2a.Hitrosti laserskega rezanja – kisikovo lasersko rezanje s 6 kW laserjem, CO₂ laser v primerjavi z vlakenskim laserjem.
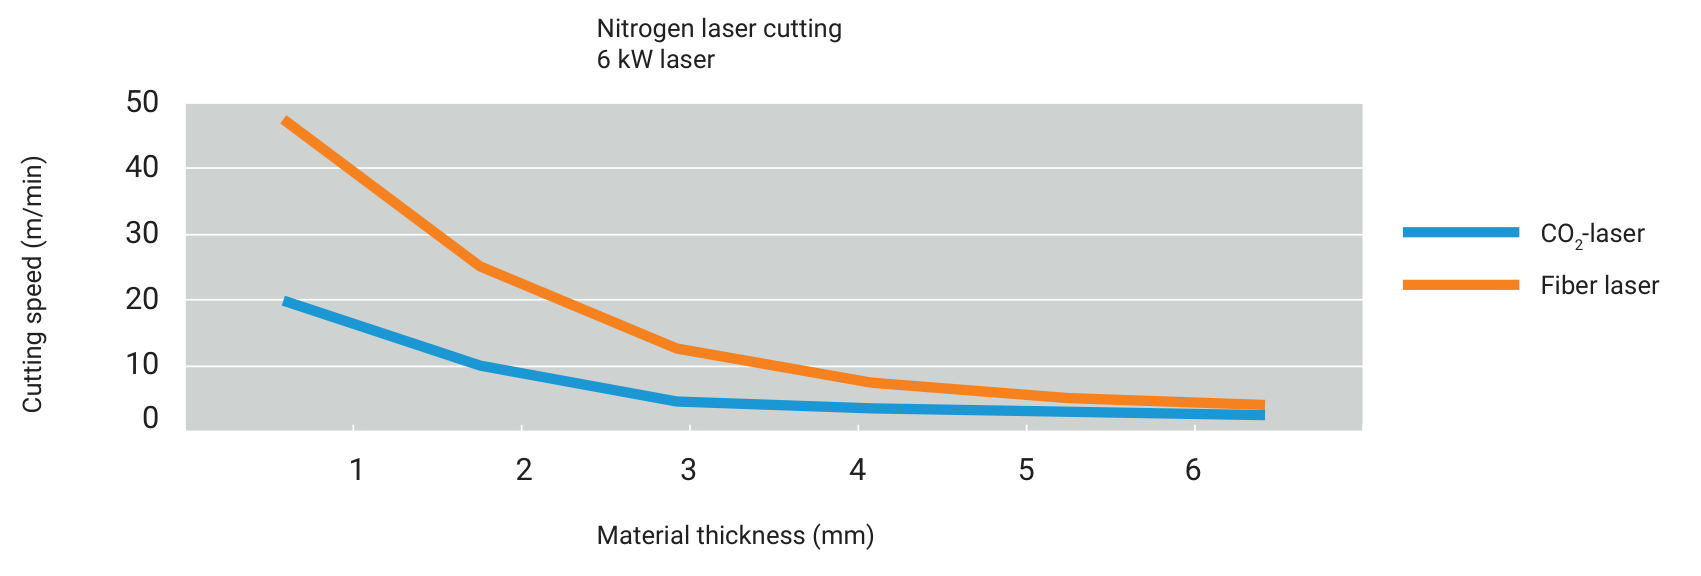
Slika 2b.Hitrosti laserskega rezanja – dušikovo lasersko rezanje s 6 kW laserjem, CO₂ laser v primerjavi z vlakenskim laserjem.
Lastnosti trdote v toplotno vplivani coni (HAZ)
Lastnosti cone HAZ so odvisne od:
- Ali je bilo jeklo med izdelavo popuščeno in če je bilo, kako je bilo to izvedeno
- Kemijske sestave jekla
- Vpliva toplotne obdelave iz postopka rezanja
Širina cone HAZ se povečuje z naraščajočim toplotnim vplivom postopka rezanja. Na primer, rezanje z enako močjo in zmanjšanje hitrosti rezanja vodi do širše cone HAZ. Različni postopki toplotnega rezanja imajo različen toplotni vpliv, kar vodi do širše ali ožje cone HAZ. Plamensko rezanje ima največji toplotni vpliv, sledita mu plazemsko in lasersko rezanje.
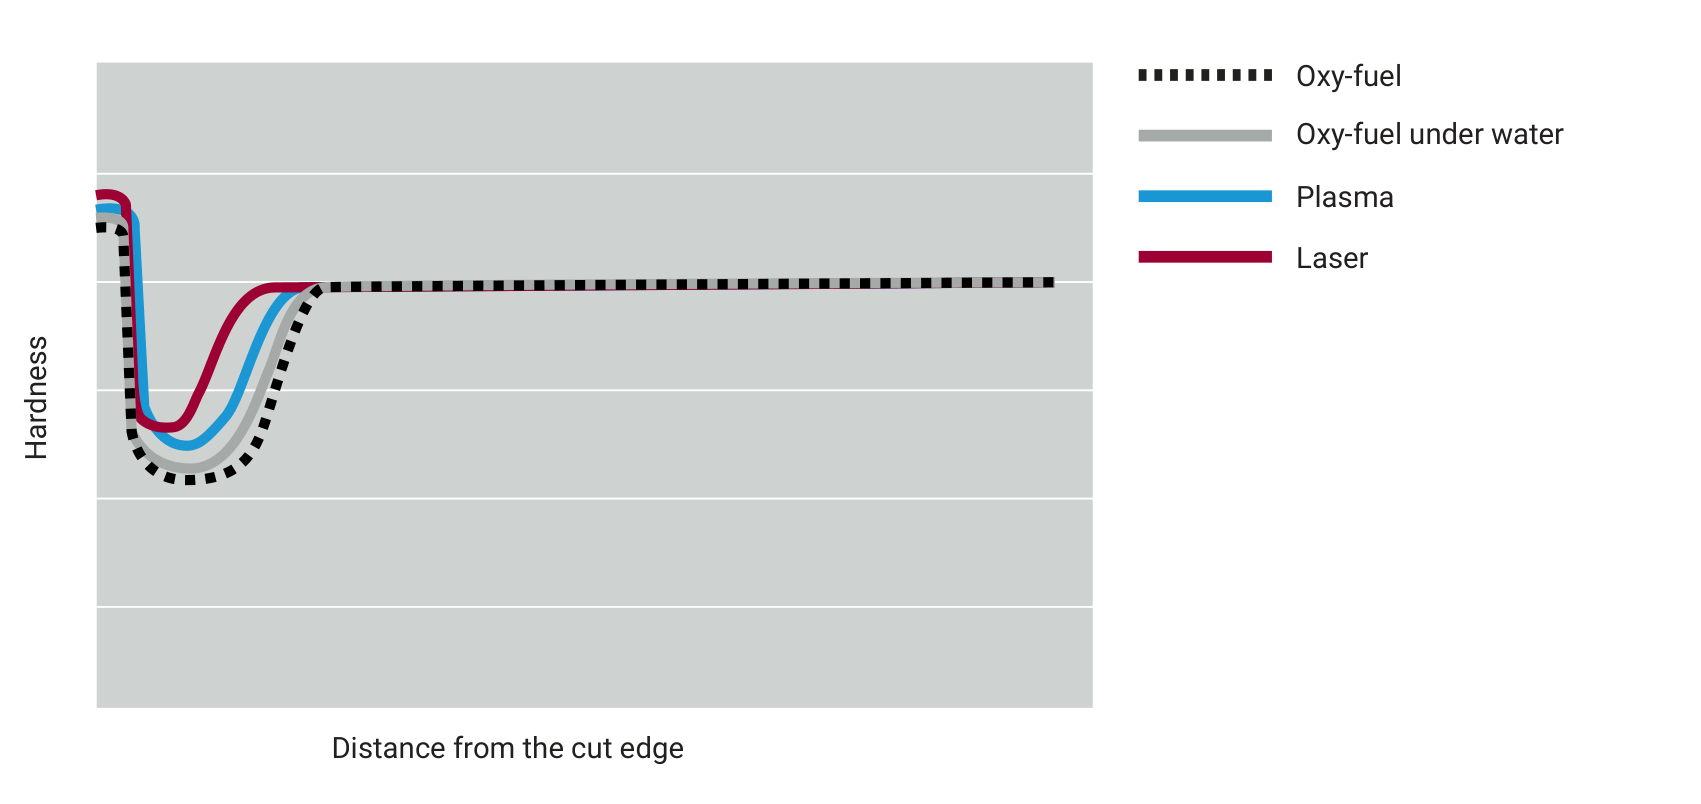
Slika 3.Shematski profili trdote v coni HAZ po toplotnem rezanju obrabnega jekla Hardox® z različnimi metodami rezanja.
Tveganja pri rezanju
Vodikove razpoke
Pokanje reznega roba je pojav, ki je tesno povezan z vodikovim pokanjem v zvarih in se najpogosteje pojavi pri uporabi metod toplotnega rezanja. Če pride do razpok na reznem robu, postanejo vidne med 48 urami in do nekaj tedni po rezanju. Tveganje pokanja reznega roba se povečuje s trdoto jekla in debelino plošče, kot je prikazano v tabeli 4. Čeprav je pokanje reznega roba običajno povezano s toplotnim rezanjem, lahko nastane pri žaganju ali rezanju z abrazivnim vodnim curkom v zelo trdih materialih.
V prvi fazi nastajanja razpok se v središču plošče oblikujejo majhne razpoke, ki potekajo vodoravno znotraj cone HAZ. Nastanejo tik za reznim robom in se običajno pojavijo v nekaj urah po rezanju. V tej fazi razpoke s prostim očesom niso vidne.
V drugi fazi, ki se običajno pojavi po nekaj dneh, se razpoke širijo do površine reznega roba in tvorijo daljše vodoravne razpoke, običajno do 5–10 cm (1,969–3,937”).
Lahko pride do tretje faze, ki se običajno pojavi po nekaj tednih, pri kateri se širjenje razpoke nadaljuje, spremeni smer in se razširi do površine plošče. Čeprav so navpične razpoke neobičajne, se tveganje zanje povečuje z naraščajočo trdoto in debelino jekla.
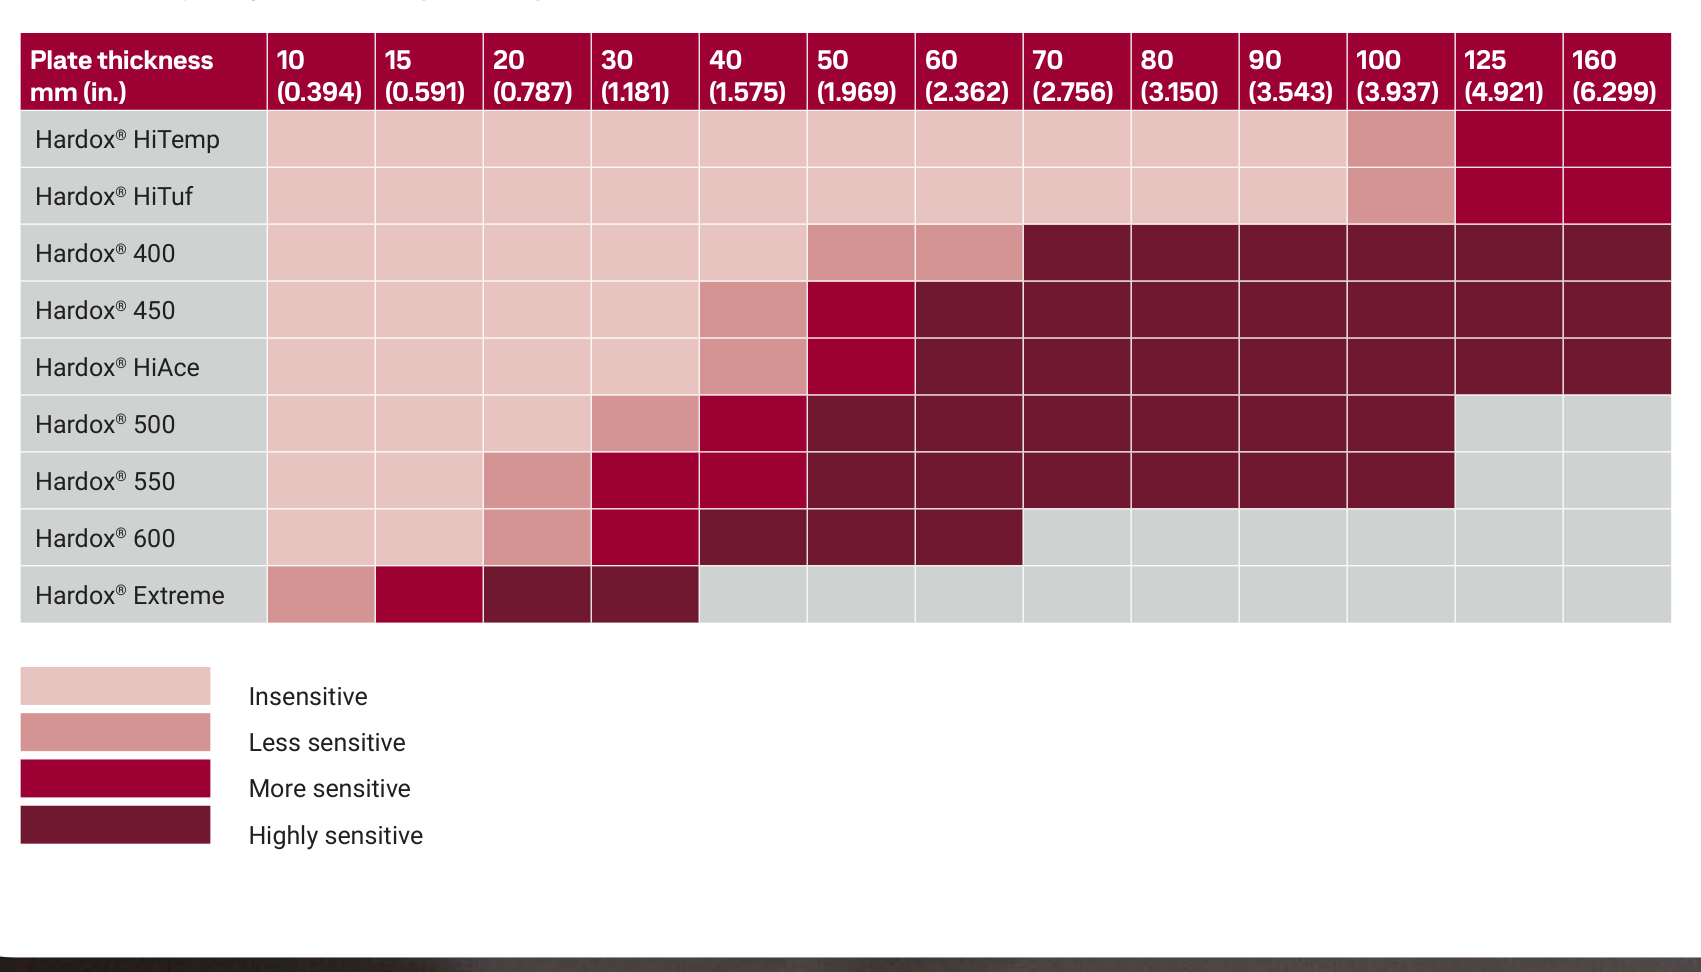
Tabela 4.Dovzetnost za toplotno pokanje roba. Občutljivost je prikazana z barvo celice glede na kakovost in debelino plošče; siva pomeni, da kakovost v tej debelini ni dobavljiva.
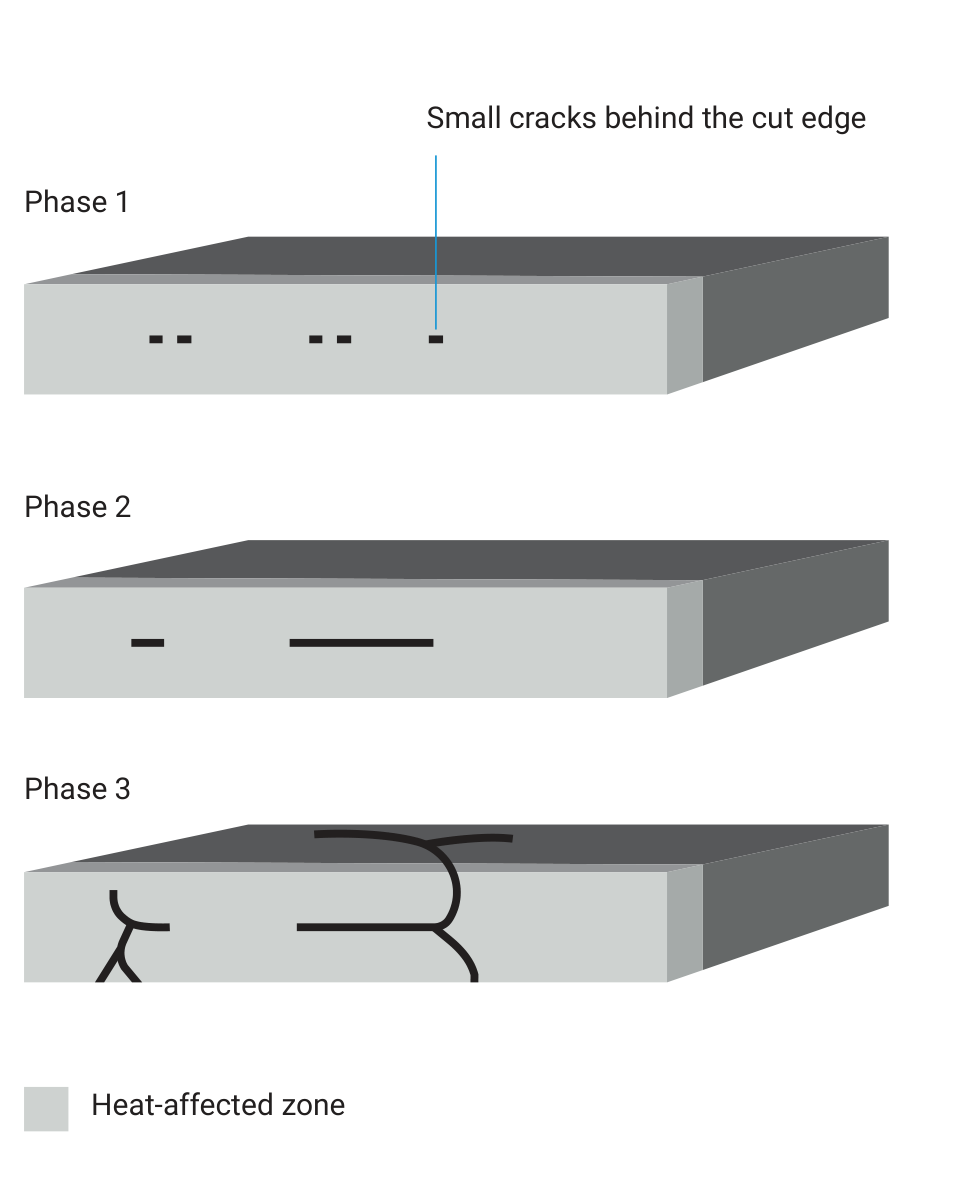
Slika 4.Nastanek vodikovih razpok na reznem robu in okoli njega.
Če se plošča razreže na komponente, se dobavljene zaostale napetosti sprostijo. Manjša kot je komponenta, manj dobavljenih zaostalih napetosti ostane. Dovolj majhna komponenta vsebuje le zaostale napetosti iz postopka toplotnega rezanja. Poleg tega ima majhna komponenta krajšo dolžino reza kot velika komponenta. Zato verjetnost prav tako govori v prid majhnim komponentam. Dovolj majhna razrezana komponenta verjetno ne bo počila.
Posneti robovi so bolj dovzetni za pokanje robov kot pravokotni robovi. Zaradi verjetnostne narave pokanja toplotno rezanih robov ni mogoče natančno napovedati. Lahko pa močno vplivamo na verjetnost pokanja z izbiro postopka rezanja.
Da nastanejo vodikove razpoke, morajo biti v jeklu hkrati prisotni trije pogoji. To so:
- Razmeroma visoka vsebnost legirnih elementov.
- Visoka raven nateznih napetosti.
- Razmeroma visoka vsebnost vodika v materialu.
Ti dejavniki medsebojno vplivajo. Ohranjanje njihovih ravni ustrezno nizkih zmanjša tveganje vodikovih razpok.
Tabela 5.Vpliv velikosti komponente na verjetnost pokanja reznega roba v tem kosu.
Velikost komponente | 200x200 mm (7.874x7.874”) | 400x400 mm (15.748x15.748”) | 800x800 mm (31.496x31.496”) | 1600x1600 mm (62.992x62.992”) | Večja |
|---|---|---|---|---|---|
Relativno tveganje pokanja roba za eno komponento | 1 | 10 | 100 | 1000 | 5000 |
Vpliv legirnih elementov v jeklu
Vpliv legirnih elementov je pri toplotnem rezanju enak kot pri varjenju. To pomeni, da višje vrednosti ogljikovega ekvivalenta v jeklu ustrezajo povečani občutljivosti za vodikove razpoke. Na splošno se ogljikov ekvivalent povečuje z večjo debelino, trdoto in trdnostjo kakovosti Hardox®. Posledično je pri rezanju kakovosti Hardox® z naraščajočimi vrednostmi trdote več omejitev, pri dani kakovosti Hardox® pa imajo večje debeline plošč več omejitev za zmanjšanje tveganja vodikovih razpok med rezanjem.
Nekateri legirni elementi lahko spodbujajo nastanek vodikovih razpok. Ko se raven vsebnosti teh elementov povečuje, se povečuje tudi občutljivost jekla, zaradi česar je za zmanjšanje tveganja vodikovih razpok potrebnih več omejitev pri rezanju.
Priporočila za preprečevanje vodikovih razpok v obrabnem jeklu Hardox® temeljijo na skrbnih ocenah, ki jih je izvedel SSAB. Namen teh študij je doseči optimizirana priporočila glede na posamezne značilnosti vsake kakovosti jekla Hardox®.
Kot dopolnilo priporočilom SSAB je mogoče za oceno vodikovih razpok pri različnih vrstah visokotrdnostnih jekel uporabiti druge splošne modele. Uveljavljeni modeli opisujejo odpornost proti vodikovim razpokam za določeno jekleno ploščo glede na njen ogljikov ekvivalent, ki se izračuna iz kemijske vsebnosti jeklene plošče. Nižja vrednost ogljikovega ekvivalenta ustreza višji odpornosti proti vodikovim razpokam.
Obstaja več modelov za ogljikov ekvivalent in vsaka formula izhaja iz študij, ki temeljijo na določenih jeklih. Najpogostejša mednarodna ogljikova ekvivalenta sta po modelih CET in CEV.
SSAB za obrabno jeklo Hardox® daje prednost formuli CET, ker je ta ogljikov ekvivalent posebej zasnovan za visokotrdnostna jekla, kot je obrabna plošča Hardox®. Formula CEV velja tudi za visokotrdnostna jekla, vendar je njen ogljikov ekvivalent osredotočen na nelegirana in nizkolegirana jekla z nižjimi trdnostmi od obrabnega jekla Hardox®.
Formuli za izračun vrednosti CET in CEV sta podani spodaj. Sopomenka za CEV je CE. Pri izračunu vrednosti ogljikovega ekvivalenta je treba uporabiti vsebnost legirnih elementov, navedeno na kontrolnem certifikatu plošče. Vsi legirni elementi so navedeni v utežnih odstotkih.
- Formula 4.1 – CET = C + (Mn + Mo) / 10 + (Cr + Cu) / 20 + Ni / 40 [%]
- Formula 4.2 – CEV = C + (Cr + Mo + V) / 5 + Mn / 6 + (Ni + Cu) / 15 [%]
Izračun ogljikovega ekvivalenta je sredstvo za ugotavljanje, ali – in do katere ravni – je potrebno predgrevanje, da se izognemo vodikovim razpokam. Metodi za določanje temperature predgrevanja v tem kontekstu sta metoda CET in metoda CEV, ki se nanašata na ustrezna ogljikova ekvivalenta. Ti dve metodi sta opisani v evropskem standardu EN 1011-2.
Natezne napetosti zaradi rezanja
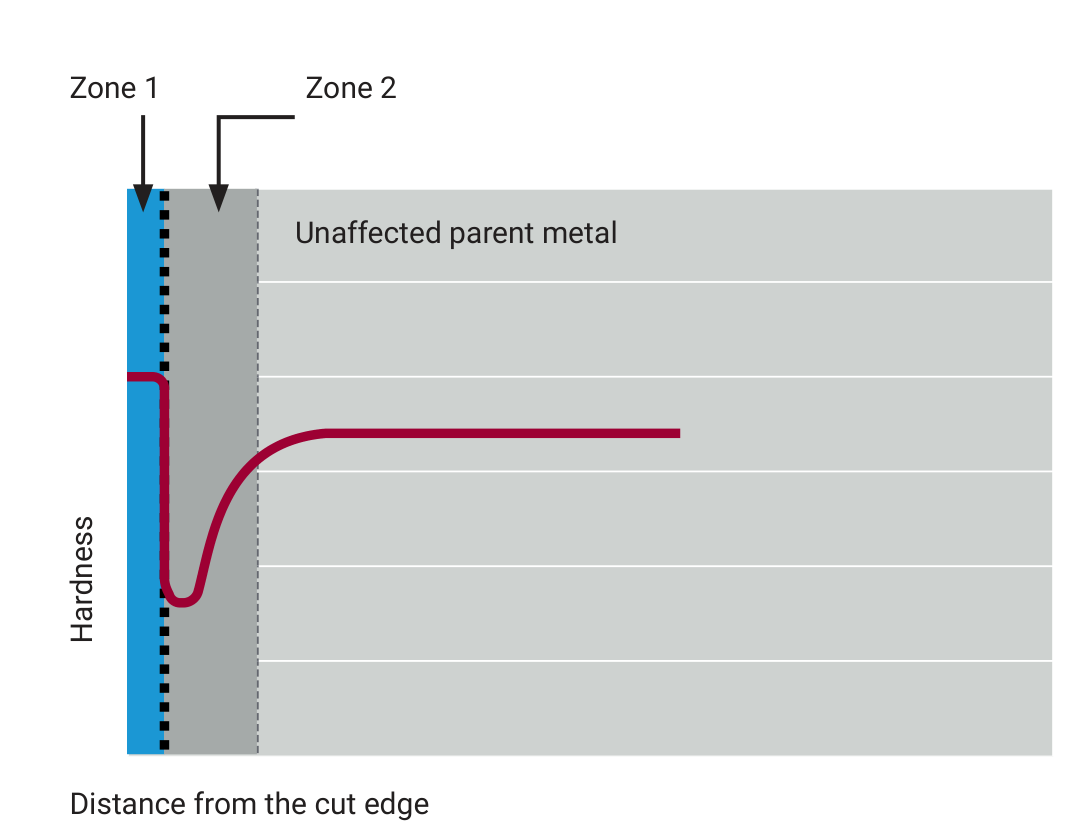
Postopek rezanja povzroči neenakomerno toplotno obdelavo reznega roba in njegove okolice. Na primer, najvišje temperature v jeklu se zmanjšujejo z naraščajočo razdaljo od reznega roba. Ta neenakomerna toplotna obdelava povzroči, da se mehanske lastnosti v coni HAZ spreminjajo. Metode toplotnega rezanja vedno povzročijo natezne napetosti v območju rezanja in okoli njega. Toplotno rezanje obrabnega jekla Hardox® povzroči cono HAZ, ki jo je mogoče razdeliti na dve coni, prekaljeno in popuščeno cono.
Zunanji del cone HAZ, ki se nahaja približno 1–2 mm (0,039–0,079”) od reznega roba, je bil med postopkom rezanja segret nad 900 °C (1.652 °F). Potem ko rezalni gorilnik preide, se toplota hitro razširi v ploščo in material v coni 1 ohladi tako hitro, da se material ponovno prekali. Trdota in trdnost v tej coni sta višji kot v drugih delih cone HAZ in neobremenjenem osnovnem materialu.
Cona 2, ki leži med cono 1 in neobremenjenim osnovnim materialom, se med rezanjem segreje na temperature pod 900 °C (1.652 °F). Vrednosti trdote v tej coni se razlikujejo glede na kakovost jekla in zmogljivost rezanja. Material v tej coni popušča toplota iz postopka rezanja.
Med ohlajanjem se cona 1 skuša raztezati v smeri debeline, medtem ko cona 2 ostane neobremenjena ali se celo skrči. Posledično v coni 2 nastanejo zaostale natezne napetosti v smeri debeline. Prav v tej coni z visokimi nateznimi napetostmi se sprožijo vodikove razpoke. Splošna težnja je, da se te ravni napetosti povečujejo z večjimi debelinami plošč.
Slika 5.Shematski profil trdote cone HAZ zaradi toplotnega rezanja Hardox® 450.
Natezne napetosti zaradi globalnega napetostnega polja
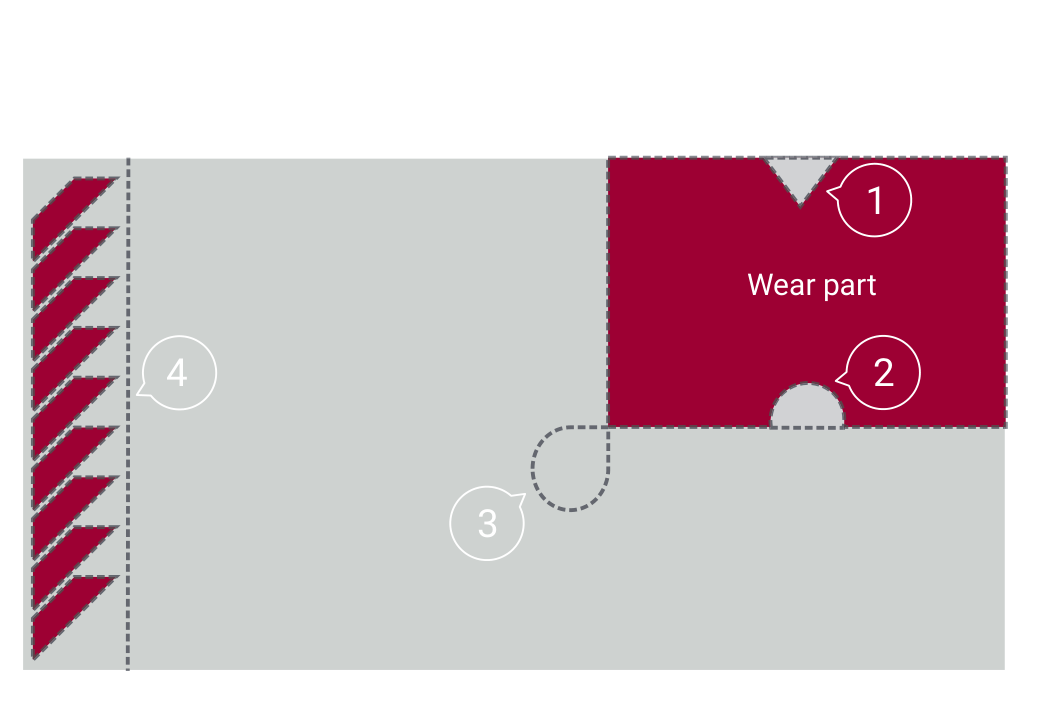
Kaljenje obrabnega jekla vnese zaostale napetosti. Pri rezanju obdelovancev z ostrimi vogali se zaostale napetosti iz izdelave zgostijo na takih območjih. Te zgoščene napetosti so lahko dovolj visoke, da sprožijo vodikove razpoke, zato ostri vogali povečujejo tveganje pokanja reznega roba. To velja za toplotne in hladne metode rezanja, kot je rezanje AWJ. Upoštevanje naslednjih ukrepov bo zmanjšalo tveganje razpok:
- Če je mogoče, se izogibajte ostrim notranjim vogalom.
- Če je mogoče, uporabljajte gladke geometrije.
- Kadar se ostrim vogalom ni mogoče izogniti, okoli zunanjih vogalov po možnosti naredite krožne zanke.
- Če je treba postopek rezanja ustaviti (npr. čez noč), naredite čist rez, da odstranite koncentratorje napetosti.
Z izjemo Hardox® HiTuf in Hardox® HiTemp so vse kakovosti Hardox® občutljive za pokanje reznega roba pri ostrih geometrijah.
Slika 6.Ustrezen postopek za rezanje vogalov. Upoštevajte, da se hitrost rezanja običajno zmanjša na presečišču, kjer se rezalna pot križa, da se doseže stabilen postopek rezanja.
Ukrepi za preprečevanje vodikovega pokanja
Za preprečevanje pokanja reznega roba je pomembno, da sta tako vsebnost vodika kot natezne napetosti v coni HAZ čim nižji. Naslednji ukrepi se lahko uporabijo za zmanjšanje vsebnosti vodika in zaostalih napetosti v coni HAZ.
- Predgrevanje plošče
- Dogrevanje
- Zmanjšana hitrost rezanja (plamensko)
- Kombinacija predgrevanja, dogrevanja in zmanjšane hitrosti rezanja, skupaj s podaljšanim postopkom ohlajanja cone HAZ
Vodik
Razpoke pri rezanju so tesno povezane z vodikom. Te razpoke pri rezanju se pojavijo z zamikom po rezanju. Dokler je plošča vroča, okoli 200 °C (392 °F), ne bo počila. Ko temperatura pade pod 200 °C (392 °F), se razpoke lahko pojavijo z zamikom. Če do razpok pride, se pojavijo več ur po rezanju, postopek nastajanja razpok pa je običajno končan po dveh dneh. Sprožitev razpoke lahko v najslabšem primeru traja več tednov.
Vodik je raztopljen v jekleni plošči. Nižja kot je vsebnost vodika, manj je jeklena plošča občutljiva za razpoke. Če bi bila plošča brez vodika, do razpok pri rezanju ne bi prišlo. Kako natanko vodik povzroča razpoke pri rezanju, ostaja skrivnost do danes.
Z rezanjem pri povišani delovni temperaturi bo rezni rob po rezanju razmeroma dolgo vroč. Bolj vroče kot je jeklo, hitreje vodik difundira iz reza. Pri temperaturah pod približno 100 °C (212 °F) je difuzija vodika tako počasna, da nima pomena. Če jeklo več ur ostane nad 100 °C (212 °F), se vodik izloči iz reza in zmanjša tveganje pokanja.
Predgrevanje
Ena od metod za preprečevanje vodikovega pokanja pri rezanju je predgrevanje materiala. Toplota bo omogočila, da več vodika difundira stran od reznega roba, in bo zmanjšala hitrost ohlajanja reznega roba, kar zmanjša vnesene natezne napetosti.
Predgrevanje je po možnosti mogoče uporabiti pred plamenskim rezanjem in plazemskim rezanjem s kisikom kot plazemskim plinom. Pri vseh vrstah laserskega rezanja in plazemskega rezanja z dušikom predgrevanje ni priporočljivo zaradi njegovega negativnega vpliva na kakovost reznega roba.
Odvisno od situacije je mogoče segreti del plošče ali celotno ploščo. Najpogostejši načini predgrevanja plošče so:
- Grelna peč
- Predgrevalne lance
- Električne blazine
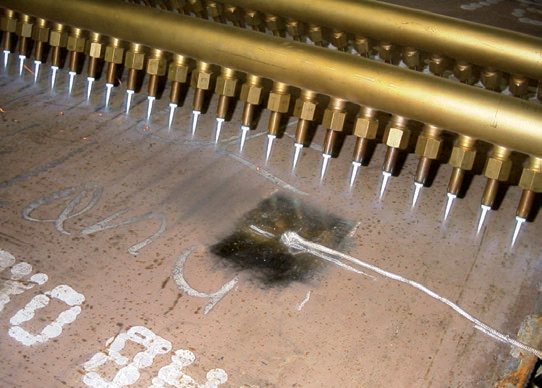
Segrevanje v pečeh je najboljši način predgrevanja plošče, saj zagotavlja enakomerno temperaturo za celotno ploščo. Za predgrevanje obrabne plošče Hardox® je mogoče uporabiti tudi predgrevalne lance. Pomembno je, da so lance v gibanju, tako da temperatura obrabne plošče ne preseže najvišje temperature predgrevanja.
Poleg tega se temperatura predgrevanja meri na nasprotni strani od tiste, kjer se predgrevanje izvaja. Električne blazine so počasna metoda predgrevanja, zato je dobra praksa pri predgrevanju na 150–200 °C (302–392 °F), da predgrevate čez noč in postopek rezanja začnete naslednje jutro.
Slika 7.Predgrevalne lance.
Tabela 6.Temperature predgrevanja za plamensko rezanje kakovosti Hardox®. Najvišja temperatura predgrevanja velja za vsak razpon debeline njene kakovosti.
Kakovost | Debelina plošče, mm (pal.) | Najnižja temperatura predgrevanja, °C (°F) | Najvišja temperatura predgrevanja, °C (°F) |
|---|---|---|---|
Hardox® HiAce | < 40 (< 1.575) | Brez predgrevanja | 225 (437) |
Hardox® HiAce | 40–49.9 (1.575–1.965) | 100 (212) | 225 (437) |
Hardox® HiAce | 50–69.9 (1.969–2.752) | 150 (302) | 225 (437) |
Hardox® HiAce | ≥ 70 (≥ 2.756) | 175 (347) | 225 (437) |
Hardox® HiTemp | 5–51 (0.197–2.008) | Brez predgrevanja | 500 (932) |
Hardox® HiTuf | < 90 (< 3.543) | Brez predgrevanja | 300 (572) |
Hardox® HiTuf | ≥ 90 (≥ 3.543) | 100 (212) | 300 (572) |
Hardox® 400 | < 45 (< 1.772) | Brez predgrevanja | 225 (437) |
Hardox® 400 | 45–59.9 (1.772–2.358) | 100 (212) | 225 (437) |
Hardox® 400 | 60–80 (2.362–3.150) | 150 (302) | 225 (437) |
Hardox® 400 | > 80 (> 3.150) | 175 (347) | 225 (437) |
Hardox® 450 | < 40 (< 1.575) | Brez predgrevanja | 225 (437) |
Hardox® 450 | 40–49.9 (1.575–1.965) | 100 (212) | 225 (437) |
Hardox® 450 | 50–69.9 (1.969–2.752) | 150 (302) | 225 (437) |
Hardox® 450 | ≥ 70 (≥ 2.756) | 175 (347) | 225 (437) |
Hardox® 500 Tuf | ≤ 38.1 (1.5) | Brez predgrevanja | 180 (356) |
Hardox® 500 | < 25 (< 0.984) | Brez predgrevanja | 225 (437) |
Hardox® 500 | 25–49.9 (0.984–1.965) | 100 (212) | 225 (437) |
Hardox® 500 | 50–59.9 (1.969–2.358) | 150 (302) | 225 (437) |
Hardox® 500 | ≥ 60 (≥ 2.362) | 175 (347) | 225 (437) |
Hardox® 550 | < 20 (< 0.787) | Brez predgrevanja | 200 (392) |
Hardox® 550 | 20–51 (0.787–2.008) | 150 (302) | 200 (392) |
Hardox® 550 | > 51 (> 2.008) | 175 (347) | 200 (392) |
Hardox® 600 | < 12 (< 0.472) | Brez predgrevanja | 180 (356) |
Hardox® 600 | 12–65 (0.472–2.559) | 170 (338) | 180 (356) |
Hardox® Extreme* | 8–19 (0.315–0.748) | 100 (212) | 100 (212) |
*SSAB za Hardox® Extreme priporoča rezanje AWJ. Če je na voljo le plamensko rezanje, upoštevajte priporočila v tabeli 6.
Dogrevanje
Dogrevanje je zanesljiva metoda za preprečevanje pokanja reznega roba. Izvede se lahko v peči ali z gorilniki. Pomembno je, da dogrevanje poteka čim prej po tem, ko je kos izrezan. Čas med začetkom postopka rezanja in začetkom postopka dogrevanja naj bo čim krajši in nikoli ne presega 60 minut.
Pri uporabi peči temperatura ne sme preseči največje dovoljene temperature, navedene v tabeli 6, plošča pa mora ostati v peči, dokler ne doseže te temperature. Čas zadrževanja se razlikuje glede na debelino plošče; kot splošno pravilo naj dogrevanje traja vsaj 5 minut na vsak mm debeline plošče (torej 50 minut za ploščo debeline 10 mm (0,394”)). Dogrevanje v peči omogoča večjo migracijo vodika iz cone HAZ in manjše zmanjšanje nateznih napetosti v coni HAZ.
Pri uporabi gorilnikov je pomembno, da ne pregrevate. Temperatura reznega roba ne sme preseči 700 °C (1.292 °F), po možnosti 300 do 500 °C (572–932 °F). Običajno se dogrevanje z gorilniki izvaja ročno in v tem primeru je pomembno znati nadzorovati temperaturo. To se stori z opazovanjem barve reznega roba pri gorilniku; ravno začeti mora žareti (zelo temno rdeče). Če je barva svetlo češnjevo rdeča ali temno oranžna, je temperatura previsoka in dogrevanje ne bo uspešno.
Temperaturo je mogoče nadzorovati tudi z infrardečim termometrom, usmerjenim neposredno na rezni rob pri plamenu.
Toplota iz gorilnika bo popustila ponovno prekaljeno cono HAZ, kar bo zmanjšalo natezne napetosti na reznem robu. Uporabljeni gorilnik naj ima razmeroma velik plamen z nizko intenzivnostjo. To bo omogočilo, da toplota seže globlje v material, ne da bi ga preveč segrela.
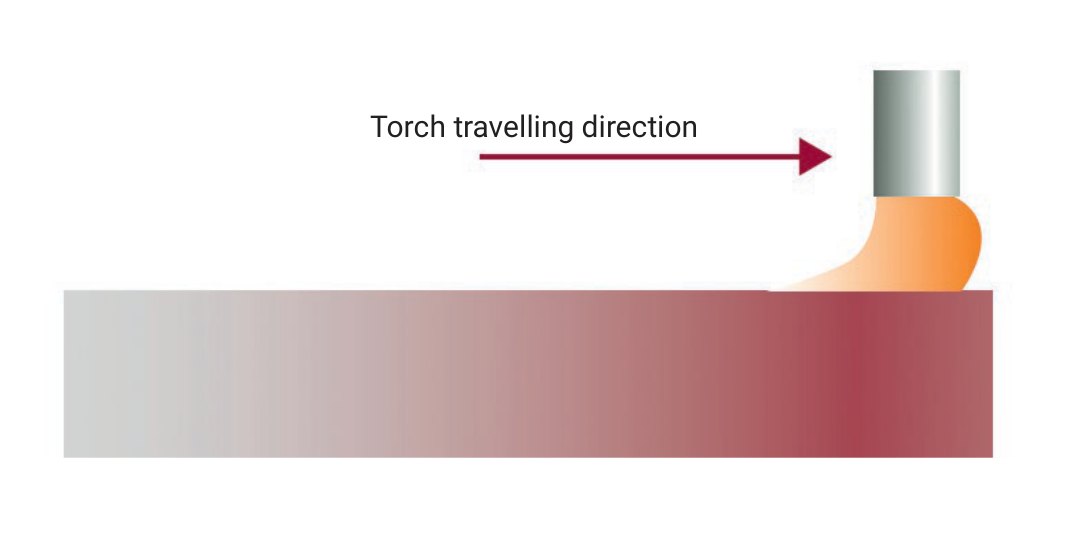
Slika 8.Barva reznega roba za dogrevalnim gorilnikom, v smeri gibanja gorilnika.
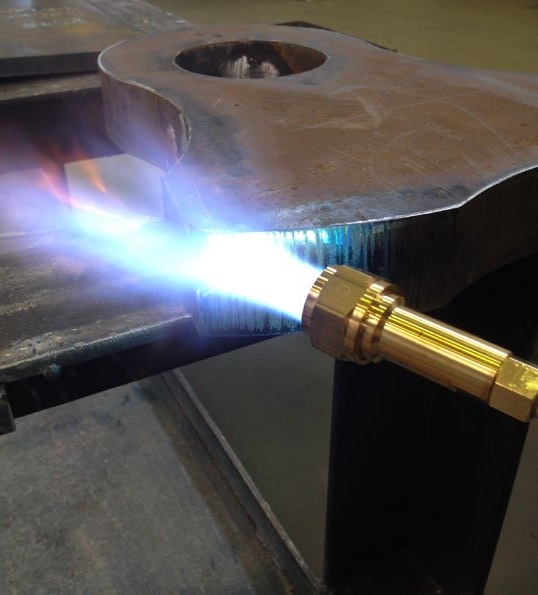
Slika 9.Ročno dogrevanje.
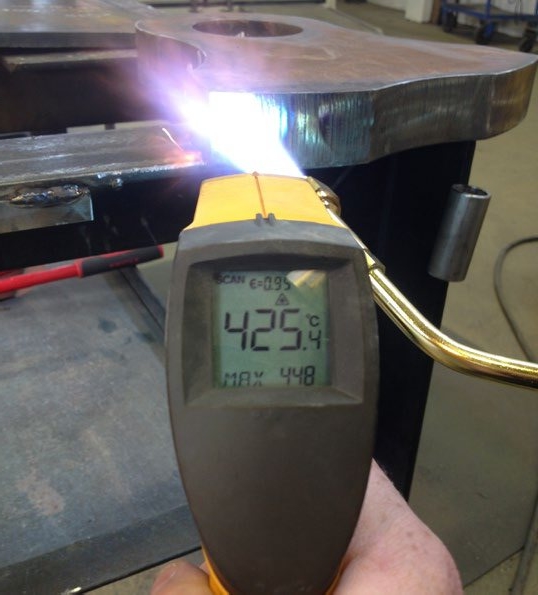
Slika 10.Merjenje temperature med dogrevanjem.
Zmanjšana hitrost rezanja
Zmanjšana hitrost rezanja je priročna metoda za zmanjšanje tveganja razpok med plamenskim rezanjem. Ko se hitrost rezanja zmanjša, se material okoli reznega čela segreje in toplotno vplivana cona bo širša. To vpliva na zaostale napetosti tako, da zmanjša tveganje pokanja reznega roba. Upoštevajte pa, da zmanjšana hitrost rezanja ni tako zanesljiva kot predgrevanje ali dogrevanje in naj se uporablja le kot nadomestek, če na primer delavnica nima ustrezne opreme za predgrevanje ali dogrevanje.
SSAB močno priporoča uporabo predgrevanja namesto zmanjšane hitrosti rezanja. SSAB ne jamči, da se razpoka pri rezanju z zmanjšano hitrostjo ne bo pojavila; tveganje za take razpoke pa bo zmanjšano v primerjavi z rezanjem pri normalni hitrosti v hladnih ploščah.
Če se uporablja zmanjšana hitrost rezanja, je pomembno, da hitrost rezanja ne preseže tiste, navedene v tabeli 7. Sicer se tveganje za razpoke pri rezanju sploh ne bo zmanjšalo.
Ne uporabljajte prevelike šobe. Za ploščo Hardox® debeline 50 mm (1,969”) torej uporabite šobo 25–50 mm (1–2”) namesto šobe 50–100 mm (2–4”). Za dobro kakovost reznega roba je treba zmanjšati tlak reznega kisika. Potrebni tlak je odvisen od vrste in velikosti šobe. Vedno naredite preskusni rez in prilagajajte tlak reznega kisika, dokler ne dosežete dobre kakovosti reznega roba.
Poskrbite, da je jeklena plošča Hardox® pred rezanjem čim toplejša. Na primer, pozimi ploščo nekaj časa pred rezanjem hranite v delavnici. Zmanjšana hitrost rezanja ni uporabna za plazemsko rezanje.
Tabela 7.Največja hitrost rezanja v mm/min za plamensko rezanje brez predgrevanja. Prazna celica pomeni, da kakovost v tej debelini ni dobavljiva.
Najv. debelina plošče, mm (pal.) | Hardox® HiTemp | Hardox® HiTuf | Hardox® 400 | Hardox® 450 | Hardox® 500 | Hardox® 550 | Hardox® 600 | Hardox® Extreme |
|---|---|---|---|---|---|---|---|---|
12 (0.472) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | ** |
15 (0.591) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 300 | ** |
20 (0.787) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 200 | ** |
25 (0.984) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 300 | 270 | 180 | |
30 (1.181) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 250 | 230 | 150 | |
35 (1.378) | brez omejitve | brez omejitve | brez omejitve | brez omejitve | 230 | 190 | 140 | |
40 (1.575) | brez omejitve | brez omejitve | brez omejitve | 230 | 200 | 160 | 130 | |
45 (1.772) | brez omejitve | 230 | 230 | 200 | 170 | 140 | 120 | |
50 (1.969) | brez omejitve | 210 | 210 | 180 | 150 | 130 | 110 | |
60 (2.362) | 200 | 200 | 170 | 140 | * | * | ||
70 (2.756) | 190 | 190 | 160 | 135 | * | * | ||
80 (3.150) | 180 | 180 | 150 | 130 | ||||
> 80 (3.150) | * | * | * | * |
*Uporabno je le predgrevanje. **SSAB priporoča rezanje AWJ. Počasno rezanje samo po sebi ni zadostna metoda za preprečevanje razpok pri rezanju v Hardox® Extreme; če je edina razpoložljiva metoda plamensko rezanje, uporabite predgrevanje skupaj z dogrevanjem z gorilnikom.
Počasno ohlajanje
Ne glede na to, ali so razrezani deli predgreti ali ne, bo počasna hitrost ohlajanja zmanjšala tveganje pokanja reznega roba. Počasno ohlajanje je mogoče doseči, če se deli, dokler so še topli od postopka rezanja, zložijo skupaj in pokrijejo z izolacijsko odejo. Pustite, da se deli počasi ohladijo na sobno temperaturo.
Mehčanje
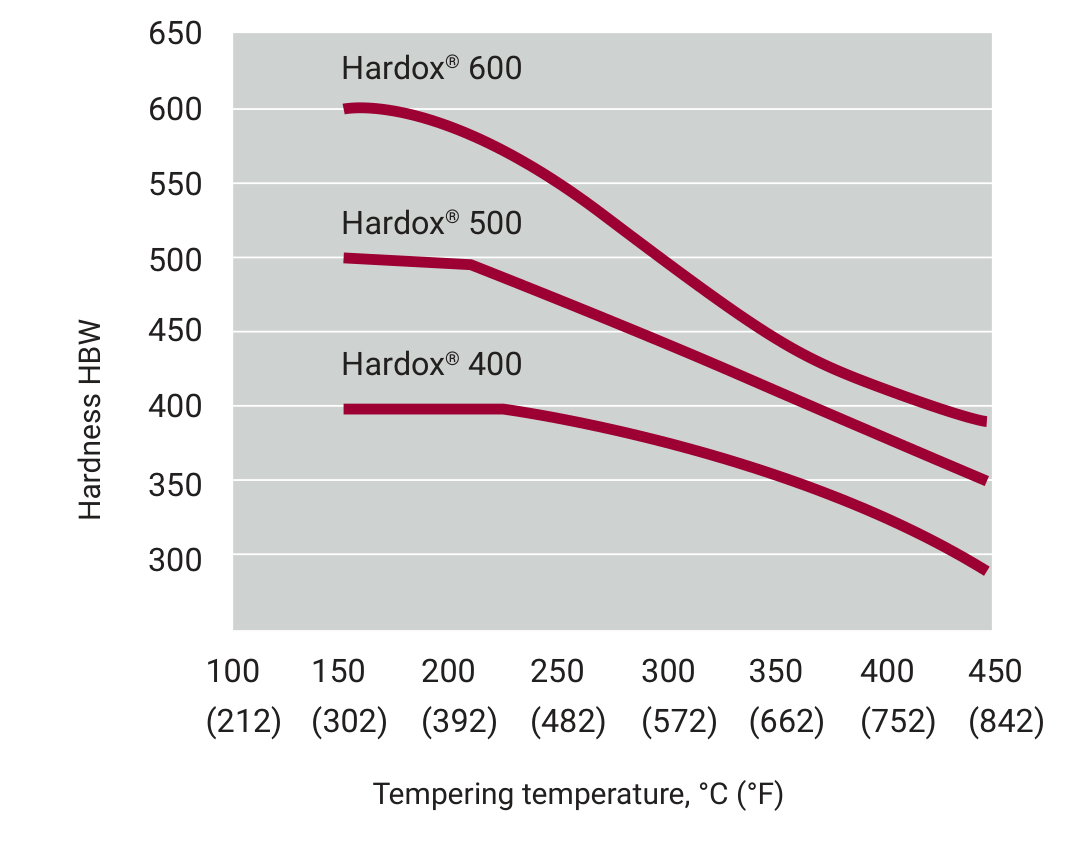
Odpornost jekla proti mehčanju je odvisna od njegove kemije, mikrostrukture in načina obdelave. Manjši kot je toplotno rezani kos, večje je tveganje, da se zmehča celotna komponenta. Če temperatura jekla postane previsoka, se trdota jekla zmanjša. Preverite največjo dovoljeno temperaturo v tabeli 6.
Slika 11.Površinska trdota glede na temperaturo popuščanja za Hardox® 400, Hardox® 500 in Hardox® 600.
Zmanjšanje tveganja mehčanja – metoda rezanja
Pri rezanju majhnih delov se toplota, ki jo dovajata rezalni gorilnik in predgrevanje, kopiči v obdelovancu. Manjša kot je velikost razrezanega dela, večje je tveganje mehčanja. Pri uporabi plamenskega rezanja za rezanje plošče debeline 30 mm (1,181”) ali več velja pravilo: obstaja tveganje izgube trdote celotne komponente, če je razdalja med dvema rezoma manjša od 200 mm (7,874”). Pri debelinah pod 30 mm (1,181”) je mogoče rezati manjše dele brez izgube trdote. Priročen način za ugotavljanje, ali je kos premajhen, je merjenje temperature dela neposredno po tem, ko je bil izrezan. Največje dovoljene temperature so navedene v tabeli 6.
Najboljši način za odpravo tveganja mehčanja je uporaba metod hladnega rezanja, kot je rezanje z abrazivnim vodnim curkom. Če je treba izvesti toplotno rezanje, sta lasersko ali plazemsko rezanje boljša izbira od plamenskega rezanja. To je zato, ker plamensko rezanje v obdelovanec vnese več toplote v primerjavi s plazemskim ali laserskim rezanjem.
Potopljeno rezanje
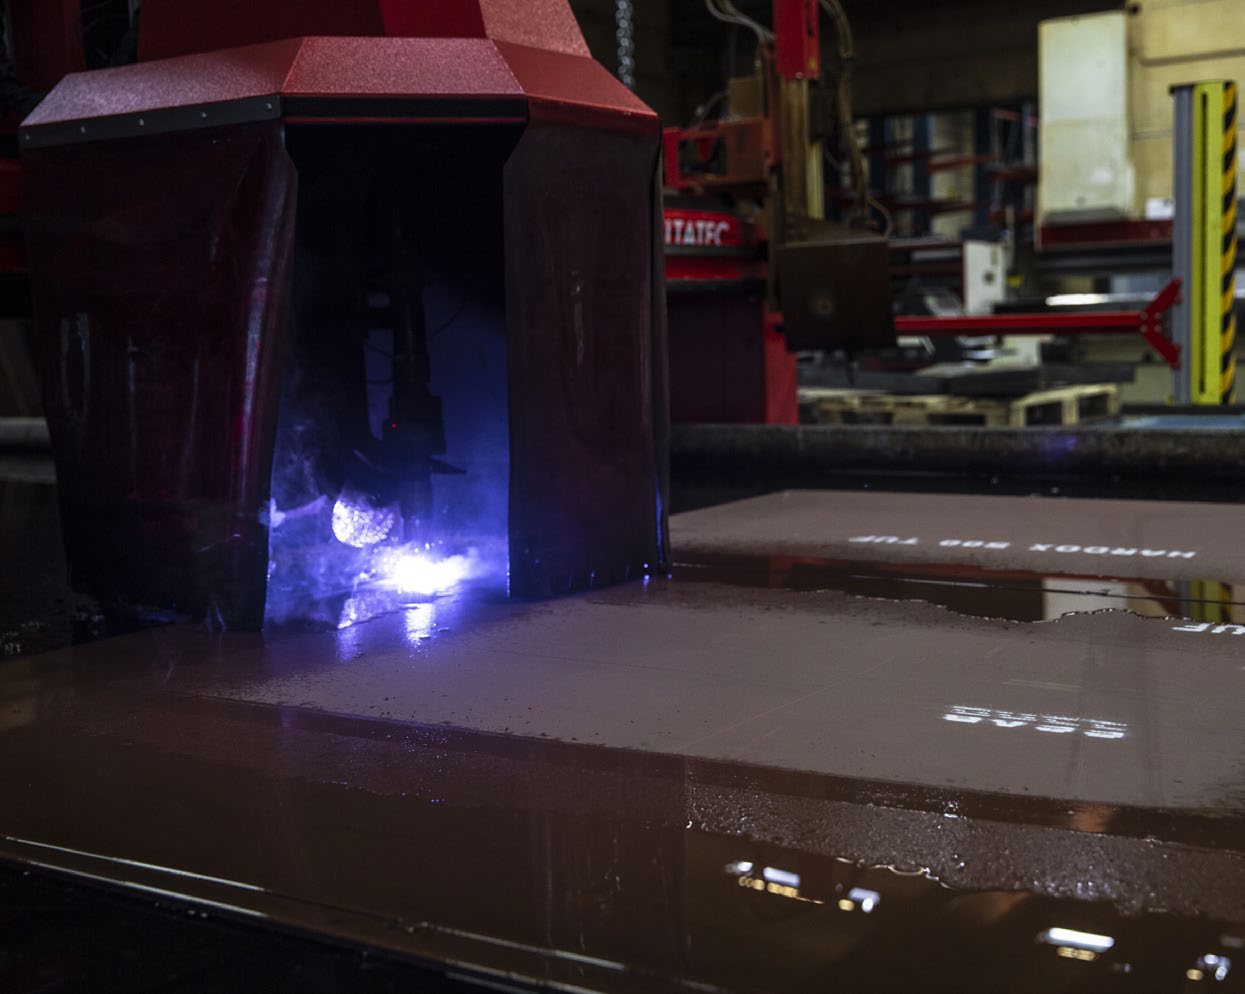
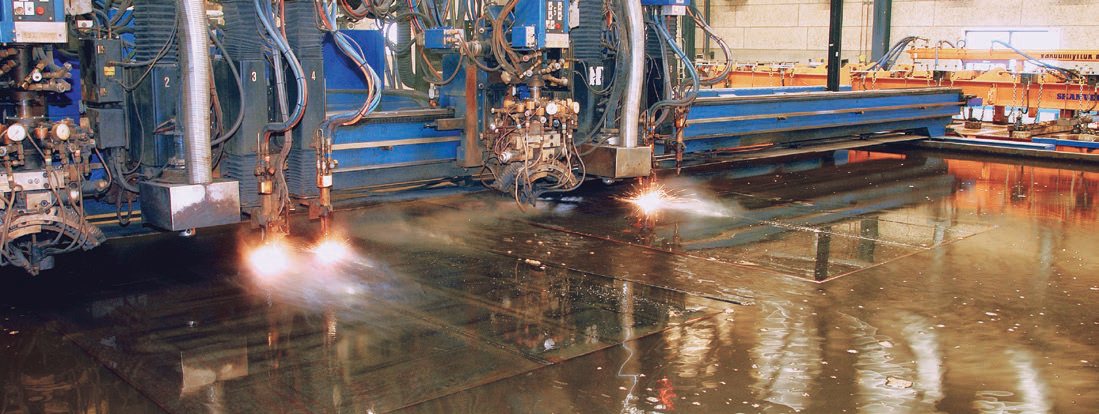
Učinkovit način za omejevanje in zmanjšanje obsega mehke cone je vodno hlajenje plošče in rezane površine med postopkom rezanja. To je mogoče storiti s potapljanjem plošče v vodo ali z razprševanjem vode po kosu med rezanjem in po njem.
Tudi če se rezanje izvaja s potapljanjem ali razprševanjem vode po kosu med rezanjem in po njem, mehka cona še vedno nastane v reznem robu na razdalji približno 5–10 mm (0,197–0,394”). Vso vodo odrineta vžigalni plamen in curek reznega kisika, tako da voda ne more ohladiti reznega čela. Ko voda končno pride, se je rezni rob že zmehčal. Po drugi strani pa vodno hlajenje komponento reši pred »globalnim« mehčanjem.
Potopljeno rezanje je mogoče izvajati tako s plazemskim kot s plamenskim rezanjem. Nekatere prednosti potopljenega rezanja so:
- Preprečuje izgubo trdote celotne komponente
- Zmanjšana deformacija razrezanega kosa
- Kosi se ohladijo neposredno po rezanju
- Brez dimov ali prahu
- Zmanjšana raven hrupa
Ker predgrevanje pri potopljenem rezanju ni uporabno, sta edina razpoložljiva ukrepa za preprečevanje tveganja vodikovega pokanja dogrevanje in zmanjšana hitrost rezanja. Pri rezanju majhnih kosov iz debele obrabne plošče Hardox® s plamenskim rezanjem obstaja tveganje mehčanja in pokanja reznega roba. Temu se je najbolje izogniti s potopljenim rezanjem pri nizkih hitrostih rezanja ali z dogrevanjem razrezanih kosov. Dogrevanje je mogoče izvesti z gorilnikom ali v peči.
Slika 12.Potopljeno rezanje.
Praktični nasveti
Rokovanje s ploščami
Plošče nikoli ne vračajte v skladišče z ostrimi vogali. Ti vogali delujejo kot koncentratorji napetosti in lahko povzročijo zakasnelo pokanje plošče. Pred vračanjem plošče v skladišče vedno naredite čist rez, da odstranite take ostre vogale. To velja za vse metode rezanja, tako toplotne kot hladne metode rezanja, kot je rezanje AWJ. Na to so še posebej občutljivi Hardox® 550, Hardox® 600 in Hardox® Extreme.
Pri skladiščenju Hardox® 550, Hardox® 600 in Hardox® Extreme poskrbite, da jeklene plošče niso izpostavljene tritočkovnemu upogibu. Tritočkovni upogib lahko nastane, če so plošče zložene s podlagami med sloji in les ni pravilno nameščen. Vedno poskrbite, da je les v vsakem sloju nameščen nad lesom v sloju pod njim.
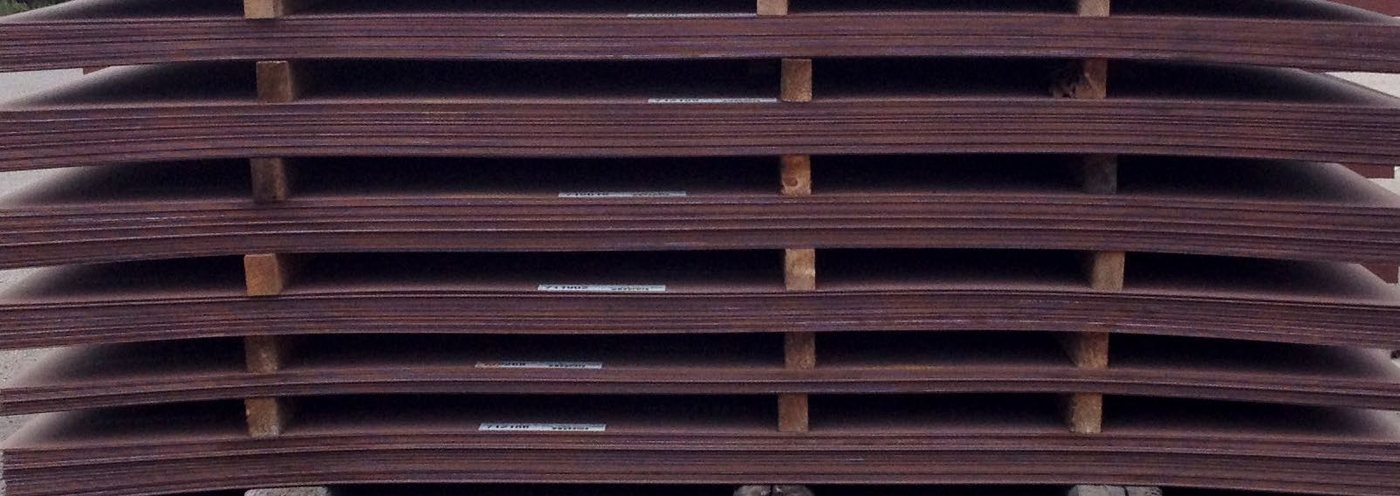
Slika 13a.Pravilno zložene plošče.
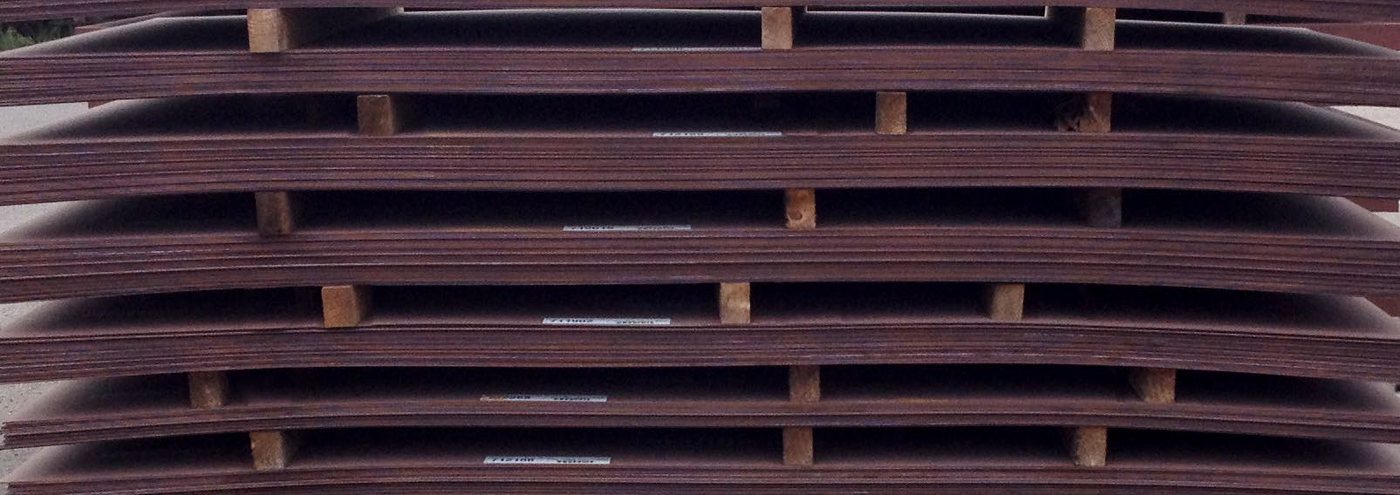
Slika 13b.Nepravilno zložene plošče.
Predgrevanje in dogrevanje
Zelo preprosta in poceni rešitev za predgrevanje je uporaba električnih grelnih elementov in izolacijskih odej (Rockwool ali podoben izolacijski izdelek).
Improvizirana rešitev za predgrevanje
- Namestite toplotno zaščito za tla (če imate na toploto občutljiva tla)
- Na vrh namestite podpore za ploščo (v tem primeru U-nosilce)
- Pokrijte z izolacijo
- Namestite električne grelne blazine
- Namestite ploščo in postavite termočlene, ki bodo beležili temperaturo skozi čas
- Vse pokrijte z izolacijo
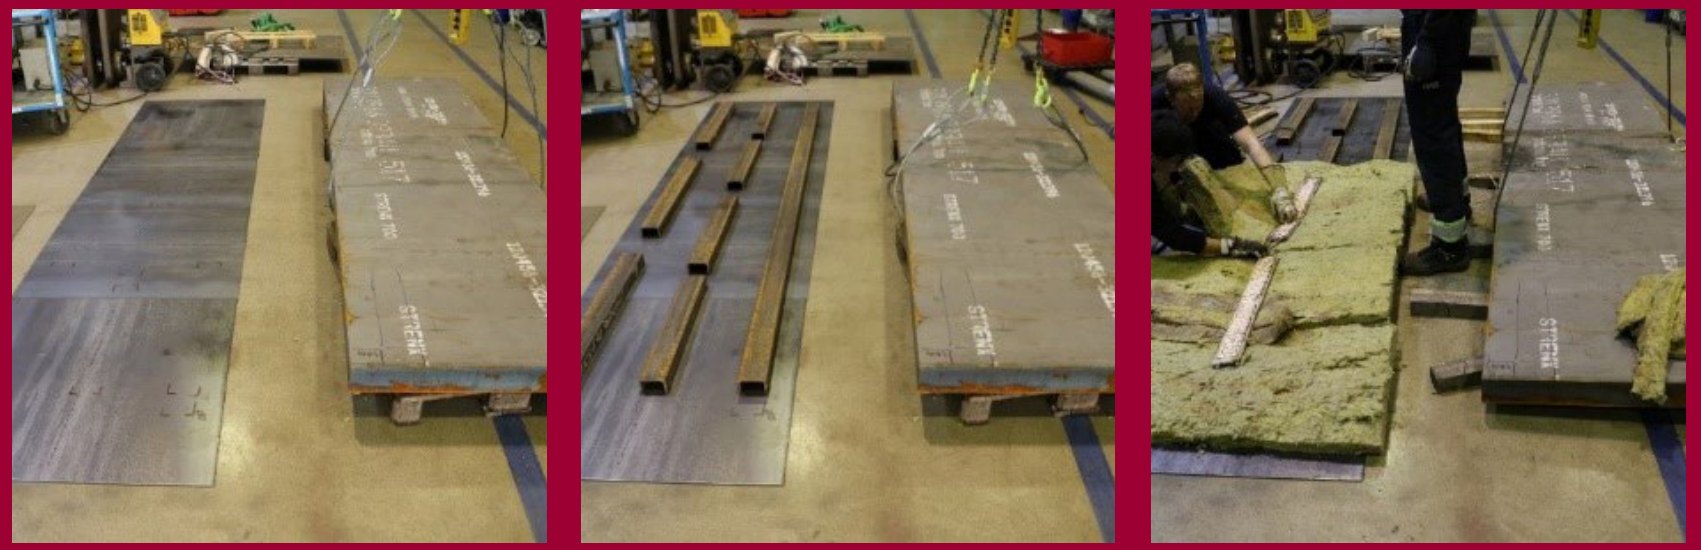
Koraki 1–3.Toplotna zaščita za tla, podpore za ploščo na vrhu, nato pokrito z izolacijo.
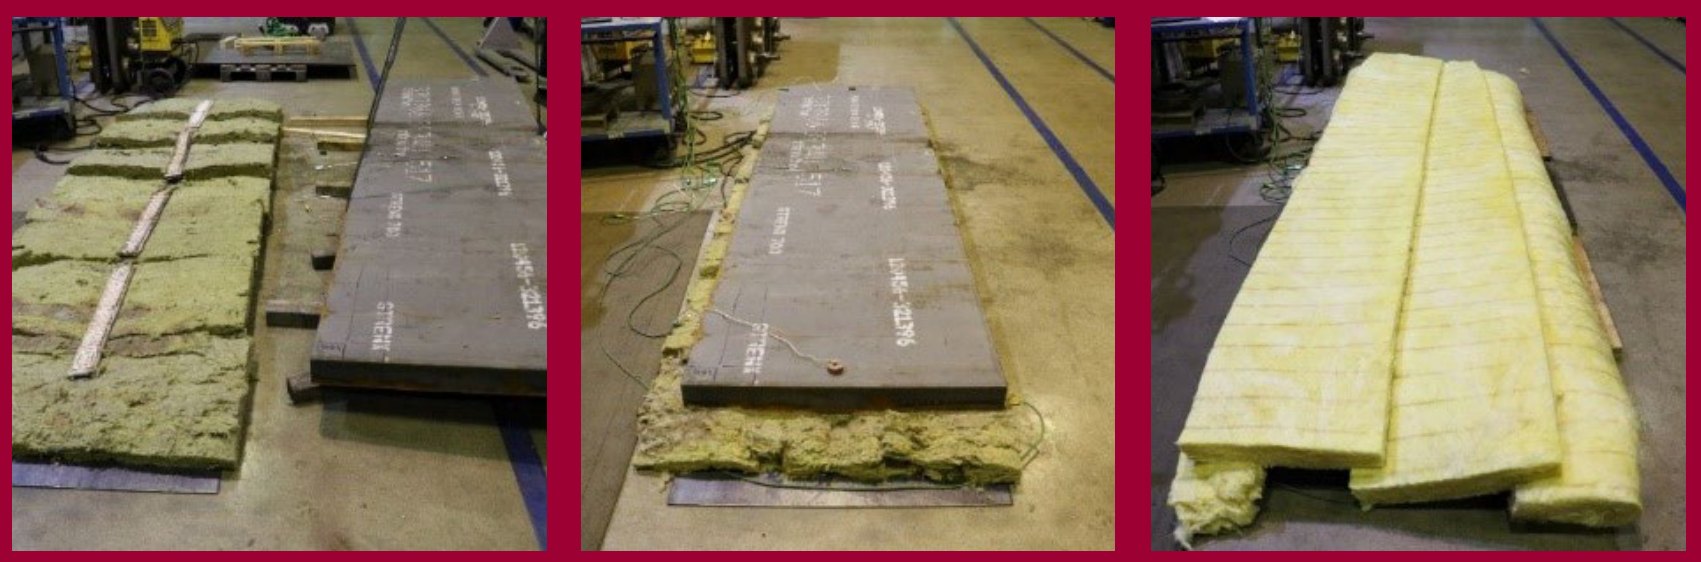
Koraki 4–6.Električne grelne blazine, nato plošča s termočleni, nato vse pokrito z izolacijo.
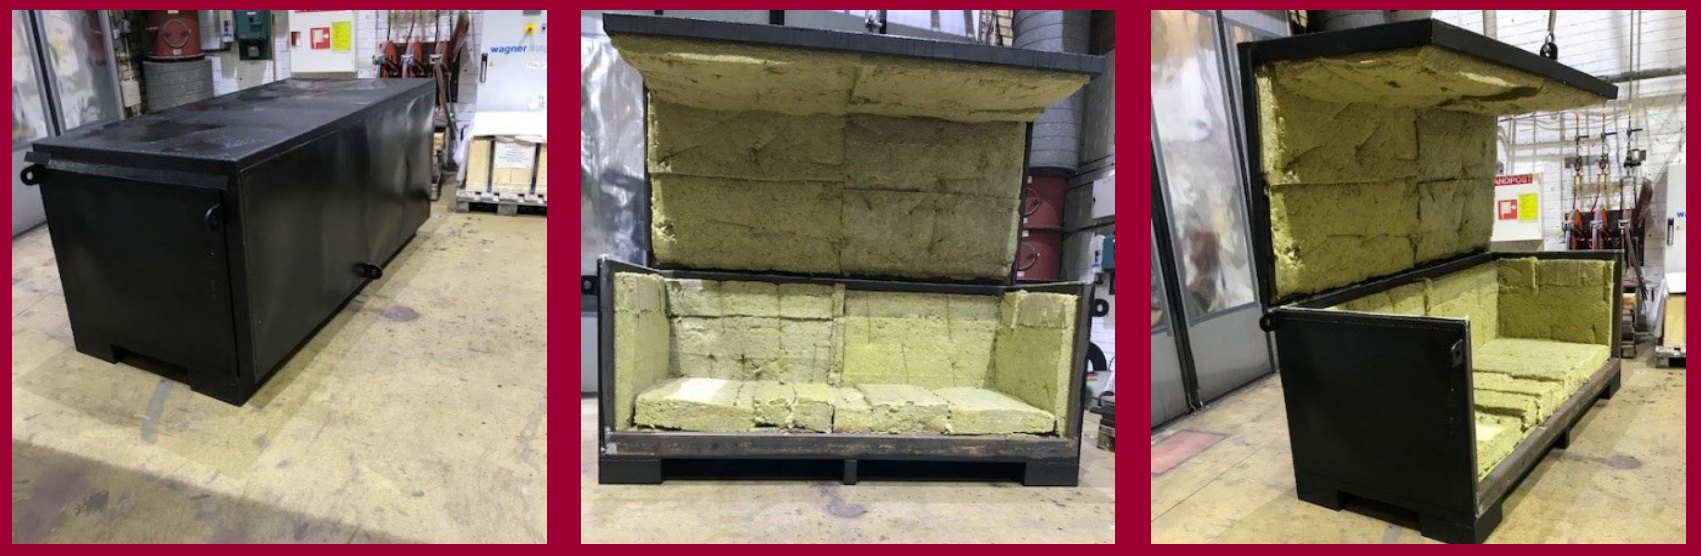
Druga poceni in praktična rešitev je izdelava škatle za toplotno obdelavo in njena uporaba z električnim segrevanjem. To bi bilo mogoče enostavno uporabiti za predgrevanje, dogrevanje in počasno ohlajanje.
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.hardox.com.
Hardox® je blagovna znamka skupine podjetij SSAB. Informacije v tej brošuri so podane le kot splošne informacije. Uporabnik je odgovoren, da samostojno ugotovi ustreznost vseh izdelkov in aplikacij ter jih preskusi in preveri.