




Obdelava Hardox®
Priporočila za obdelavo Hardox®
Vse kakovosti obrabne pločevine Hardox® je mogoče obdelovati z orodji iz hitroreznega jekla (HSS) ali karbidne trdine (CC). Ta brošura vsebuje naše predloge za rezalne podatke (pomike in hitrosti) ter izbiro orodij. Obravnavani so tudi drugi dejavniki, ki jih je treba upoštevati pri obdelovalnih operacijah.
Naša priporočila temeljijo na lastnih preizkusih orodij različnih znamk in na posvetovanju z vodilnimi proizvajalci orodij.
Tipične lastnosti za Hardox®. Trdota in tipična meja tečenja po kakovostih.
Kakovost jekla | Trdota po Brinellu (HBW) min–maks. | Tipična trdota po Rockwellu-C (HRC) | Tipična meja tečenja (MPa), ni zajamčena |
|---|---|---|---|
Hardox® HiTemp | 375 – 425 | - | ≈1100 |
Hardox® HiAce | 425 – 475 | - | ≈1250 |
Hardox® HiTuf | 310 – 370 | - | ≈850 |
Hardox® 400 | 370 – 430 | - | ≈1100 |
Hardox® 450 | 410 – 475 | - | ≈1250 |
Hardox® 500 | 450 – 540 | - | ≈1400 |
Hardox® 500 Tuf | 475 – 505 | - | ≈1250 - 1400 |
Hardox® 550 | 525 – 575 | - | - |
Hardox® 600 | 550 – 640 | - | - |
Hardox® Extreme | - | 57 – 63 | - |
Priporočila za vrtanje
Sveder HSS
Svedre HSS uporabljajte le pri nestabilnih pogojih stroja. Svedri HSS so primerni le do 500 Brinellov. Če so pogoji stroja dobri, lahko izbirate med masivnimi karbidnimi svedri, svedri z zamenljivimi glavami ali svedri z obračljivimi ploščicami.
Nasveti za zmanjšanje vibracij in podaljšanje življenjske dobe svedra
- Čim bolj zmanjšajte razdaljo do stebra in med konico svedra ter obdelovancem.
- Ne uporabljajte daljšega svedra, kot je potrebno.
- Vedno uporabljajte kovinske podpore in obdelovanec varno vpnite.
- Trdna in stabilna miza.
- Vedno uporabljajte hladilno sredstvo.
- Mešanica hladilnega sredstva 8–12 %.
- Tik preden sveder prebije material, za približno sekundo izklopite podajanje; sicer lahko zračnost/elastični povratek odlomi konico svedra. Ko se zračnost/elastični povratek umiri, podajanje znova vklopite.
Sveder HSS. Rezalni podatki za svedre HSS, za nestabilne pogoje stroja in do 500 Brinellov. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 25 mm | Ø 30 mm |
|---|---|---|---|---|---|---|
Hardox® HiTemp | 7 – 9 | 0.11 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® HiAce | 5 – 7 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
Hardox® HiTuf | 10 – 12 | 0.10 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® 400 | 7 – 9 | 0.11 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® 450 | 5 – 7 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
Hardox® 500 | 3 – 5 | 0.08 | 0.12 | 0.16 | 0.20 | 0.24 |
Hardox® 500 Tuf | 3 – 5 | 0.08 | 0.12 | 0.16 | 0.20 | 0.24 |
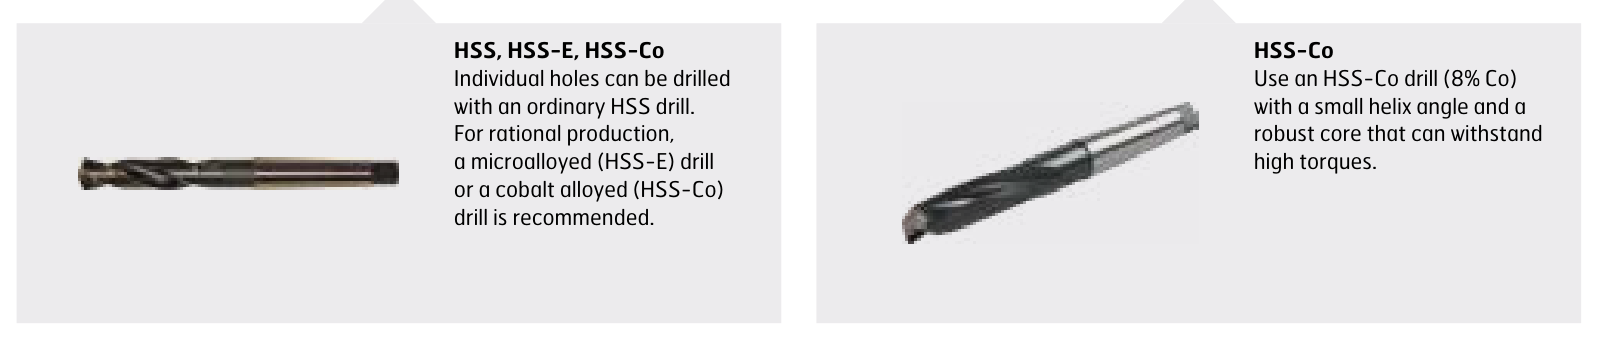
Izbira svedra. Posamezne izvrtine je mogoče izvrtati z običajnim svedrom HSS; za racionalno proizvodnjo je priporočljiv mikrolegiran (HSS-E) ali kobaltovo legiran (HSS-Co) sveder z majhnim kotom vijačnice in robustnim jedrom, ki prenese visoke navore.
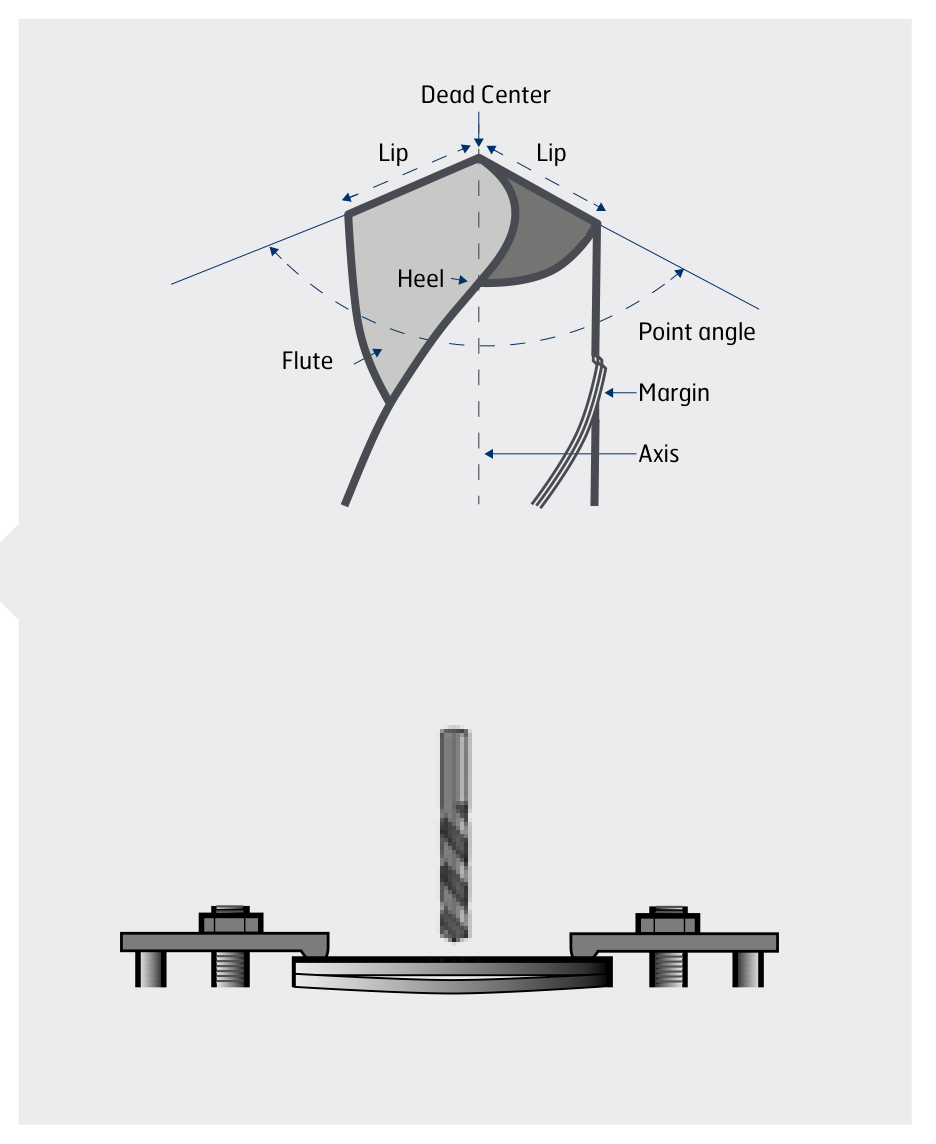
Formule in definicije, vrtanje
- Vc = π × Dc × n / 1000
- n = Vc × 1000 / (π × Dc)
- Vf = fn × n
- π = 3.142
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- fn = pomik na vrtljaj (mm/vrt)
- Vf = hitrost prodiranja (mm/min)
- Dc = premer svedra (mm)
Nasvet za vrtanje v tanki pločevini pod 8 mm. Glejte okvir.
Masiven karbidni sveder
Za stabilne pogoje stroja in z notranjim hlajenjem.
Masiven karbidni sveder. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 3,0 – 5,0 mm | Ø 5,01 – 10,0 mm | Ø 10,01 – 15,0 mm | Ø 15,01 – 20,0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 50 – 70 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.16 | 0.16 – 0.21 |
Hardox® HiAce | 40 – 60 | 0.03 – 0.05 | 0.05 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 |
Hardox® HiTuf | 60 – 80 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.17 | 0.17 – 0.22 |
Hardox® 400 | 50 – 70 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.16 | 0.16 – 0.21 |
Hardox® 450 | 40 – 60 | 0.03 – 0.05 | 0.05 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 |
Hardox® 500 | 35 – 50 | 0.03 – 0.05 | 0.05 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 |
Hardox® 500 Tuf | 35 – 50 | 0.03 – 0.05 | 0.05 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 |
Hardox® 550 | 30 – 40 | 0.03 – 0.05 | 0.05 – 0.09 | 0.09 – 0.13 | 0.13 – 0.17 |
Hardox® 600 | 25 – 35 | 0.02 – 0.04 | 0.04 – 0.08 | 0.08 – 0.13 | 0.13 – 0.16 |
Hardox® Extreme | 18 – 25 | 0.02 – 0.04 | 0.04 – 0.08 | 0.08 – 0.12 | 0.12 – 0.15 |
Sveder z obračljivimi ploščicami
Sveder z obračljivimi ploščicami. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 12,0 – 20,0 mm | Ø 20,01 – 30,0 mm | Ø 30,01 – 44,0 mm | Ø 44,01 – 63,5 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 60 – 120 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® HiAce | 50 – 90 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® HiTuf | 70 – 130 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 400 | 60 – 120 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 450 | 50 – 90 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 500 | 40 – 70 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 500 Tuf | 40 – 70 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 550 | 35 – 55 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 600 | 30 – 50 | 0.04 – 0.06 | 0.04 – 0.08 | 0.06 – 0.10 | 0.06 – 0.12 |
Svedri z zamenljivo konico svedra
Za stabilne pogoje stroja in z notranjim hlajenjem.
Sveder z zamenljivo konico svedra. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 7,5 – 12,0 mm | Ø 12,01 – 20,0 mm | Ø 20,01 – 25,0 mm | Ø 25,01 – 33,0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 50 – 70 | 0.08 – 0.12 | 0.12 – 0.20 | 0.20 – 0.25 | 0.25 – 0.33 |
Hardox® HiAce | 40 – 60 | 0.07 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 | 0.20 – 0.28 |
Hardox® HiTuf | 60 – 80 | 0.08 – 0.13 | 0.13 – 0.22 | 0.22 – 0.27 | 0.27 – 0.36 |
Hardox® 400 | 50 – 70 | 0.08 – 0.12 | 0.12 – 0.20 | 0.20 – 0.25 | 0.25 – 0.33 |
Hardox® 450 | 40 – 60 | 0.07 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 | 0.20 – 0.28 |
Hardox® 500 | 35 – 50 | 0.06 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 | 0.18 – 0.24 |
Hardox® 500 Tuf | 35 – 50 | 0.06 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 | 0.18 – 0.24 |
Hardox® 550 | 30 – 40 | 0.05 – 0.08 | 0.08 – 0.12 | 0.12 – 0.16 | 0.16 – 0.22 |
Hardox® 600 | 25 – 35 | 0.04 – 0.07 | 0.07 – 0.11 | 0.11 – 0.14 | 0.14 – 0.18 |
Priporočila za rezalno hitrost za Chamdrill / SumoCham na nestabilnih strojih
S tem orodjem in ob pogojih stroja, ki niso optimalni, je uporaba teh svedrov dobra rešitev, kadar je treba izvrtati veliko izvrtin. Vrtanje je mogoče izvesti skoraj 3-krat hitreje v primerjavi z našimi priporočili za svedre HSS. Vsa priporočila za rezalne podatke temeljijo na preizkusih, ki smo jih izvedli na lastnem radialnem vrtalnem stroju.
Chamdrill z zamenljivo konico svedra — glejte priporočila za orodja na koncu te strani. Če se sveder na začetku slabo centrira, priporočamo, da sveder centrirate ročno. V nasprotnem primeru se lahko glava svedra zlomi, zlasti pri svedru Ø nad 15 mm.
Rezultati našega lastnega preizkusa. Chamdrill proti HSS na radialnem vrtalnem stroju.
Debelina Hardox® 450 | Ø svedra | Vc, m/min | fn, mm/r | Št. izvrtin | Chamdrill proti HSS |
|---|---|---|---|---|---|
16 mm | 8.5 | 13.3 | 0.11 | 400 | 2,6-krat hitreje |
25 mm | 14.2 | 15.8 | 0.17 | 270 | 2,6-krat hitreje |
Debelina Hardox® 500 | Ø svedra | Vc, m/min | fn, mm/r | Št. izvrtin | Chamdrill proti HSS |
12 mm | 14.2 | 11.1 | 0.11 | 300 | 2,5-krat hitreje |
30 mm | 25 | 9.8 | 0.17 | 107 | 1,9-krat hitreje |
Chamdrill / SumoCham na nestabilnih strojih. Rezalni podatki po premeru svedra. Stolpci podajajo premer svedra (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 7.5 – 11.5 mm | Ø 12.0 – 17.5 mm | Ø 18.0 – 25.9 mm |
|---|---|---|---|---|
Hardox® HiTemp | 12 – 22 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® HiAce | 10 – 18 | 0.08 – 0.12 | 0.12 – 0.18 | 0.11 – 0.20 |
Hardox® HiTuf | 14 – 25 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® 400 | 12 – 22 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® 450 | 10 – 18 | 0.08 – 0.12 | 0.12 – 0.18 | 0.11 – 0.20 |
Hardox® 500 | 8 – 14 | 0.06 – 0.12 | 0.11 – 0.16 | 0.10 – 0.18 |
Hardox® 500 Tuf | 8 – 14 | 0.06 – 0.12 | 0.11 – 0.16 | 0.10 – 0.18 |
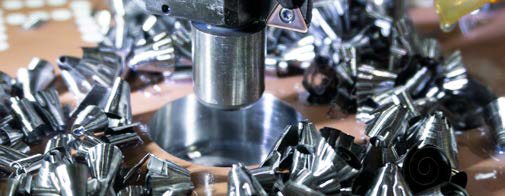
Priporočila za konusno in cilindrično vgrezanje
Konusno in cilindrično vgrezanje je najbolje izvajati z orodji z zamenljivimi ploščicami, ki so na voljo pri dobavitelju orodij Granlund. Vedno uporabljajte vrtljivo vodilo in hladilno sredstvo. Izračun vrtilne hitrosti vretena uporablja enako formulo kot pri vrtanju.
Za konusno vgrezanje zmanjšajte rezalne podatke za približno 30 %.
Cilindrično vgrezanje. Rezalni podatki po premeru cilindričnega vgrezala. Stolpci podajajo premer cilindričnega vgrezala (Dc), mm / pomik na vrtljaj (fn), mm/vrt.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø 18.0 – 26.0 mm | Ø 26.0 – 38.0 mm | Ø 38.0 – 47.0 mm | Ø 47.0 – 60.0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 25 – 70 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® HiAce | 20 – 50 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® HiTuf | 30 – 80 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 400 | 25 – 70 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 450 | 20 – 50 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 500 | 15 – 45 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 500 Tuf | 15 – 45 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 550 | 12 – 40 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 600 | 10 – 35 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Tabela konusnega in cilindričnega vgrezanja za vijake — KV9
Kataloške številke in premeri glav vijakov za serijo orodij KV9.
KV9. Kataloške številke orodij po velikosti vijaka. Slika: Granlund Tools AB.
Velikost | Kataloška številka | Ø glave vijaka |
|---|---|---|
M8 | 0KV9-18.0 | 16 mm |
M10 | 0KV9- 20.5 / 1KV9- 20.0 | 20 mm |
M12 | 0KV9- 25.0 / 1KV9- 26.0 | 24 mm |
M14 | 1KV9- 30.0 | 27 mm |
M16 | 1KV9- 30.0 / 2KV9- 32.0 | 30 mm |
M20 | 2KV9- 38.0 | 36 mm |
M24 | 2KV9- 40.0 | 39 mm |
Tabela konusnega in cilindričnega vgrezanja za vijake — WHV
Kataloške številke in premeri glav vijakov za serijo orodij WHV.
WHV. Kataloške številke orodij po velikosti vijaka. Slika: Granlund Tools AB.
Velikost | Kataloška številka | Ø glave vijaka |
|---|---|---|
M10 | 0WHV- 18.0 | 16 mm |
M12 | 0WHV- 20.0 / 1WHV- 20.0 | 18 mm |
M14 | 0WHV- 23.0 / 1WHV- 23.0 | 21 mm |
M16 | 1WHV- 26.0 | 24 mm |
M20 | 1WHV- 32.0 | 30 mm |
M24 | 1WHV- 38.0 / 2WHV- 38.0 | 36 mm |
M30 | 2WHV-47.0 | 45 mm |
Priporočila za izrezovanje navojev
S pravilnimi orodji in držali orodij priporočamo izrezovanje navojev do 500 Brinellov z navojnimi svedri s štirimi utori, ki prenesejo zelo visok navor, ki nastane pri izrezovanju navojev v trdih materialih.
Izračun vrtilne hitrosti vretena
- n = Vc × 1000 / (π × D)
- π = 3.142
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- D = premer navoja (mm)
Izrezovanje navojev. Rezalna hitrost in razpon velikosti navojev po kakovostih.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Velikost od–do |
|---|---|---|
Hardox® HiTemp | 4 – 8 | M6 – M30 |
Hardox® HiAce | 1 - 3 | M8 – M30 |
Hardox® HiTuf | 6 – 10 | M6 – M30 |
Hardox® 400 | 4 – 8 | M6 – M30 |
Hardox® 450 | 1 – 5 | M6 – M30 |
Hardox® 500 | 1 – 3 | M8 – M30 |
Hardox® 500 Tuf | 1 – 3 | M8 – M30 |
Premeri svedrov za navoje. Korak in premer jedrne izvrtine po velikosti navoja.
Velikost | Korak | Ø svedra min–maks. |
|---|---|---|
M6 | 1 | 5.0 – 5.1 |
M8 | 1.25 | 6.8 – 6.9 |
M10 | 1.5 | 8.5 – 8.7 |
M12 | 1.75 | 10.25 – 10.5 |
M14 | 2 | 12 – 12.3 |
M16 | 2 | 14 – 14.3 |
M20 | 2.5 | 17.5 – 18 |
M24 | 3 | 21 – 21.5 |
M27 | 3 | 24 – 24.5 |
M30 | 3.5 | 26.5 – 27.0 |
Priporočila za frezanje navojev
Za frezanje navojev je potreben CNC stroj. Dobavitelj orodij lahko zagotovi podporo pri programiranju CNC strojev.
Frezanje navojev. Rezalna hitrost in pomik na zob po kakovostih.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Pomik na zob (fz), mm/zob |
|---|---|---|
Hardox® HiTemp | 60 – 80 | 0.02 – 0.05 |
Hardox® HiAce | 40 – 60 | 0.02 – 0.04 |
Hardox® HiTuf | 70 – 100 | 0.03 – 0.06 |
Hardox® 400 | 60 – 80 | 0.02 – 0.05 |
Hardox® 450 | 50 – 70 | 0.02 – 0.05 |
Hardox® 500 | 40 – 60 | 0.02 – 0.05 |
Hardox® 500 Tuf | 40 – 60 | 0.02 – 0.05 |
Hardox® 550 | 35 – 55 | 0.02 – 0.04 |
Hardox® 600 | 30 – 40 | 0.01 – 0.03 |
Hardox® Extreme | 25 – 35 | 0.01 – 0.03 |
Priporočila za frezanje
Nasveti za frezanje
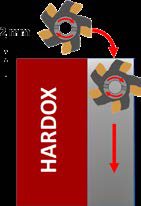
- Frezalo postavite izven središča (v levo), da dosežete debelejši odrezek ob vstopu in se izognete debelemu odrezku ob izstopu.
- Izogibajte se rezanju skozi osno linijo frezala, saj lahko to povzroči vibracije.
- Vedno uporabljajte istosmerno frezanje (climb milling).
- Priporočamo, da je širina reza (ae) 25 ali 75–80 % premera frezala.
- Uporabite metodo zavijanja v rez (rolling into cut).
- Če se uporablja rezalna ploščica, je priporočljivo suho frezanje.
- Če je moč stroja nizka, uporabite frezalo z grobim korakom.
- Vedno uporabljajte primež ali dobro vpenjalno opremo.
- Globina reza pri frezanju plinsko rezanih robov naj bo vsaj 2 mm, da se izognete trdi površinski plasti reznega roba.
- Če v obdelovanec vstopite z metodo zavijanja v rez, je debelina odrezka ob izstopu vedno nič, kar prispeva k daljši življenjski dobi orodja.
Zavijanje v rez. Priporočena metoda vstopa.
Formule in definicije, frezanje
- n = Vc × 1000 / (π × Dc)
- Vc = π × Dc × n / 1000
- Vf = fz × n × Zc
- fz = Vf / (n × Zc)
- π = 3.142
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- fz = pomik na zob (mm/zob)
- Vf = pomik mize (mm/min)
- Zc = število efektivnih zob (kos)
- Dc = rezalni premer (mm)
- ap = aksialna globina reza (mm)
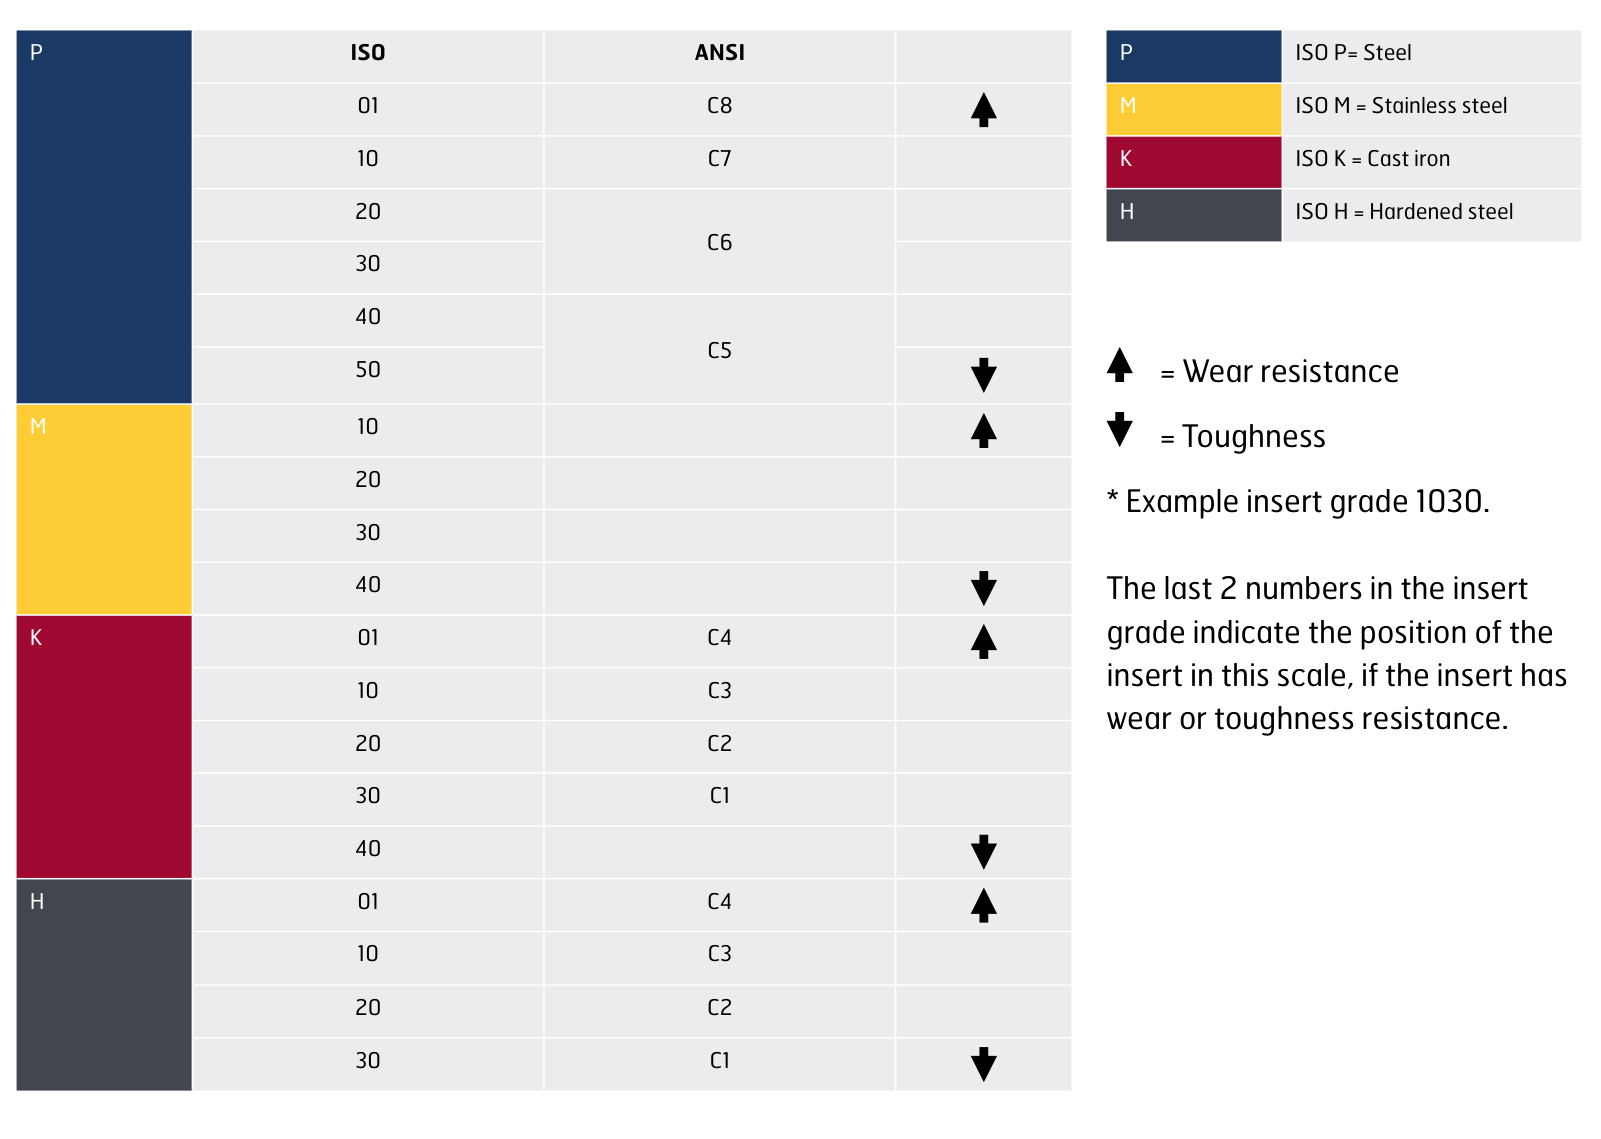
Kakovosti ploščic za frezanje. Kode kakovosti ISO in ANSI glede na razrede materialov obdelovanca P, M, K in H, s smerjo lestvice za obrabno odpornost in žilavost. Zadnji dve številki v kakovosti ploščice označujeta položaj ploščice na tej lestvici — primer kakovosti ploščice 1030.
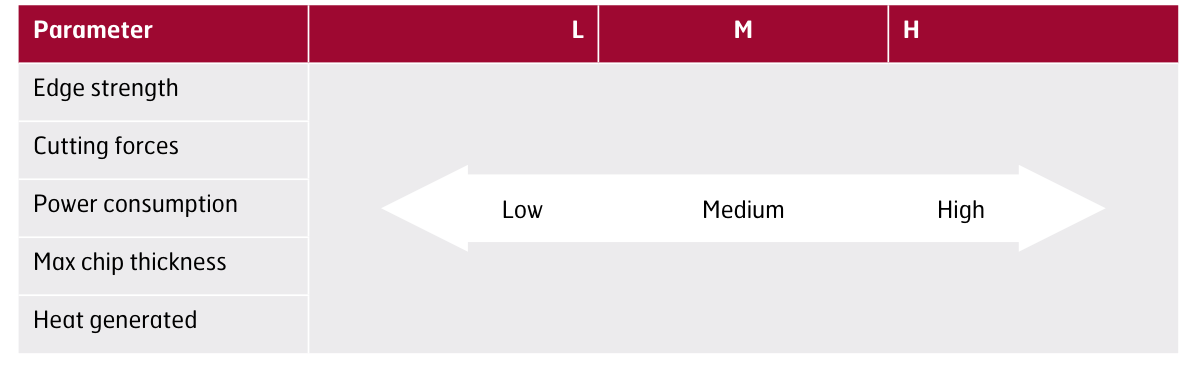
Geometrija ploščice. Trdnost roba, rezalne sile, poraba moči, največja debelina odrezka in nastala toplota pri geometrijah L, M in H.
Priporočilo za čelno frezanje z nastavnim kotom 45°
Čelno frezanje, nastavni kot 45°. Rezalna hitrost in pomik na zob po kakovostih. Stolpci podajajo pomik na zob (fz), mm/zob.
Kakovost jekla | Rezalna hitrost (Vc), m/min | min — kakovost ploščice P30 | maks. — kakovost ploščice P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.10 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.10 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.10 | 0.25 |
Hardox® 400 | 120 – 160 | 0.10 | 0.25 |
Hardox® 450 | 110 – 150 | 0.10 | 0.25 |
Hardox® 500 | 100 – 140 | 0.10 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.10 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.20 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Priporočilo za čelno frezanje z okroglimi ploščicami
Čelno frezanje z okroglimi ploščicami. Rezalna hitrost in pomik na zob po kakovostih. Stolpci podajajo pomik na zob (fz), mm/zob.
Kakovost jekla | Rezalna hitrost (Vc), m/min | min — kakovost ploščice P30 | maks. — kakovost ploščice P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.10 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.10 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.10 | 0.25 |
Hardox® 400 | 120 – 160 | 0.10 | 0.25 |
Hardox® 450 | 110 – 150 | 0.10 | 0.25 |
Hardox® 500 | 100 – 140 | 0.10 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.10 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.25 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Priporočilo za frezanje ramen z nastavnim kotom 90°
Frezanje ramen, nastavni kot 90°. Rezalna hitrost in pomik na zob po kakovostih. Stolpci podajajo pomik na zob (fz), mm/zob.
Kakovost jekla | Rezalna hitrost (Vc), m/min | min — kakovost ploščice P30 | maks. — kakovost ploščice P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.12 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.12 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.12 | 0.25 |
Hardox® 400 | 120 – 160 | 0.12 | 0.25 |
Hardox® 450 | 110 – 150 | 0.12 | 0.25 |
Hardox® 500 | 100 – 140 | 0.12 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.12 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.20 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Frezanje z visokim pomikom s CoroMill 210, nastavni kot 10°
Frezanje z visokim pomikom, CoroMill 210. Rezalna hitrost in pomik na zob po kakovostih in velikostih ploščic. Stolpci podajajo pomik na zob (fz), mm/zob.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Min kakovost ploščice P30 — velikost ploščice 09 | Maks. kakovost ploščice P30 — velikost ploščice 09 | Min kakovost ploščice P30 — velikost ploščice 14 | Maks. kakovost ploščice P30 — velikost ploščice 14 |
|---|---|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® HiAce | 90 – 130 | * 0.4 | * 2.0 | * 0.5 | * 3.0 |
Hardox® HiTuf | 140 – 180 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 400 | 120 – 160 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 450 | 110 – 150 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 500 | 90 – 130 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 500 Tuf | 90 – 130 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 550 | 70 – 90 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 600 | 50 – 70 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® Extreme | 35 – 50 | 0.4 | 2.0 | 0.5 | 3.0 |
Izdelava izvrtin s frezanjem z visokim pomikom (krožno rampanje)
Krožno rampanje s frezalom za visok pomik je alternativa vrtanju za večje izvrtine. Uporabite zgornje rezalne podatke za frezanje z visokim pomikom.
Priporočilo za frezanje ramen
Frezanje ramen. Rezalna hitrost in pomik na zob po premeru frezala. Stolpci podajajo pomik na zob (fz), mm/zob / min–maks.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø premer 3,0 – 6,0 | Ø premer 8,0 – 12,0 | Ø premer 14,0 – 20,0 |
|---|---|---|---|---|
Hardox® HiTemp | 75 – 100 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.09 |
Hardox® HiAce | 65 – 90 | 0.01 – 0.03 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® HiTuf | 80 – 105 | 0.01 – 0.03 | 0.04 – 0.07 | 0.07 – 0.10 |
Hardox® 400 | 75 – 100 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.09 |
Hardox® 450 | 70 – 95 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.08 |
Hardox® 500 | 45 – 70 | 0.01 – 0.025 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® 500 Tuf | 45 – 70 | 0.01 – 0.025 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® 550 | 40 – 65 | 0.01 – 0.02 | 0.03 – 0.045 | 0.05 – 0.065 |
Hardox® 600 | 30 – 40 | 0.005 – 0.015 | 0.02 – 0.03 | 0.03 – 0.04 |
Hardox® Extreme | 20 – 30 | 0.005 – 0.01 | 0.015 – 0.025 | 0.025 – 0.035 |
Priporočilo za čelno-obodno frezanje za masivno orodje iz karbidne trdine
Čelno-obodno frezanje, masivna karbidna trdina. Rezalna hitrost in pomik na zob po premeru frezala. Stolpci podajajo pomik na zob (fz), mm/zob / min–maks.
Kakovost jekla | Rezalna hitrost (Vc), m/min | Ø premer 3,0 – 6,0 | Ø premer 8,0 – 12,0 | Ø premer 14,0 – 20,0 |
|---|---|---|---|---|
Hardox® HiTemp | 180 – 210 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.13 |
Hardox® HiAce | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® HiTuf | 190 – 220 | 0.02 – 0.05 | 0.06 – 0.10 | 0.10 – 0.13 |
Hardox® 400 | 180 – 210 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.13 |
Hardox® 450 | 160 – 190 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.12 |
Hardox® 500 | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® 500 Tuf | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® 550 | 80 – 110 | 0.01 – 0.035 | 0.045 – 0.07 | 0.08 – 0.10 |
Hardox® 600 | 70 – 100 | 0.01 – 0.035 | 0.04 – 0.07 | 0.08 – 0.10 |
Hardox® Extreme | 60 – 90 | 0.01 – 0.03 | 0.04 – 0.06 | 0.06 – 0.08 |
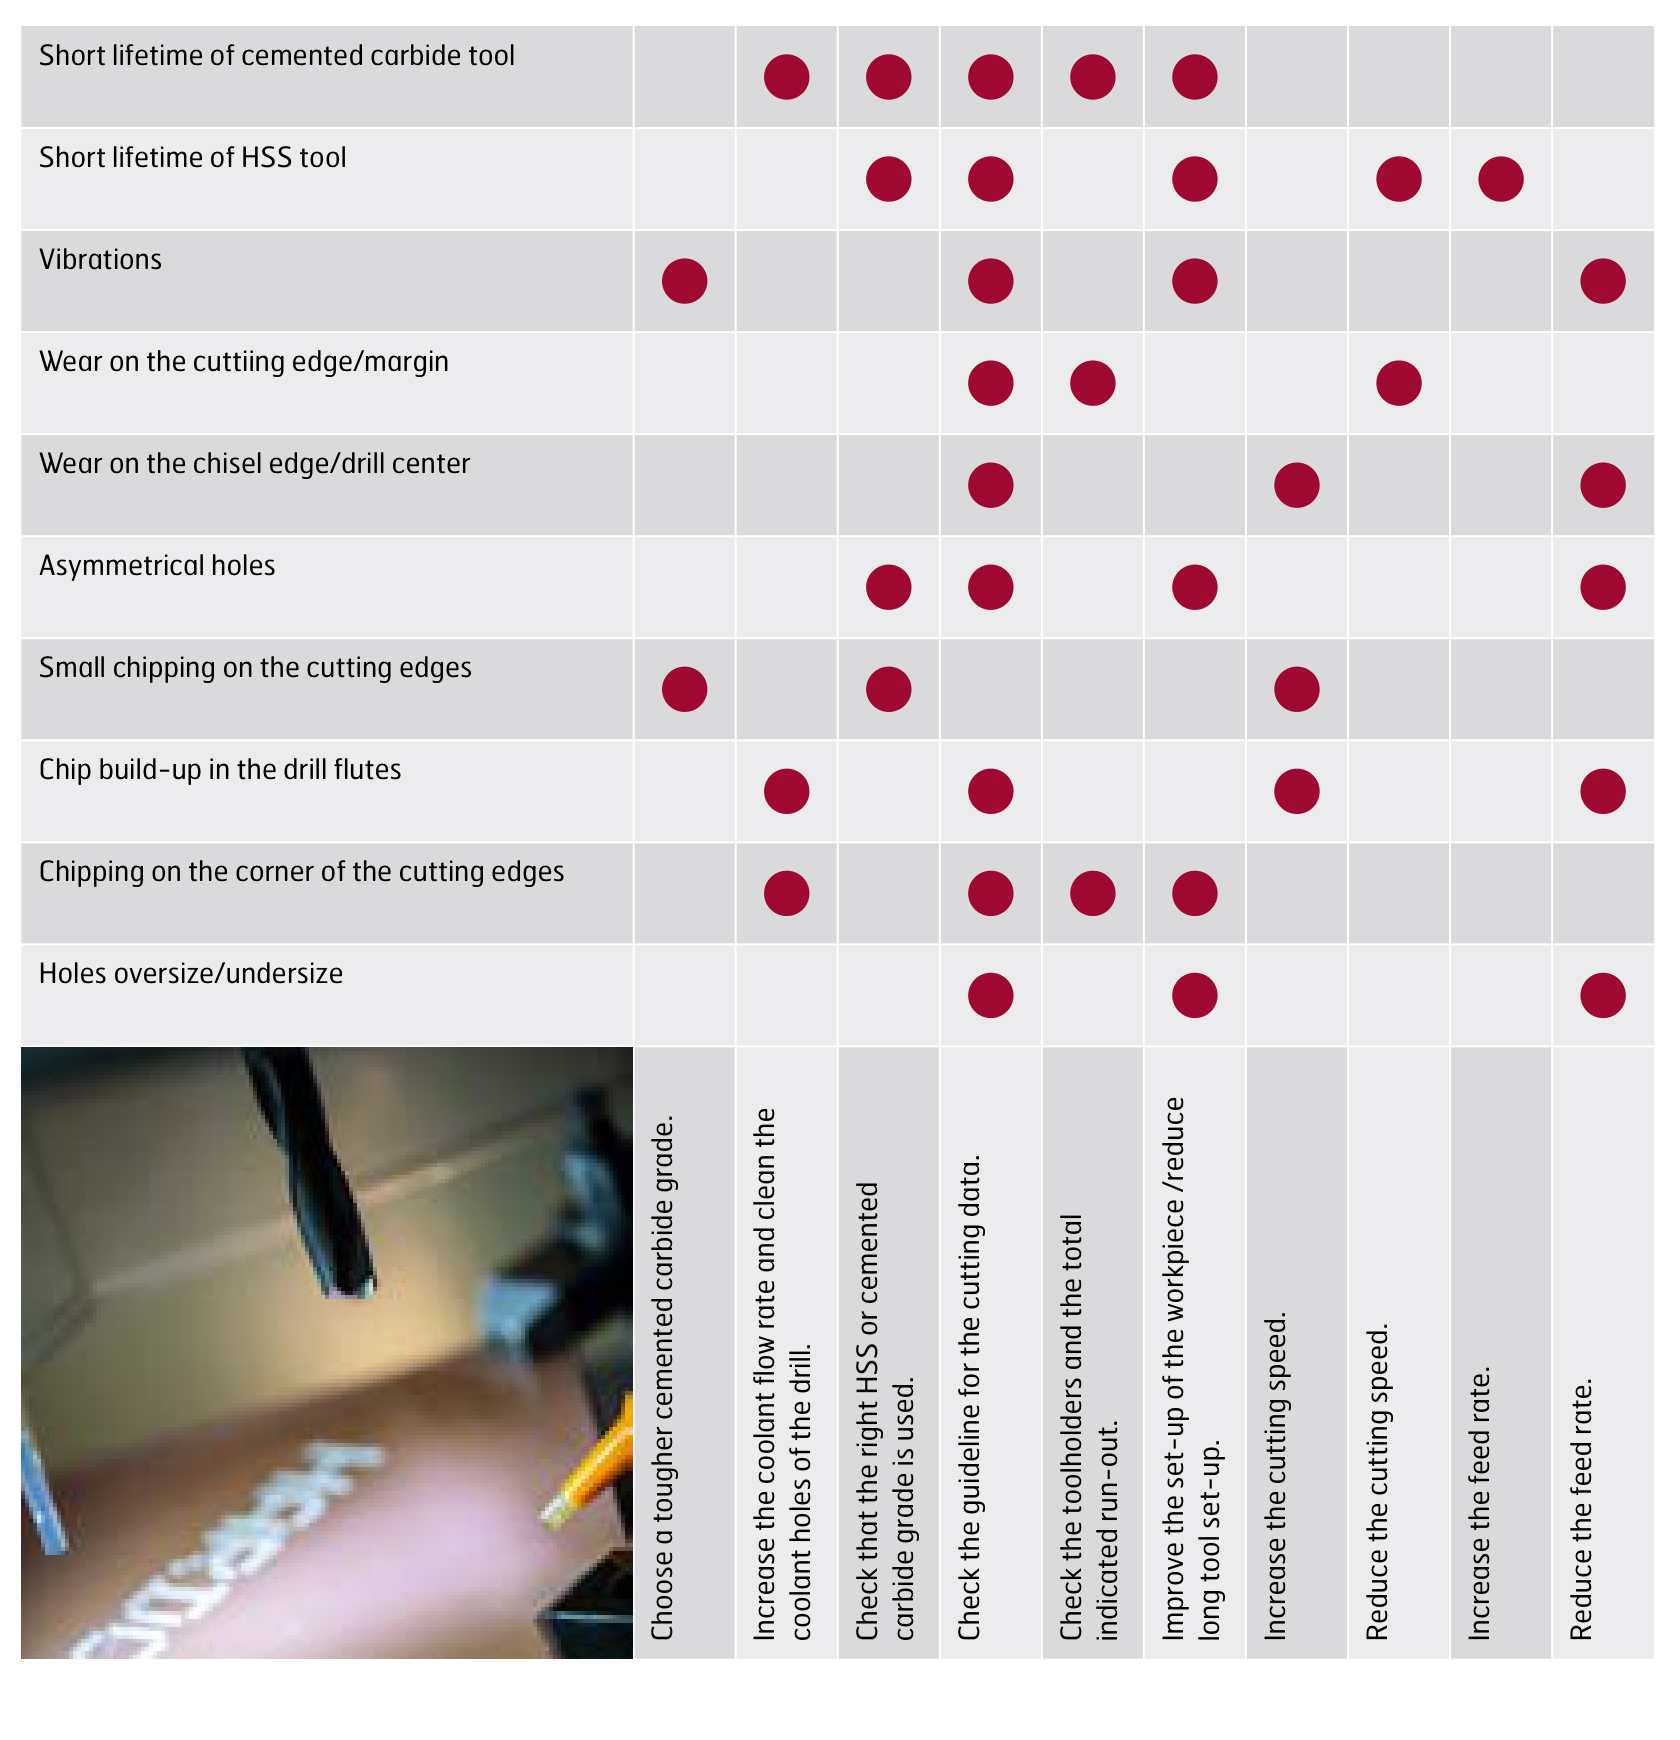
Odpravljanje težav pri vrtanju
Simptom glede na vzrok. Pika označuje ukrep, ki velja za ta simptom.
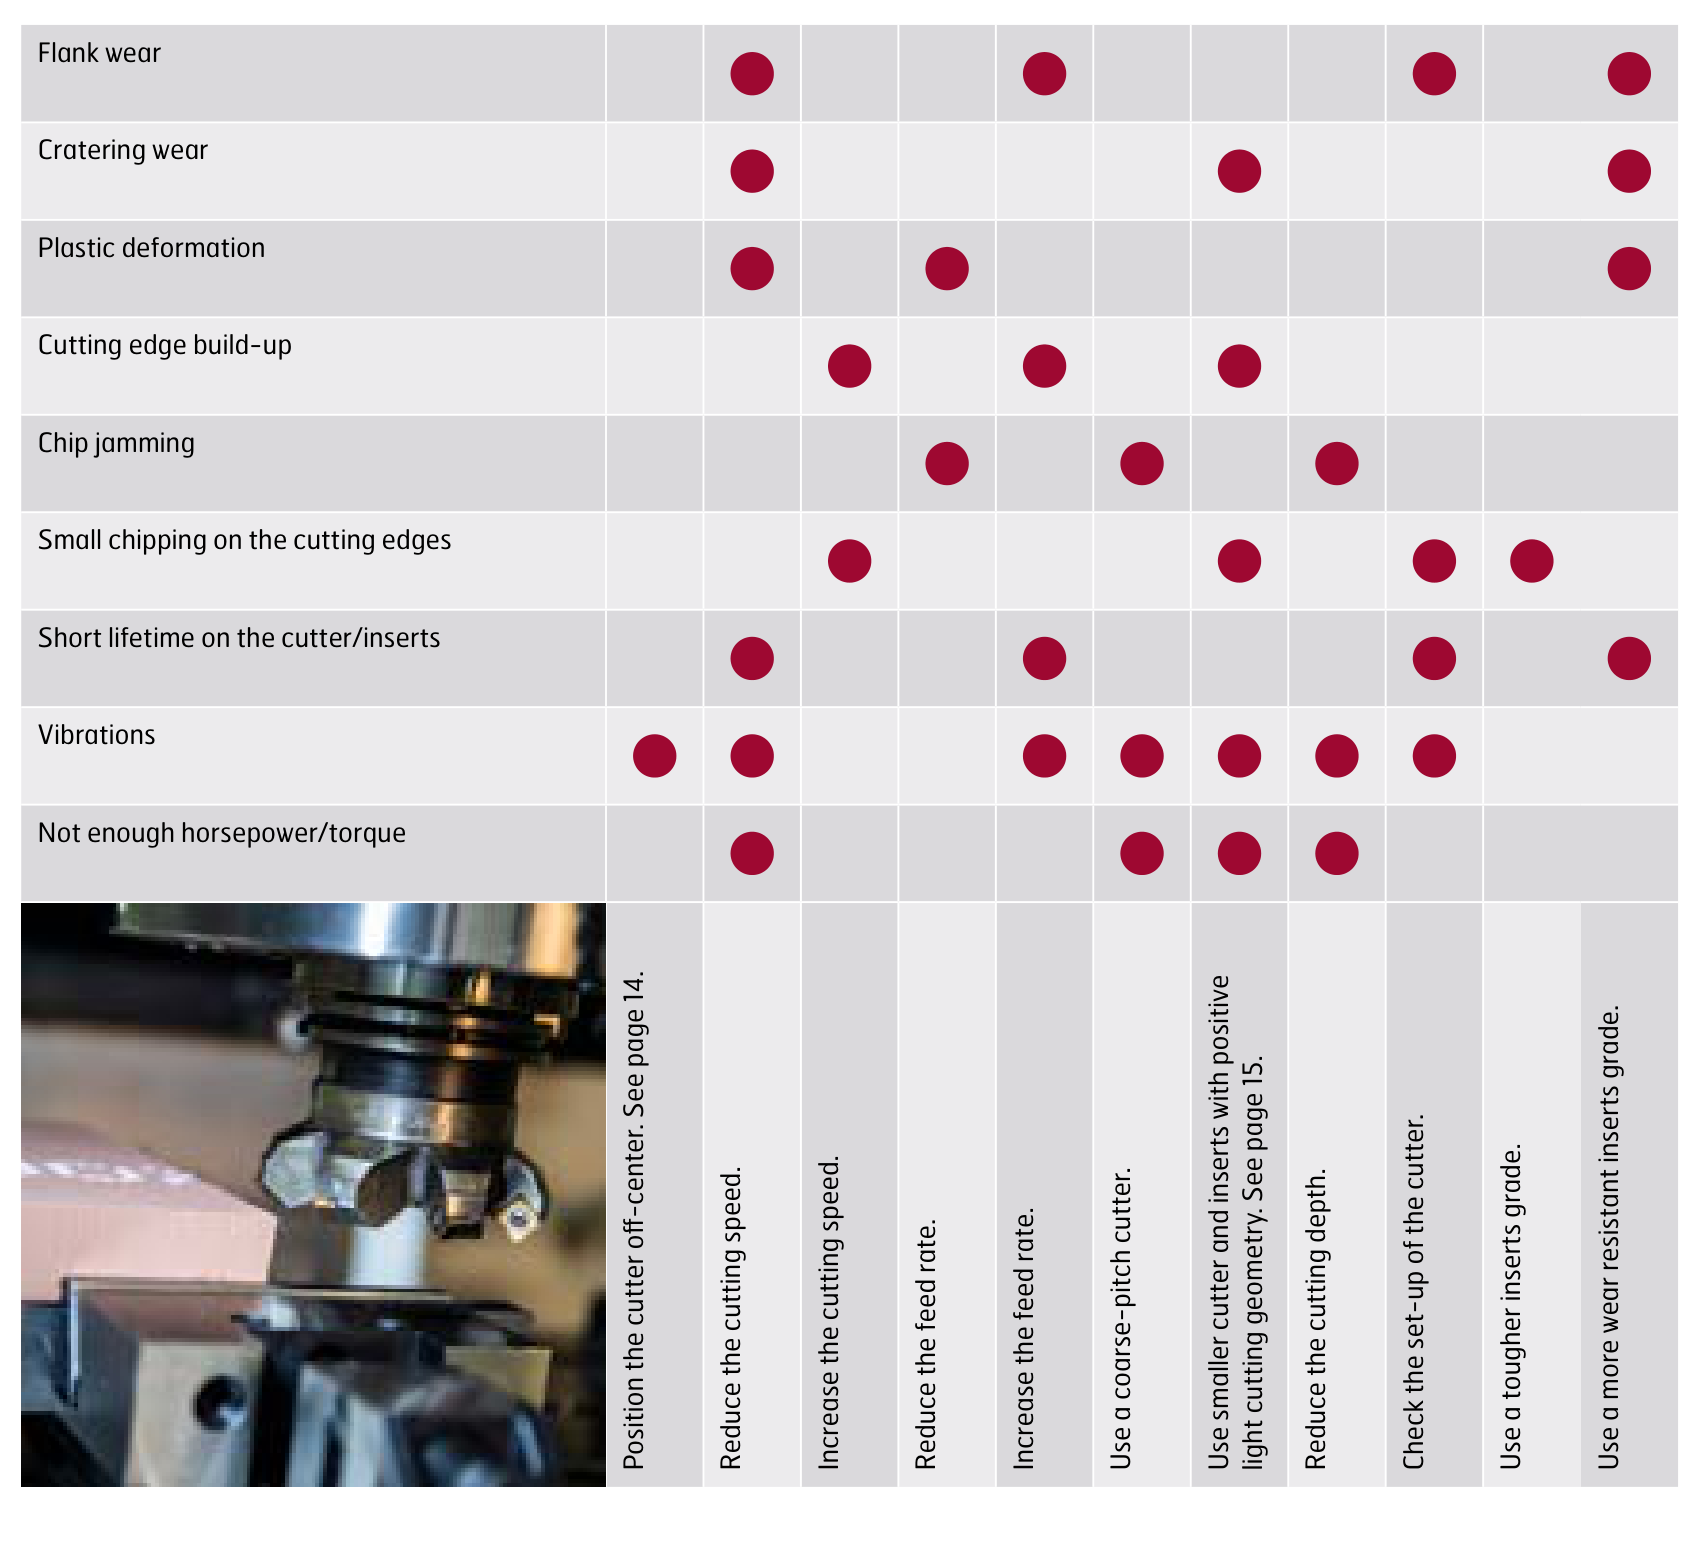
Odpravljanje težav pri frezanju
Simptom glede na vzrok. Pika označuje ukrep, ki velja za ta simptom.
Priporočila za struženje
Spodnja priporočila za rezalne podatke veljajo za žilave kakovosti karbidne trdine. Te kakovosti so potrebne za operacije, pri katerih lahko pride do udarcev, na primer pri struženju pločevine s plinsko rezanimi robovi. Pri višjem pomiku zmanjšajte rezalno hitrost.
Formule in definicije, struženje
- Vc = Dm × π × n / 1000
- n = Vc × 1000 / (π × Dm)
- vf = n × fn
- π = 3.142
- Vc = rezalna hitrost (m/min)
- n = vrtilna hitrost vretena (vrt/min)
- fn = pomik na vrtljaj (mm/vrt)
- vf = hitrost pomika (mm/min)
- Dm = obdelan premer (mm)
- ap = globina reza (mm)
Struženje. Rezalna hitrost po kakovosti ploščice. Tri hitrosti v vsaki celici ustrezajo trem pomikom za to kakovost ploščice: 0,1 – 0,4 – 0,8 mm/vrt za P25 in P35 ter 0,1 – 0,3 mm/vrt za K20.
Kakovost jekla | Kakovost ploščice P25 / C6 — Vc (m/min) | Kakovost ploščice P35 / C6-C7 — Vc (m/min) | Kakovost ploščice K20 / C2 — Vc (m/min) |
|---|---|---|---|
Hardox® HiTemp | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® HiAce | 100 – 80 | ||
Hardox® HiTuf | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 400 | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 450 | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 500 | – | 100 – 80 | |
Hardox® 500 Tuf | – | 100 – 80 |
Rezultati naših lastnih preizkusov
Spodnje tabele navajajo stroje in rezalne podatke, uporabljene v lastnih preizkusih SSAB.
Preizkus. * Hardox® 500.
* Hardox® 500 | Orodje | Ø svedra | Ø | Vc | Globina navoja | Skupaj |
|---|---|---|---|---|---|---|
Izrezovanje navojev/prehodne izvrtine | Manigley 105/4 DUO | 21.5 | M24 | 3.4 | 40 mm | 48 |
Preizkus. * Hardox® 500.
* Hardox® 500 | Orodje | Ø | Vc | fn | Globina vrtanja | Skupaj |
|---|---|---|---|---|---|---|
Vrtanje/prehodne izvrtine | HSS Co 5% X-Alcr | 18 | 5 | 0.17 | 30 mm | 33 |
Preizkus. Hardox® 500.
Hardox® 500 | Orodje | Ø | Vc | fn | Globina vrtanja | Skupaj |
|---|---|---|---|---|---|---|
Vrtanje/prehodne izvrtine | EF dril | 10.4 | 40 | 0.1 | 30 mm | 875 |
Preizkus. Hardox® 500.
Hardox® 500 | Orodje | Ø svedra | Ø | Vc | Globina navoja | Skupaj |
|---|---|---|---|---|---|---|
Izrezovanje navojev/prehodne izvrtine | Manigley 105/4 DUO | 10.4 | M12 | 3 | 30 mm | 161 |
Preizkus. Hardox® 600.
Hardox® 600 | Orodje | Ø | Vc | fn | Globina vrtanja | Skupaj |
|---|---|---|---|---|---|---|
Vrtanje/prehodne izvrtine | ChamDrill | 18 | 30 | 0.1 | 30 mm | 180 |
Preizkus. Hardox® Extreme.
Hardox® Extreme | Orodje | Ø | Vc | fn | Globina vrtanja | Skupaj |
|---|---|---|---|---|---|---|
Vrtanje/prehodne izvrtine | MPS1 (DP 1021) | 12 | 25 | 0.1 | 25 mm | 403 |
Priporočila za orodja za obrabno pločevino Hardox®
Spodnja orodja so razvrščena po vrsti. Kataloške številke so navedene točno tako, kot jih objavlja SSAB, vključno z nadomestnimi znaki, ki predstavljajo od velikosti odvisni del številke.
Sveder iz hitroreznega jekla. Sveder iz hitroreznega jekla, legiran z 8 % kobalta (HSS-Co 8 %), ali legiran s kobaltom.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
MayKestag, Avstrija | Svedri s stožčastim steblom HSS-E Co 8, WN 103 | 832xxxxx | https://www.maykestag.com/en/ |
Witec, Nemčija | TYPE WITEC MN | 2-135 15 VAP | http://www.witec-tools.de/ |
Somta, Južna Afrika | MTS Armour Piercing drill | 261xxxx | https://www.somta.co.za/ |
Izar, Španija | Ref 1054 | 32xxx | https://www.izartool.com/ |
Izar, Španija | Ref 1154 | xxxxx | https://www.izartool.com/ |
Presto tools, Anglija | Armour Piercing drill (APX) | 11211xx.xx | https://www.presto-tools.co.uk/ |
Masiven karbidni sveder.Masiven karbidni sveder.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Emuge Franken, Nemčija | EF-Drill-STEEL | TA203344xx.xx | https://www.emuge-franken-group.com |
Sandvik Coromant AB, Švedska | Corodrill R840 Delta C | R840-xxxx-30-A1A | https://www.sandvik.coromant.com/ |
Granlund Tool AB, Švedska | Tunder / T80 | T80-xx.x | http://www.granlund.com/ |
Mitsubishi, Japonska | MPS1 (DP 1021) | MPS1-xxxxS | http://www.mitsubishicarbide.com/ |
Seco, Švedska | Seco Feedmax | SD203A-xx.x-xx-xxxx-M | https://www.secotools.com/ |
WNT, Nemčija | WTX-UNI | 11780 | https://cuttingtools.ceratizit.com/gb/en.html |
Hoffman-Group, Nemčija | Garant 122500 | 122500 | https://www.hoffmann-group.com/ |
Sveder z zamenljivo konico svedra.Sveder z zamenljivo konico svedra.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Iscar, Izrael | Chamdrill | DCM xxx-xxx-xxA-3D | https://www.iscar.com |
Iscar, Izrael | SumoCham | DCN xxx-xxx-xxA-3D | https://www.iscar.com |
Hoffman-Group, Nemčija | HiPer-Drill | 23 1605 -xx.x | https://www.hoffmann-group.com/ |
Sandvik Coromant, Švedska | CoroDrill 870 | 870-xxxx-xxxx | https://www.sandvik.coromant.com |
Sveder z obračljivimi ploščicami.Sveder z obračljivimi ploščicami.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Sandvik Coromant, Švedska | CoroDrill 880 | 880-Dxxxxxxx-xx | https://www.sandvik.coromant.com |
Cilindrično in konusno vgrezalo. Orodja za cilindrično in konusno vgrezanje.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Granlund Tool AB, Švedska | Cilindrično vgrezalo WHV | xWHV-xx.x | http://www.granlund.com/ |
Granlund Tool AB, Švedska | Konusno vgrezalo KV | xKV9-xx.x | http://www.granlund.com/ |
Navojni svedri. Navojni svedri za prehodne in slepe izvrtine.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Manigley, Švica | 105/4 DUO | 433xx | http://www.manigley.ch/de/home |
Manigley, Švica | 131/3 DUO | 433xx | http://www.manigley.ch/de/home |
Sandvik Coromant, Švedska | CoroTap 200 | E324 / E326 | https://www.sandvik.coromant.com/ |
Hoffman-Group, Nemčija | Garant 132065 | 132065-Mxx | https://www.hoffmann-group.com/ |
BASS, Nemčija | VARIANT 1/2 TIH | 1088xx | https://www.bass-tools.com/ |
Frezala za navoje. Masivna karbidna frezala za navoje.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Emuge Franken, Nemčija | GF-VZ-VHM-R15-IKZ-HB | GFB35106.xxxx | https://www.emuge.de/ |
Emuge Franken, Nemčija | GSF-VHM 2D IKZ-HB | GF333106.xxxx | https://www.emuge.de/ |
Steblasta frezala. Masivna karbidna steblasta frezala.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Seco Tool, Švedska | JS 554 Siron-A | JS554xxxx | https://www.secotools.com/ |
Frezanje s ploščicami. Čelno frezanje, frezanje ramen in izdelava izvrtin z visokim pomikom z obračljivimi ploščicami.
Dobavitelj | Ime orodja | Kataloška št. | Web |
|---|---|---|---|
Sandvik Coromant, Švedska | Coromill 345 | 345-xxxxxx-13x | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Švedska | Coromill 300 | R300-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Švedska | Coromill 490 | 490-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Švedska | Coromill 210 | R210-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Kakovost ploščice v jeklu Hardox®. Kataloške številke CoroMill in geometrija ploščic.
Ime orodja | Kataloška št./kakovost ploščice | Geometrija ploščice |
|---|---|---|
Coromill 210 | R210-xxxxxx-Px / xx10 | M |
R210-xxxxxx-Px / xx30 | M | |
Coromill 300 | R300-xxxxxx-Px / xx10 | L-M-H |
R300-xxxxxx-Px / xx30 | L-M-H | |
Coromill 345 | 345R-xxxxxx-Px / xx10 | L-M-H |
345R-xxxxxx-Px / xx30 | L-M-H | |
Coromill 490 | 490R-xxxxxx-Px / xx10 | L-M |
490R-xxxxxx-Px / xx30 | L-M-H |
Dobavitelji orodij, ki jih priporočamo in s katerimi sodelujemo. Dobavitelj in spletni naslov.
Dobavitelj orodij | Web |
|---|---|
Emuge Franken | www.emuge-franken.de |
Granlund Tools | www.granlund.com |
Hoffmann Group | www.hoffmann-group.com |
IZAR Cutting Tools | www.izartool.com |
ISCAR | www.iscar.com |
Komet Group | www.kometgroup.com |
Manigley | www.manigley.ch |
Mitsubishi | www.mitsubishicarbide.com |
Sandvik Coromant | www.sandvik.coromant.com |
SECO TOOLS | www.secotools.com |
Witech | www.witec-tools.de |
WNT | www.wnt.com |
Kontakt in dodatne informacije
Obrnite se na lokalnega zastopnika SSAB ali tehnično podporo na [email protected] ali obiščite www.hardox.com.
Informacije v tej brošuri so podane le kot splošne informacije. Odgovornost uporabnika je, da samostojno ugotovi primernost vseh izdelkov in aplikacij ter jih preizkusi in preveri.