Rezanje Duroxite®
DUROXITE® PRI IZDELAVI DUROXITE®
Duroxite® je zasnovan tako, da je trd, ne da bi vam povzročal težave v delavnici.
Z našo široko ponudbo izdelkov Duroxite® lahko gradite, popravljate in vzdržujete opremo za praktično vsako aplikacijo, ki jo pesti močna drsna obraba.
OBDELAVA IN NAMESTITEV DUROXITE®
Ta brošura izpostavlja glavne tehnike obdelave in namestitve za Duroxite®. Za dodatne tehnične nasvete se lahko vedno obrnete na naše strokovnjake za Duroxite®. Kontaktni podatki so na voljo na duroxite.com ali s skeniranjem kode QR.
REZANJE
Navarjene plošče Duroxite® je mogoče rezati s plazmo, laserjem, vodnim curkom, obločnim žlebljenjem in abrazivnim žaganjem. Ni pa jih mogoče rezati s plamenskim rezanjem.
Duroxite® je treba rezati s strani osnovnega materiala, da se izognete onesnaženju z ogljikom. Pri izdelavi posnetja je mogoče ploščo Duroxite® rezati s strani navara.
Hitrosti rezanja je treba zaradi karbidov zmanjšati v primerjavi z rezanjem običajnih jeklenih plošč.
Za varnostne ukrepe pri rezanju Duroxite® glejte poglavje o varjenju v brošuri.
PRIPOROČENA HITROST REZANJA PRI RAZLIČNIH PLAZEMSKIH TOKOVIH IN DEBELINAH
Navarjena plošča Duroxite® | Ogljikovo jeklo | ||||
|---|---|---|---|---|---|
Debelina plošče | 130 amperov | 200 amperov | 260 amperov | 400 amperov | 360 amperov |
3 mm on 6 mm 1/8'' on 1/4'' | 1900 mm/min 75'/min | 2600 mm/min 105'/min | 3000 mm/min 120'/min | 3500 mm/min 140'/min | 4200 mm/min 165'/min |
6 mm on 6 mm 1/4'' on 1/4'' | 1900 mm/min 75'/min | 2600 mm/min 105'/min | 3000 mm/min 120'/min | 3500 mm/min 140'/min | 4200 mm/min 165'/min |
10 mm on 10 mm 3/8'' on 3/8'' | 1000 mm/min 40'/min | 1250 mm/min 50'/min | 1700 mm/min 65'/min | 2400 mm/min 95'/min | 4200 mm/min 165'/min |
12 mm on 12 mm 1/2'' on 1/2'' | 550 mm/min 20'/min | 1200 mm/min 45'/min | 1400 mm/min 55'/min | 1800 mm/min 70'/min | 4200 mm/min 165'/min |
REZANJE S STRANI OSNOVNEGA MATERIALA
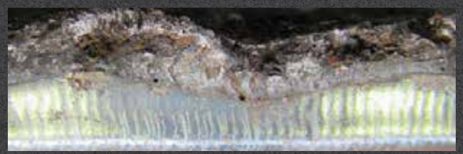
Duroxite® je treba rezati le s strani osnovnega materiala, da se izognete onesnaženju z ogljikom. Rezana površina je gladka, onesnaženje z ogljikom je odpravljeno, obstaja pa jasna talilna linija, ki ločuje navar od osnovnega materiala.
REZANJE S STRANI NAVARA
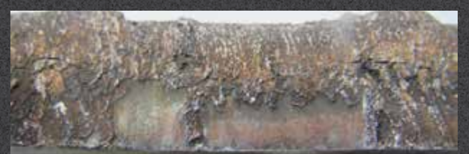
Pri rezanju s strani navara navarjeni materiali stečejo v osnovni material. Onesnaženje iz navara v osnovni material povzroči višji ogljikov ekvivalent, kar vodi do povečanega tveganja hladnega pokanja pri varjenju.