




Rezanje z vodnim curkom
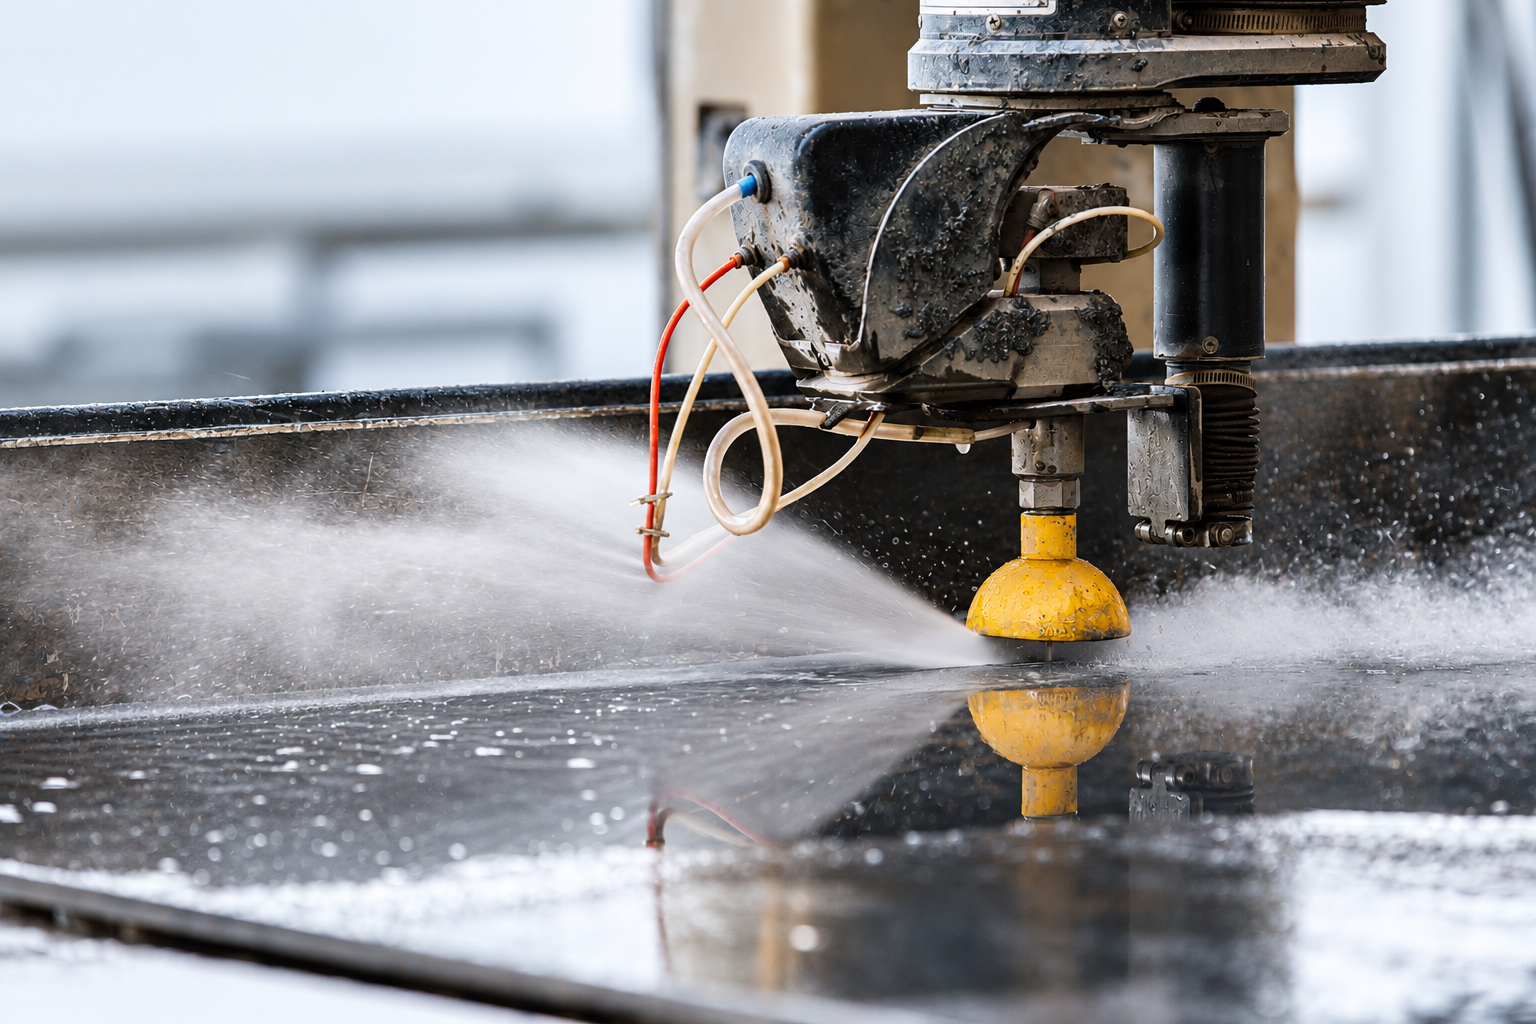
Abrazivno rezanje z vodnim curkom za dele blizu končne oblike
Idealna tehnologija za poboljšana jekla
Abrazivno rezanje z vodnim curkom je ena najprimernejših tehnologij za rezanje poboljšanih jekel blizu končne oblike. Komponente se režejo blizu njihove končne geometrije, kar bistveno zmanjša količino materiala, ki ga je treba odstraniti z naknadno obdelavo.
Za razliko od toplotnega rezanja abrazivno rezanje z vodnim curkom ne ustvarja toplotno vplivane cone. Trdota, žilavost in mehanske lastnosti jekla vzdolž reznega roba ostanejo nespremenjene. Zaradi tega je ta tehnologija idealna za visokozmogljiva in poboljšana jekla, kot so Toolox®, Hardox®, Strenx® in 42CrMo4 QT.
Manj obdelave. Nižji proizvodni stroški.
Rezanje blizu končne oblike omogoča izdelavo zapletenih kontur, notranjih odprtin in ukrivljenih profilov neposredno iz plošče. V primerjavi z običajnimi pravokotnimi pripravki oblikovani deli zahtevajo manj frezanja in ustvarjajo manj odpadnega materiala.
Glavne prednosti vključujejo:
•Krajši časi obdelave
•Nižji stroški obdelave in orodij
•Zmanjšana poraba materiala
•Brez toplotnih deformacij ali metalurških sprememb
•Večja svoboda pri zasnovi komponent
•Hitrejša celotna proizvodnja
OMAX 80X z dvema neodvisnima mostovoma
Naš sistem za abrazivno rezanje z vodnim curkom OMAX 80X je opremljen z dvema neodvisnima mostovoma, kar zagotavlja izjemno proizvodno prilagodljivost in zmogljivost.
Vsak most lahko neodvisno obdeluje drugo naročilo, kar omogoča hkratno rezanje dveh ločenih naročil z različnimi geometrijami in količinami.
Pri serijski proizvodnji lahko obe rezalni glavi delujeta hkrati za izdelavo enakih komponent. Hkratno rezanje dveh kosov poveča produktivnost, izboljša izkoriščenost stroja in skrajša dobavne roke.
OMAX 80X je zato učinkovita rešitev za posamezne komponente, zapletene dele blizu končne oblike in večje proizvodne serije.
Brez toplotno vplivane cone. Manj obdelave. Dva mostova za največjo produktivnost.
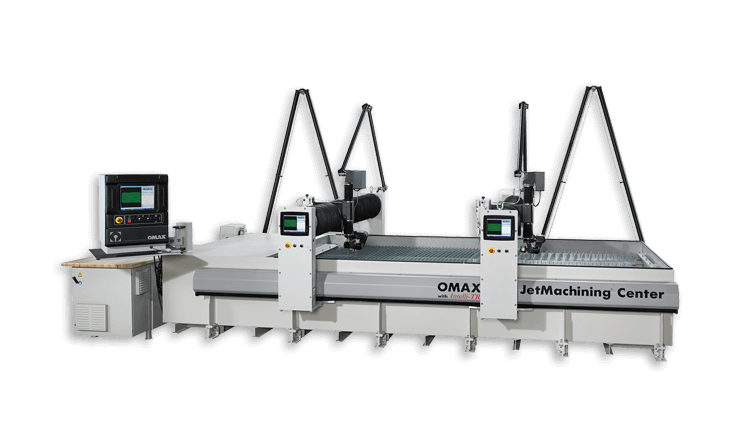
Tehnične informacije:
Rezalna glava: Tilt-A-Jet taper removal
Območje rezanja: 8.000 x 2.000 mm
Črpalka z neposrednim pogonom: EnduroMax 50HP
Delovni tlak: 4.000 bar
OPERACIJA |  Razrezi z vodnim curkom |
|---|---|
DIMENZIJE MIZE | 8.000 x 2.000 mm |
NAJVEČJA DEBELINA PLOŠČE | 50 ˂ d ≤ 200 mm |
Pri abrazivni obdelavi z vodnim curkom sta hitrost rezanja in kakovost roba neposredno povezani. Na splošno velja: višja kot je kakovost, počasnejša je hitrost rezanja. Za vsako rezanje je mogoče izbrati Q5, vendar lahko doseganje Q5 na istem kosu traja dva- ali trikrat dlje kot Q3. Ker je čas, potreben za rezanje kosov, običajno pomemben dejavnik stroškov projekta, morate upoštevati zahteve v specifikaciji naročila in izbrati ustrezno kakovost roba, ki vam zagotovi potrebno kakovost roba pri najvišji možni hitrosti rezanja
5 možnosti za kakovost roba pri rezanju z vodnim curkom
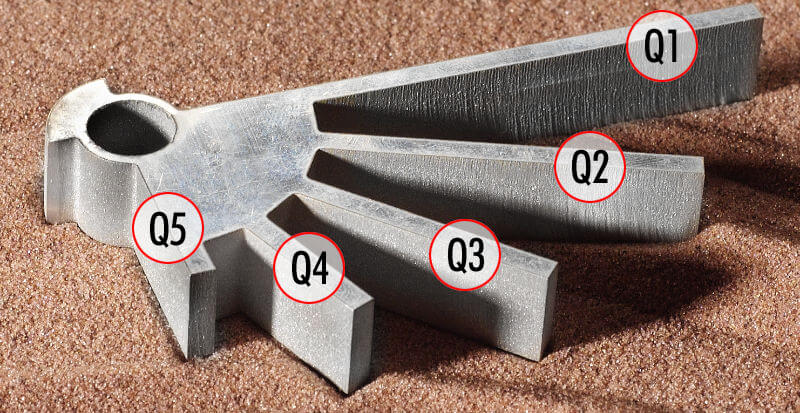
5 možnosti za rezanje z vodnim curkom
Kakovost roba Q1 je ločilni rez pri zelo visoki hitrosti rezanja, visokokakovostna obdelava Q5 pa je mogoča le pri nizki hitrosti rezanja.
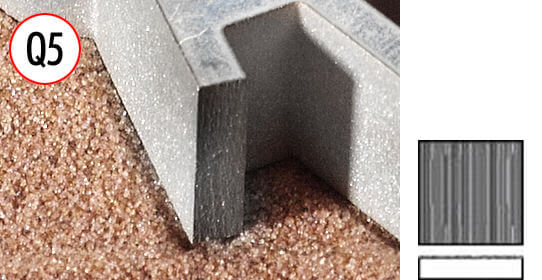
Kakovost 5 = zelo visokokakovostna obdelava Q5
Je zelo natančna in brez brazd. Q5 zagotavlja najnatančnejšo kakovost roba.
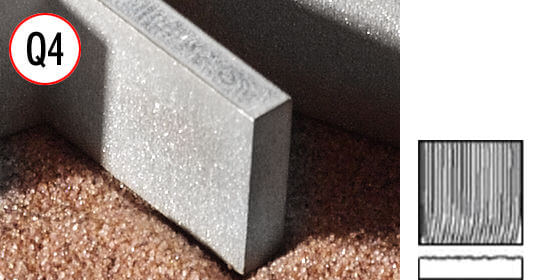
Kakovost 4 = visokokakovostna obdelava Q4
Je visokokakovostna obdelava. Brazde so minimalne.
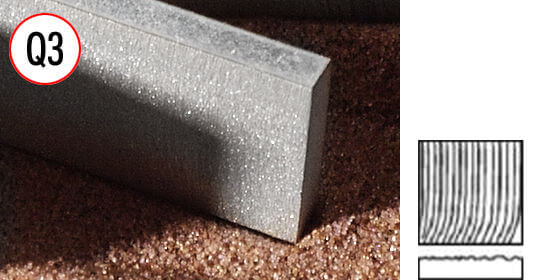
Kakovost 3 = standardni obdelovalni rez Q3
Kakovost je dobra, z brazdami na spodnji polovici reza. Q3 je nekoliko počasnejši od Q2 in je najpogosteje uporabljena kakovost roba.
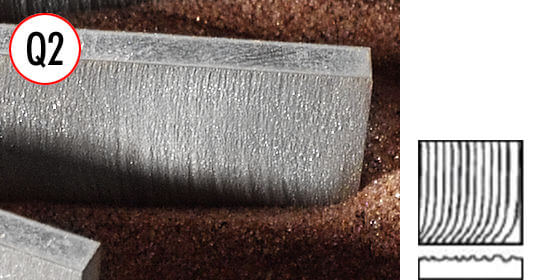
Kakovost 2 = srednje grob rez Q2
Q2 je srednje grob rez. Brazde so manj opazne kot pri robu Q1, hitrost rezanja pa je nekoliko počasnejša od Q1.
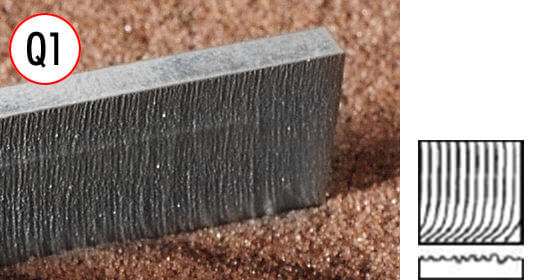
Kakovost 1 = ločilni rez Q1
Je grob rez in rob ima izrazite črte, imenovane brazde. Čeprav Q1 ne zagotavlja visokokakovostnega roba, omogoča zelo visoke hitrosti rezanja in se lahko uporablja za grobo izdelavo kosov.
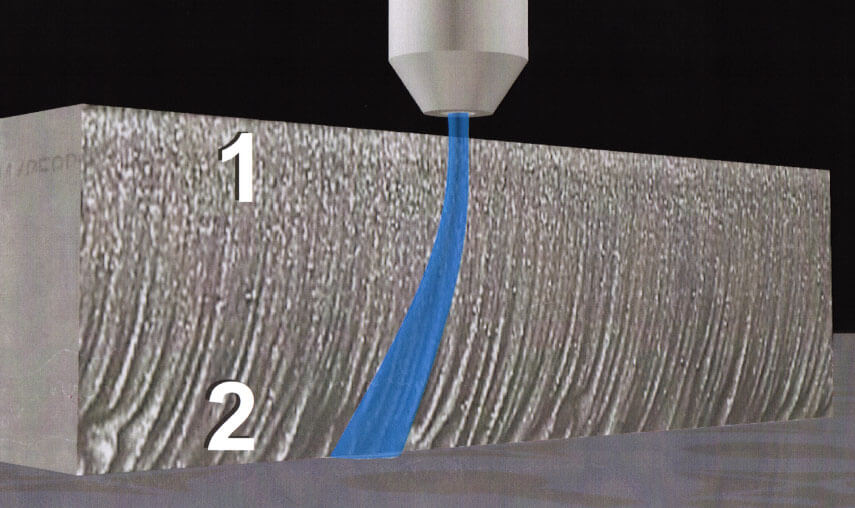
Stroški rezanja z vodnim curkom so odvisni od:
- vrste in debeline materiala
- dolžine oblikovnega reza
- izbrane kakovosti rezanja
- kakovosti posredovanih podatkov (risbe, skice ali CAD-datoteke)
Površinske obdelave za rezanje z vodnim curkom(približno dosegljive globine hrapavosti)
Rezalni curek | Q1 | Q2 | Q3 | Q4 | Q5 |
|---|---|---|---|---|---|
Vstop(1): | 18 µm | 18 µm | 17 µm | 14 µm | 14 µm |
Izstop(2): | 51 µm | 23 µm | 20 µm | 18 µm | 15 µm |
Rez z vodnim curkom, 1 - vstop curka, 2 - izstop curka