




Induktions- und Laserhärten
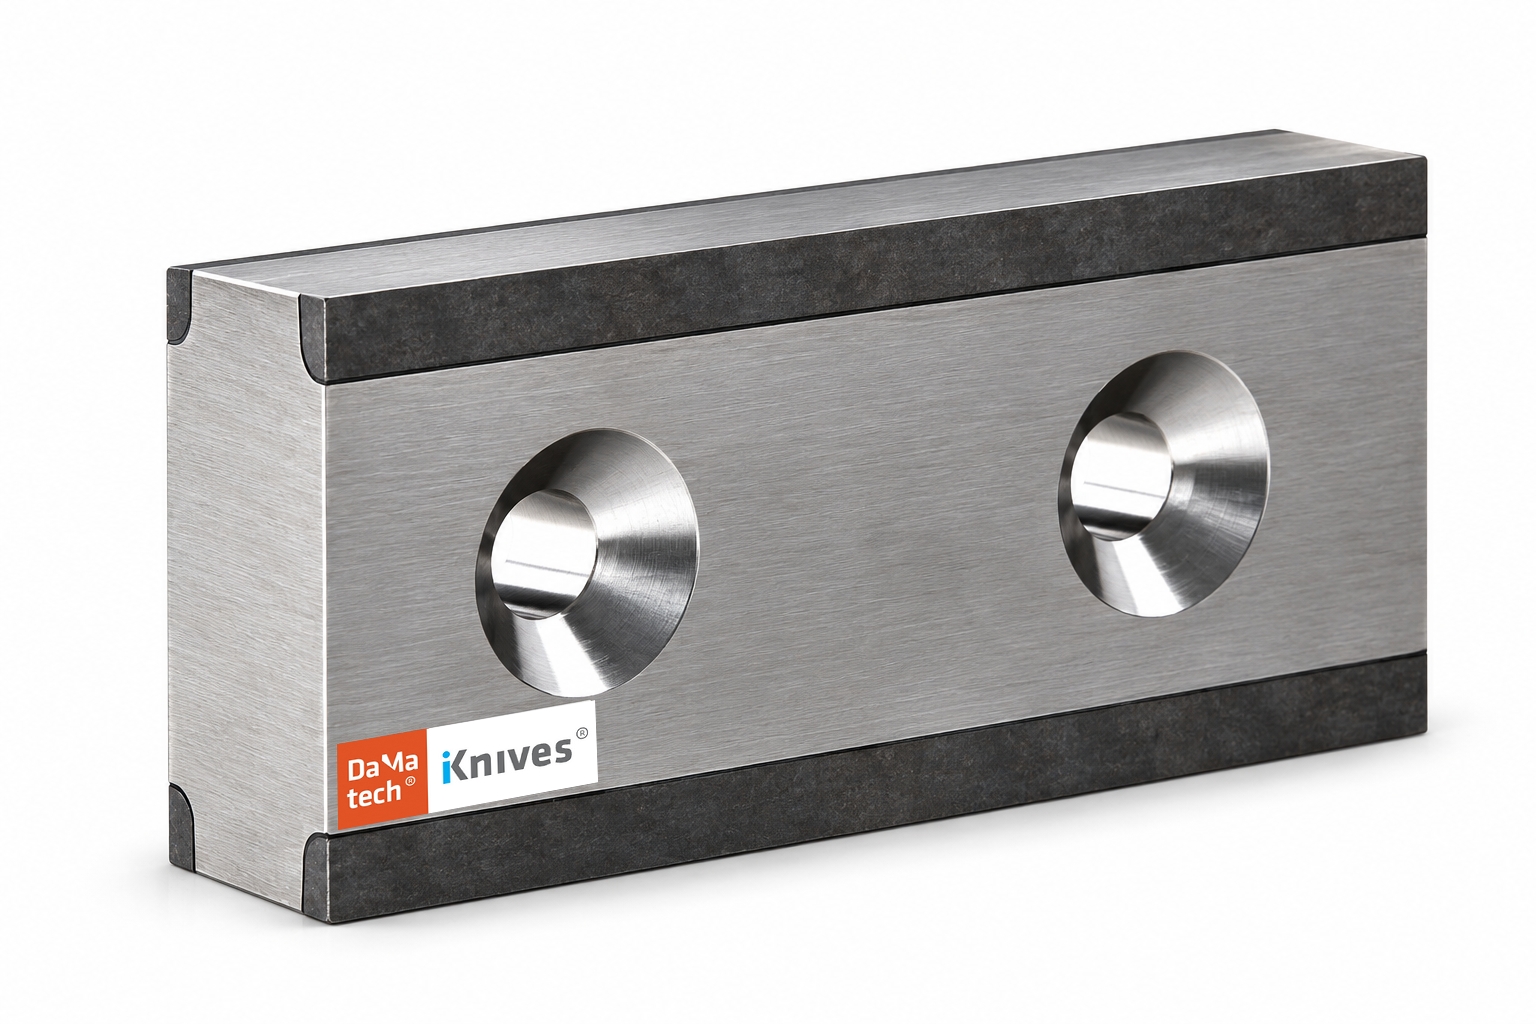
Harte Schneide. Zäher Kern. Erhöhen Sie die Schneidenhärte bei gleichbleibender Zähigkeit des Messerkörpers.
Bei Industriemessern ist Härte entscheidend, um eine scharfe und verschleißfeste Schneide zu erhalten. Gleichzeitig muss der Messerkörper zäh genug bleiben, um Stößen, Schlagbelastungen und wiederholten mechanischen Beanspruchungen standzuhalten.
Toolox® 44 und Toolox® 46 bieten ein hervorragendes Ausgangsmaterial für Industriemesser, die eine zusätzliche lokale Härtung der Schneide erfordern.
Schneidenhärte bis zu 56–59 HRC
Mittels Induktions- oder Laserhärten können ausgewählte Bereiche von Toolox® 44 und Toolox® 46 lokal auf etwa 56–59 HRC gehärtet werden.
Nur die Schneide oder andere verschleißbeanspruchte Bereiche werden gehärtet, während der Rest des Bauteils die ursprünglichen Eigenschaften von Toolox® behält. So entsteht eine wirksame Kombination aus einer harten, verschleißfesten Schneide und einem festen, zähen Messerkörper.
Induktionshärten – tiefere Härteschicht
Das Induktionshärten eignet sich besonders dort, wo eine relativ tiefe Härtezone erforderlich ist. Abhängig von der Geometrie und den Prozessparametern können Härtetiefen von bis zu etwa 4 mm erreicht werden.
Das Verfahren eignet sich gut für Industriemesser, Klingen und andere Bauteile, die intensivem Verschleiß und hohen mechanischen Belastungen ausgesetzt sind.
Laserhärten – präzise und lokal
Das Laserhärten bietet einen hochgradig kontrollierten Wärmeeintrag und ermöglicht es, bestimmte Bereiche eines Bauteils mit hoher Präzision zu härten. Typische Härtetiefen können etwa 1,5 mm erreichen, wodurch sich das Laserhärten besonders für Schneiden und lokale Verschleißflächen eignet, bei denen eine präzise Behandlung und ein begrenzter thermischer Einfluss wichtig sind.
Eine effiziente Lösung für Industriemesser
Die Kombination von Toolox® 44 oder Toolox® 46 mit lokaler Oberflächenhärtung bietet eine attraktive Lösung für anspruchsvolle Anwendungen bei Industriemessern.
Anstatt das gesamte Bauteil zu härten, werden nur die Bereiche behandelt, in denen tatsächlich zusätzliche Härte erforderlich ist.
Das Ergebnis ist:
Hohe Schneidenhärte. Hervorragende Verschleißbeständigkeit. Zäher und zuverlässiger Messerkörper.
Über unsere spezialisierten Subunternehmer kann Damatech das Induktions- und Laserhärten als Teil einer kompletten Fertigungslösung koordinieren – vom Toolox®-Material und Schneiden über die Bearbeitung bis zur abschließenden Oberflächenhärtung.