




Wasserstrahl- schneiden
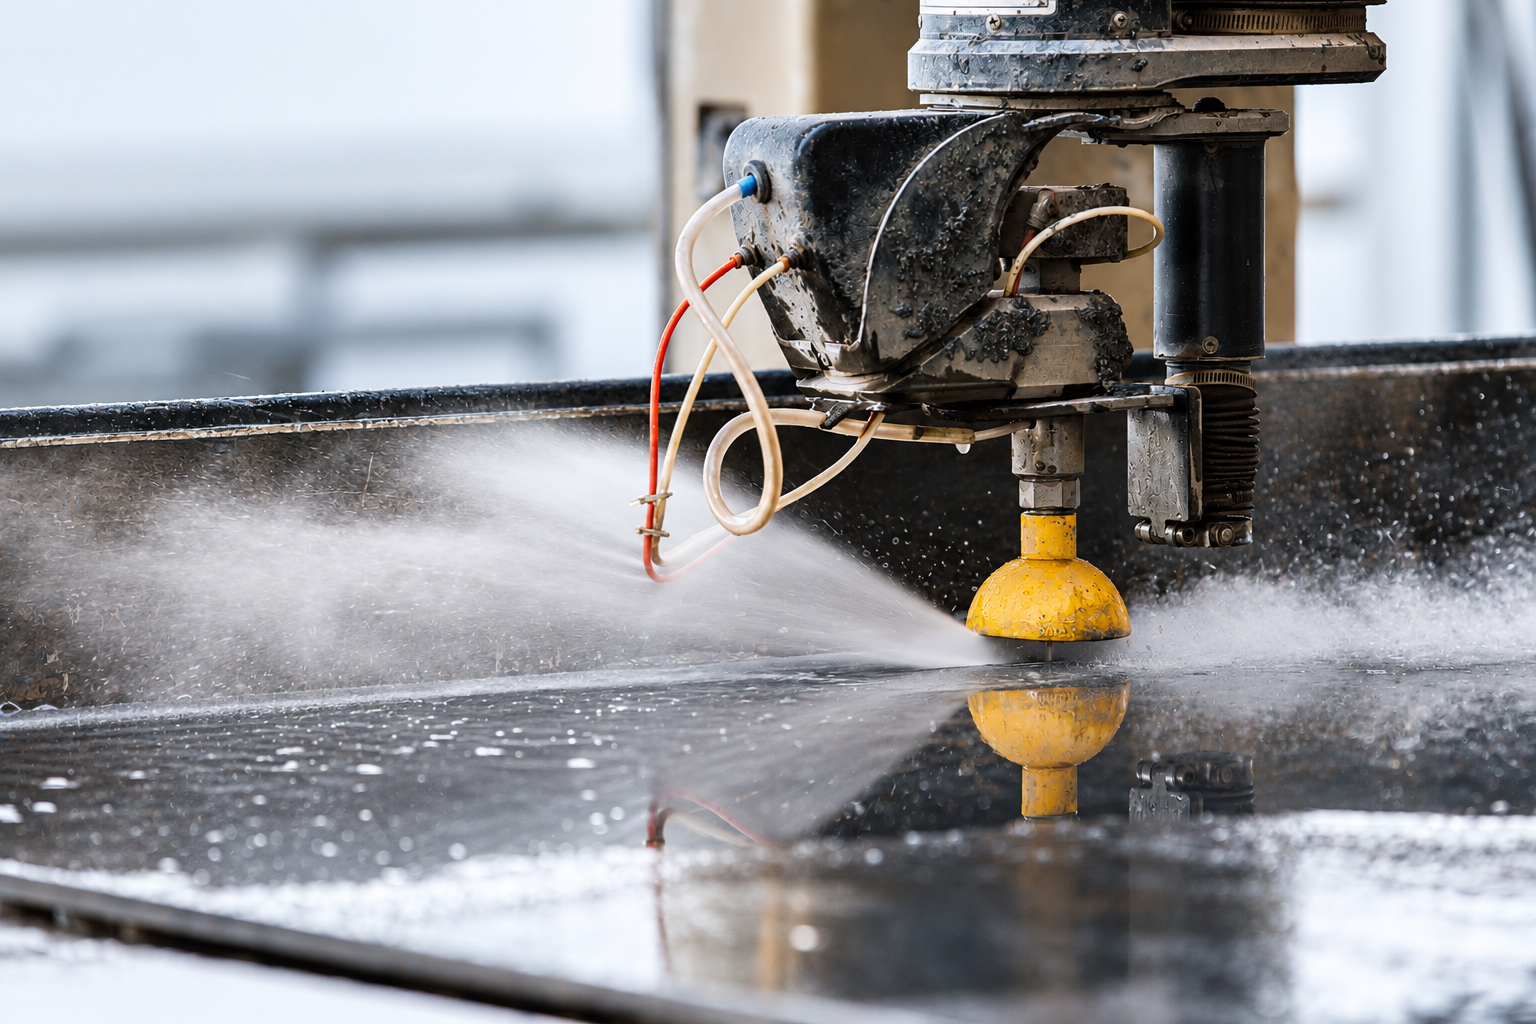
Abrasives Wasserstrahlschneiden für endkonturnahe Teile
Die ideale Technologie für vergütete Stähle
Abrasives Wasserstrahlschneiden ist eine der am besten geeigneten Technologien für das endkonturnahe Schneiden vergüteter Stähle. Bauteile werden nahe an ihrer Endgeometrie geschnitten, wodurch die Menge an Material, die durch nachfolgende Bearbeitung entfernt werden muss, erheblich reduziert wird.
Im Gegensatz zum thermischen Schneiden erzeugt abrasives Wasserstrahlschneiden keine Wärmeeinflusszone. Härte, Zähigkeit und mechanische Eigenschaften des Stahls bleiben entlang der Schnittkante unverändert. Das macht die Technologie ideal für Hochleistungs- und vorvergütete Stähle wie Toolox®, Hardox®, Strenx® und 42CrMo4 QT.
Weniger Bearbeitung. Niedrigere Produktionskosten.
Endkonturnahes Schneiden ermöglicht es, komplexe Konturen, innere Öffnungen und gebogene Profile direkt aus der Platte zu fertigen. Im Vergleich zu herkömmlichen rechteckigen Zuschnitten erfordern geformte Teile weniger Fräsarbeit und erzeugen weniger Materialabfall.
Zu den wichtigsten Vorteilen gehören:
•Kürzere Bearbeitungszeiten
•Niedrigere Bearbeitungs- und Werkzeugkosten
•Reduzierter Materialverbrauch
•Kein thermischer Verzug und keine metallurgischen Veränderungen
•Größere Freiheit bei der Bauteilkonstruktion
•Schnellere Gesamtproduktion
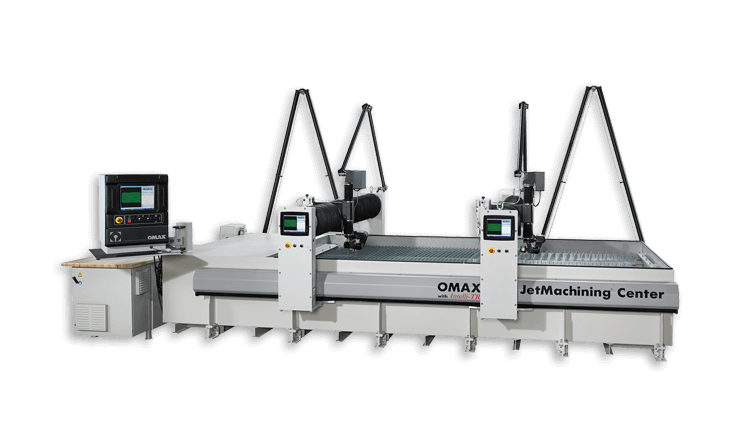
OMAX 80X mit zwei unabhängigen Brücken
Unser abrasives Wasserstrahlschneidsystem OMAX 80X ist mit zwei unabhängigen Brücken ausgestattet, die herausragende Produktionsflexibilität und -kapazität bieten.
Jede Brücke kann unabhängig einen anderen Auftrag bearbeiten, sodass zwei separate Aufträge mit unterschiedlichen Geometrien und Stückzahlen gleichzeitig geschnitten werden können.
Für die Serienproduktion können beide Schneidköpfe gleichzeitig arbeiten, um identische Bauteile zu fertigen. Das gleichzeitige Schneiden von zwei Teilen erhöht die Produktivität, verbessert die Maschinenauslastung und verkürzt die Lieferzeiten.
Der OMAX 80X ist daher eine effiziente Lösung für Einzelbauteile, komplexe endkonturnahe Teile und größere Produktionsserien.
Keine Wärmeeinflusszone. Weniger Bearbeitung. Zwei Brücken für maximale Produktivität.
Technische Informationen:
Schneidkopf: Tilt-A-Jet Konizitätskorrektur
Schneidbereich: 8.000 x 2.000 mm
Direktantriebspumpe: EnduroMax 50HP
Betriebsdruck: 4.000 bar
BETRIEB |  Wasserstrahlschnitte |
|---|---|
TISCHABMESSUNGEN | 8.000 x 2.000 mm |
MAXIMALE PLATTENDICKE | 50 ˂ d ≤ 200 mm |
Beim abrasiven Wasserstrahlschneiden hängen Schnittgeschwindigkeit und Kantenqualität direkt zusammen. Grundsätzlich gilt: je höher die Qualität, desto langsamer die Schnittgeschwindigkeit. Es ist möglich, für jeden Schneidauftrag Q5 zu wählen, doch kann es zwei- bis dreimal so lange dauern, Q5 statt Q3 am selben Teil zu erreichen. Da die zum Schneiden benötigte Zeit üblicherweise ein wesentlicher Kostenfaktor eines Projekts ist, müssen Sie die Anforderungen der Auftragsspezifikation berücksichtigen und die passende Kantenqualität wählen, um die benötigte Kantenqualität bei der höchstmöglichen Schnittgeschwindigkeit zu erzielen
5 Optionen für die Kantenqualität beim Wasserstrahlschnitt
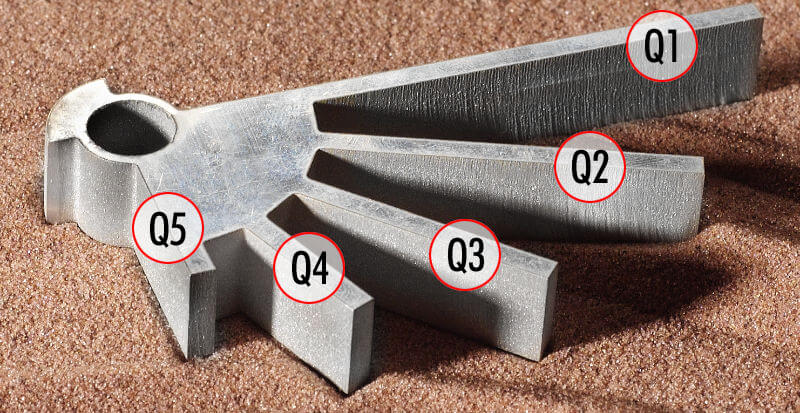
5 Optionen für den Wasserstrahlschnitt
Kantenqualität Q1 ist ein Trennschnitt mit sehr hoher Schnittgeschwindigkeit, während die hochwertige Oberfläche Q5 nur mit niedriger Schnittgeschwindigkeit möglich ist.
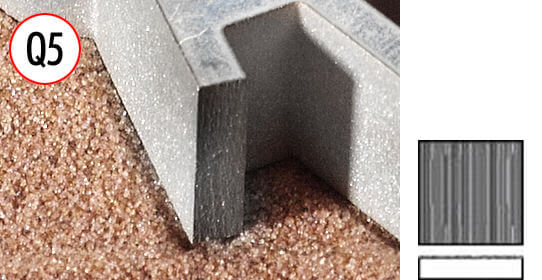
Qualität 5 = sehr hochwertige Oberfläche Q5
Sie ist sehr präzise und weist keine Riefen auf. Q5 erzeugt die genaueste Kantenqualität.
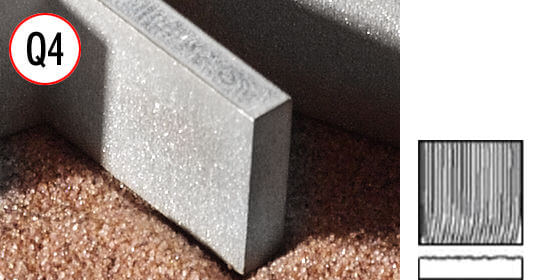
Qualität 4 = hochwertige Oberfläche Q4
Es ist eine hochwertige Oberfläche. Die Riefen sind minimal.
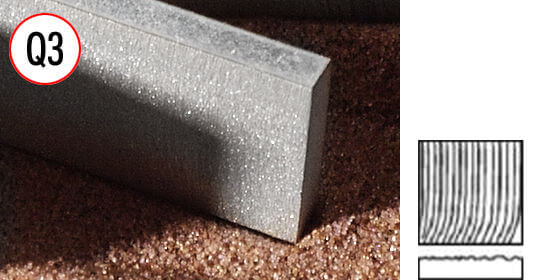
Qualität 3 = Standard-Bearbeitungsschnitt Q3
Die Qualität ist gut, mit Riefen in der unteren Hälfte des Schnitts. Q3 ist etwas langsamer als Q2 und ist die am häufigsten verwendete Kantenqualität.
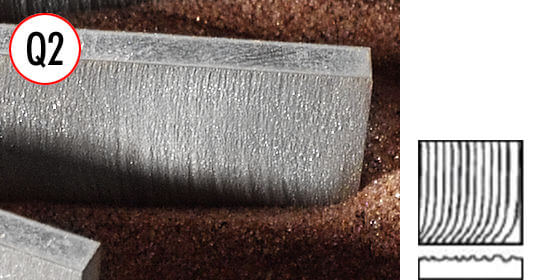
Qualität 2 = mittelgrober Schnitt Q2
Q2 ist ein mittelgrober Schnitt. Die Riefen sind weniger auffällig als bei einer Q1-Kante, und die Schnittgeschwindigkeit ist etwas langsamer als bei Q1.
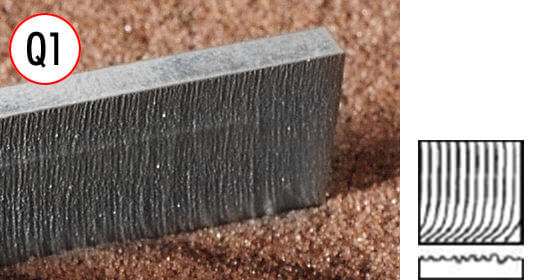
Qualität 1 = Trennschnitt Q1
Es ist ein grober Schnitt, und die Kante weist ausgeprägte Linien auf, die als Riefen bezeichnet werden. Zwar erzeugt Q1 keine hochwertige Kante, bietet jedoch sehr hohe Schnittgeschwindigkeiten und kann zum Vorschneiden von Teilen verwendet werden.
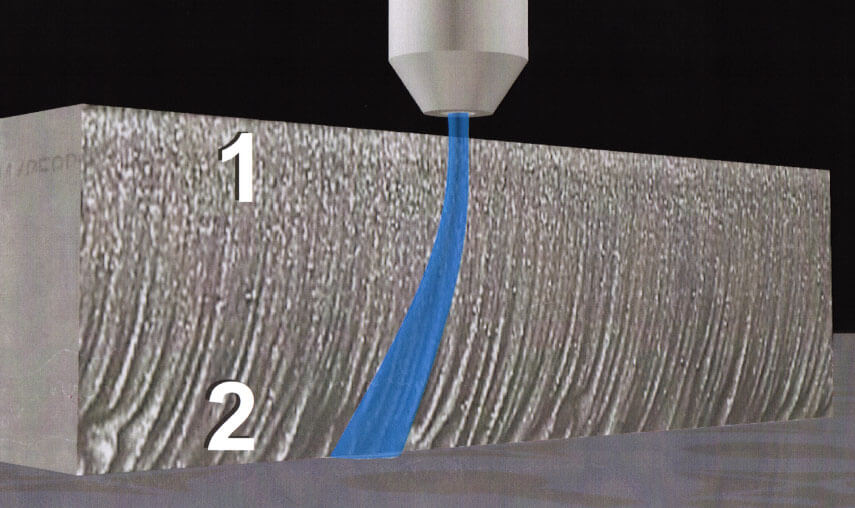
Die Kosten eines Wasserstrahlschnitts hängen ab von:
- Art und Dicke des Materials
- Länge der geschnittenen Kontur
- gewählte Schnittqualität
- Qualität der bereitgestellten Daten (Zeichnungen, Skizzen oder CAD-Dateien)
Oberflächengüten beim Wasserstrahlschneiden (annähernd erreichbare Rautiefen)
Schneidstrahl | Q1 | Q2 | Q3 | Q4 | Q5 |
|---|---|---|---|---|---|
Eintritt (1): | 18 µm | 18 µm | 17 µm | 14 µm | 14 µm |
Austritt (2): | 51 µm | 23 µm | 20 µm | 18 µm | 15 µm |
Wasserstrahlschnitt, 1 - Strahleintritt, 2 - Strahlaustritt