




Zerspanung von Toolox®
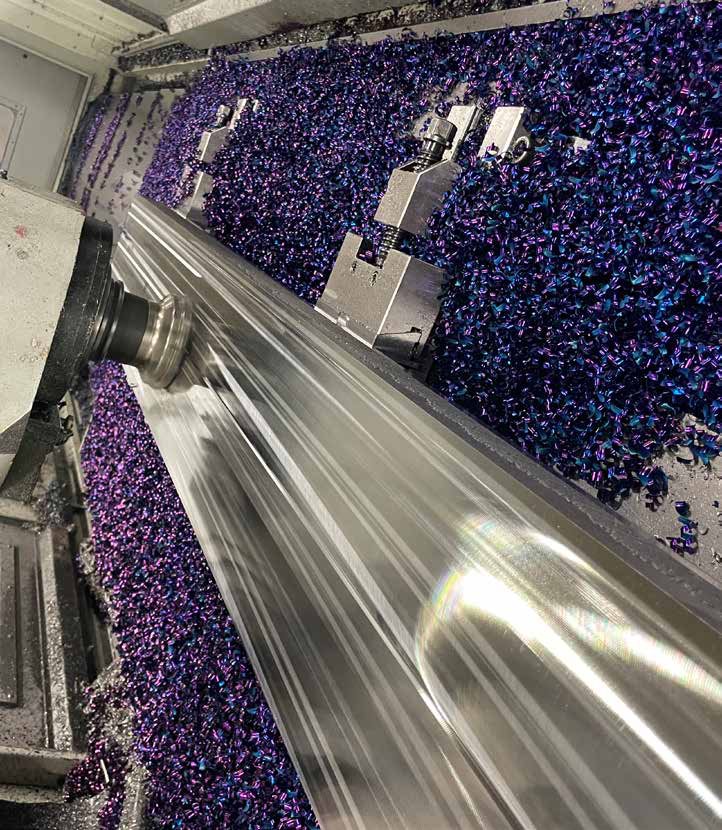
Zerspanungsempfehlungen für Toolox®
Toolox® ist ein moderner vergüteter, vorvergüteter Konstruktions- und Werkzeugstahl, der mit gemessenen und garantierten mechanischen Eigenschaften geliefert wird. Die Grundidee besteht darin, Ihnen Zeit zu sparen, indem Toolox® wärmebehandelt und einsatzbereit geliefert wird. Es bietet Ihnen niedrigere Kosten, reduzierte Risiken und spart Ihnen dank seiner hervorragenden Zerspanbarkeit wertvolle Zeit in Ihrem Produktionsprozess.
Toolox® basiert auf demselben niedrigen Kohlenstoffgehalt wie Hardox® und Strenx®, ist aber speziell für Werkzeuge und Maschinenbauteile entwickelt, die bei hohen Temperaturen arbeiten. Es hat hervorragende Ermüdungseigenschaften, und Sie können die Oberflächenhärte durch Nitrieren oder PVD-Beschichtungen erhöhen, um mehr Kontrolle über die Lebensdauer Ihrer Werkzeuge oder Bauteile zu erlangen.
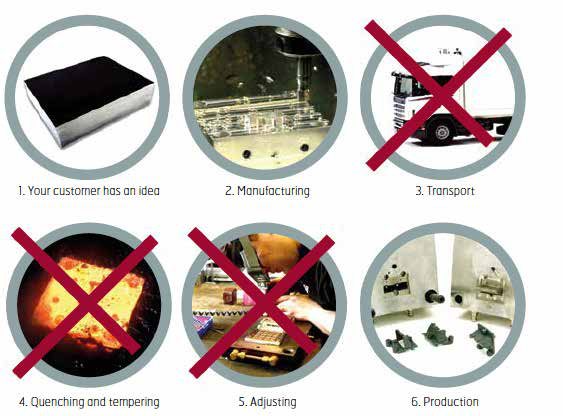
Kürzere Lieferzeit vom Konzept bis zur Produktion
In den folgenden Informationen finden Sie unsere Empfehlungen zu Werkzeugen für die Bearbeitung von Toolox®. Ähnliche Werkzeuge anderer Lieferanten funktionieren möglicherweise, aber hier sind die, die wir bisher getestet haben.
Alle Inhalte in dieser Broschüre sind als Empfehlungen zu verstehen. Die Zerspanung umfasst viele verschiedene Parameter, die das Endergebnis beeinflussen können und werden. Die Optimierung der Schnittdaten sollte immer an der für die Fertigung verwendeten Maschine erfolgen.
Bohrempfehlungen
Es wird empfohlen, beim Bohren von Toolox® Bohrer mit innerer Kühlmittelzufuhr zu verwenden. Innere Kühlung:
- Ist immer vorzuziehen, um Spanstau zu vermeiden.
- Sollte immer bei Lochtiefen über dem 3-Fachen des Bohrerdurchmessers verwendet werden.
- Verwenden Sie niemals einen HSS-Bohrer mit äußerer Kühlung in einer horizontalen Bohrmaschine.
- Kühlmittelmischung 8 – 12 %.
Um ein Loch mit enger Toleranz, guter Oberflächengüte und langer Bohrerlebensdauer herzustellen, ist Folgendes erforderlich:
- Stellen Sie sicher, dass der Rundlauffehler des Bohrers so gering wie möglich ist. Bei Vollhartmetallbohrern sollte der Rundlauffehler 0,02 mm nicht überschreiten.
- Verwenden Sie den kürzestmöglichen Bohrer für maximale Stabilität.
- Spanbruch und Spanabfuhr müssen immer gut sein.
- Kühlmittelzufuhr und -druck müssen zufriedenstellend sein.
- Eine Spannzange und ein Werkzeugschaft in schlechtem Zustand ruinieren ein ansonsten perfektes Setup.
- Die Maschine sollte in gutem Zustand sein.
- Eine gute Aufspannung des Werkstücks ist notwendig.
Formeln und Definitionen, Bohren
- Vc = Dc × π × n / 1000
- n = Vc × 1000 / (π × Dc)
- Vf = fn × n
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- fn = Vorschub pro Umdrehung (mm/U)
- Vf = Vorschubgeschwindigkeit (mm/min)
- Dc = Bohrerdurchmesser (mm)
Vollhartmetallbohrer
Erste Wahl für kleinere Durchmesser und wenn eine engere Durchmessertoleranz erforderlich ist. Funktioniert gut für kurze oder relativ tiefe Löcher. Der Bohrer ist empfindlich gegenüber Vibrationen und sollte zusammen mit Hochpräzisionsfuttern verwendet werden.
Vollhartmetallbohrer. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn), mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 3,0 – 5,0 mm — Min - Max | Ø 3,0 – 5,0 mm — Startwert | Ø 5,01 – 10,0 mm — Min - Max | Ø 5,01 – 10,0 mm — Startwert | Ø 10,01 – 15,0 mm — Min - Max | Ø 10,01 – 15,0 mm — Startwert | Ø 15,01 – 20,0 mm — Min - Max | Ø 15,01 – 20,0 mm — Startwert |
|---|---|---|---|---|---|---|---|---|---|
Toolox® 33 | 65 – 90 | 0,08 – 0,15 | 0,10 | 0,09 – 0,16 | 0,12 | 0,16 – 0,22 | 0,18 | 0,22 – 0,28 | 0,25 |
Toolox® 40 | 50 – 65 | 0,06 – 0,12 | 0,08 | 0,08 – 0,15 | 0,11 | 0,16 – 0,20 | 0,16 | 0,16 – 0,24 | 0,20 |
Toolox® 44 | 40 – 60 | 0,06 – 0,11 | 0,07 | 0,08 – 0,13 | 0,10 | 0,12 – 0,18 | 0,15 | 0,16 – 0,20 | 0,18 |
Tieflochbohren mit 16 – 20 × Dc
Die Aufspannung dieses Bohrertyps sollte mit Hochpräzisionsfuttern erfolgen. Mögliche Lochtoleranz H8-H9. Kühlschmierstoffdruck > 20 bar.
Bohrstrategie für Bohrer > 12 × Dc:
- Bohren Sie ein Loch von 1,5-2 × Dc vor. Verwenden Sie einen Vollhartmetallbohrer mit demselben Durchmesser; es wird empfohlen, einen flachen Spitzenwinkel von 150° zu verwenden.
- Beim Eintreten mit dem langen Bohrer starten Sie die Maschinenspindel mit niedriger Drehzahl von nicht höher als 500 U/min, ohne Kühlung.
- Führen Sie den Bohrer in das Loch ein und stoppen Sie etwa 1 mm über dem Grund des vorgebohrten Lochs.
- Bei voller Bohrtiefe reduzieren Sie die Drehzahl auf 500 U/min und schalten den Kühlschmierstoff ab.
- Ziehen Sie den Bohrer um das 4-Fache des Maschinenvorschubs zurück, um ein erneutes Verkratzen der Lochoberfläche zu vermeiden.
Tieflochbohren, 16 – 20 × Dc. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn), mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 6,0 mm — Min - Max | Ø 6,0 mm — Startwert | Ø 8,0 mm — Min - Max | Ø 8,0 mm — Startwert | Ø 10,0 mm — Min - Max | Ø 10,0 mm — Startwert | Ø 12,0 mm — Min - Max | Ø 12,0 mm — Startwert |
|---|---|---|---|---|---|---|---|---|---|
Toolox® 33 | 50 – 70 | 0,06 – 0,12 | 0,14 | 0,14 – 0,20 | 0,16 | 0,17 – 0,24 | 0,19 | 0,18 – 0,26 | 0,20 |
Toolox® 40 | 50 – 65 | 0,10 – 0,15 | 0,12 | 0,11 – 0,18 | 0,14 | 0,13 – 0,22 | 0,16 | 0,15 – 0,24 | 0,18 |
Toolox® 44 | 40 – 60 | 0,08 – 0,14 | 0,11 | 0,10 – 0,18 | 0,13 | 0,12 – 0,21 | 0,15 | 0,14 – 0,23 | 0,17 |
Bohrer mit Wechselspitze
Eine gute erste Wahl beim Bohren mittelgroßer Löcher. Die Wechselspitze bietet eine wirtschaftliche Lösung.
- Der Bohrer hat eine enge Lochtoleranz.
- Der aus Stahl gefertigte Bohrkörper verleiht dem Bohrer Zähigkeit.
- Wird für kurze oder relativ tiefe Löcher verwendet.
Bohrer mit Wechselspitze. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn), mm/U / Min - Max an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 7,5 – 12,0 mm | Ø 12,01 – 20,0 mm | Ø 20,01 – 25,0 mm | Ø 25,01 – 30,0 mm |
|---|---|---|---|---|---|
Toolox® 33 | 50 – 80 | 0,10 – 0,16 | 0,15 – 0,23 | 0,18 – 0,27 | 0,20 – 0,30 |
Toolox® 40 | 50 – 65 | 0,08 – 0,15 | 0,12 – 0,22 | 0,15 – 0,25 | 0,17 – 0,27 |
Toolox® 44 | 40 – 60 | 0,08 – 0,14 | 0,12 – 0,20 | 0,14 – 0,22 | 0,16 – 0,25 |
Wendeschneidplattenbohrer
Dieser Bohrer erzeugt Löcher zu niedrigen Kosten, da mehrere Seiten der Schneidplatten genutzt werden können. Dieser Bohrer hat keine Spitze, die den Bohrer zentriert, verwenden Sie daher möglichst kurze Bohrer, um bei der Verwendung in Toolox® eine gute seitliche Stabilität zu erreichen.
- Löcher mittleren und großen Durchmessers.
- Mittlere Toleranzanforderungen.
- Ein Bohrer, der für Ausdrehvorgänge geeignet ist.
Die Empfehlungen gelten für einen Bohrer mit einer maximalen Bohrtiefe von 2 × Dc.
Wendeschneidplattenbohrer. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn), mm/U / Min - Max an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 12,0 – 20,0 mm | Ø 20,01 – 30,0 mm | Ø 30,01 – 40,0 mm | Ø 40,01 – 60,0 mm |
|---|---|---|---|---|---|
Toolox® 33 | 80 – 140 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
Toolox® 40 | 70 – 130 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
Toolox® 44 | 60 – 110 | 0,04 – 0,12 | 0,06 – 0,16 | 0,08 – 0,20 | 0,10 – 0,21 |
HSS-Bohrer
Verwenden Sie HSS-Bohrer nur bei instabilen Maschinenbedingungen. Bei guten Maschinenbedingungen können Sie einen anderen Vollhartmetallbohrer oder einen Bohrer mit Wechselspitze verwenden.
Verwenden Sie einen HSS-Co-Bohrer (8 % Co) mit kleinem Spiralwinkel und einem robusten Kern, der hohen Drehmomenten standhält. Einzelne Löcher können mit einem gewöhnlichen HSS-Bohrer gebohrt werden.
HSS-Co-Bohrer. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn), mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 5 mm | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 25 mm | Ø 30 mm |
|---|---|---|---|---|---|---|---|
Toolox® 33 | ≈ 15 | 0,10 | 0,10 | 0,16 | 0,23 | 0,30 | 0,35 |
Toolox® 40 | ≈ 9 | 0,05 | 0,10 | 0,16 | 0,22 | 0,28 | 0,35 |
Toolox® 44 | ≈ 7 | 0,05 | 0,09 | 0,15 | 0,20 | 0,25 | 0,30 |
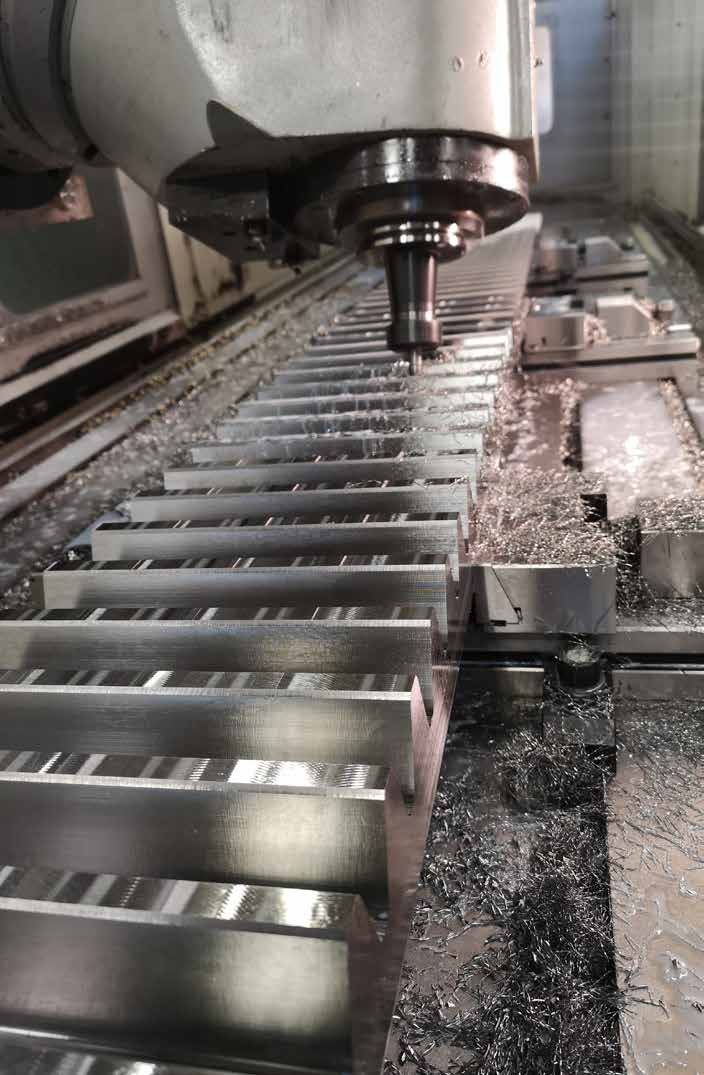
Fräsempfehlungen
Aufspannung
Toolox® hat ein sehr niedriges Eigenspannungsniveau. Um die volle Wirkung zu erzielen, verwenden Sie eine verformungsfreie Aufspannung. Wenn Zuschnitte autogen geschnitten sind, fräsen Sie 5-10 mm von der autogen geschnittenen Kante ab, um einen von Eigenspannungen freien Zuschnitt zu erhalten.
Die Zerspanbarkeit von Toolox® wurde verbessert. Beim Fräsen werden Sie es daran bemerken, dass die erzeugten Späne sehr bläulich sind. Wir haben die Karbidmorphologie im Vergleich zu traditionellen Werkzeugstählen modifiziert und verwenden in Toolox® weniger Kohlenstoff. Daher wird die beim Fräsen erzeugte Wärme in den Span und nicht in die Schneidkante/das Werkstück übertragen.
Frästipps
- Positionieren Sie den Fräser außermittig (nach links), um am Eintritt einen dickeren Span zu erzielen und am Austritt einen dicken Span zu vermeiden.
- Vermeiden Sie das Schneiden durch die Mittellinie des Fräsers, da dies Vibrationen erzeugen kann.
- Verwenden Sie immer das Gleichlauffräsen.
- Die Empfehlung lautet, dass der radiale Eingriff des Fräsers (ae) 25 oder 75-80 % des Durchmessers betragen sollte.
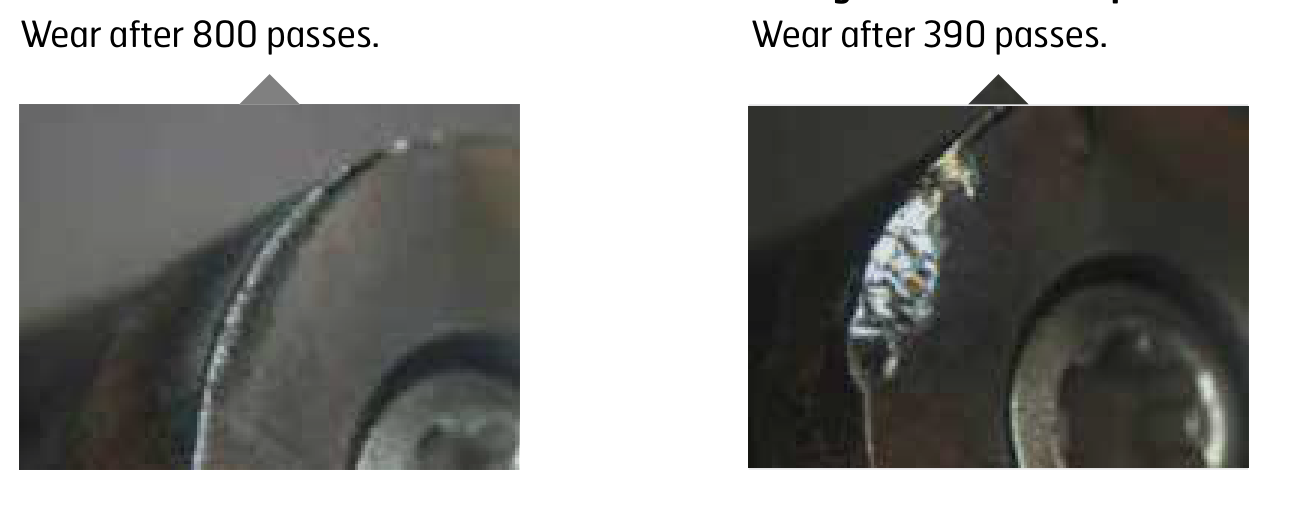
Wenn Sie mit der Methode des Einrollens in den Schnitt in das Werkstück eintreten, ist die Spandicke am Austritt immer null, was zu einer längeren Werkzeuglebensdauer beiträgt. Der programmierte Radius für das Einrollen in den Schnitt beträgt Dc / 2 + 2.
Einrollen in den Schnitt. Verschleiß nach 800 Überläufen mit der Methode des Einrollens in den Schnitt, im Vergleich zum Verschleiß nach 390 Überläufen bei geradem Eintritt in das Werkstück. Bild: Sandvik Coromant AB.
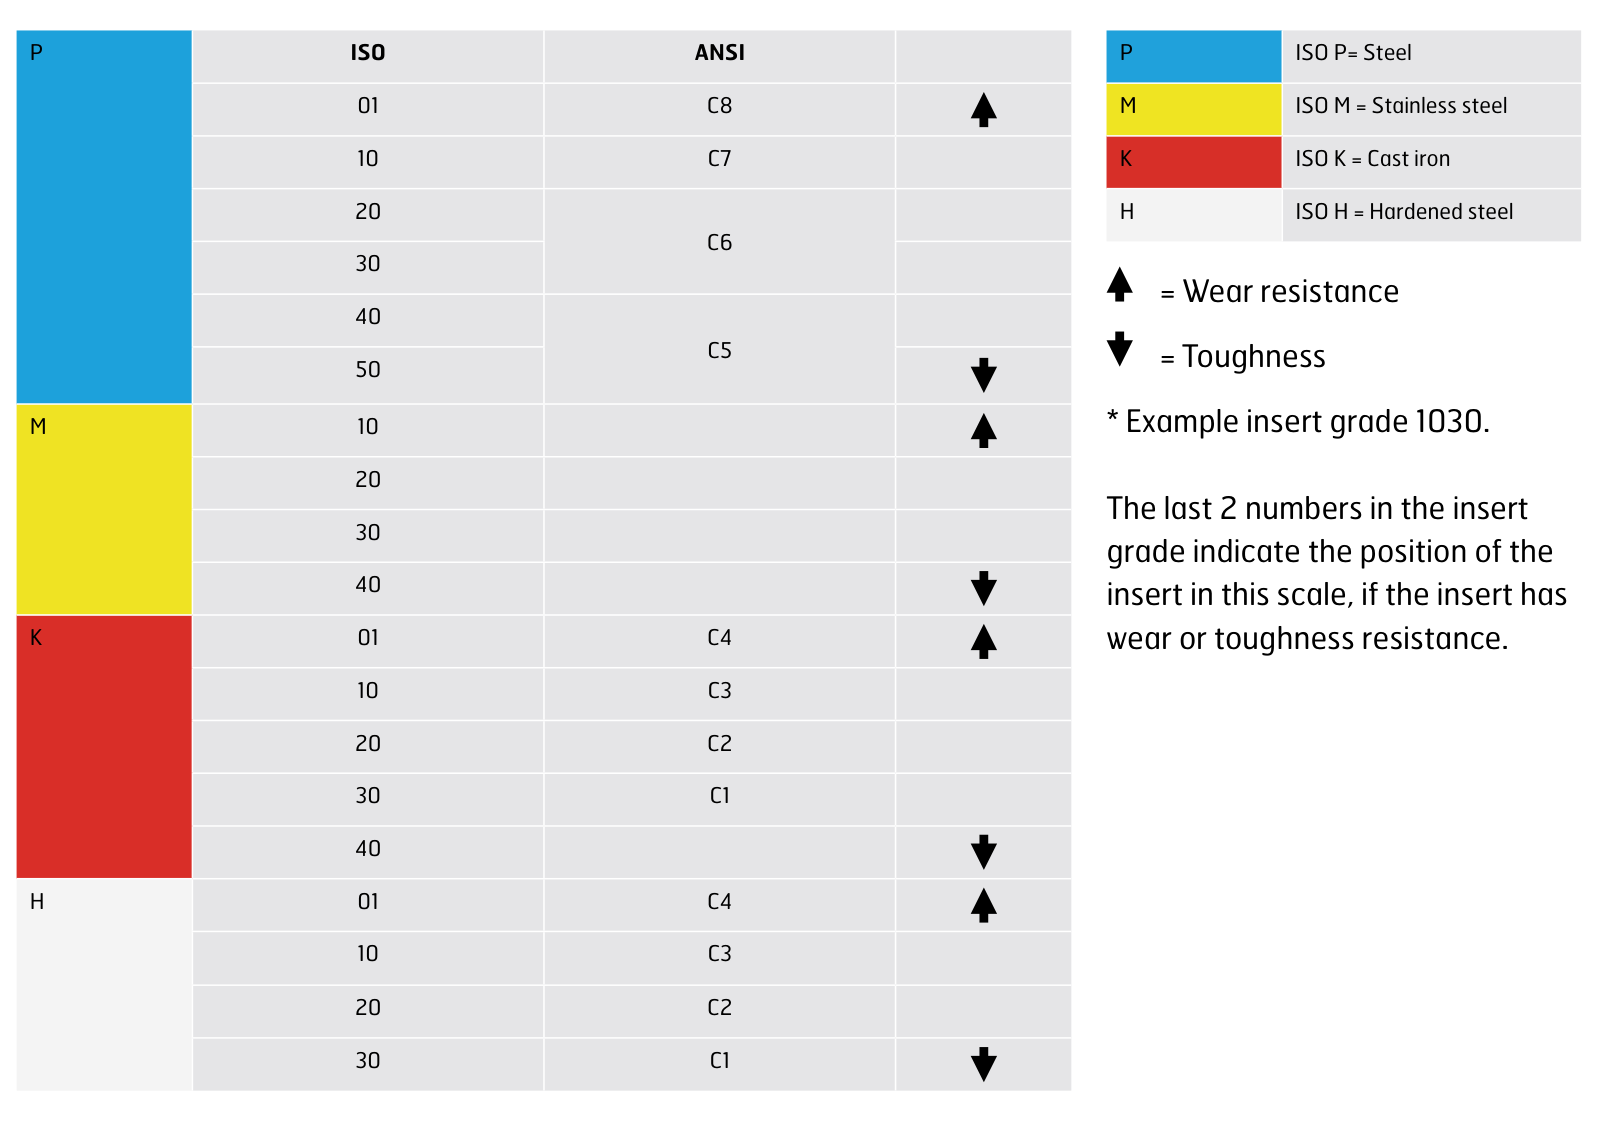
Schneidplattensorten für das Fräsen. ISO- und ANSI-Sortencodes im Vergleich zu den Werkstoffklassen P, M, K und H, mit der Richtung von Verschleißfestigkeit und Zähigkeit der Skala.
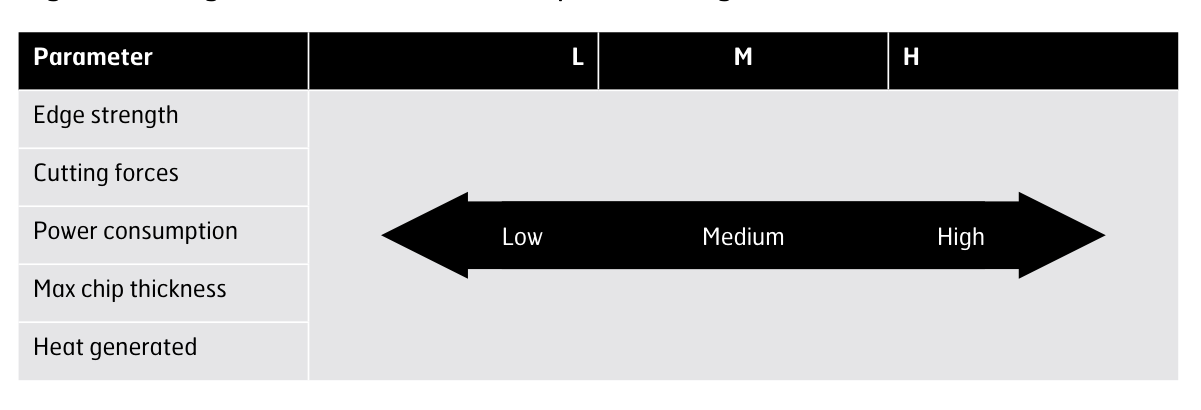
Schneidplattengeometrie. Schneidkantenfestigkeit, Schnittkräfte, Leistungsaufnahme, maximale Spandicke und erzeugte Wärme über die Geometrien L, M und H.
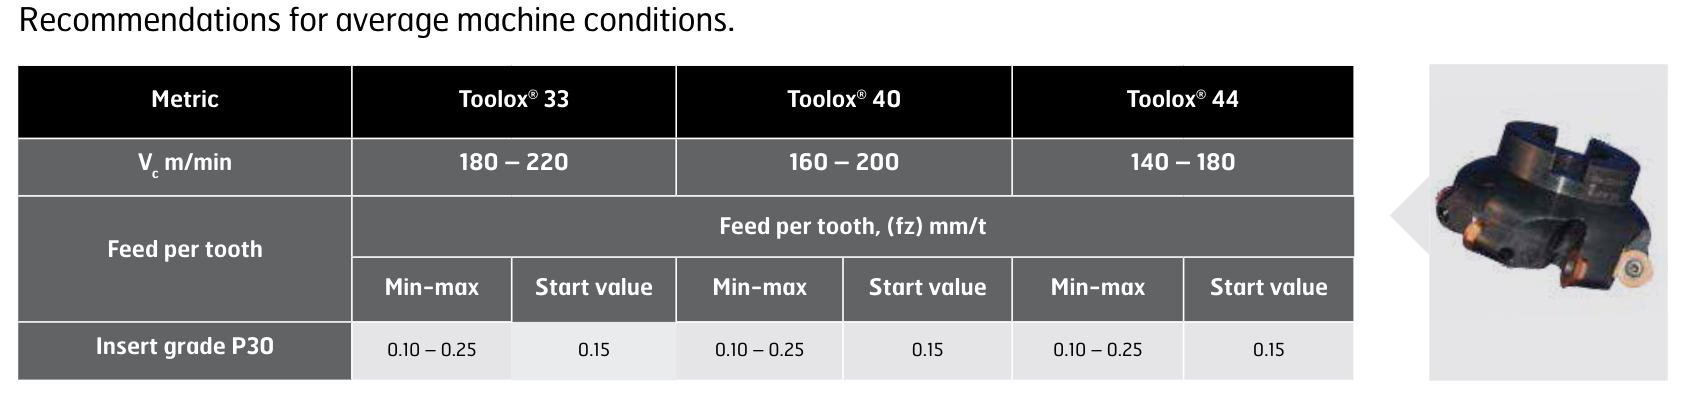
Planfräsempfehlungen
Planfräsen, Einstellwinkel 45°. Empfehlungen für durchschnittliche Maschinenbedingungen, Schneidplattensorte P30.
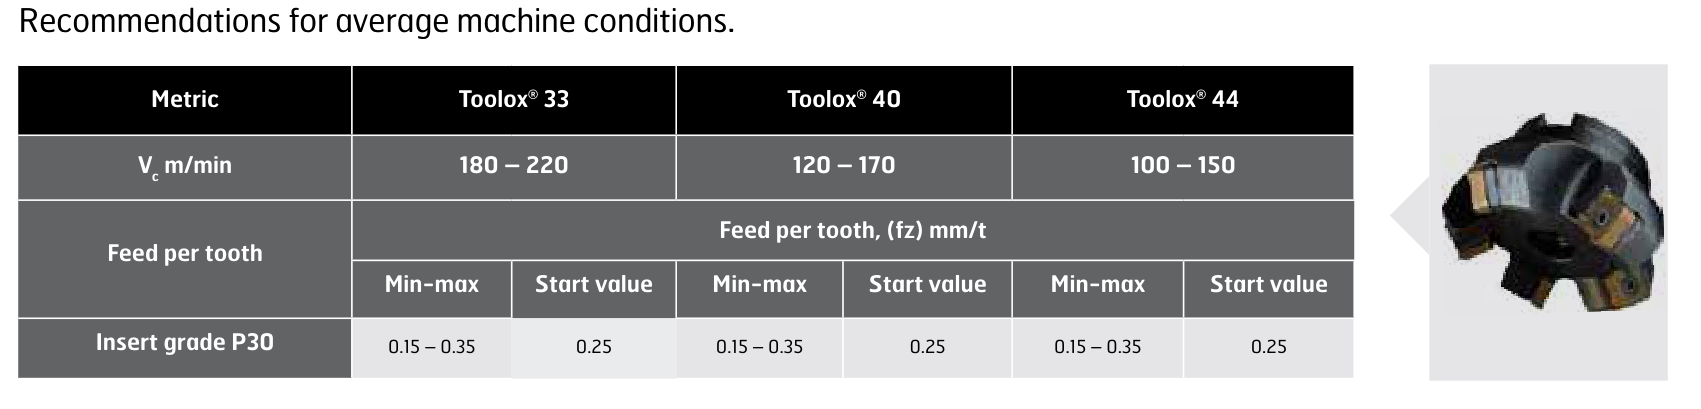
Planfräsen, Rundplatte. Empfehlungen für durchschnittliche Maschinenbedingungen.
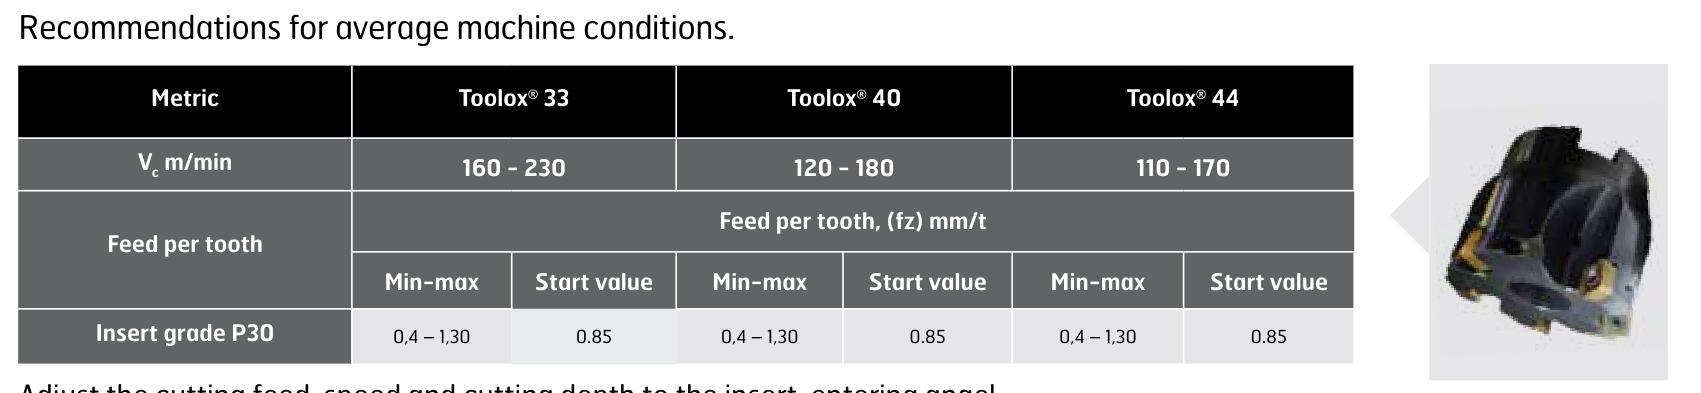
Eck- / Planfräsen. Empfehlungen für durchschnittliche Maschinenbedingungen.
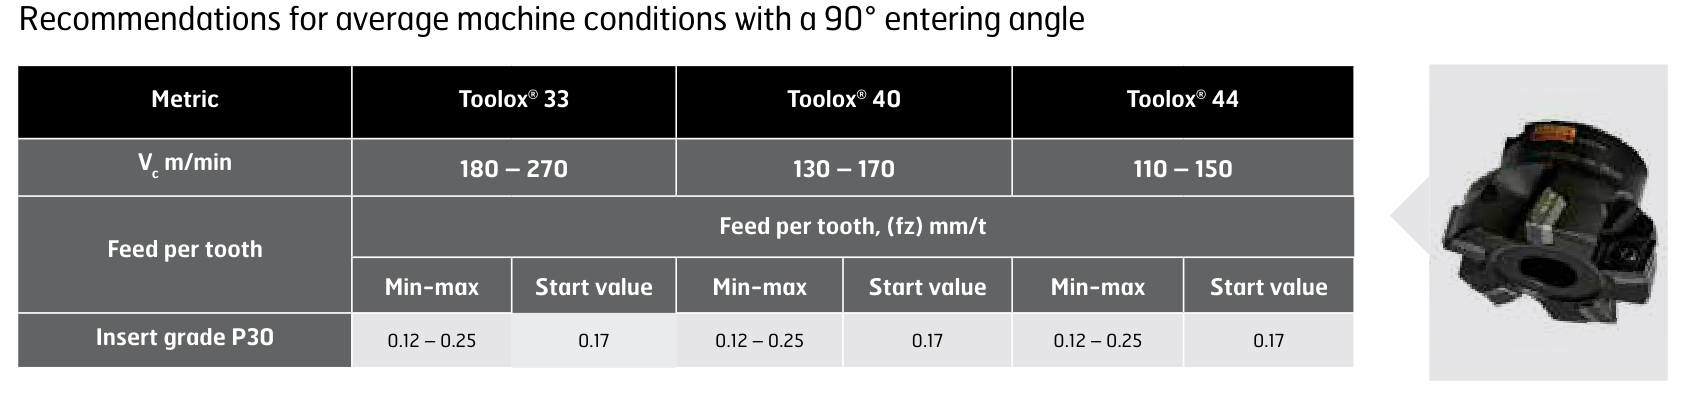
Hochvorschub-Planfräsen. Empfehlungen für durchschnittliche Maschinenbedingungen.
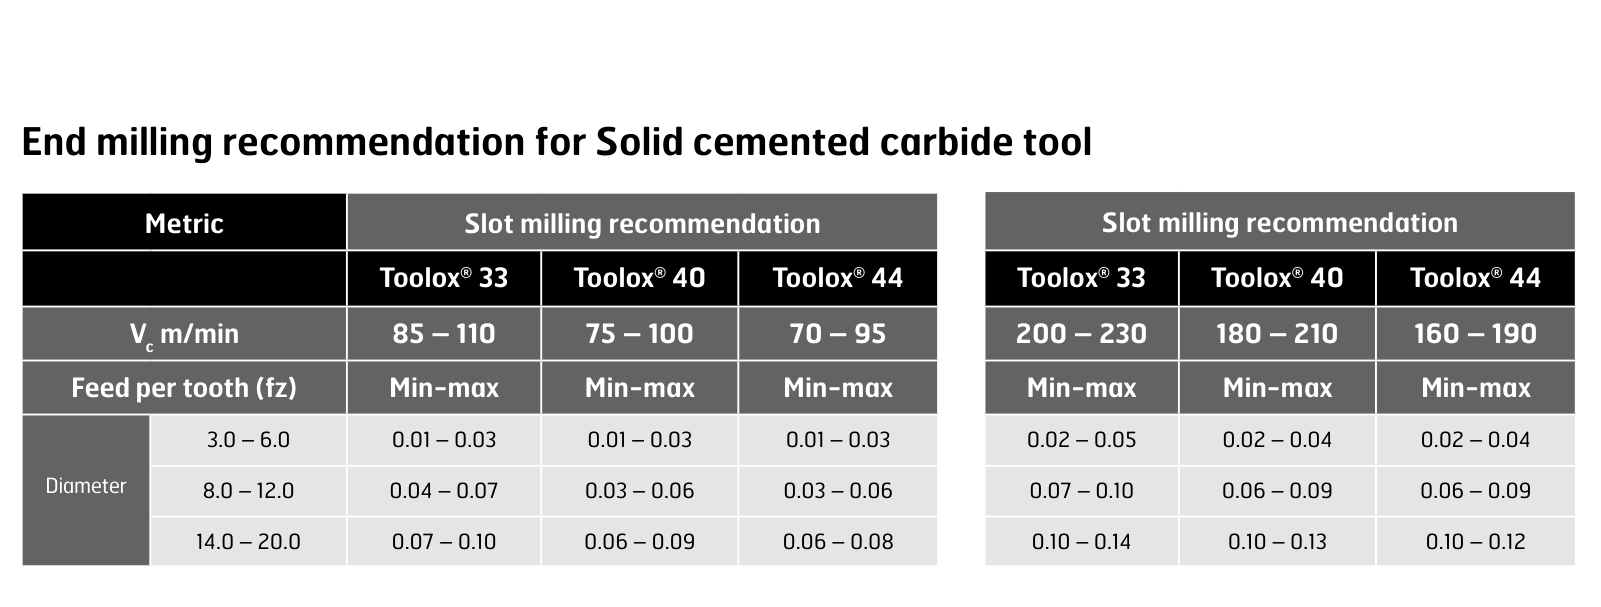
Nutenfräsen und Schaftfräsen. Empfehlung für ein Vollhartmetallwerkzeug, nach Fräserdurchmesser.
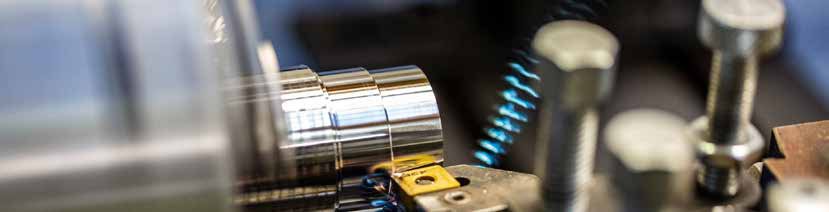
Drehempfehlungen, Toolox® Rundstäbe
Formeln und Definitionen, Drehen
- Vc = Dm × π × n / 1000
- n = Vc × 1000 / (π × Dm)
- vf = n × fn
- π = 3,14
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- fn = Vorschub pro Umdrehung (mm/U)
- vf = Vorschubgeschwindigkeit (mm/min)
- Dm = bearbeiteter Durchmesser (mm)
- ap = Schnitttiefe (mm)
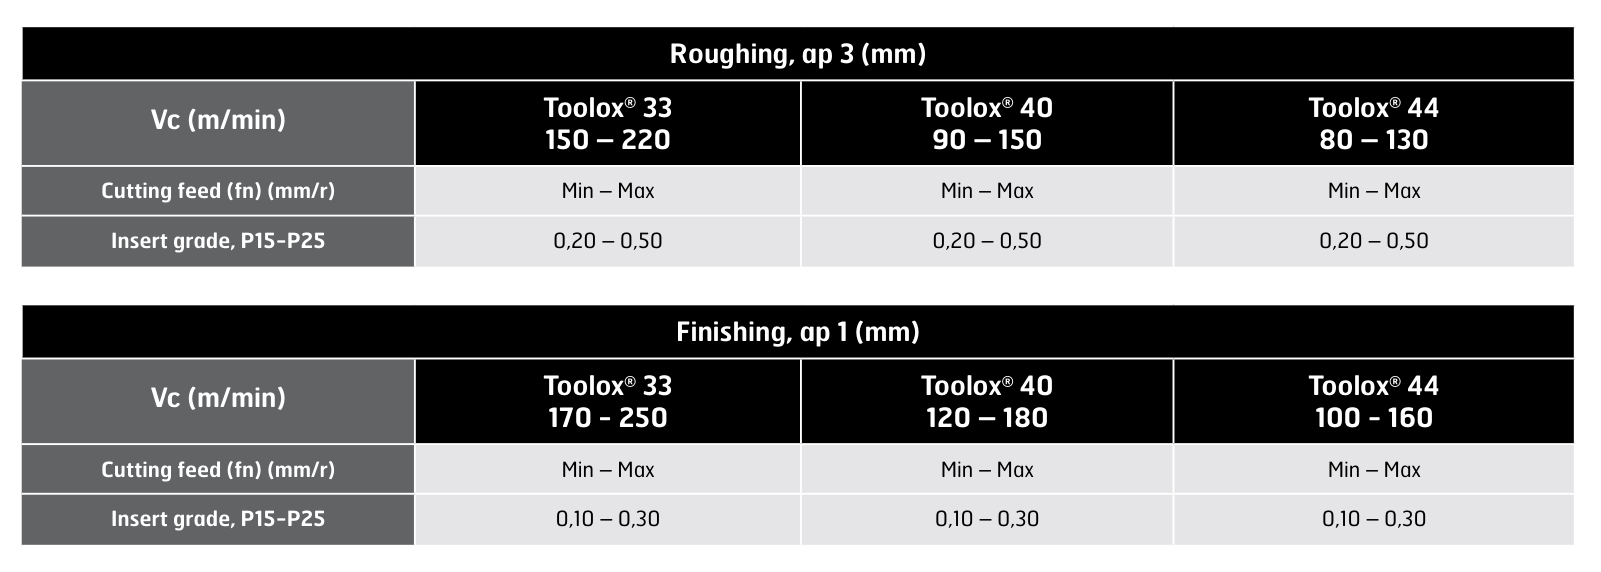
Drehen, Schruppen und Schlichten. Schruppen bei ap 3 mm und Schlichten bei ap 1 mm, Schneidplattensorte P15-P25.
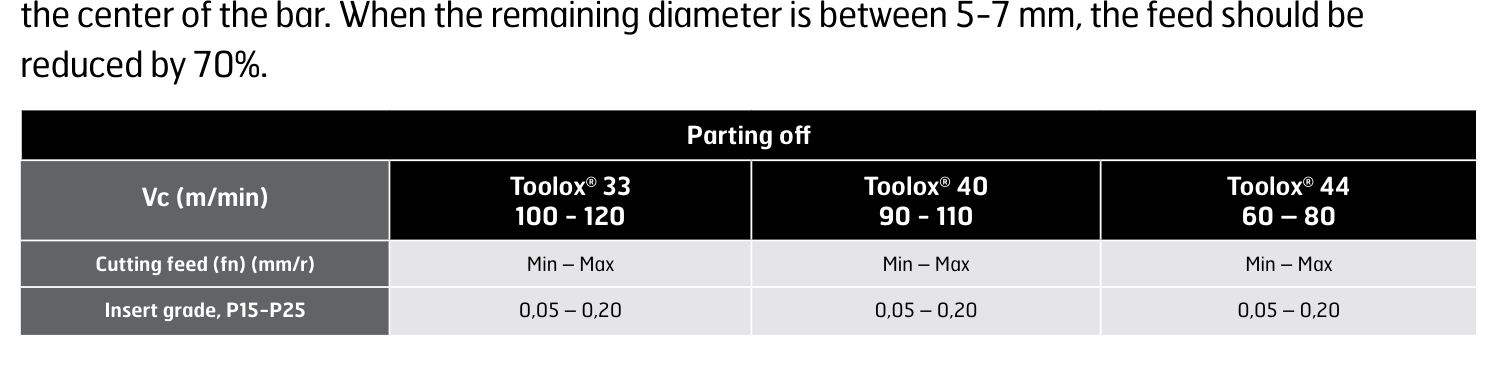
Abstechen. Schnittdaten für das Abstechen von Toolox® Rundstäben.
Gewindeempfehlungen
Die Schnittgeschwindigkeiten für das Gewindeschneiden betragen 7 – 10 m/min für Toolox® 33, 4 – 9 m/min für Toolox® 40 und 3 – 5 m/min für Toolox® 44. Die daraus folgenden Spindeldrehzahlen sind nachstehend nach Gewindegröße aufgeführt.
Gewindeschneiden. Spindeldrehzahl in U/min nach Gewindegröße. Die Schnittgeschwindigkeit Vc beträgt 7 – 10 m/min für Toolox® 33, 4 – 9 m/min für Toolox® 40 und 3 – 5 m/min für Toolox® 44.
Größe | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
M5 | 445 – 635 | 255 – 570 | 190 – 320 |
M6 | 370 – 530 | 210 – 475 | 160 – 265 |
M8 | 270 – 400 | 160 – 360 | 120 – 200 |
M10 | 220 – 320 | 125 – 285 | 95 – 160 |
M12 | 185 – 265 | 105 – 240 | 80 – 130 |
M16 | 140 – 200 | 80 – 180 | 60 – 100 |
M20 | 110 – 160 | 60 – 140 | 45 – 80 |
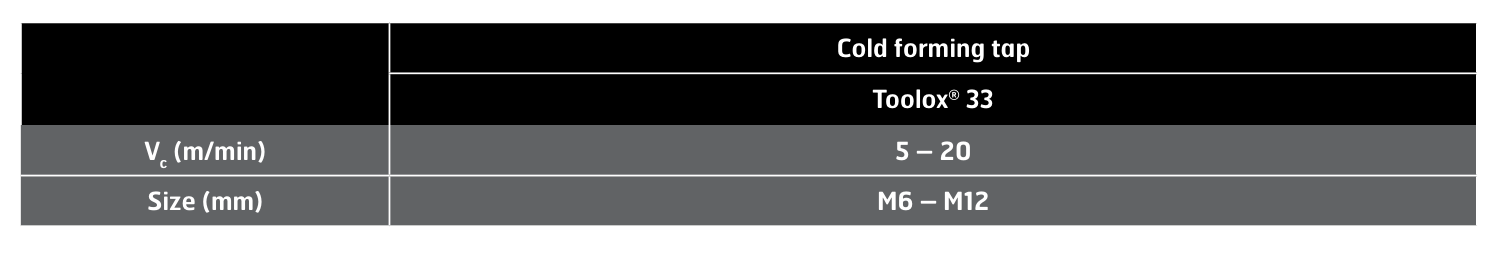
Kaltumform-Gewindebohrer. Kaltumformendes Gewindeschneiden wird nur für Toolox® 33 empfohlen, bei 5 – 20 m/min in den Größen M6 – M12.
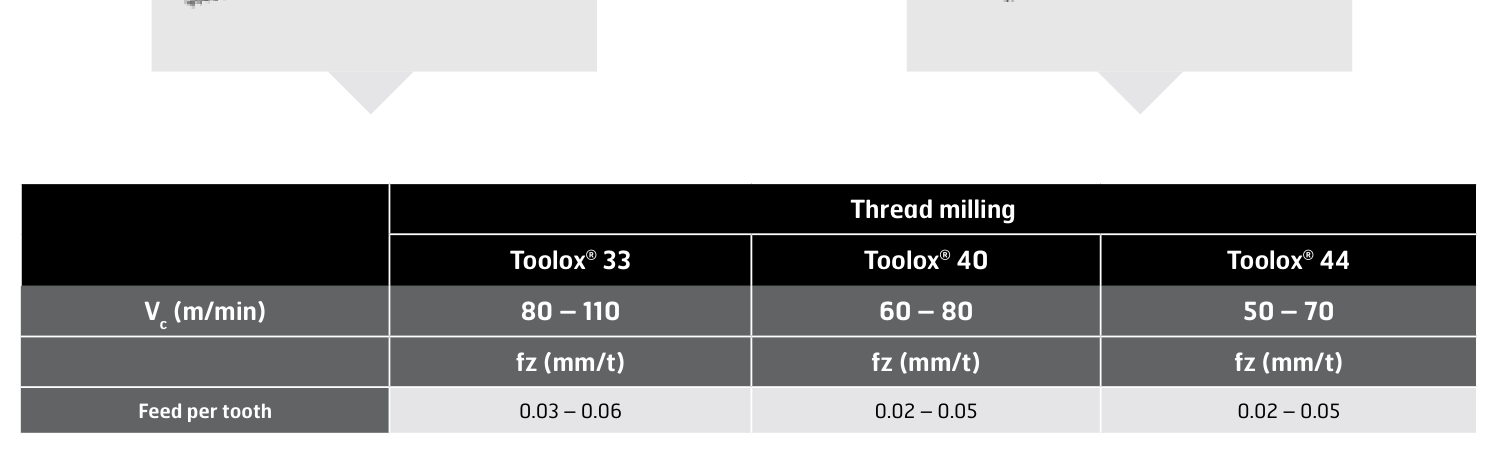
Gewindefräsen. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte.
Empfehlung Flachsenken und Senken
Verwenden Sie einen Flachsenker oder Senker mit Wendeschneidplatten. Der Vorschub pro Umdrehung beträgt 0,10 – 0,20 mm/U für alle drei Güten bei beiden Bearbeitungen. Die Schnittgeschwindigkeiten beim Senken sind 30 % niedriger als beim Flachsenken, entsprechend der allgemeinen Regel von SSAB für das Senken.
Flachsenken. Spindeldrehzahl in U/min nach Flachsenkerdurchmesser. Die Schnittgeschwindigkeit Vc beträgt 40 – 80 m/min für Toolox® 33, 25 – 70 m/min für Toolox® 40 und 20 – 50 m/min für Toolox® 44; Vorschub pro Umdrehung 0,10 – 0,20 mm/U.
Dc | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
19 mm | 670 – 1340 | 420 – 1175 | 335 – 840 |
24 mm | 530 – 1060 | 330 – 930 | 265 – 665 |
34 mm | 375 – 750 | 235 – 655 | 185 – 470 |
42 mm | 300 – 600 | 190 – 530 | 150 – 380 |
57 mm | 225 – 440 | 140 – 390 | 110 – 280 |
Senken. Spindeldrehzahl in U/min nach Senkerdurchmesser. Die Schnittgeschwindigkeit Vc beträgt 28 – 56 m/min für Toolox® 33, 18 – 49 m/min für Toolox® 40 und 14 – 35 m/min für Toolox® 44; Vorschub pro Umdrehung 0,10 – 0,20 mm/U.
Dc | Toolox® 33 | Toolox® 40 | Toolox® 44 |
|---|---|---|---|
19 mm | 469 – 938 | 302 – 821 | 235 – 586 |
24 mm | 371 – 743 | 239 – 650 | 186 – 464 |
34 mm | 262 – 524 | 169 – 459 | 131 – 328 |
42 mm | 212 – 424 | 136 – 371 | 106 – 265 |
57 mm | 156 – 313 | 101 – 274 | 78 – 195 |
Werkzeugempfehlungen für Toolox®
Die nachstehenden Werkzeuge sind nach Typ gruppiert. Die Artikelnummern sind genau so wiedergegeben, wie SSAB sie druckt, einschließlich der Platzhalterzeichen, die für den größenabhängigen Teil der Nummer stehen. Ähnliche Werkzeuge anderer Lieferanten funktionieren möglicherweise; dies sind die, die SSAB getestet hat.
Schnellarbeitsstahlbohrer. Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt (HSS-Co 8 %). Schnellarbeitsstahlbohrer Standard. Nur für Toolox® 33. Schnellarbeitsstahlbohrer, kobaltlegiert (DRILL BIT COBALT”S”+X-ALCR DIN1897N HARDOX STUB). Schnellarbeitsstahlbohrer, kobaltlegiert (DRILL BIT COBALT”S”+X-ALCR TAPER STUB).
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Alpen-MayKestag, Österreich | HSS-E Co 8 Taper Shank Drills, WN 103 | 832xxxxx | https://www.maykestag.com/en/ |
Witec, Deutschland | TYPE WITEC MN | 2-135 15 VAP | http://witec-tools.de/index.php?content=produkte&lang=en |
Dormer Pramet | HSS A100 | A100xx.xx | https://www.dormerpramet.com/en-gb/pages/default.aspx?country=gb |
Izar, Spanien | Ref 1054 | Artikelnr.: 32xxx | https://www.izartool.com/ |
Izar, Spanien | Ref 1154 | xxxxx | https://www.izartool.com/ |
Vollhartmetallbohrer. Vollhartmetallbohrer. Vollhartmetallbohrer. Tieflochbohren mit 16 – 20xD.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
SECO TOOLS, Schweden | Seco Feedmax | SD203A-xx.xx-xx-xxxx-x | https://www.secotools.com/ |
Sandvik Coromant AB, Schweden | Corodrill® Delta-C | R840-xxxx-30-A1A | https://www.sandvik.coromant.com/ |
SECO TOOLS, Schweden | Seco Feedmax | SD216A-xx.xx-xx-xxxx-x | https://www.secotools.com/ |
Sandvik Coromant AB, Schweden | CoroDrill 861 | 861.1-xxxx-xxxxxx-xx | https://www.sandvik.coromant.com/ |
Wendeschneidplattenbohrer.Wendeschneidplattenbohrer.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Sandvik Coromant AB, Schweden | Corodrill 880 | 880-xxxxxxxx-xx | https://www.secotools.com/ |
Bohrer mit wechselbarer Bohrerspitze. Bohrer mit wechselbarer Bohrerspitze. Bohrerspitzensorte: IC908.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Iscar, Israel | Chamdrill | DCM xxx-xxx-xxA-xx | https://www.iscar.com/ |
Iscar, Israel | SumoCham | DCN xxx-xxx-xxA-xx | https://www.iscar.com/ |
Seco Tool AB, Schweden | Crownloc | SD103-xx.xx-xx-xxxx | https://www.secotools.com/ |
Gewindebohrer. HSSE-Gewindebohrer mit TiCN-Beschichtung. HSSE-PM-Gewindebohrer mit TiCN-Beschichtung. HSSE-PM-Gewindebohrer mit TiN-Beschichtung.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Emuge Franken, Deutschland | Rekord 1D-TI-TiCn, Rekord 2D-TI-TiCN | B0459601.xxxx, C0459601.xxxx | https://www.emuge-franken.se/en/ |
Manigley, Schweiz | 131/3 DUO | 433xx | http://manigley.ch/ |
Emuge Franken, Deutschland | Rekord 1C-TI-TiCn, Rekord 2C-TI-TiCN | B0309601.xxxx, C0309601.xxxx | https://www.emuge-franken.se/en/ |
Manigley, Schweiz | 105/4 DUO | 433xx | http://manigley.ch/ |
Emuge Franken, Deutschland | InnoForm2-Steel | C5267F00.xxxx | https://www.emuge-franken.se/en/ |
Gewindefräser. Vollhartmetall-Gewindefräser mit TiCN-Beschichtung. Vollhartmetall-Gewindefräser mit TiAlCN-Beschichtung.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Emuge Franken, Deutschland | GSF-1,5xD-IKZ-HB-TiCN | GF333106xxxx | https://www.emuge-franken.se/en/ |
Smicut, Schweden | Vollhartmetall-Gewindefräser | NBxxxxxCxxx.xISO AC | https://smicut.com/en/ |
Flachsenker und Senker. Verwenden Sie einen Flachsenker mit Wendeschneidplatten, deren Sortennummer immer auf U endet. Verwenden Sie einen Senker mit Wendeschneidplatten, deren Sortennummer immer auf U endet.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Granlund Tool AB, Schweden | WHV Flachsenker | xWHV-xx.x | http://www.granlund.com/ |
Granlund Tool AB, Schweden | KV Senker | xKV9-xx.x | http://www.granlund.com/ |
Schaftfräsen. Vollhartmetall-Schaftfräser mit Siron-A-Beschichtung.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Seco Tool AB, Schweden | JS 554 Siron-A | JS 554 xxxx | https://www.secotools.com/ |
Fräsen mit Wendeschneidplatten. Planfräsen mit Coromill 345. Planfräsen mit Coromill 300. Eck-/Planfräsen mit Coromill 490. Planfräsen mit Mill4Feed. Planfräsen mit Coromill 210.
Lieferant | Werkzeugname | Artikelnr. | Schneidplattensorte | Web |
|---|---|---|---|---|
Sandvik Coromant AB, Schweden | Coromill 345 | 345-xxxxxx-13x | 1030 | https://www.sandvik.coromant.com/ |
Sandvik Coromant AB, Schweden | Coromill 300 | R300-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Sandvik Coromant AB, Schweden | Coromill 490 | 490-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Iscar, Israel | Mill4Feed | FFQ4 xxxx-x-xxx-xx | IC808 | https://www.iscar.com/ |
Sandvik Coromant AB, Schweden | Coromill 210 | 210-xxxxxx-xxx | 1030 | https://www.sandvik.coromant.com/ |
Kontakt und weitere Informationen
Wenden Sie sich an Ihren örtlichen SSAB-Vertreter oder den technischen Support unter [email protected] oder besuchen Sie www.toolox.com.
Alle Inhalte in dieser Broschüre sind als Empfehlungen zu verstehen. Die Optimierung der Schnittdaten sollte immer an der für die Fertigung verwendeten Maschine erfolgen.