




Zerspanung von Strenx®
Bearbeitungsempfehlungen für Strenx®
Der Leistungsstahl Strenx® kann mit Werkzeugen aus Schnellarbeitsstahl (HSS) oder Hartmetall (HM) bearbeitet werden. Diese Broschüre enthält unsere Vorschläge für Schnittdaten (Vorschübe und Geschwindigkeiten) und die Auswahl der Werkzeuge. Weitere Faktoren, die bei Bearbeitungsvorgängen zu berücksichtigen sind, werden ebenfalls erörtert.
Die Vorschläge wurden auf Grundlage unserer eigenen Tests an Werkzeugen verschiedener Hersteller und in Absprache mit führenden Werkzeugherstellern erstellt.
Die empfohlenen Schnittdaten und die Werkzeugauswahl gelten auch für unsere Strenx® MC, Plus und MC Plus der gleichen Festigkeitsgüte. Für Strenx® 600 MC, Strenx® 650 MC, Strenx® 100, Strenx® 100 XF und Strenx® 110 XF verwenden Sie dieselben Daten wie für Strenx® 700.
Typische Eigenschaften von Strenx®
Härte in Brinell (HBW) | Härte in Rockwell (HRC) | Zugfestigkeit, Rm (N/mm2) | |
|---|---|---|---|
Strenx® 700 | ~260 | ~24 | ~860 |
Strenx® 900 | ~300 | ~29 | ~935 |
Strenx® 960 | ~320 | ~32 | ~990 |
Strenx® 1100 | ~430 | ~43 | ~1340 |
Strenx® 1300 | ~500 | ~49 | ~1580 |
Werkzeuglieferanten, die wir empfehlen und mit denen wir zusammengearbeitet haben
Alle Empfehlungen in dieser Broschüre basieren auf Ergebnissen nach praktischen Tests zahlreicher Werkzeuge in verschiedenen Situationen. Wir arbeiten mit einigen der weltweit führenden Werkzeughersteller zusammen, deren Verwendung wir ausdrücklich empfehlen.
Werkzeuglieferanten die wir empfehlen und mit denen wir zusammengearbeitet haben
Dorato Tools | www.d-tools.se |
|---|---|
Emuge Franken | www.emuge-franken.de |
Granlund Tools | www.granlund.com |
Hoffmann Group | www.hoffmann-group.com |
IZAR Cutting Tools | www.izartool.com |
ISCAR | www.iscar.com |
Komet Group | www.kometgroup.com |
Manigley | www.manigley.ch |
Mitsubishi | www.mitsubishicarbide.com |
Sandvik Coromant | www.sandvik.coromant.com |
SECO TOOLS | www.secotools.com |
Witech | www.witec-tools.de |
WNT | www.wnt.com |
Bohrempfehlungen
HSS-Bohrer
Verwenden Sie HSS-Bohrer nur bei instabilen Maschinenbedingungen. HSS-Bohrer sind nur bis 500 Brinell geeignet. Bei guten Maschinenbedingungen haben Sie mehrere Möglichkeiten: Vollhartmetallbohrer, Bohrer mit Wechselköpfen oder Wendeschneidplattenbohrer.
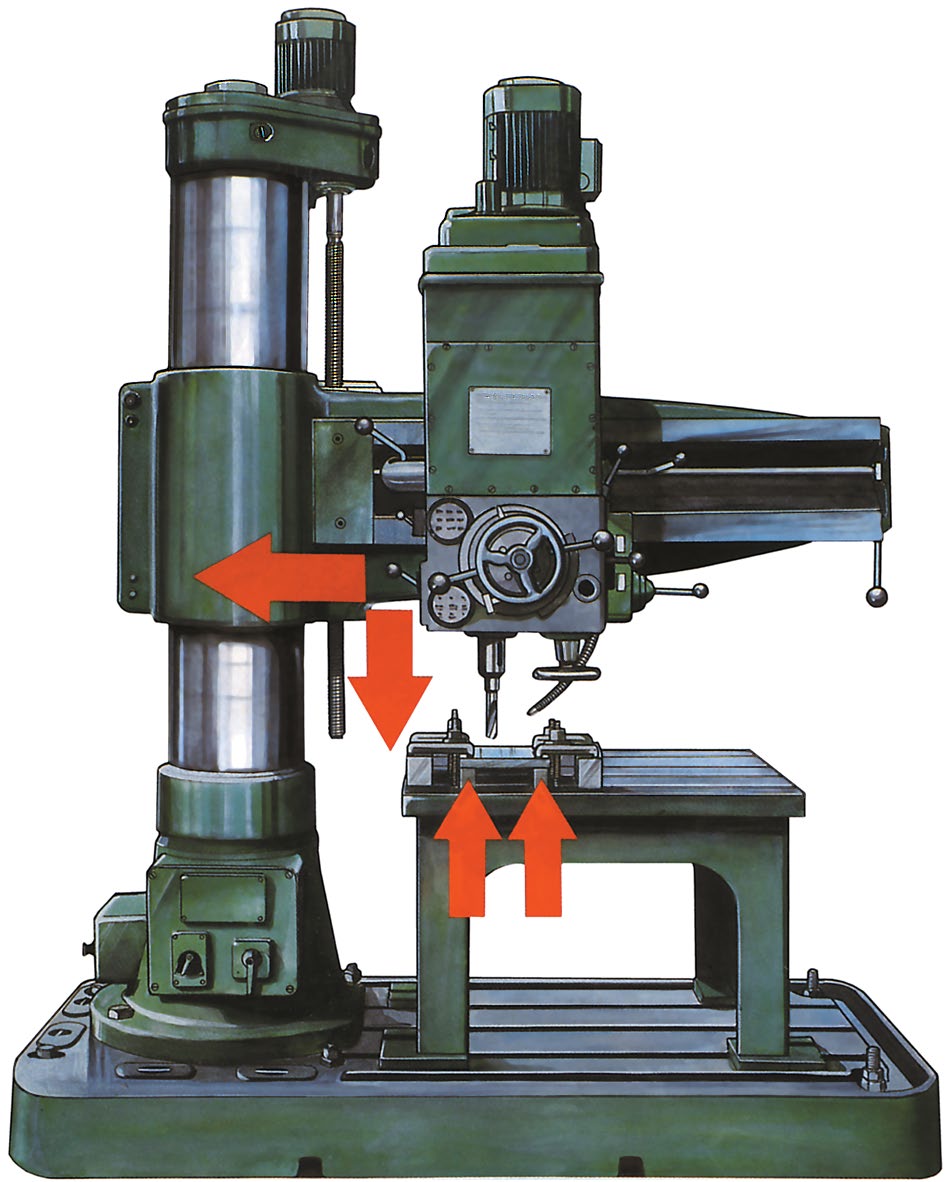
Hinweise zur Reduzierung von Vibrationen und zur Verlängerung der Bohrerlebensdauer
- Minimieren Sie den Abstand zur Säule und zwischen Bohrerspitze und Werkstück.
- Verwenden Sie keinen längeren Bohrer als nötig.
- Verwenden Sie immer Metallauflagen und spannen Sie das Werkstück sicher ein.
- Verwenden Sie einen soliden und stabilen Tisch.
- Verwenden Sie immer Kühlmittel, mit einer Kühlmittelmischung von 8-10 %.
- Kurz bevor der Bohrer durchbricht, lösen Sie den Vorschub für etwa eine Sekunde — Spiel und Rückfederung können sonst die Bohrerspitze abbrechen. Setzen Sie den Vorschub wieder ein, sobald das Spiel aufgehört hat.
HSS, HSS-E, HSS-Co
Einzelne Löcher können mit einem gewöhnlichen HSS-Bohrer gebohrt werden. Für eine rationelle Produktion wird entweder ein mikrolegierter (HSS-E) Bohrer oder ein kobaltlegierter (HSS-Co) Bohrer empfohlen. Verwenden Sie einen HSS-Co-Bohrer (8 % Co) mit kleinem Drallwinkel und einem robusten Kern, der hohen Drehmomenten standhält.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | ~ 18 | ~ 15 | ~ 7 | ~ 5 |
Bohrer-Ø | Vorschub, fn (mm/U) und Drehzahl (U/min) | |||
5 | 0.06/1150 | 0.06/950 | 0.05/445 | 0.04/280 |
10 | 0.12/570 | 0.11/475 | 0.10/220 | 0.08/140 |
15 | 0.17/380 | 0.16/320 | 0.15/150 | 0.12/95 |
20 | 0.24/290 | 0.23/240 | 0.20/110 | 0.16/70 |
25 | 0.30/230 | 0.29/190 | 0.25/90 | 0.20/55 |
30 | 0.36/190 | 0.35/160 | 0.30/75 | 0.24/45 |
Formeln und Definitionen
Vc = π x d x n/1000 | π = 3.14 |
n = Vc x 1000 / (π x d) | Vc = Schnittgeschwindigkeit (m/min) |
vf = n x fn | n = Drehzahl (U/min) |
fn = Vorschub (mm/U) | |
vf = Vorschubgeschwindigkeit (mm/min) | |
d = Bohrerdurchmesser |
Hinweise zum Bohren von dünnem Blech unter 8 mm
- Es ist wichtig, eine gute Unterstützung unter dem Blech zu haben, um ein Durchbiegen zu vermeiden.
- Ein Wendeschneidplattenbohrer wird empfohlen, da er am Umfang zu schneiden beginnt und nicht den gleichen hohen Druck aufbaut wie ein Vollhartmetallbohrer.
- Bei einem Bohrerdurchmesser über Ø 10 mm und einem Spitzenwinkel von 118-140° ist es sehr wichtig, das zu bohrende Blech zu unterstützen. Bricht die Bohrerspitze ohne ein stützendes Blech, das die Spitze führt, durch die untere Oberfläche, kann dies zu einem ovalen und unterdimensionierten Loch führen.
- Reduzieren Sie den Vorschub und erhöhen Sie die Schnittgeschwindigkeit Vc, insbesondere bei Verwendung eines Wendeschneidplattenbohrers.
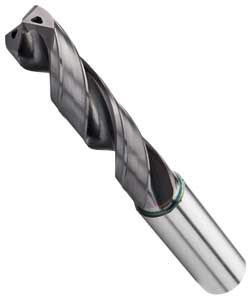
Wendeschneidplattenbohrer
Für stabile Maschinenbedingungen und mit interner Kühlung. Wichtig: Verwenden Sie einen möglichst kurzen Bohrer. Die Empfehlungen gelten für 2×Ø.
Die Schnittdaten für Wendeschneidplattenbohrer wurden in Zusammenarbeit mit Sandvik Coromant entwickelt.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 100-150 | 80-140 | 50-90 | 40-70 | |
fn (mm/U) | min-max | min-max | min-max | min-max | |
Durchmesser | 12.0-20.0 | 0.04-0.10 | 0.04-0.10 | 0.04-0.10 | 0.04-0.08 |
20.01-30.0 | 0.06-0.12 | 0.06-0.12 | 0.06-0.12 | 0.04-0.10 | |
30.01-44.0 | 0.06-0.14 | 0.06-0.14 | 0.06-0.14 | 0.06-0.12 | |
44.01-63.5 | 0.08-0.16 | 0.08-0.16 | 0.08-0.16 | 0.08-0.14 |
Bohrer mit Wechselbohrköpfen
Für stabile Maschinenbedingungen und mit innerer Kühlmittelzufuhr.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 70-100 | 60-90 | 40-60 | 35-50 | |
fn (mm/U) | min-max | min-max | min-max | min-max | |
Durchmesser | 7.5-12.0 | 0.08-0.13 | 0.08-0.13 | 0.07-0.11 | 0.06-0.10 |
12.01-20.0 | 0.13-0.22 | 0.13-0.22 | 0.11-0.15 | 0.10-0.14 | |
20.01-25.0 | 0.22-0.28 | 0.22-0.27 | 0.15-0.20 | 0.14-0.18 | |
25.01-33.0 | 0.28-0.37 | 0.27-0.36 | 0.20-0.28 | 0.18-0.24 |
Vollhartmetallbohrer
Für stabile Maschinenbedingungen und mit innerer Kühlmittelzufuhr.
- Bohren 7 × Dc: Reduzieren Sie den Vorschub um etwa 20 %.
- Bohren mit externer Kühlung: Reduzieren Sie die Drehzahl und den Vorschub um etwa 20 %.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 70-100 | 60-90 | 40-60 | 35-50 | |
fn (mm/U) | min-max | min-max | min-max | min-max | |
Durchmesser | 3.0-5.0 | 0.03-0.06 | 0.03-0.06 | 0.03-0.05 | 0.03-0.05 |
5.01-10.0 | 0.06-0.12 | 0.06-0.12 | 0.05-0.11 | 0.05-0.10 | |
10.01-15.0 | 0.12-0.18 | 0.12-0.18 | 0.11-0.16 | 0.10-0.15 | |
15.01-20.0 | 0.18-0.25 | 0.18-0.24 | 0.16-0.22 | 0.15-0.19 |
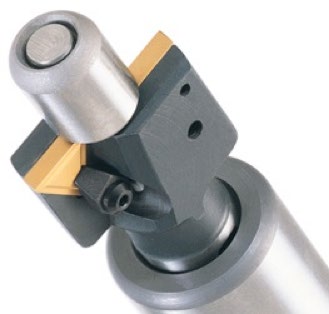
Empfehlungen für Senken und Flachsenken
Das Senken und Flachsenken erfolgt am besten mit Werkzeugen mit auswechselbaren Schneidplatten des Werkzeuglieferanten Granlund. Verwenden Sie immer einen rotierenden Führungszapfen und Kühlmittel. Siehe die nachstehende Tabelle für die Werkzeug-Artikelnummer und die entsprechende Schraubengröße. Reduzieren Sie die Schnittdaten beim Senken um etwa 30 %.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 70-100 | 40-80 | 20-50 | 15-45 |
fn (mm/U) | 0.10-0.20 | 0.10-0.20 | 0.10-0.20 | 0.10-0.20 |
Durchmesser | Drehzahl (U/min) | |||
18.0-26.0 | 855-1770 | 490-1415 | 245-885 | 185-795 |
26.0-38.0 | 590-1225 | 335-980 | 170-610 | 125-550 |
38.0-47.0 | 475-840 | 270-670 | 135-420 | 100-380 |
47.0-60.0 | 370-680 | 210-540 | 105-340 | 80-305 |
Senk- und Flachsenktabelle für Schrauben
Größe | Artikelnummer | Ø Schraubenkopf |
|---|---|---|
M8 | 0KV9-18.0 | 16 |
M10 | 0KV9- 20.5 / 1KV9- 20.0 | 20 |
M12 | 0KV9- 25.0 / 1KV9- 26.0 | 24 |
M14 | 1KV9- 30.0 | 27 |
M16 | 1KV9- 30.0 / 2KV9- 32.0 | 30 |
M20 | 2KV9- 38.0 | 36 |
M24 | 2KV9- 40.0 | 39 |
Größe | Artikelnummer | Ø Schraubenkopf |
|---|---|---|
M10 | 0WHV- 18.0 | 16 |
M12 | 0WHV- 20.0 / 1WHV- 20.0 | 18 |
M14 | 0WHV- 23.0 / 1WHV- 23.0 | 21 |
M16 | 1WHV- 26.0 | 24 |
M20 | 1WHV- 32.0 | 30 |
M24 | 1WHV- 38.0 / 2WHV- 38.0 | 36 |
M30 | 2WHV-47.0 | 45 |
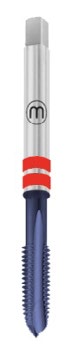
Empfehlungen für das Gewindeschneiden
Mit den richtigen Werkzeugen und Werkzeughaltern empfehlen wir das Gewindeschneiden bis 500 Brinell mit vierschneidigen Gewindebohrern, die dem sehr hohen Drehmoment standhalten, das beim Gewindeschneiden in harten Materialien auftritt. Wenn der Durchmesser nicht kritisch ist, kann das gebohrte Loch 3 % größer als der Standard sein (siehe nachstehende Tabelle). Dies erhöht die Lebensdauer des Gewindebohrers.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 10-12 | 7-10 | 3-5 | 2.5-3.5 |
Größe | Drehzahl (U/min) | |||
M5 | 635-765 | 445-635 | -* | -* |
M6 | 530-640 | 370-530 | 210-320 | -* |
M8 | 400-480 | 280-400 | 160-240 | 100-140 |
M10 | 320-380 | 225-320 | 125-190 | 80-110 |
M12 | 265-320 | 185-265 | 105-160 | 65-95 |
M14 | 225-275 | 160-225 | 90-135 | 57-80 |
M16 | 200-240 | 140-200 | 80-120 | 50-70 |
M20 | 160-190 | 110-160 | 65-95 | 40-55 |
M24 | 130-160 | 90-135 | 50-80 | 30-45 |
M27 | 120-140 | 80-120 | 45-70 | 30-40 |
M30 | 105-125 | 75-105 | 40-65 | 25-35 |
* Gewindeschneiden ist nicht geeignet. Wir empfehlen das Gewindefräsen.
Emuge Franken ist ein Werkzeuglieferant, der über die Art von Werkzeughaltern verfügt, die wir für das Gewindeschneiden empfehlen.
Größe | Steigung | Bohrer-Ø min-max |
|---|---|---|
M4 | 0.7 | 3.3-3.4 |
M5 | 0.8 | 4.2-4.3 |
M6 | 1 | 5.0-5.1 |
M8 | 1.25 | 6.8-6.9 |
M10 | 1.5 | 8.5-8.7 |
M12 | 1.75 | 10.25-10.5 |
M14 | 2 | 12-12.3 |
M16 | 2 | 14-14.3 |
M20 | 2.5 | 17.5-18 |
M24 | 3 | 21-21.5 |
M27 | 3 | 24-24.5 |
M30 | 3.5 | 26.5-27.0 |
Empfehlungen für das Gewindefräsen
Für das Gewindefräsen ist eine CNC-Maschine erforderlich. Der Werkzeuglieferant kann Programmierunterstützung für die CNC-Maschinen bereitstellen.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 100-130 | 80-110 | 50-70 | 40-60 |
fz (mm/Zahn) | 0.03-0.06 | 0.03-0.06 | 0.02-0.05 | 0.02-0.05 |
Hinweise zum Gewindeschneiden und Gewindefräsen
- Gewindebohrer für Sacklöcher haben aufgrund des kleineren Kerndurchmessers eine kürzere Standzeit.
- Stellen Sie vor dem Gewindeschneiden sicher, dass das vorgebohrte Loch in gutem Zustand ist (verwenden Sie keine abgenutzten Bohrer).
- Verwenden Sie immer beschichtete Gewindebohrer.
- Führen Sie das Gewindefräsen in 2 Durchgängen durch.
- Stellen Sie sicher, dass die Kühlmittelmischung zwischen 8-10 % liegt.
- Wir empfehlen das Gleichlauffräsen.
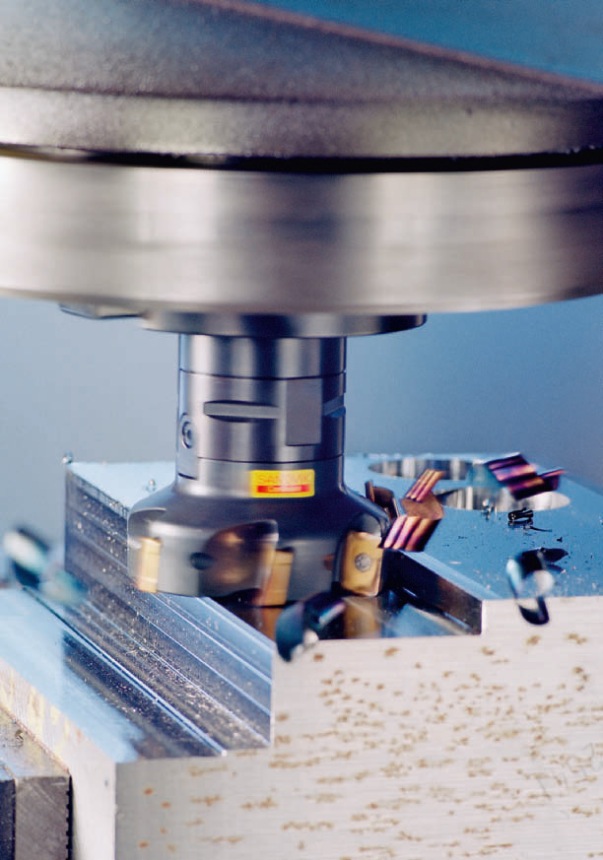
Fräsempfehlungen
Frästipps
- Positionieren Sie den Fräser außermittig (nach links), um am Eintritt einen dickeren Span zu erzielen und am Austritt einen dicken Span zu vermeiden.
- Vermeiden Sie das Schneiden durch die Mittellinie des Fräsers, da dies Vibrationen erzeugen könnte.
- Verwenden Sie immer das Gleichlauffräsen.
- Die Empfehlung lautet, dass die Schnittbreite (ae) 25 % oder 75-80 % des Durchmessers beträgt.
- Verwenden Sie die Rolling-into-cut-Methode (Einrollen in den Schnitt).
- Trockenfräsen wird empfohlen, wenn Schneidplatten verwendet werden.
- Bei geringer Maschinenleistung verwenden Sie einen Fräser mit grober Teilung.
- Verwenden Sie immer geeignete, hochwertige Spannmittel.
- Die Schnitttiefe beim Fräsen von gasgeschnittenen Kanten sollte mindestens 2 mm betragen, um die harte Oberflächenschicht der Schnittkante zu vermeiden.
Wenn Sie mit der Rolling-into-cut-Methode in das Werkstück eintreten, ist die Spandicke am Austritt immer null, was zu einer längeren Standzeit beiträgt.
Formeln und Definitionen
n= Vc x1000/π x d | π = 3.14 |
Vc= π x d x n/1000 | Vc = Schnittgeschwindigkeit (m/min) |
vf =fz x n x zn | n = Drehzahl (U/min) |
fz=vf/n x zn | fz = Vorschub pro Zahn (mm/Zahn) |
vf = Vorschub (mm/min) | |
zn = Anzahl der Schneiden | |
d = Werkzeugdurchmesser | |
ap = Schnitttiefe (mm) |
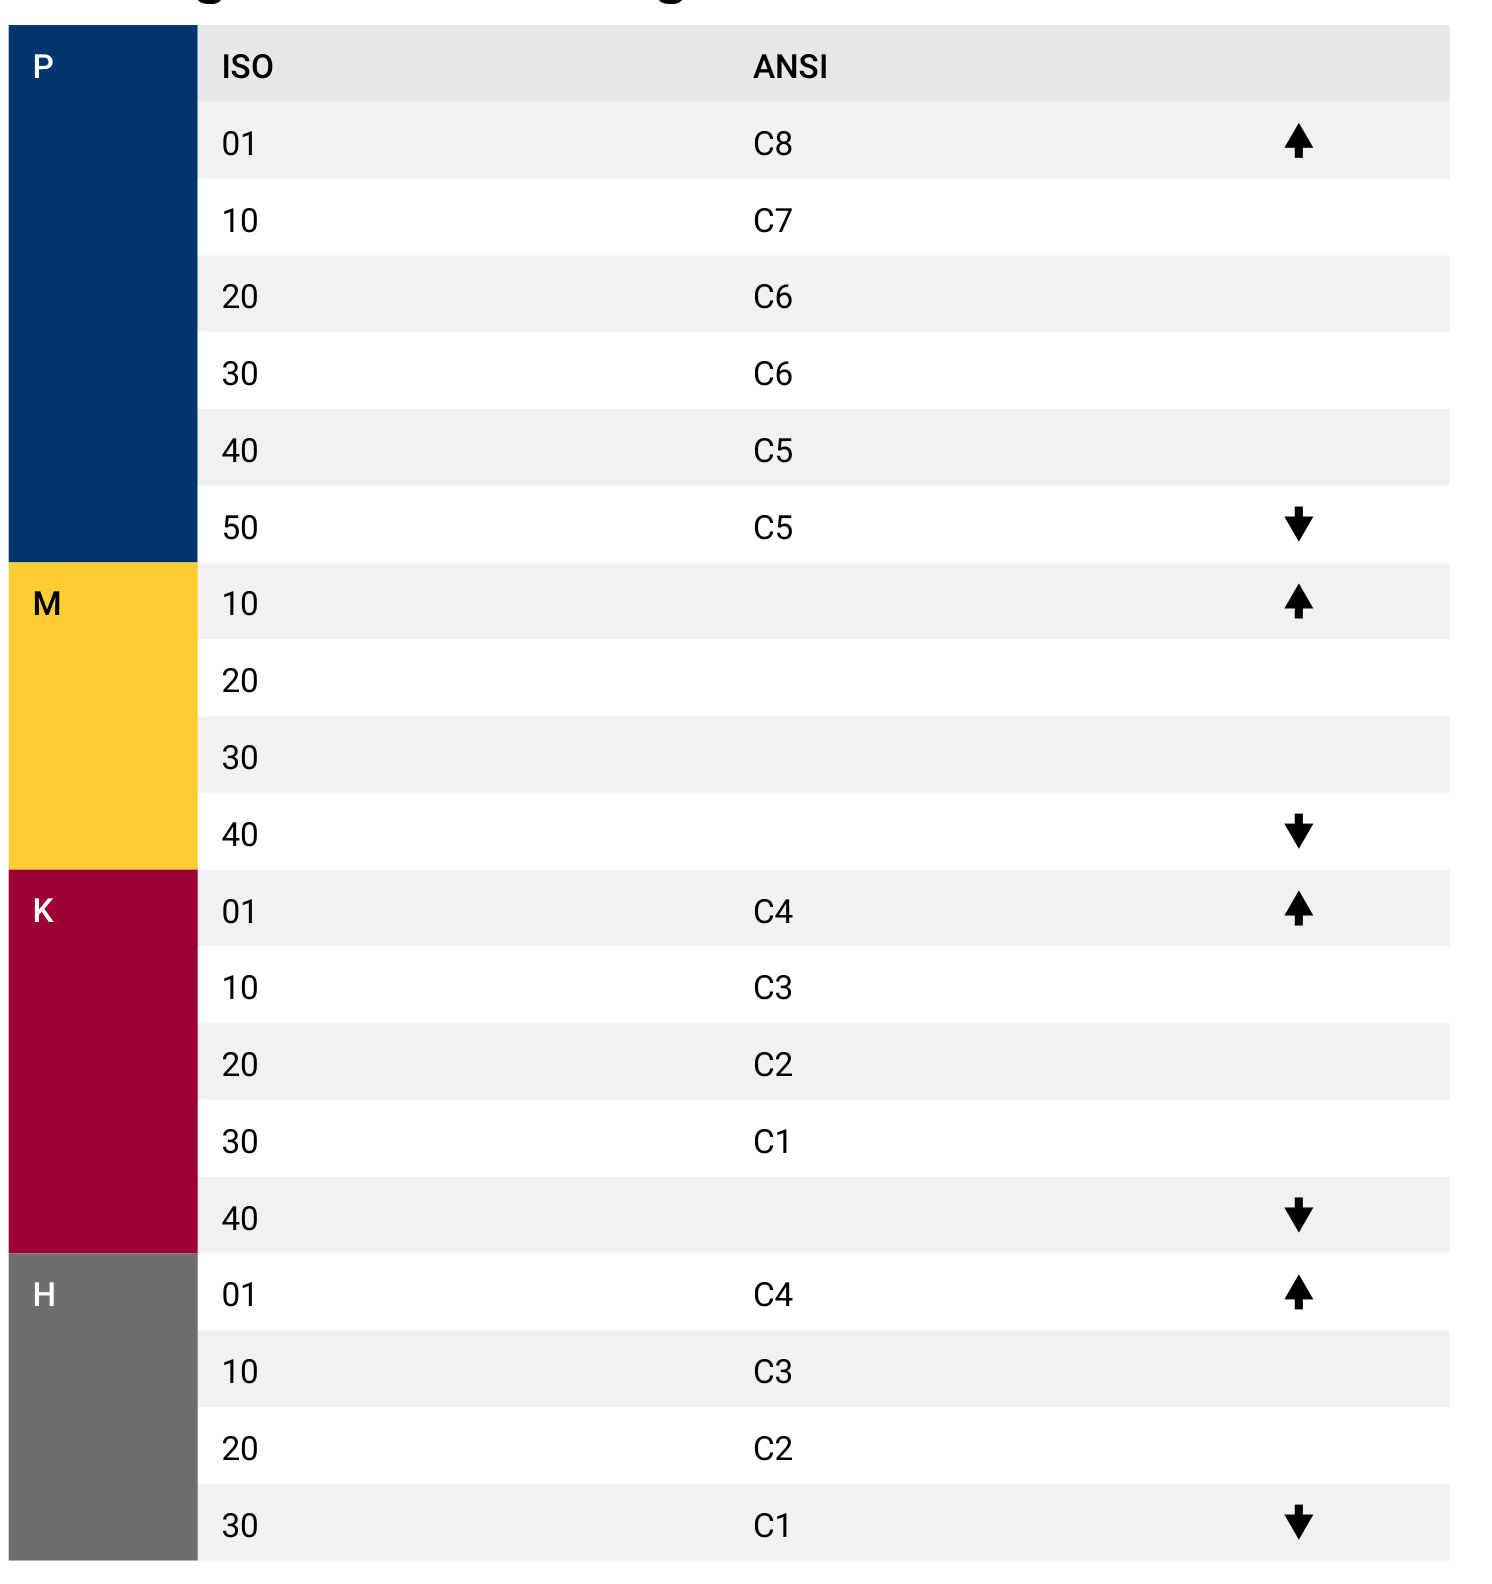
Schneidplattensorten für das Fräsen
Die letzten beiden Zahlen in der Schneidplattensorte geben die Position der Schneidplatte in dieser Skala an, ob die Schneidplatte auf Verschleißfestigkeit oder Zähigkeit optimiert ist.
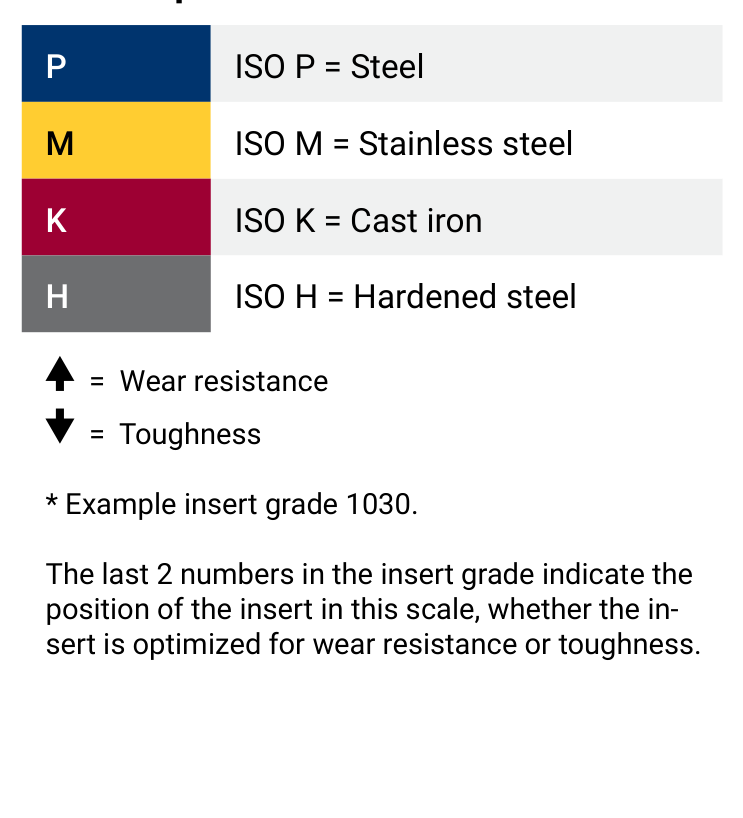
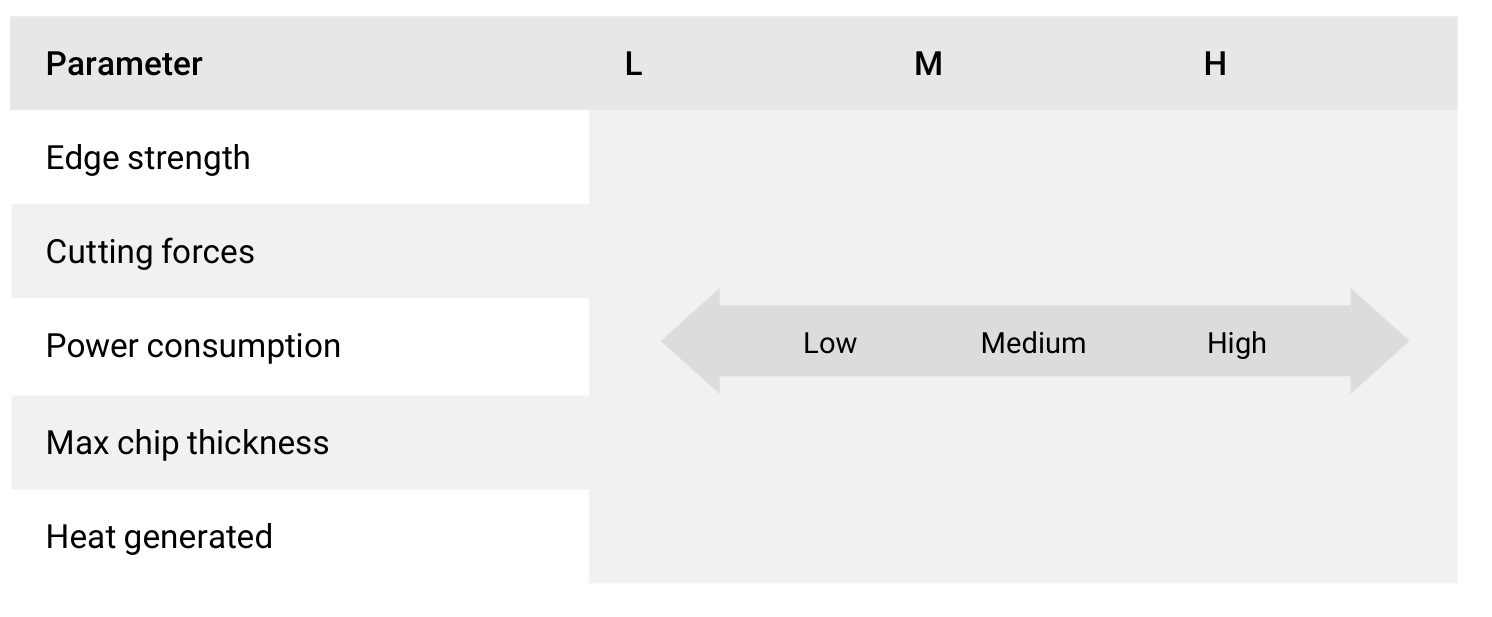
Schneidplattengeometrie
Die Makrogeometrie beeinflusst viele Parameter im Zerspanungsprozess. Eine Schneidplatte mit einer starken Schneidkante kann bei höheren Belastungen arbeiten, erzeugt jedoch auch höhere Schnittkräfte, verbraucht mehr Leistung und erzeugt mehr Wärme.
- Verwenden Sie Schneidplatten der Sorte P30-50 mit leichter Schnittgeometrie und einen Fräser mit grober Teilung, wenn die Maschinenleistung niedrig ist und bei instabilen Maschinenbedingungen.
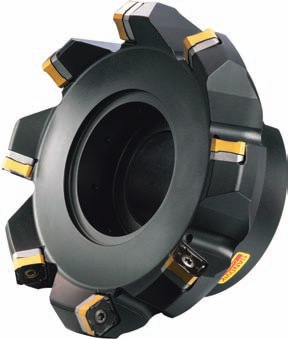
Planfräsempfehlung mit einem Einstellwinkel von 45°
Bei sehr stabilen Maschinenbedingungen und einem steifen Aufbau wäre die Schneidplattensorte P10 für alle Fräsvorgänge mit Schneidplatten besser geeignet. Die Schnittgeschwindigkeit kann dann um etwa 80-100 % erhöht werden. Die nachstehenden Daten sind eine Empfehlung für durchschnittliche Maschinenbedingungen.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Vorschub (fz) | min-max | min-max | min-max | min-max |
0.15-0.35 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 |
Planfräsempfehlung mit Rundplatten
Runde Schneidplatten haben starke Schneidkanten und eignen sich gut, wenn die Oberfläche Löcher und Hohlräume aufweist. Empfehlung für durchschnittliche Maschinenbedingungen.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Vorschub (fz) | min-max | min-max | min-max | min-max |
0.10-0.25 | 0.10-0.25 | 0.10-0.25 | 0.10-0.25 |
Eckfräsempfehlung mit einem Einstellwinkel von 90°
Empfehlung für durchschnittliche Maschinenbedingungen.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 90-130 |
Vorschub (fz) | min-max | min-max | min-max | min-max |
0.12-0.25 | 0.12-0.25 | 0.12-0.25 | 0.12-0.25 |
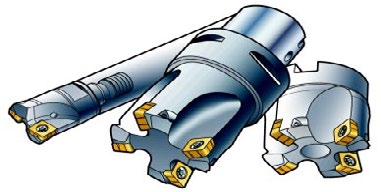
Hinweise zum Nutenfräsen
Schnitttiefe (ap) max. 0,5 × D. Schaftfräsempfehlung für ein Vollhartmetallwerkzeug.
- Der fz und die Teilung pro Umdrehung sind Empfehlungen für Coromill 210 von Sandvik Coromant.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 95-120 | 85-110 | 70-95 | 45-70 | |
Vorschub (fz) | min-max | min-max | min-max | min-max | |
Durchmesser | 3.0-6.0 | 0.01-0.035 | 0.01-0.03 | 0.01-0.03 | 0.01-0.025 |
8.0-12.0 | 0.04-0.07 | 0.04-0.07 | 0.03-0.06 | 0.03-0.05 | |
14.0-20.0 | 0.07-0.10 | 0.07-0.10 | 0.06-0.08 | 0.05-0.07 |
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | |
|---|---|---|---|---|
Vc (m/min) | 200-250 | 180-220 | 110-150 | 100-140 |
Vorschub (fz) | min-max | min-max | min-max | min-max |
Schneidplattensorte P30 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 | 0.15-0.35 |
Hinweise zum Eckfräsen
Verwenden Sie die gesamte Schneidenlänge für ap; radiale Schnitttiefe (ae) max. 0,1 × D.
- Verwenden Sie nach Möglichkeit nur Druckluft, um den Span zu entfernen, und verwenden Sie für Werkzeuge über Ø 10 mm ein Weldon-Spannfutter.
Strenx® 700 | Strenx® 900/960 | Strenx® 1100 | Strenx® 1300 | ||
|---|---|---|---|---|---|
Vc (m/min) | 210-240 | 180-210 | 160-190 | 120-150 | |
Vorschub (fz) | min-max | min-max | min-max | min-max | |
Durchmesser | 3.0-6.0 | 0.02-0.05 | 0.02-0.04 | 0.02-0.04 | 0.015-0.035 |
8.0-12.0 | 0.07-0.10 | 0.06-0.09 | 0.06-0.09 | 0.05-0.07 | |
14.0-20.0 | 0.10-0.14 | 0.10-0.13 | 0.10-0.12 | 0.08-0.10 |
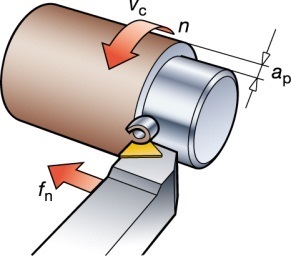
Drehempfehlungen
Die nachstehenden Schnittdatenempfehlungen gelten für zähe Hartmetallsorten. Diese Sorten sind für Vorgänge erforderlich, bei denen Stöße auftreten können, etwa beim Drehen von Blech mit gasgeschnittenen Kanten.
- Bei höherem Vorschub reduzieren Sie die Schnittgeschwindigkeit.
Schneidplattensorten | P25 / C6 | P35 / C6-C7 | K20 / C2 |
|---|---|---|---|
Vorschub fn (mm/U) | 0.1 - 0.4 - 0.8 | 0.1 - 0.4 - 0.8 | 0.1 - 0.3 |
Schnittgeschwindigkeit Vc (m/min) | |||
Strenx® 700 | 285-195-145 | 230-150-100 | - |
Strenx® 900/960 | 130-90-70 | 105-65-45 | - |
Strenx® 1100 | 130-90-70 | 105-65-45 | - |
Strenx® 1300 | - | - | 100-80 |
Formeln und Definitionen
Vc = π x d x n/1000 | π = 3.14 |
n = Vc x1000/π x d | Vc = Schnittgeschwindigkeit (m/min) |
vf = n x fn | n = Drehzahl (U/min) |
fn = Vorschub (mm/U) | |
vf = Vorschubgeschwindigkeit (mm/min) | |
d = Werkstück-Ø | |
ap = Schnitttiefe (mm) |
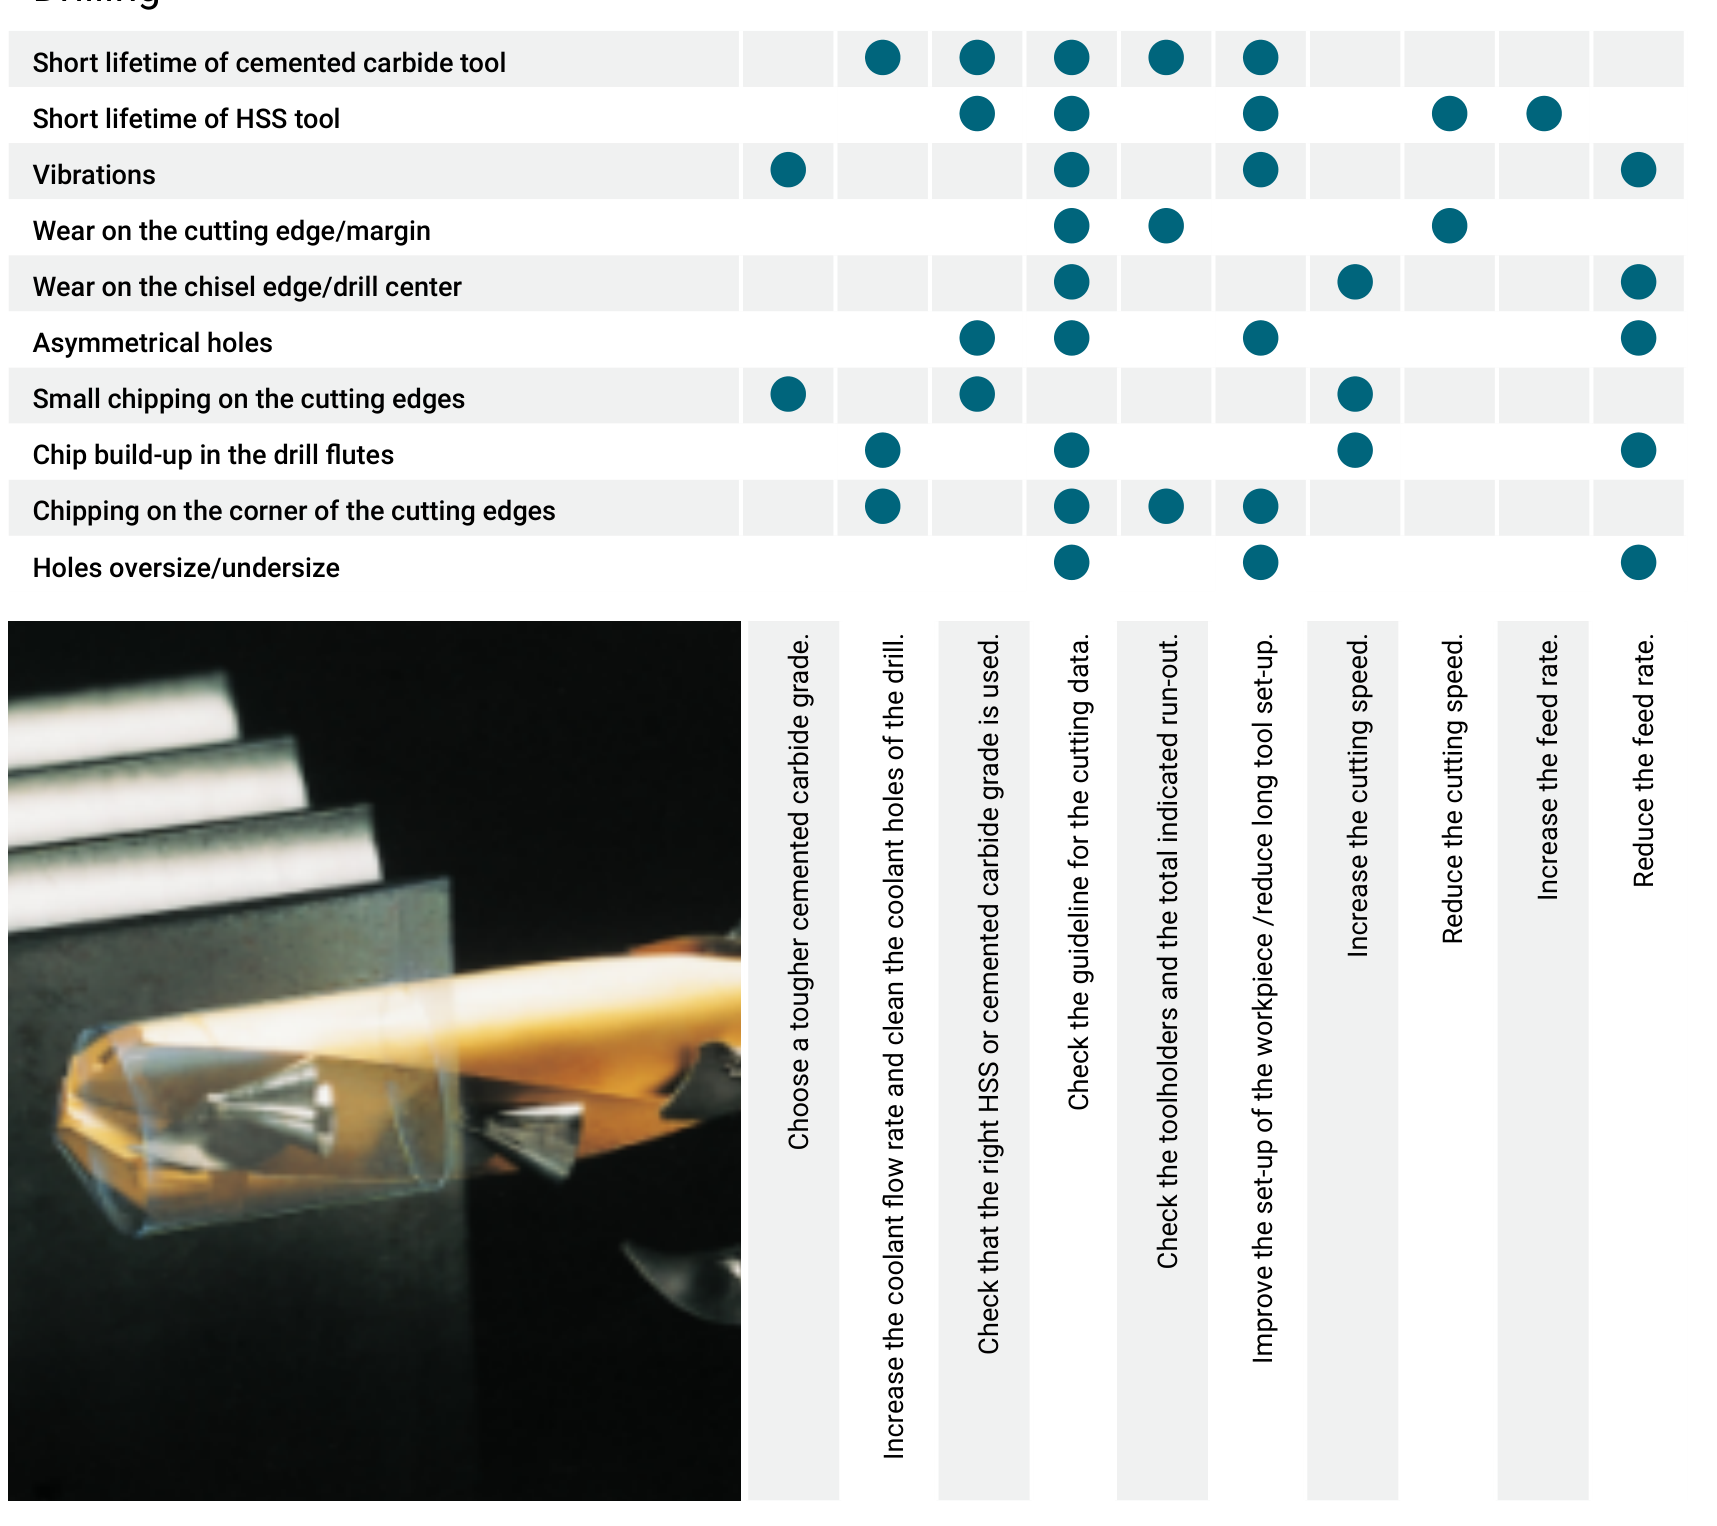
Fehlerbehebung für das Bohren und Fräsen
Die nachstehenden Matrizen ordnen jedem Symptom die dafür geltenden Abhilfemaßnahmen zu — zuerst das Bohren, dann das Fräsen.
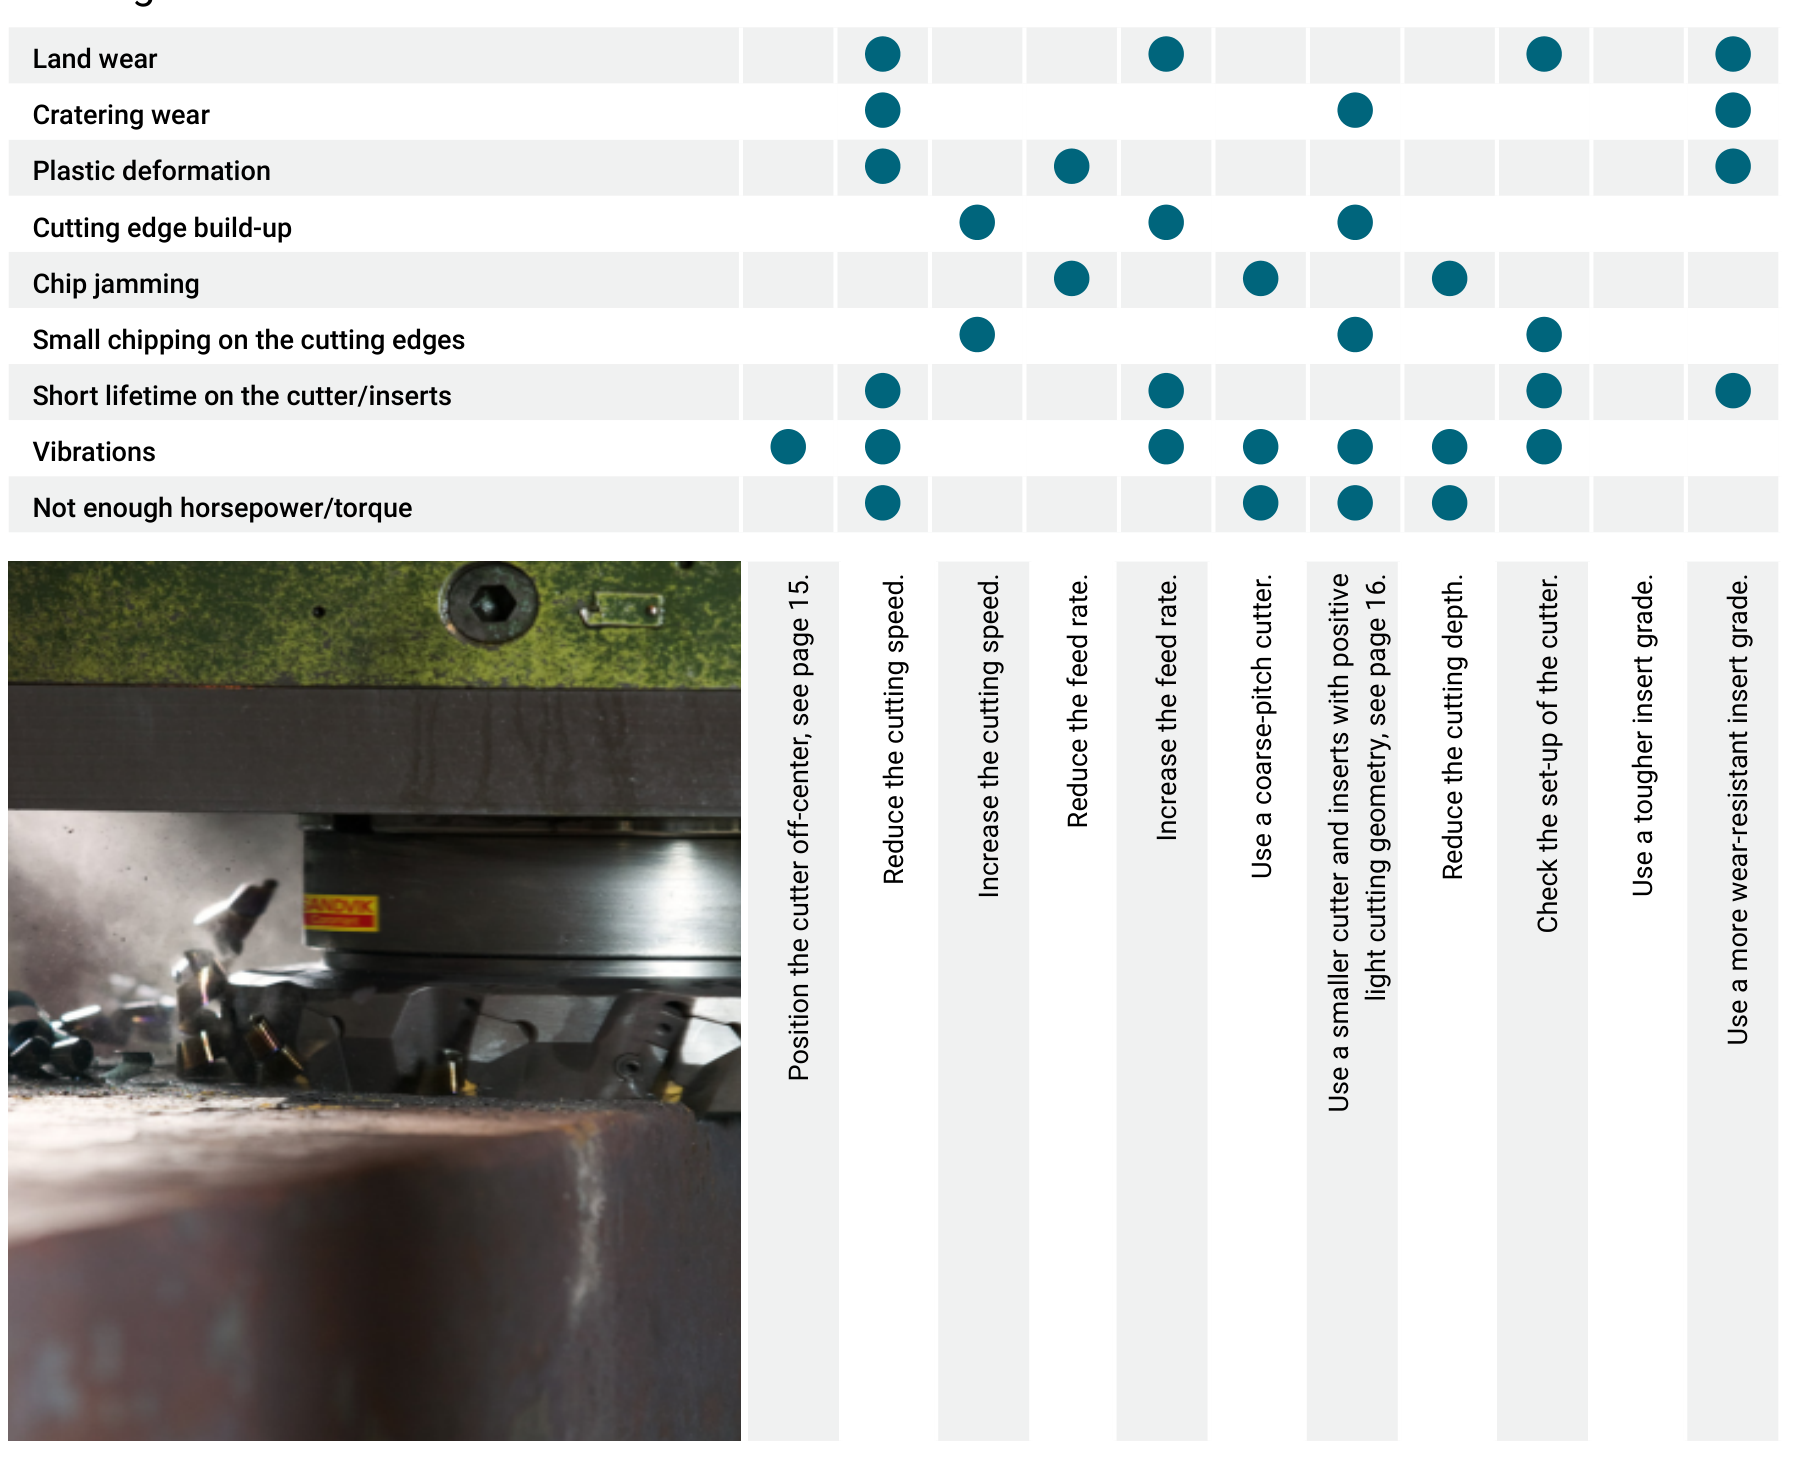
Werkzeugempfehlungen
Die nachstehenden Werkzeuge wurden von SSAB zusammen mit den Herstellern getestet. Artikelnummern und Durchmesserbereiche sind die eigenen Angaben der Hersteller; wenden Sie sich für aktuelle Details an den Lieferanten.
Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt (HSS-Co 8 %)
Lieferant: Alpen-MayKestag, Österreich. www.alpenmaykestag.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
HSS-E Co 8 Kegelschaftbohrer, WN 103 | 832xxxxx | 8.0-40.0 |
Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt (HSS-Co 8 %)
Lieferant: Witec, Deutschland. www.witec-tools.de
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
TYPE WITEC MN | 2-135 15 VAP | 10.0-40.0 |
Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt (HSS-Co 8 %)
Lieferant: Somta, Südafrika. www.somta.co.za
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
MTS Armour Piercing drill | 261xxxx | 10.0-50.0 |
Schnellarbeitsstahlbohrer, legiert mit Kobalt
Lieferant: Izar, Spanien. www.izartool.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Ref 1054 | 32xxx | 2.0-12.0 |
Schnellarbeitsstahlbohrer, legiert mit Kobalt
(DRILL BIT COBALT”S”+ X-ALCR TAPER STUB). Lieferant: Izar, Spanien. www.izartool.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Ref 1054 | xxxxxx | 14.0-30.0 |
Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt
(HSCo - 8%) Lieferant: Presto tools, England. www.presto-tools.co.uk
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Armour Piercing drill (APX) | 11211 xx.xx | 5.0-32.0 |
Vollhartmetallbohrer
Lieferant: Emuge Franken, Deutschland. www.emuge.de/english
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
EF-Drill-STEEL | TA203344.xxxx | 2.8-16.0 |
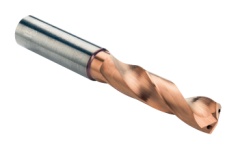
Vollhartmetallbohrer
Lieferant: Sandvik Coromant AB, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Cordrill R840 Delta C | R840-xxxx-30-A1A | 3.0-20.0 |
Vollhartmetallbohrer
Lieferant: Granlund Tool AB, Schweden. www.granlund.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
THUNDER / T80 | T80-xx.x | 10.0-30.0 |
Vollhartmetallbohrer
Lieferant: Mitsubishi, Japan. www.mitsubishicarbide.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
MPS1 (DP 1021) | MPS1-xxxxS | 3.0-20.0 |
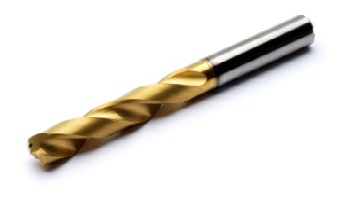
Vollhartmetallbohrer
Für Härtegrad 450 Brinell und darunter, sonst M-Geometrie. Lieferant: Seco, Schweden. www.secotools.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Seco Feedmax | * SD203A-12,0-36-12R1 | 2.0-20.0 |
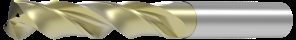
Vollhartmetallbohrer
Lieferant: WNT, Deutschland. www.wnt.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
WTX-UNI | 11780 | 3.0-25.0 |
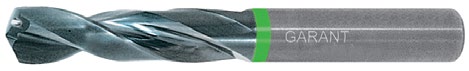
Vollhartmetallbohrer
Lieferant: Hoffmann-Group, Deutschland. www.hoffmann-group.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Garant 122500 | 122500 | 1.0-20.0 |
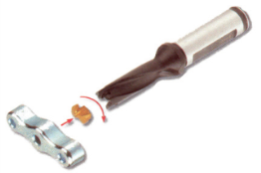
Bohrer mit Wechselbohrköpfen
Bohrkopfsorte: IDI SG IC908. Lieferant: Iscar, Israel. www.iscar.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Chamdrill | DCM xxx-xxx-xxA-3D | 7.5-25.9 |
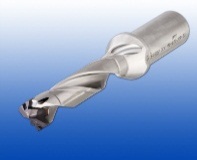
Bohrer mit Wechselbohrköpfen
Bohrkopfsorte: ICP IC 908. Lieferant: Iscar, Israel. www.iscar.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
SumoCham | DCN xxx-xxx-xxA-3D | 6.0-32.0 |
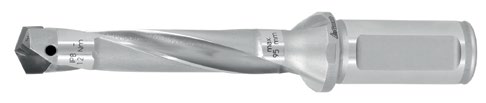
Bohrer mit Wechselbohrköpfen
Bohrkopfsorte: P-Geometrie (HB 7530). Lieferant: Hoffmann-Group, Deutschland. www.hoffmann-group.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
HiPer-Drill | DCN xxx-xxx-xxA-3D | 13.0-32,75 |
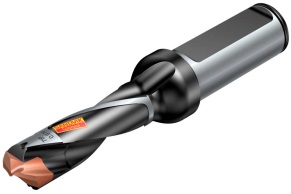
Bohrer mit Wechselbohrköpfen
Bohrkopfsorte: P-Geometrie (PM 4234). Lieferant: Sandvik Coromant AB, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
CoroDrill 870 | 870-xxxx-xxxx | 10.0-33.0 |
Wendeschneidplattenbohrer
Schneidplattensorte: Zentrumsschneidplatte LM 1044. Umfangsschneidplatte LM 4044 Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
CoroDrill 880 | 880-Dxxxxxxx-xx | 12.0-63.0 |
Wendeschneidplattenbohrer
Schneidplattensorte: T250D mit P1-Geometrie Lieferant: Seco, Schweden. www.secotools.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Perfomax | SD503-xx.x-xxR7 | 15.0-59.0 |
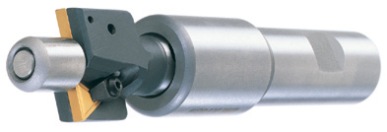
Flachsenken in Strenx®
Verwenden Sie einen Flachsenker mit Wendeschneidplatten und stellen Sie sicher, dass die Schneidplattensorte immer mit H endet. Lieferant: Granlund Tool, Schweden. www.granlund.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
WHV Flachsenker | XWHV-xx.x | 18.0-75.0 |
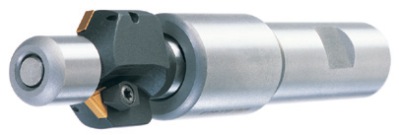
Senken in Strenx®
Verwenden Sie einen Senker mit Wendeschneidplatten, und die Schneidplattensorte sollte immer mit H enden. Lieferant: Granlund Tool, Schweden. www.granlund.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
KV Senker | xKV9-xx.x | 20.5-60.0 |
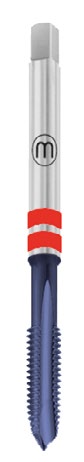
Gewindeschneiden in Strenx®
Gewindebohrer für Durchgangslöcher. HSSE-PM-Gewindebohrer mit TiCN-Beschichtung Lieferant: Manigley, Schweiz. www.manigley.ch
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
105/4 DUO | 433xx | M3-M30 |
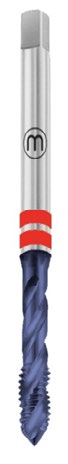
Gewindebohrer für Sacklöcher
HSSE-PM-Gewindebohrer mit TiCN-Beschichtung Lieferant: Manigley, Schweiz. www.manigley.ch
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
131/3 DUO | 433xx | M3-M36 |
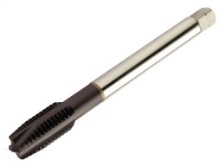
Gewindebohrer für Durchgangslöcher
HSS-E-PM mit CoolTop-Beschichtung Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
CoroTap 200 | E324 / E326 | M3-M20 |
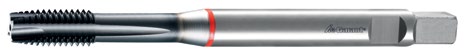
Gewindebohrer für Durchgangslöcher
HSSE-PM mit TiAlN-Beschichtung Lieferant: Hoffmann-Group, Deutschland. www.hoffmann-group.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Garant 132065 | 132065-Mxx | M3-M16 |

Gewindebohrer für Durchgangslöcher
HSSE-PM mit TiCN-Beschichtung Lieferant: BASS, Deutschland. www.bass-tools.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
VARIANT 1/2 TIH | 1088XX | M2-M16 |
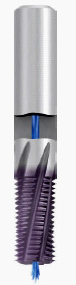
Gewindefräsen in Strenx®
Vollhartmetall-Gewindefräser mit TiCN-Beschichtung Lieferant: Emuge Franken, Deutschland. www.emuge.de/english
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
GF-VZ-VHM-R15-IKZ-HB | GFB35106.xxxx | M6-M24 |
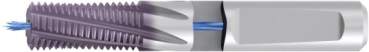
Vollhartmetall-Gewindefräser mit TiCN-Beschichtung
Lieferant: Emuge Franken, Deutschland. www.emuge.de/english
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
GSF-VHM 2D IKZ-HB | GF333106.xxxx | M3-M16 |
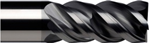
Schaftfräsen in Strenx®
Vollhartmetall-Schaftfräser mit Siron-A-Beschichtung Lieferant: Seco, Schweden. www.secotools.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
JS 554 Siron-A | JS554xxxx | 3.0-25.0 |
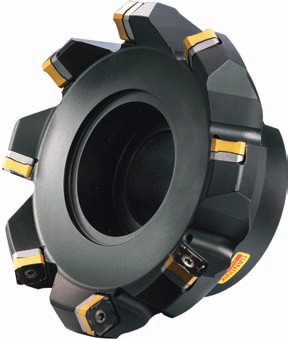
Fräsen mit Schneidplatten in Strenx®
Planfräsen mit Coromill 345 Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Coromill 345 | 345-xxxxxx-13x | 40-250 |
Planfräsen mit Coromill 300
(Runde Schneidplatten) Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Coromill 300 | R300-xxxxxx-xxx | 10-200 |
Eck-/Planfräsen mit Coromill 490
Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Coromill 490 | 490-xxxxx-xxx | 20-250 |
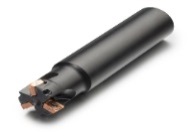
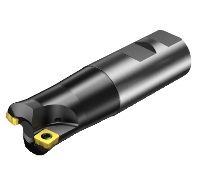
Lochbearbeitung mit Hochvorschubfräsen
Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer | Durchmesserbereich |
|---|---|---|
Coromill 210 | R210-xxxxx-xxx | 25-160 |
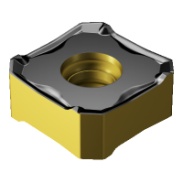
Schneidplattensorte in Strenx®
Verwenden Sie die Schneidplattensorte P1030 für durchschnittliche Maschinenbedingungen. Bei sehr stabilen Maschinen und einem steifen Aufbau wäre die Schneidplattensorte P1010 besser geeignet, insbesondere über 500 Brinell. Lieferant: Sandvik Coromant, Schweden. www.sandvik.coromant.com
Werkzeugname | Artikelnummer/Schneidplattensorte | Schneidplattengeometrie |
|---|---|---|
Coromill 210 | R210-xxxxxxx-Px 1010 | M |
R210-xxxxxxx-Px 1030 | M | |
Coromill 300 | R300-xxxxx-Px 1010 | L-M-H |
R300-xxxxx-Px 1030 | L-M-H | |
Coromill 345 | 345R-1305x-Px 1010 | L-M-H |
345R-1305x-Px 1030 | L-M-H | |
Coromill 490 | 490R-xxxxxxx-Px 1010 | L-M |
490R-xxxxxxx-Px 1030 | L-M-H |
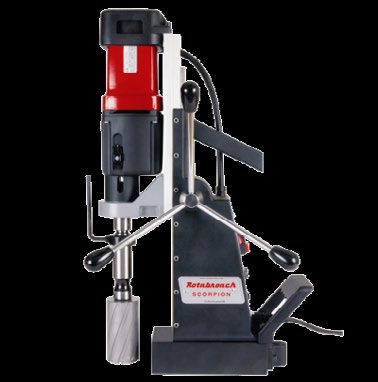
Tragbare Magnetbohrmaschinen für Strenx®
Rotabroach Scorpion Lieferant: Rotabroach, Vereinigtes Königreich. www.rotabroach.co.uk
Modellnummer | Bohrertyp | Durchmesserbereich |
|---|---|---|
Rotabroach Scorpion (Model CM 500) | TCT-Fräser für Strenx® (Kernbohrer) | 12-100 |
Der Inhalt dieser Broschüre stellt allgemeine Vorschläge dar. SSAB übernimmt keine Verantwortung für deren Eignung in Einzelfällen. Der Anwender ist daher dafür verantwortlich, die erforderlichen Anpassungen an die Bedingungen des jeweiligen Einzelfalls vorzunehmen.
Quelle: SSAB, 421-EN Machining recommendations for Strenx®, V1 2026.