




Schweißen von Strenx®
Schweißen von Strenx®
Expertenempfehlungen für die besten Ergebnisse in der Werkstatt.
Die extreme Leistungsfähigkeit des hochfesten Stahls Strenx® ist mit einer außergewöhnlichen Schweißbarkeit kombiniert. Jedes konventionelle Schweißverfahren kann zum Schweißen von Strenx® an andere Arten von schweißbaren Stählen verwendet werden.
Der Zweck dieser Broschüre besteht darin, den Schweißprozess zu vereinfachen, zu verbessern und seine Effizienz zu steigern. Sie bietet gute Ratschläge zu Wärmeeinbringung, Schweißzusatzwerkstoffen, Vorwärm- und Zwischenlagentemperaturen, Schutzgas und vielem mehr. Ziel ist es, jedem Anwender zu ermöglichen, die einzigartigen Eigenschaften von Strenx® voll auszuschöpfen.
Geltungsbereich und Referenzen
In dieser Broschüre enthaltene Strenx®-Güten
Bestimmte Strenx®-Güten können als D-, E- oder F-Version bestellt werden. Für diese Güten beziehen sich die Empfehlungen in dieser Broschüre auf die Kerbschlagzähigkeitsanforderungen für die Strenx® E-Güten. Die E-Güten haben die Kerbschlagzähigkeitsanforderungen für den unbeeinflussten Grundwerkstoff bei -40 °C, was die gebräuchlichste Prüftemperatur ist.
Für Schweißempfehlungen zu Strenx®-Güten mit einer Kerbschlagzähigkeit entsprechend den F-Güten, Strenx® P700 und Strenx® 700 OME, wenden Sie sich für weitere Informationen an SSAB.
In der Broschüre wird verwiesen auf
- SSAB TechSupport-Dokumente, die weitere Informationen zu einem bestimmten Thema liefern. Jedes TechSupport behandelt einen bestimmten Bereich, etwa Maßnahmen zur Vermeidung von Unregelmäßigkeiten und Beispiele für geeignete Markennamen von Zusatzwerkstoffen.
- WeldCalc™, das es Anwendern ermöglicht, ihre Schweißleistung auf Grundlage der spezifischen Bedingungen und Anforderungen ihrer Schweißkonstruktion zu optimieren.
TechSupport-Dokumente und eine Benutzerlizenz für WeldCalc™ sind beide kostenlos und auf der SSAB-Website erhältlich.
Die in dieser Broschüre enthaltenen Informationen werden nur als allgemeine Informationen bereitgestellt. SSAB AB übernimmt keine Verantwortung für die Eignung oder Angemessenheit für eine bestimmte Anwendung. Der Anwender ist daher für alle erforderlichen Anpassungen und/oder Änderungen verantwortlich, die für bestimmte Anwendungen erforderlich sind.
Methoden zur Vorbereitung
Strenx®-Stähle sind vielseitig. Sie können alle konventionellen Methoden zur Nahtvorbereitung verwenden, wie spanende Bearbeitung und thermisches Schneiden. Die Vorbereitung von Blechdicken bis etwa 10 mm kann auch durch Scherschneiden und Stanzen erfolgen.
Für Blechdicken bis etwa 4 mm sind die Anforderungen an die Kanten für das konventionelle Lichtbogenschweißen nicht sehr streng. Bei Überlappverbindungen und Kehlnahtverbindungen aller Blechdicken sind die Anforderungen an die Kanten oft moderat. Fräsen und thermisches Schneiden (Gas-, Plasma- oder Laserschneiden) sind die gebräuchlichsten Methoden zur Nahtvorbereitung — was bei Strenx® genauso einfach durchzuführen ist wie bei Baustählen.
Beim thermischen Schneiden kann sich ein dünner Oxidfilm auf der Fugenoberfläche bilden. Es wird empfohlen, diesen Film vor dem Schweißen zu entfernen. Wird das Plasmaschneiden zur Nahtvorbereitung verwendet, wird empfohlen, Sauerstoff als Plasmagas zu verwenden. Stickstoff kann Porosität im Schweißgut verursachen. Wird Stickstoff verwendet, wird empfohlen, die Schnittflächen vor dem Schweißen um einen Mindestwert von etwa 0,2 mm abzuschleifen. Für dünne Bleche kann gewöhnliches Scherschneiden zur Nahtvorbereitung verwendet werden.
Wichtige Parameter beim Schweißen
Berücksichtigen Sie zusätzlich zu einer guten Schweißhygiene die folgenden Faktoren:
- Sauberkeit der Verbindung (Entfernung von Feuchtigkeit, Öl und anderen Fremdstoffen)
- Vorwärm- und Zwischenlagentemperaturen zur Vermeidung von Wasserstoffrissen
- Wärmeeintrag
- Schweißzusatzwerkstoffe
- Schutzgas
- Schweißfolge und Fugenspalt
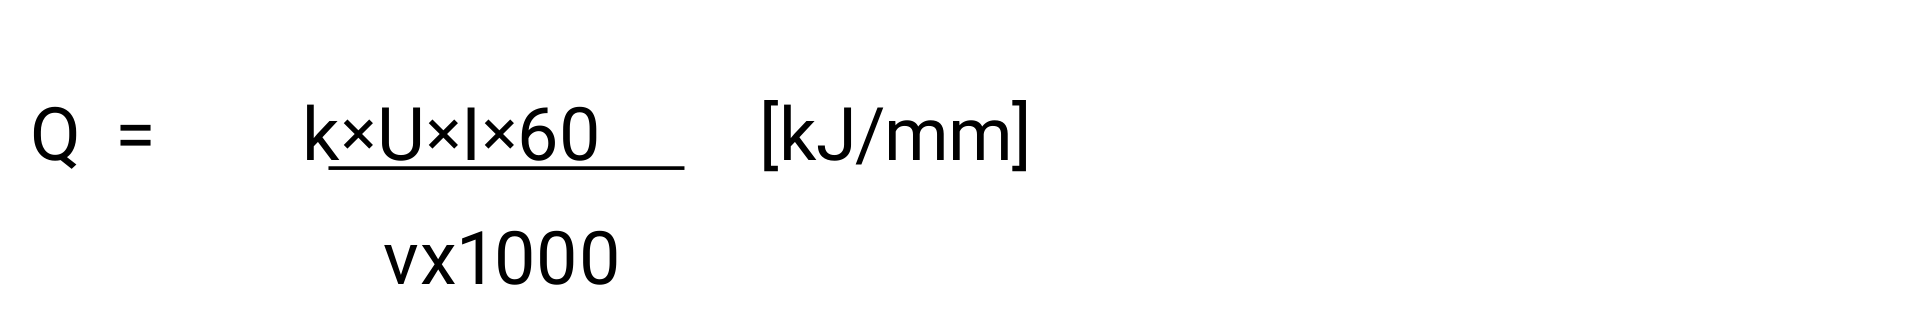
Wärmeeintrag
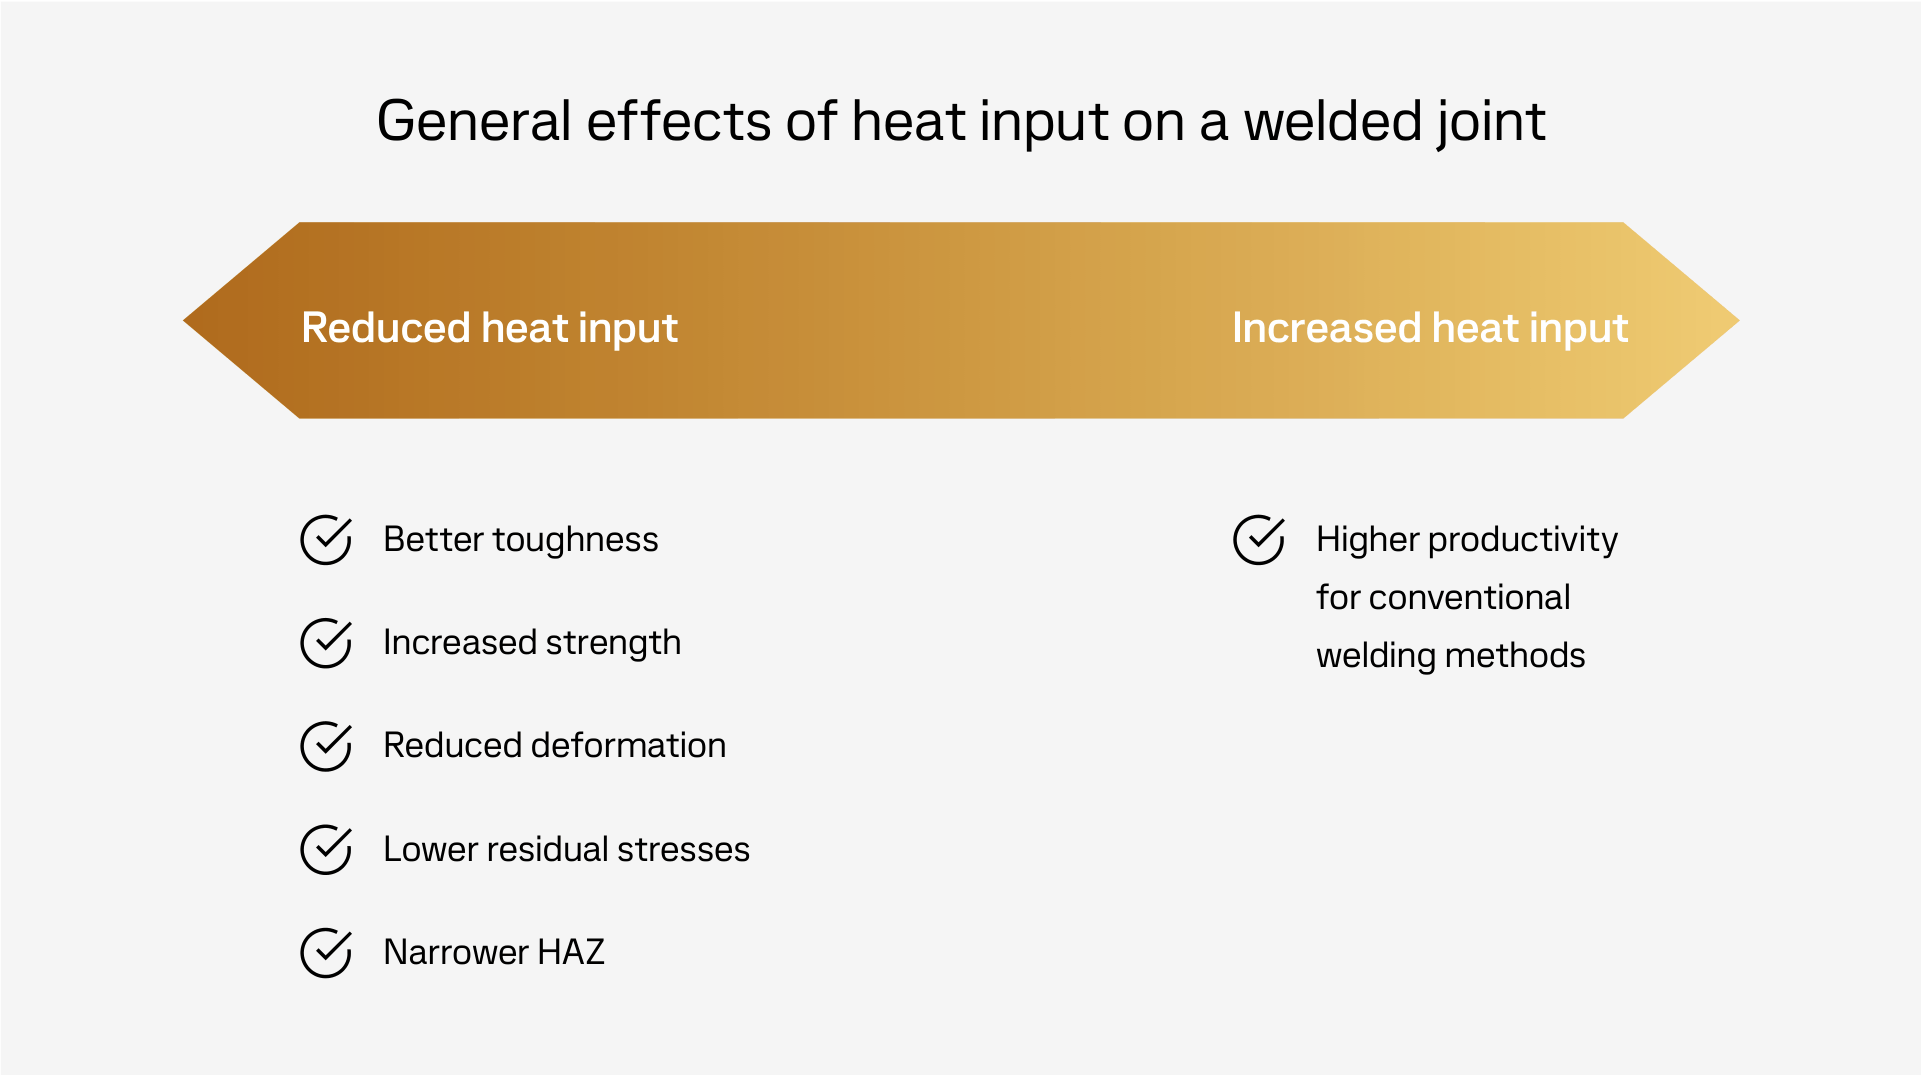
Für die besten mechanischen Eigenschaften der Verbindung stellen Sie immer sicher, dass Sie mit der empfohlenen Wärmeeinbringung schweißen.
Die Wärmeeinbringung (Q) beim Schweißen hängt von Stromstärke, Spannung und Vorschubgeschwindigkeit ab. Q beschreibt die pro Länge der Verbindung eingebrachte Energie. Ihr Wert beeinflusst die mechanischen Eigenschaften der Schweißverbindung. Beim Schweißen geht Energie im Lichtbogen verloren. Der thermische Wirkungsgrad (k) ist das Verhältnis der Wärmeeinbringung aus dem Schweißprozess, das in die Verbindung übertragen wird. Verschiedene Schweißverfahren haben unterschiedliche thermische Wirkungsgrade. Siehe die nachstehende Tabelle für ungefähre Werte von k.
Die meisten Schweißverfahren werden mit Gleichstrom- oder Wechselstromschweißen durchgeführt. Für das Gleichstrom- und Wechselstromschweißen wird die Wärmeeinbringung nach folgender Formel berechnet:
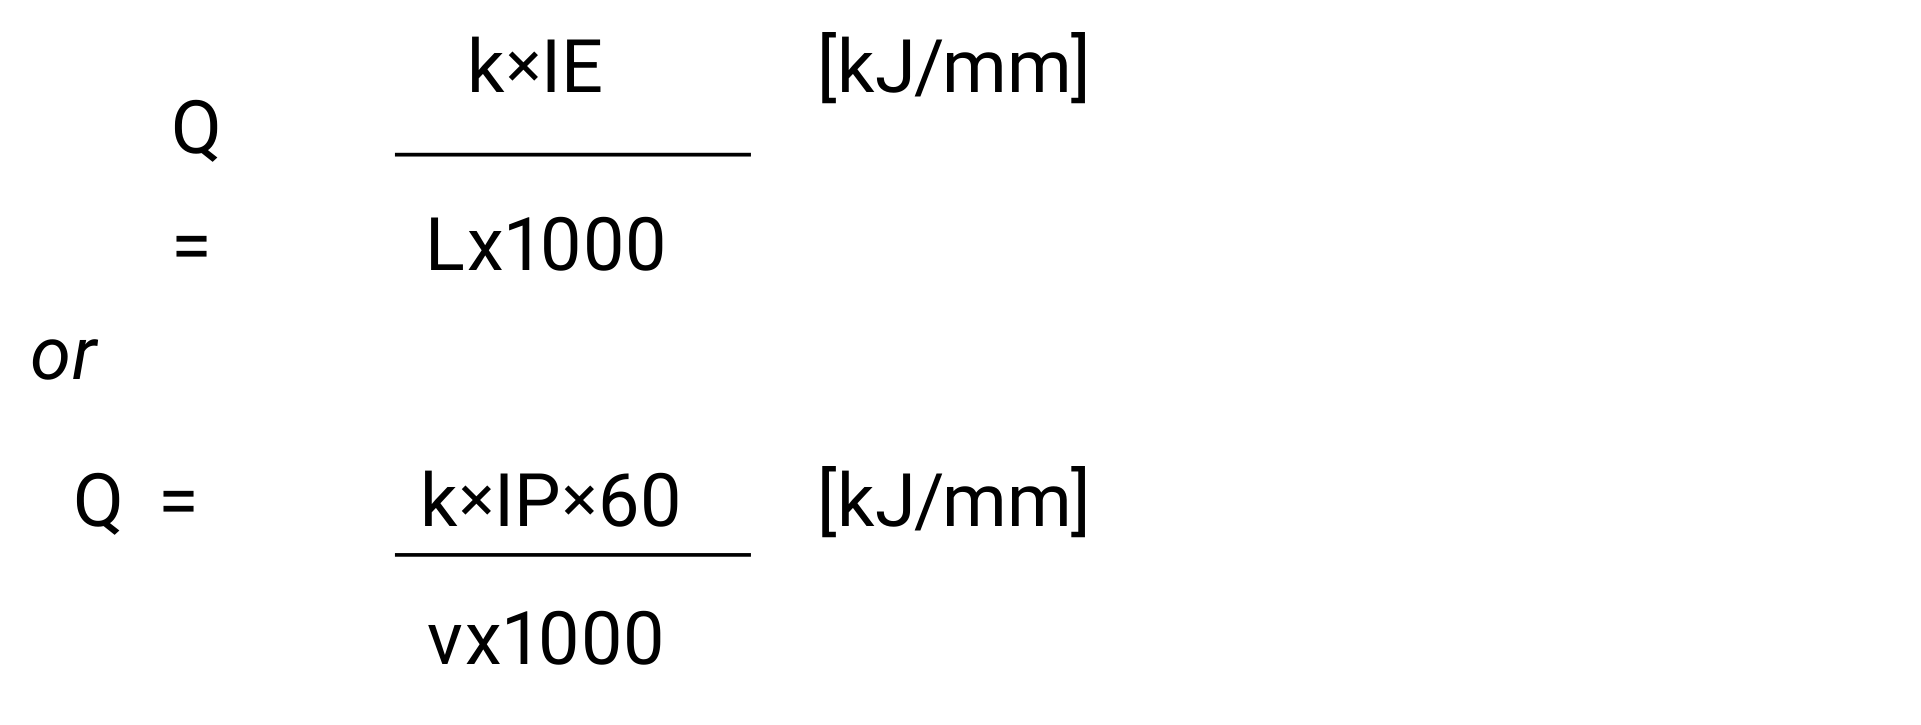
Die Wärmeeinbringung beim Impulslichtbogenschweißen kann mit einer der beiden folgenden Formeln bestimmt werden:
Wobei:
- Q = Wärmeeinbringung [kJ/mm]
- k = Thermischer Wirkungsgrad [dimensionslos]
- U = Spannung [V]
- I = Stromstärke [A]
- v = Vorschubgeschwindigkeit [mm/min]
- L = Länge einer Schweißraupe [mm]
- IE = Momentanenergie [J]
- IP = Momentanleistung [W]
Thermischer Wirkungsgrad verschiedener Schweißverfahren (Seite 5)
Thermischer Wirkungsgrad | k [dimensionslos] |
|---|---|
MMA | 0.8 |
MAG, alle Typen | 0.8 |
SAW | 1.0 |
TIG | 0.6 |
Vermeidung von Wasserstoffrissbildung
Dank niedriger Kohlenstoffäquivalente hat Strenx® einen sehr hohen Widerstand gegen Wasserstoffrisse. Befolgen Sie unsere Empfehlungen, um das Rissrisiko zu minimieren.
Zwei Regeln zur Vermeidung von Wasserstoffrissen:
- Minimieren Sie den Wasserstoffgehalt in und um die vorbereitete Verbindung
- Verwenden Sie die richtige Vorwärm- und Zwischenlagentemperatur
- Verwenden Sie Schweißzusatzwerkstoffe mit niedrigem Wasserstoffgehalt
- Halten Sie Verunreinigungen vom Schweißbereich fern
- Minimieren Sie die Spannungen in der Schweißverbindung
- Verwenden Sie keine Schweißzusatzwerkstoffe mit höherer Festigkeit als erforderlich
- Ordnen Sie die Schweißfolge so an, dass die Eigenspannungen minimiert werden
- Stellen Sie den Spalt innerhalb der Verbindung auf maximal 3 mm ein
Minimale Vorwärm- und Zwischenlagentemperaturen
Alle Strenx®-Güten können ohne Risiko der Bildung von Wasserstoffrissen geschweißt werden, wenn unsere Empfehlungen befolgt werden. Wenn kein Vorwärmen empfohlen wird, gilt dies unter der Bedingung, dass die Umgebungsluft- und Fugentemperatur mindestens 5 °C beträgt. Liegt die Lufttemperatur unter 5 °C, ist ein Vorwärmen der Verbindung auf mindestens 60 °C erforderlich. Mehrlagenverbindungen haben dieselben Vorwärmanforderungen wie die erste Schweißlage.
Warmgewalzte und kaltgewalzte Strenx®-Bandprodukte
Dank der Stahleigenschaften sind für keine Dicke der warmgewalzten oder kaltgewalzten Strenx®-Bandprodukte minimale Vorwärm- und Zwischenlagentemperaturen erforderlich. Dies umfasst die Güten MC, Plus, MC Plus, CR, MH, MLH, QLH sowie Profile.
Das Schweißen von Strenx®-Güten mit einer Streckgrenze von mindestens 700 MPa kann aufgrund der Eigenschaften des verwendeten Zusatzwerkstoffs ein Vorwärmen erfordern.
Strenx®-Grobblechprodukte
Strenx®-Grobblechprodukte sind mit größeren Blechdicken erhältlich als warmgewalzte und kaltgewalzte Strenx®-Bandprodukte. Ihre Festigkeitsniveaus in Kombination mit größeren Blechdicken bedeuten, dass bei bestimmten Blechdicken und Stahlgüten ein Vorwärmen erforderlich ist. Das Schweißen von Strenx®-Güten mit einer Streckgrenze von 900 MPa oder höher erfolgt normalerweise mit hochfesten Zusatzwerkstoffen, die die minimale Vorwärmtemperatur bestimmen können, auch wenn aufgrund des Stahls selbst keine Anforderungen bestehen.

Wie Legierungselemente die Vorwärm- und Zwischenlagentemperaturen beeinflussen
Eine einzigartige Kombination von Legierungselementen optimiert die mechanischen Eigenschaften von Strenx®. Die Kombination bestimmt die minimale Vorwärmtemperatur des Stahls beim Schweißen und kann zur Berechnung seines Kohlenstoffäquivalentwerts verwendet werden. Der Kohlenstoffäquivalentwert wird üblicherweise als CEV oder CET gemäß den nachstehenden Gleichungen angegeben.
Die Legierungselemente sind im Abnahmeprüfzeugnis des Blechs angegeben und werden in diesen Formeln in Gewichtsprozent angegeben. Ein höheres Kohlenstoffäquivalent erfordert in der Regel eine höhere Vorwärm- und Zwischenlagentemperatur der Verbindung. Typische Werte für Kohlenstoffäquivalente sind in unseren Produktdatenblättern angegeben.
Vorwärm- und Zwischenlagentemperaturen für Strenx®-Grobblechprodukte
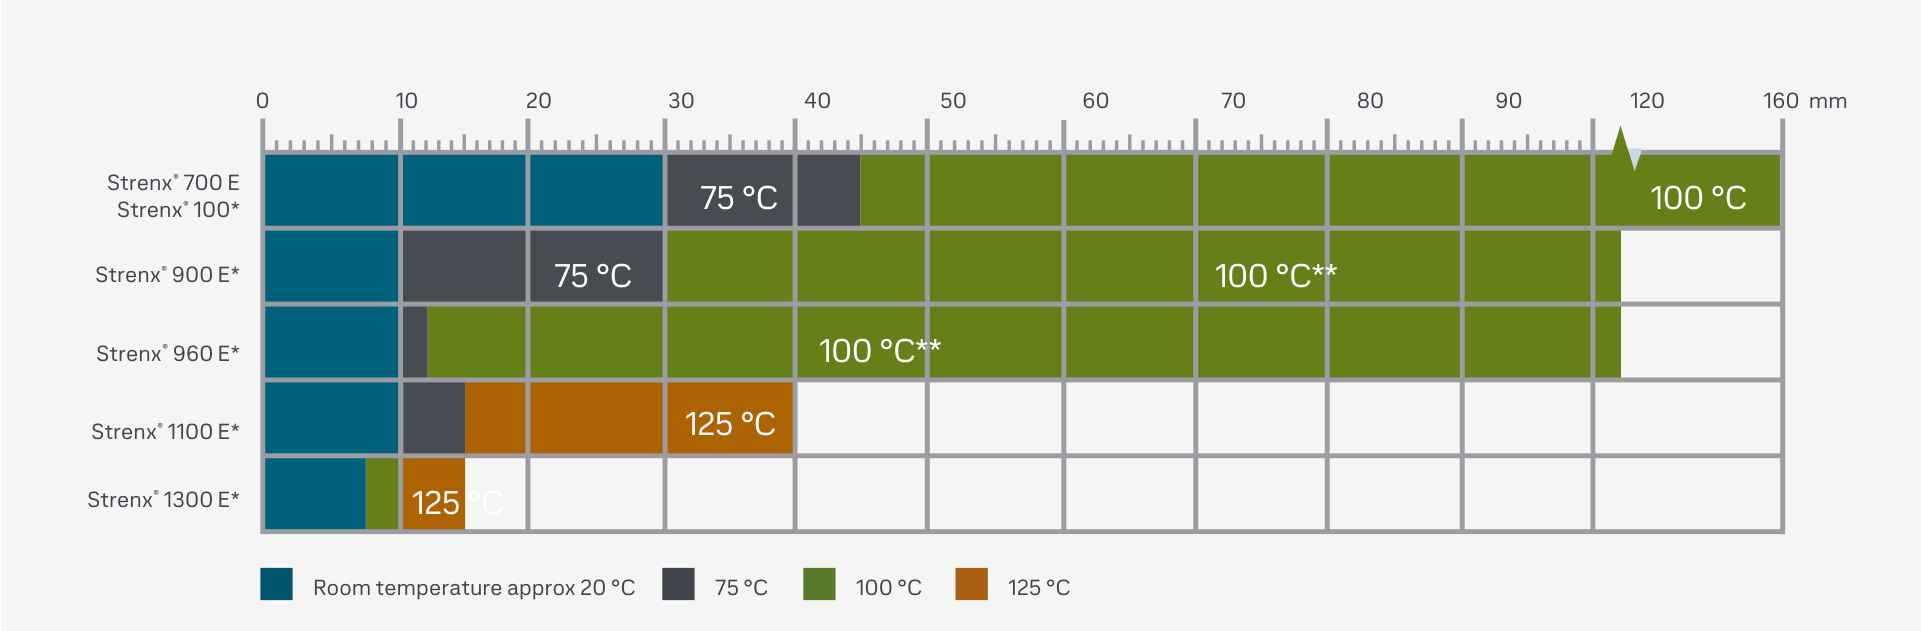
Die niedrigste Vorwärmtemperatur beim Schweißen ist im Diagramm dargestellt. Sofern nicht anders angegeben, gelten diese Werte für das Schweißen mit unlegierten und niedriglegierten Schweißzusatzwerkstoffen. Für Einzelblechdicken, die nicht im Diagramm dargestellt sind, wenden Sie sich bitte für weitere Unterstützung an SSAB.
- Wenn Bleche unterschiedlicher Dicke, aber derselben Stahlgüte zusammengeschweißt werden, bestimmt das dickste Blech die erforderliche minimale Vorwärmtemperatur.
- Wenn verschiedene Stahlsorten zusammengeschweißt werden, bestimmt das Blech, das die höchste minimale Vorwärmtemperatur erfordert, die niedrigste mögliche Vorwärmtemperatur.
Erhöhen Sie die minimale Vorwärmtemperatur in jedem der folgenden Fälle um 25 °C gegenüber dem Diagramm:
- Wenn die Umgebungsfeuchtigkeit hoch ist oder die Umgebungslufttemperatur unter 5 °C liegt
- Fest eingespannte Verbindungen
- Für Wärmeeinbringungen im Bereich von 1,0-1,6 kJ/mm
* Das Diagramm gilt für Einzelblechdicken beim Schweißen mit einer Wärmeeinbringung von 1,7 kJ/mm oder mehr. Für Blechdicken, die nicht im Diagramm dargestellt sind, wenden Sie sich für weitere Informationen an SSAB.
** 100 °C deckt die folgenden Blechdicken-Intervalle (Pt) ab: Strenx® 900 E, Pt zwischen 30,1-120,0 mm; Strenx® 960 E, Pt zwischen 12,1-120,0 mm.
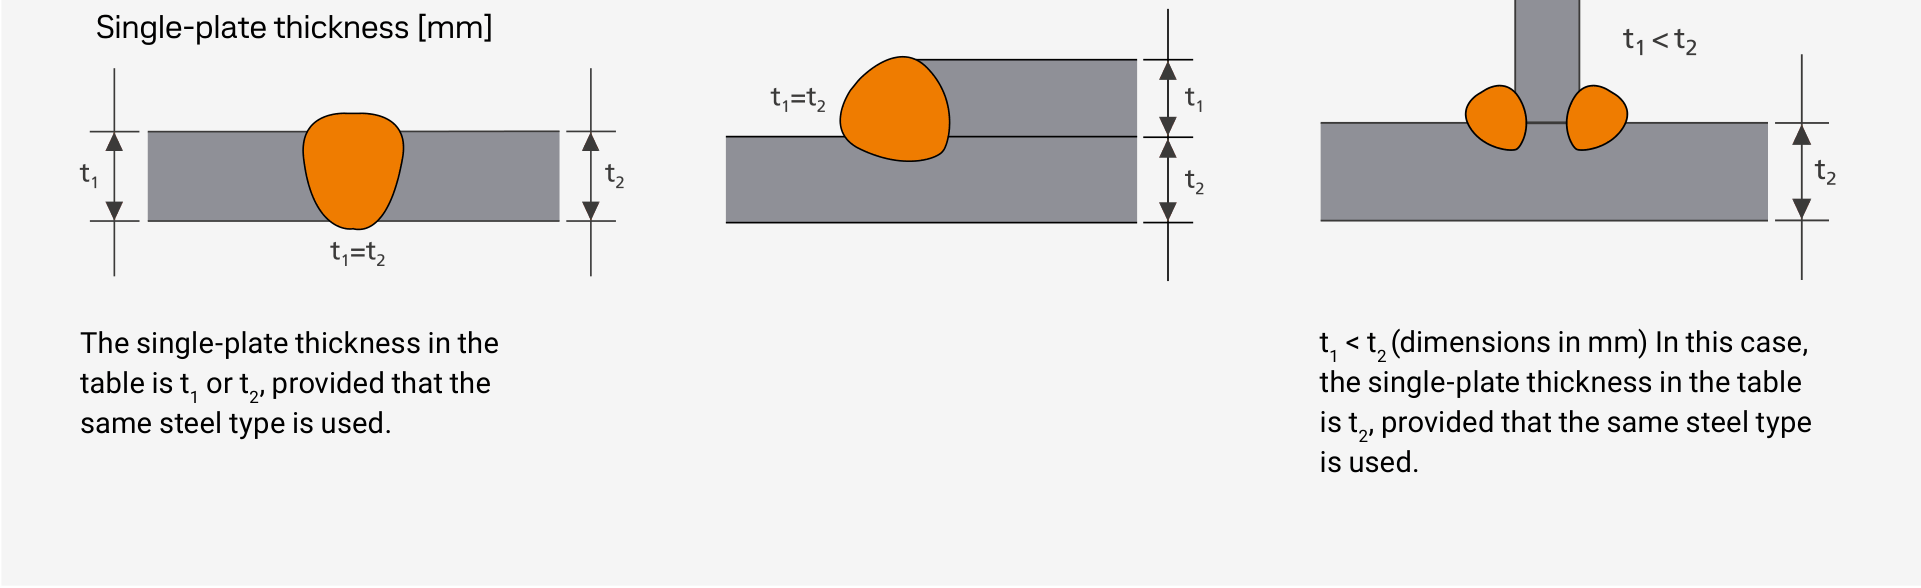
Die niedrigsten empfohlenen Vorwärm- und Zwischenlagentemperaturen im Diagramm werden bei Wärmeeinbringungen über 1,7 kJ/mm nicht beeinflusst. Für Wärmeeinbringungen unter 1,0 kJ/mm kann die minimale Vorwärmtemperatur mit WeldCalc™ berechnet werden.
Die Informationen beruhen auf der Annahme, dass die Schweißverbindung an der Luft abkühlen darf. Diese Empfehlungen gelten auch für Heftschweißungen und Wurzellagen. Jede der Heftschweißungen sollte vorzugsweise mindestens 50 mm lang sein. Bei Blechdicken bis 8 mm können jedoch kürzere Heftlängen verwendet werden. Der Abstand zwischen den Heftschweißungen kann nach Bedarf variiert werden.
Wenden Sie sich in den folgenden Fällen für weitere Informationen an SSAB:
- Mehr als einer der drei oben genannten Fälle liegt gleichzeitig vor
- Eine Heftschweißlänge unter 50 mm wird bei Verbindungen gewünscht, die aus Blechen mit Dicken über 8 mm bestehen
Vorwärm-/Zwischenlagentemperaturen aufgrund der Eigenschaften des Zusatzwerkstoffs
Beim Schweißen mit Zusatzwerkstoffen mit Streckgrenzen (Rp0,2) bis zu 700 MPa beeinflussen die Eigenschaften des Zusatzwerkstoffs die minimale Vorwärmtemperatur der Verbindung in der Regel nicht. Der Grund ist, dass das Kohlenstoffäquivalent CET des Grundwerkstoffs das des Schweißguts typischerweise um mindestens 0,03 Prozentpunkte übersteigt. Für Zusatzwerkstoffe mit Streckgrenzen von 700 MPa und höher ist der CET-Wert des Zusatzwerkstoffs gegenüber dem CET-Wert von Strenx® normalerweise so hoch, dass die minimale Vorwärmtemperatur sowohl des Stahls als auch des Zusatzwerkstoffs zu berücksichtigen ist. In dieser Situation sollte die höchste minimale Vorwärmtemperatur entweder der Fugenbleche oder des Zusatzwerkstoffs verwendet werden. Wie bei allen Arten von niedriglegierten Zusatzwerkstoffen ist der maximale Wasserstoffgehalt auf 5 ml/100 g Schweißgut festgelegt.
Erreichen und Messen der Vorwärm- und Zwischenlagentemperaturen
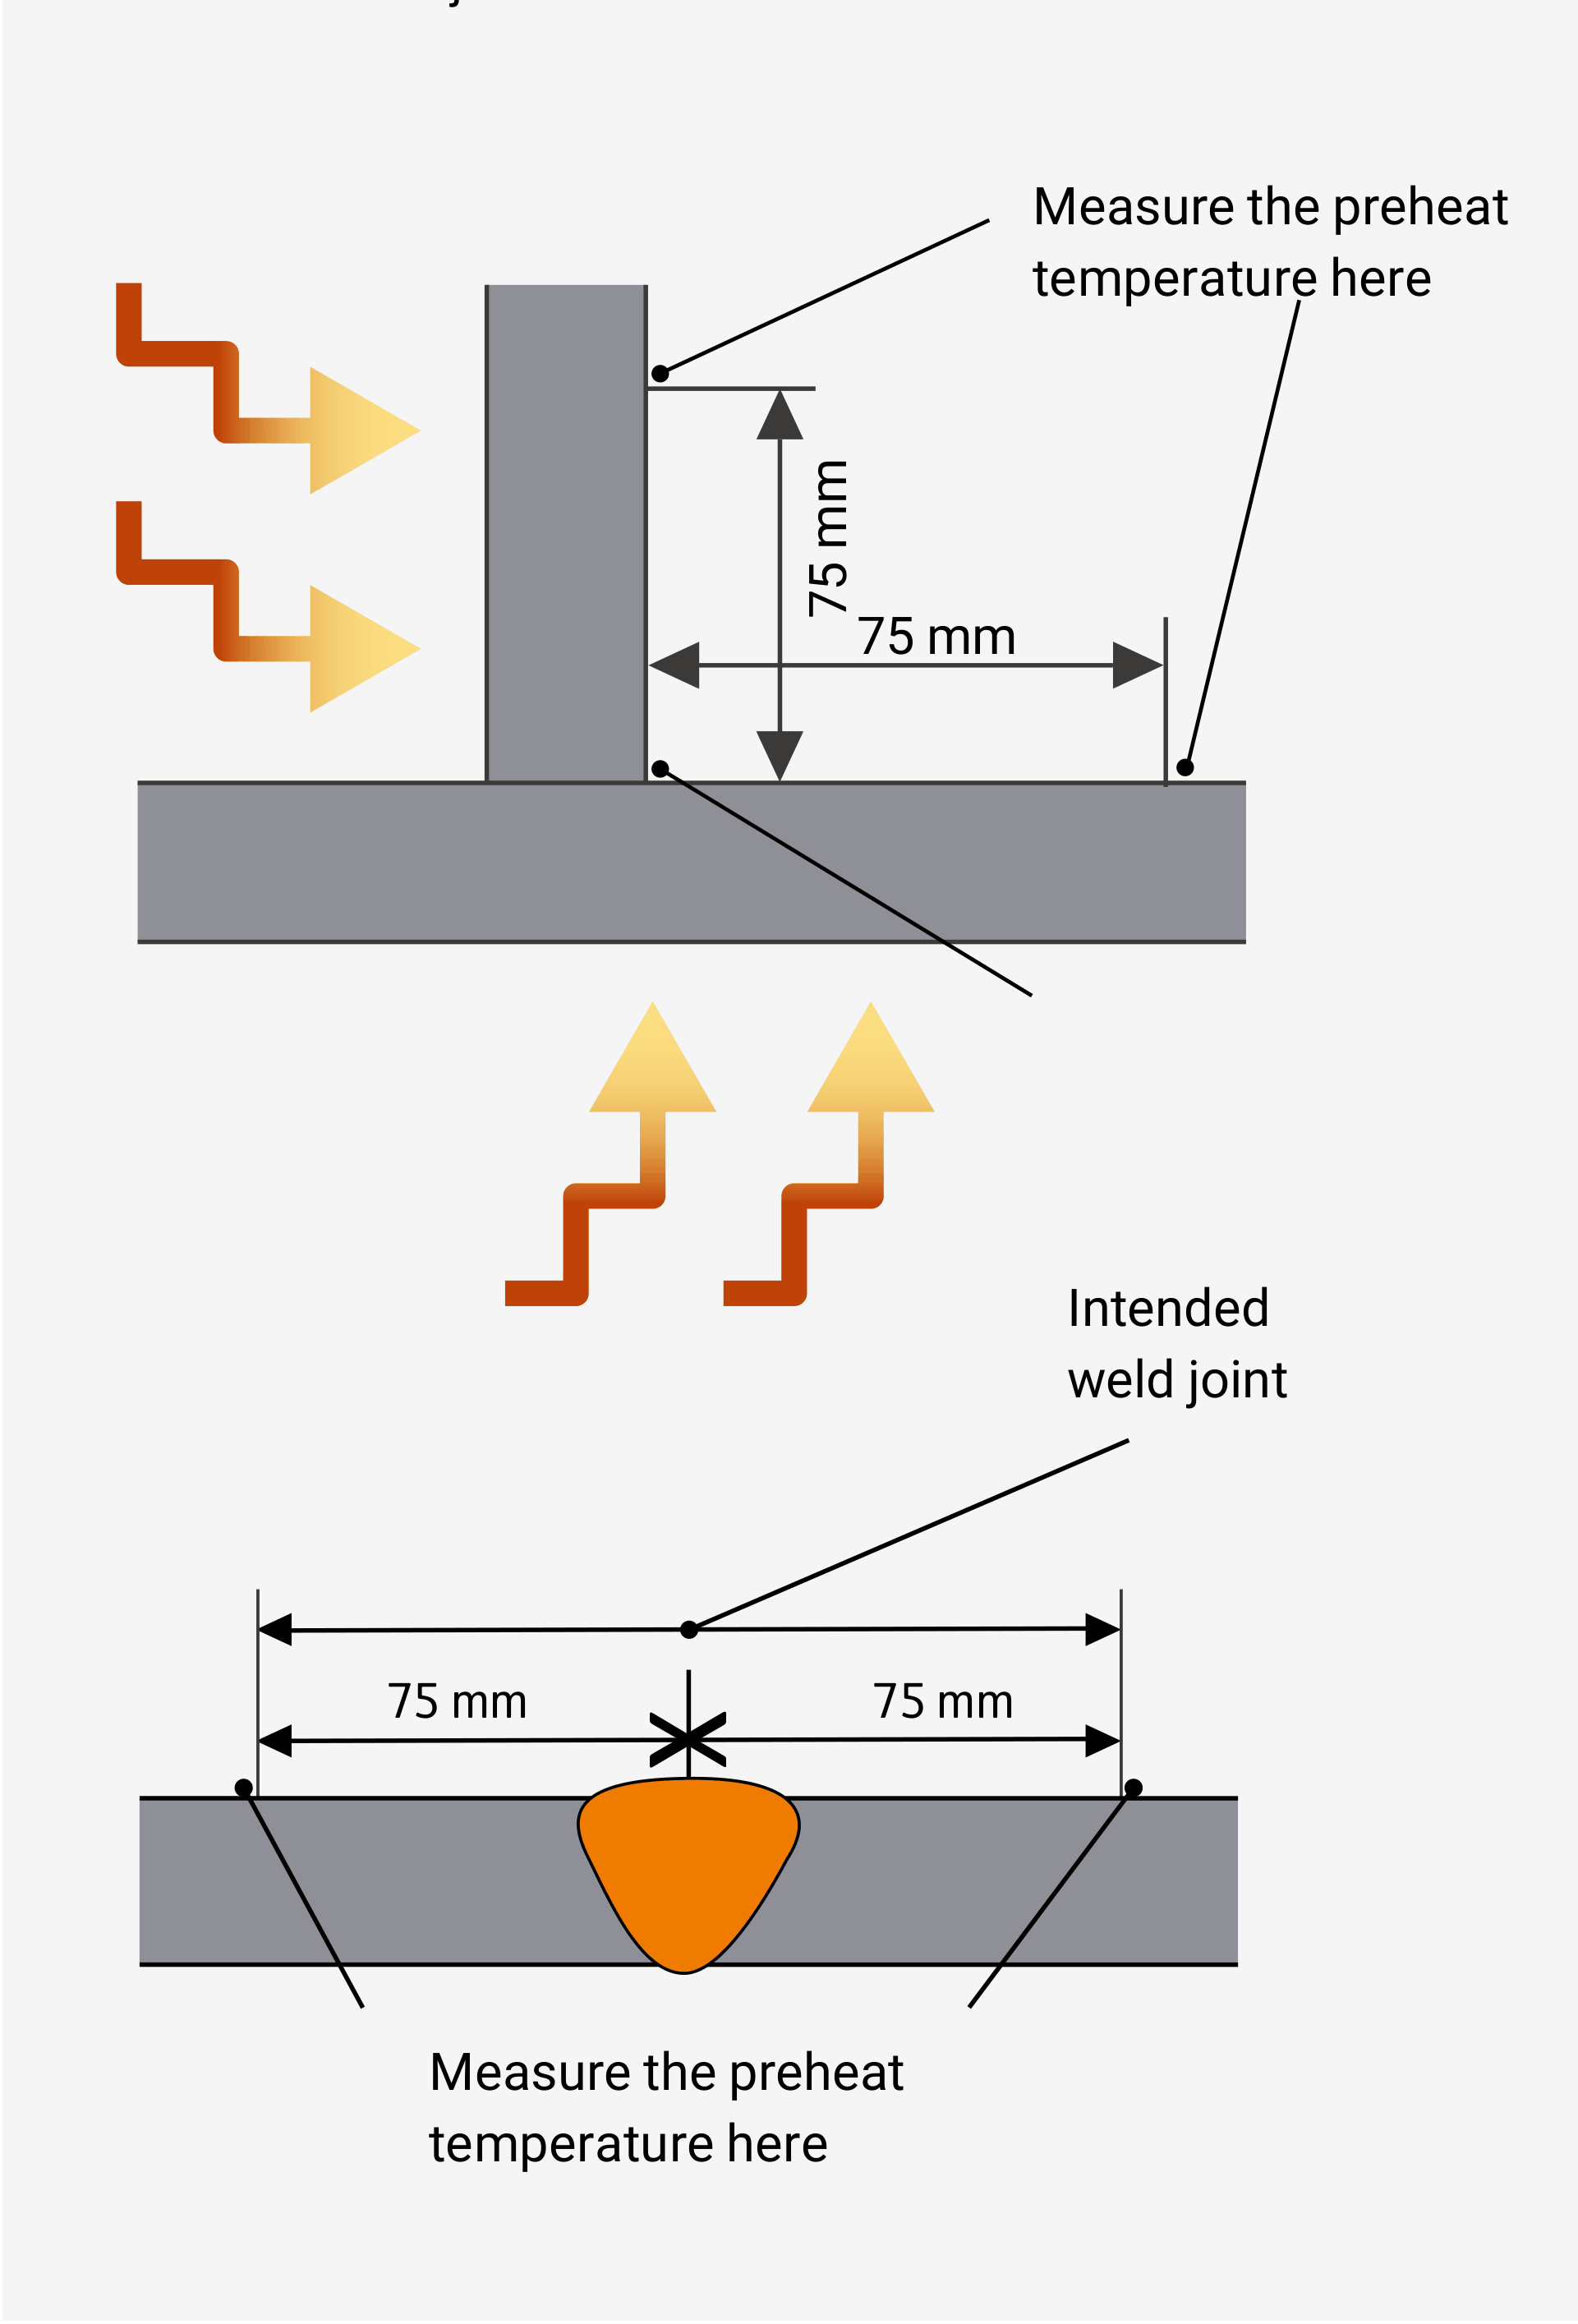
Die erforderliche Vorwärm- und Zwischenlagentemperatur kann auf verschiedene Weise erreicht werden. Elektrische Vorwärmelemente rund um die vorbereitete Verbindung sind oft am besten, da sie eine gleichmäßige Erwärmung des Bereichs ermöglichen. Die Temperatur sollte beispielsweise mit einem Kontaktthermometer überwacht werden.
Messen Sie die Temperatur des dicksten Blechs in der Verbindung. Vor dem Messen der Vorwärmtemperatur sollte eine Wartezeit von mindestens 2 min/25 mm Dicke eingehalten werden. Die minimale Vorwärmtemperatur sollte in einem Bereich von 75 + 75 mm um die vorgesehene Schweißverbindung erreicht werden.
Verbinden dickerer Bleche
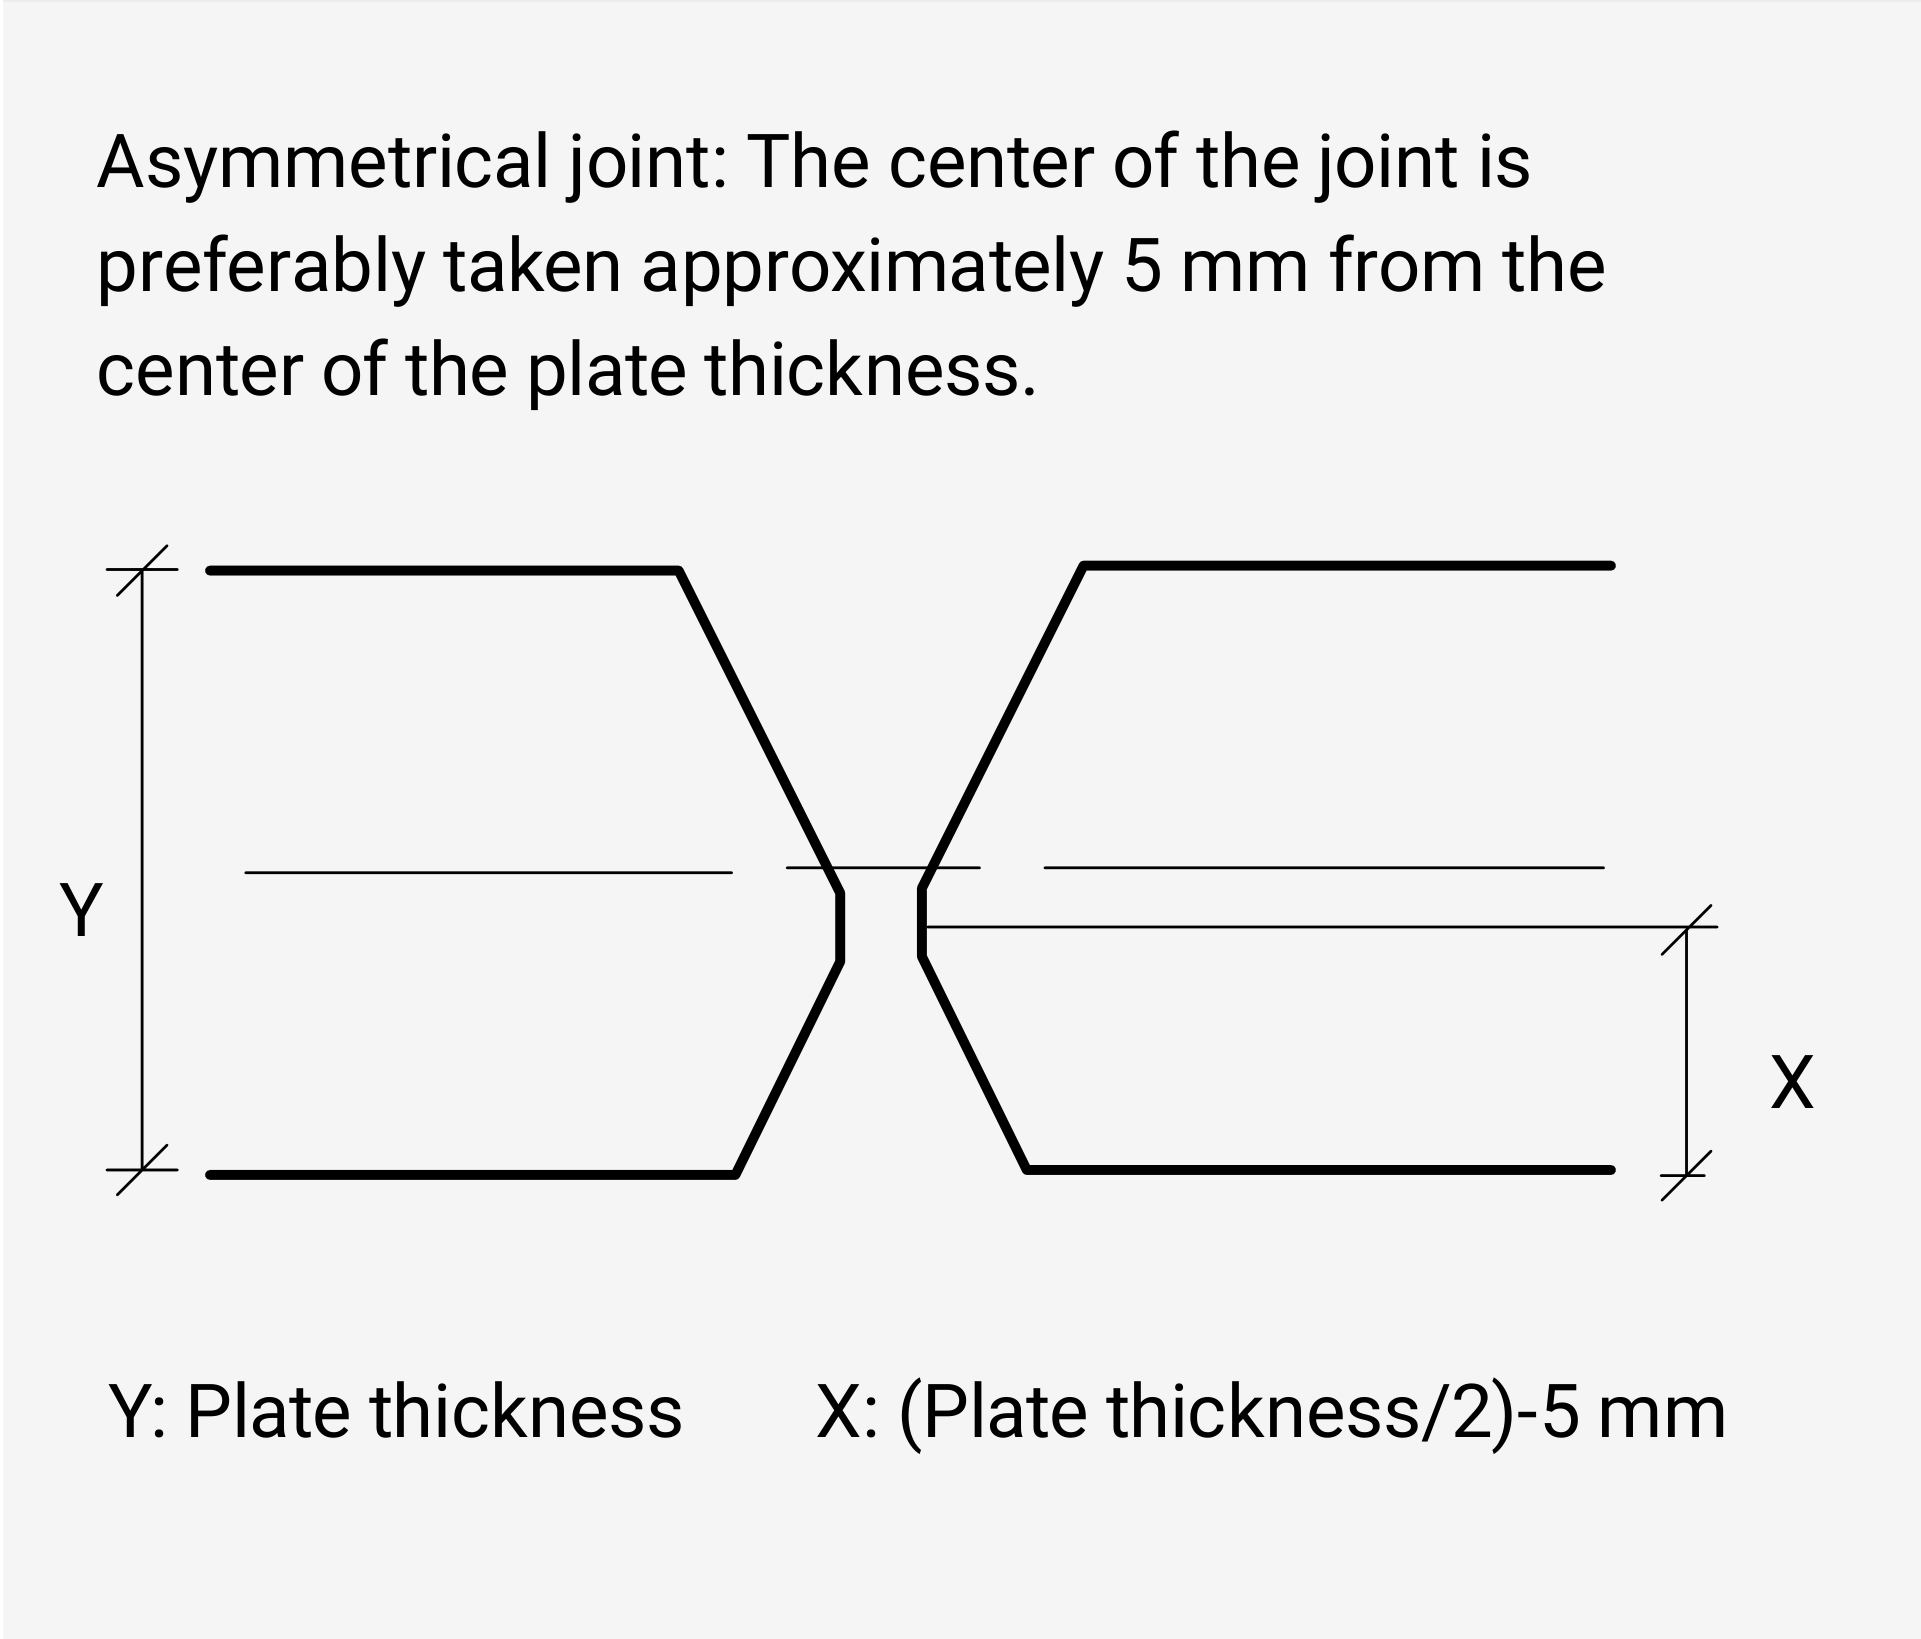
Beim Schweißen von Blechen dicker als 25 mm empfehlen wir die Verwendung asymmetrischer Verbindungen. Dies bietet zusätzlichen Widerstand gegen Wasserstoffrisse. Der Grund ist, dass der mittlere Bereich dickerer Bleche in gewissem Maße chemische Elemente enthalten kann, die die Bildung von Wasserstoffrissen begünstigen können. Verbindungen mit Blechdicken bis zu 25 mm können entweder symmetrisch oder asymmetrisch sein.
Schweißfolgen und Spaltgröße
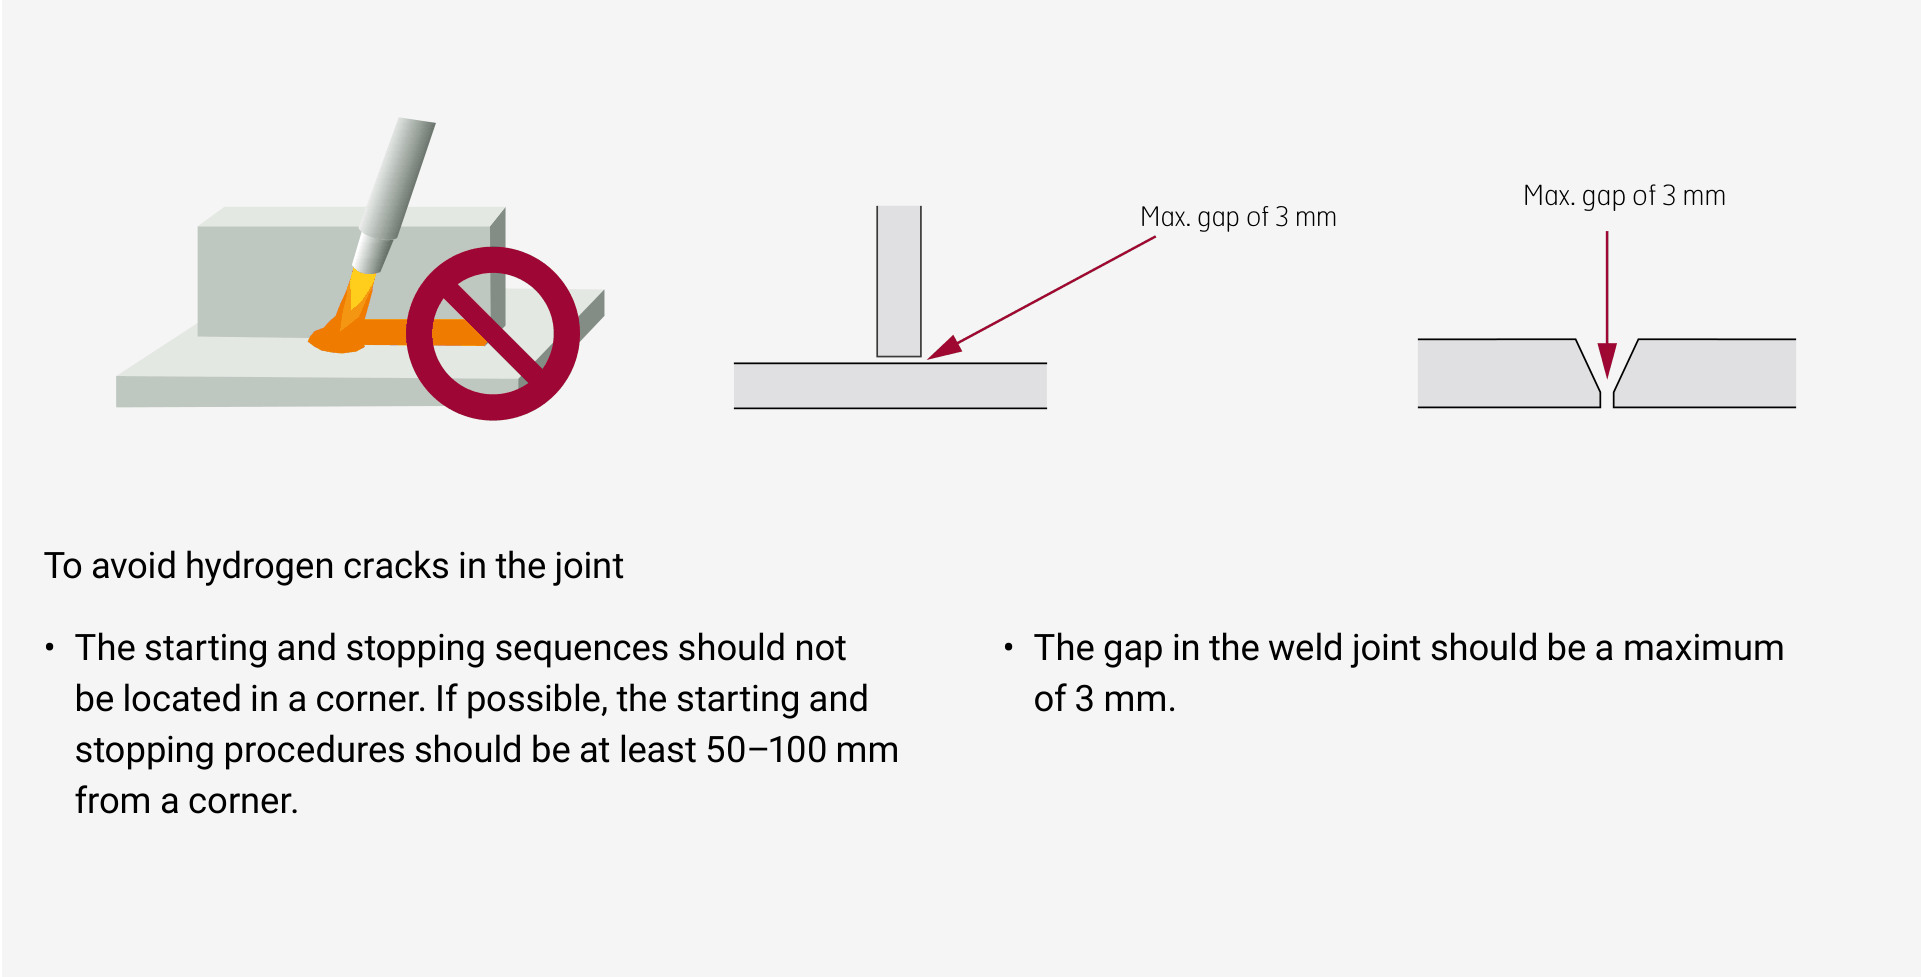
Zur Vermeidung von Wasserstoffrissen in der Verbindung:
- Die Start- und Stoppsequenzen sollten sich nicht in einer Ecke befinden. Nach Möglichkeit sollten die Start- und Stoppvorgänge mindestens 50–100 mm von einer Ecke entfernt sein.
- Der Spalt in der Schweißverbindung sollte maximal 3 mm betragen.
Mechanische Eigenschaften in Schweißnähten
Kaltgewalzte Strenx®-Produkte
Die Wärmeeinbringung wird niedrig genug eingestellt, um ein Durchbrennen des Materials zu vermeiden und um Verzüge in der Verbindung auf niedrigem Niveau zu halten. Mit geeigneten Einstellungen liefert die Wärmeeinbringung gute mechanische Eigenschaften in der Verbindung.
Jede Schweißsituation ist mehr oder weniger einzigartig. Folglich gibt SSAB keine Anforderungen für die maximale Wärmeeinbringung an. Die Festigkeit der Verbindung wird im Vergleich zu den Eigenschaften des unbeeinflussten Grundwerkstoffs in gewissem Maße geringer sein. Im Allgemeinen begünstigt eine niedrige Wärmeeinbringung eine hohe Festigkeit in der Verbindung. Genauere Werte finden Sie in TechSupport 60.
Strenx®-Grobblech- und warmgewalzte Bandprodukte
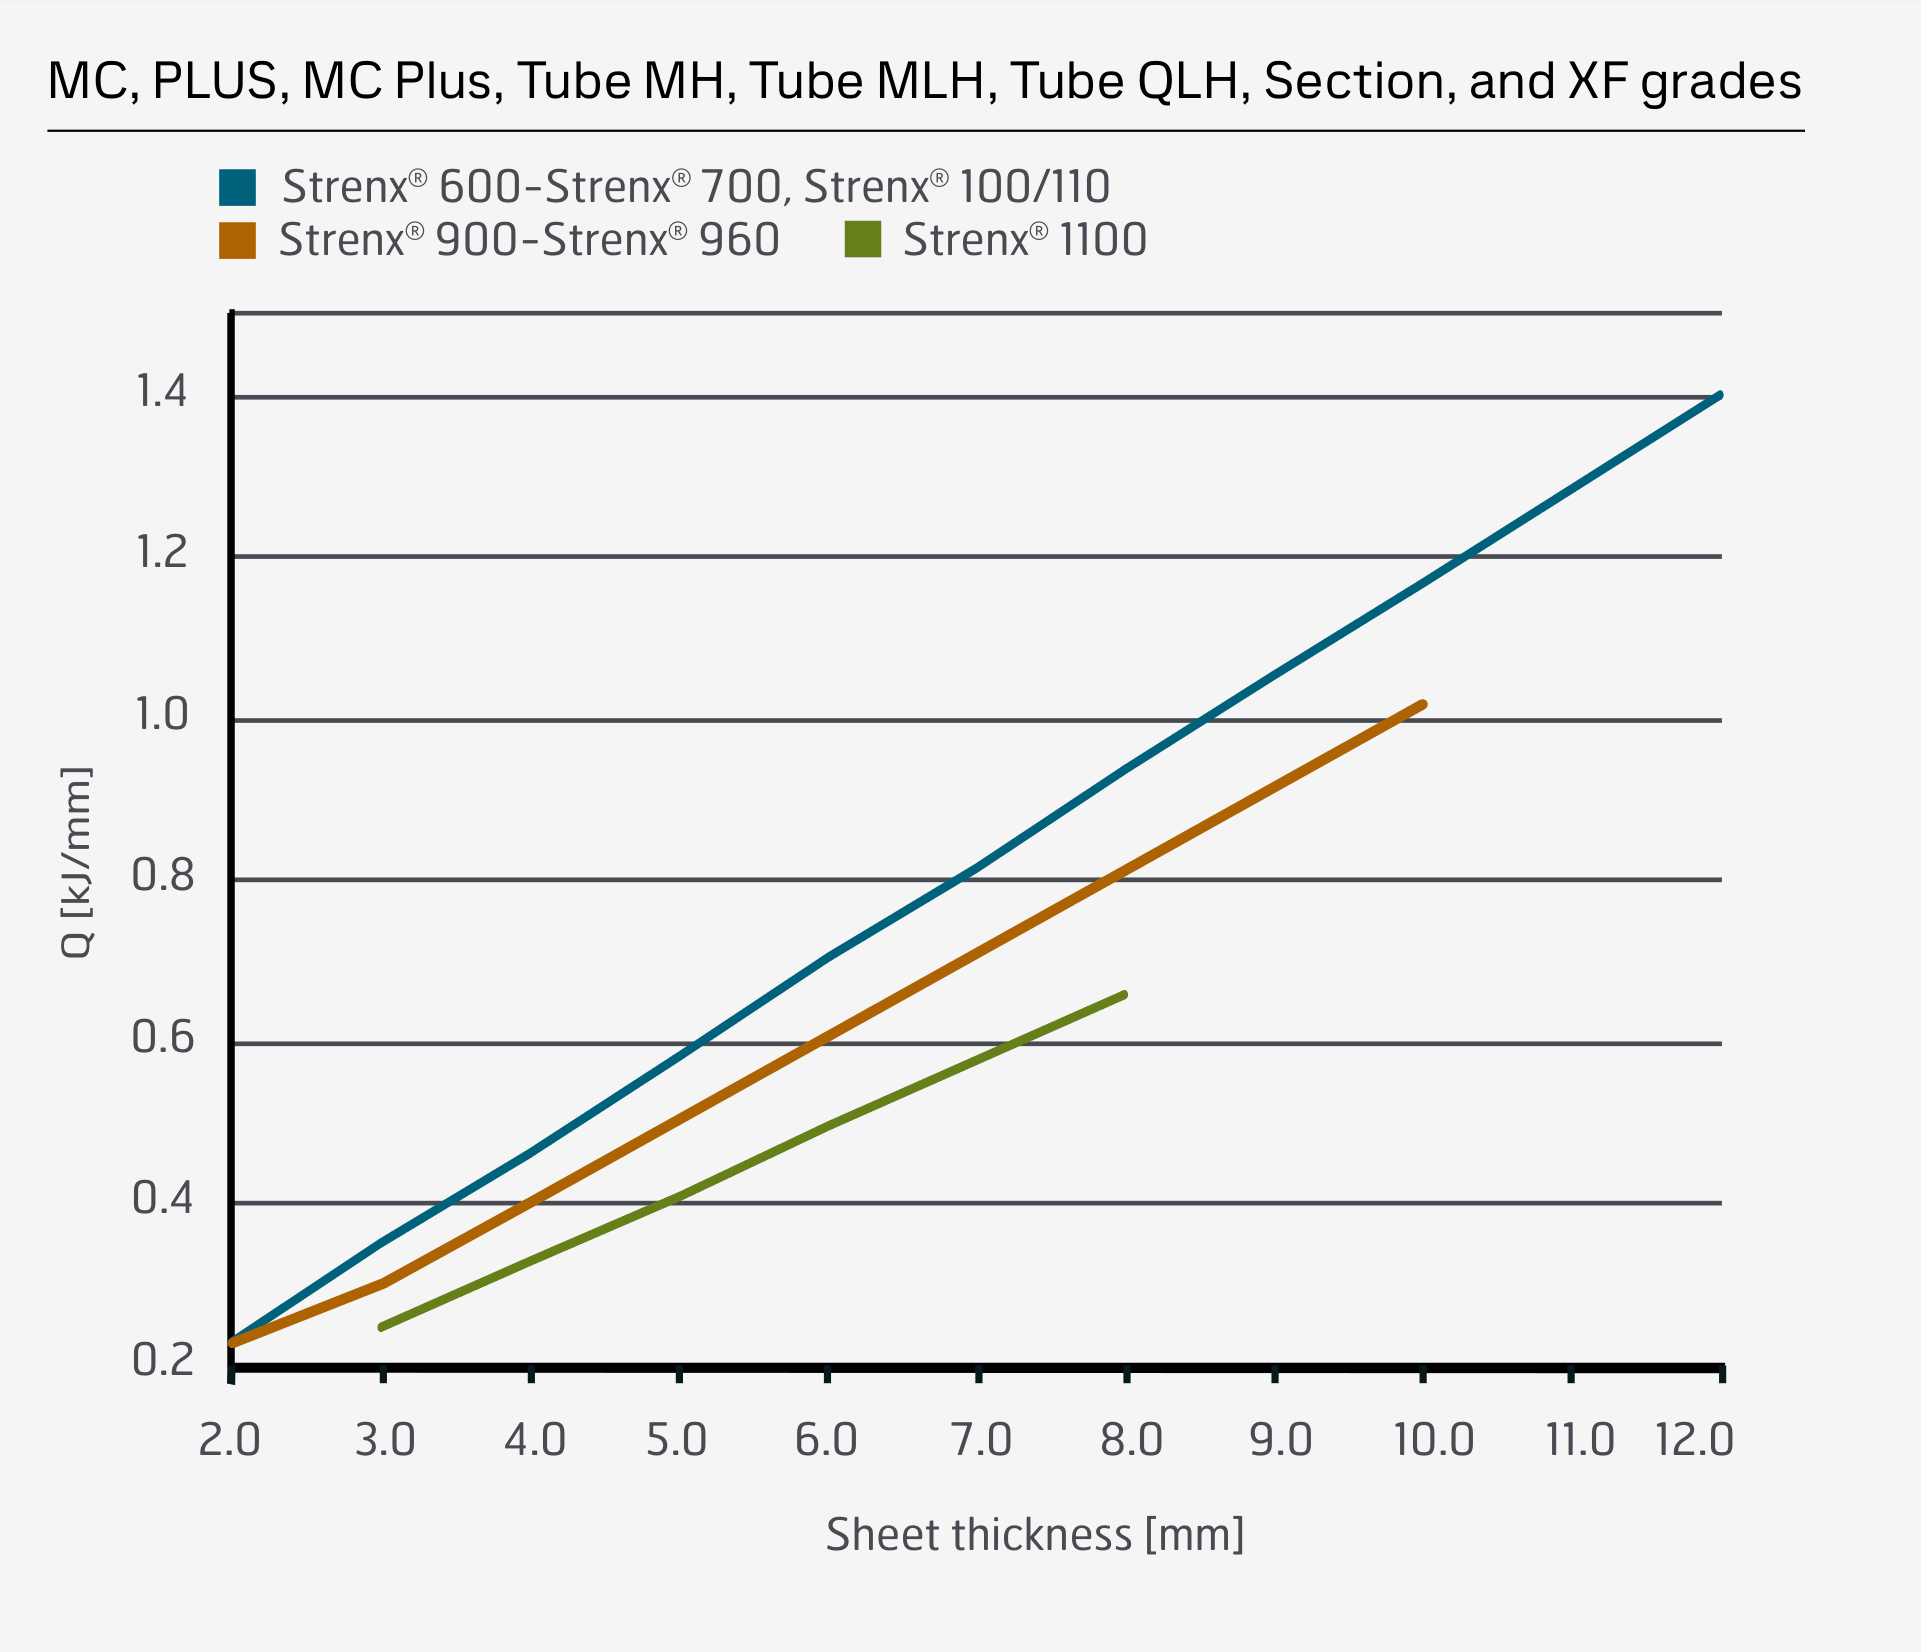
Unsere Empfehlungen für den hochfesten Stahl Strenx® beruhen auf typischen Werten für die Zähigkeit in der WEZ von mindestens 27 J bei -40 °C. Darüber hinaus begünstigt eine niedrige Wärmeeinbringung hohe statische Festigkeiten in der Verbindung. Für Einzelblechdicken, die nicht in den Diagrammen dargestellt sind, wenden Sie sich bitte für weitere Unterstützung an SSAB.
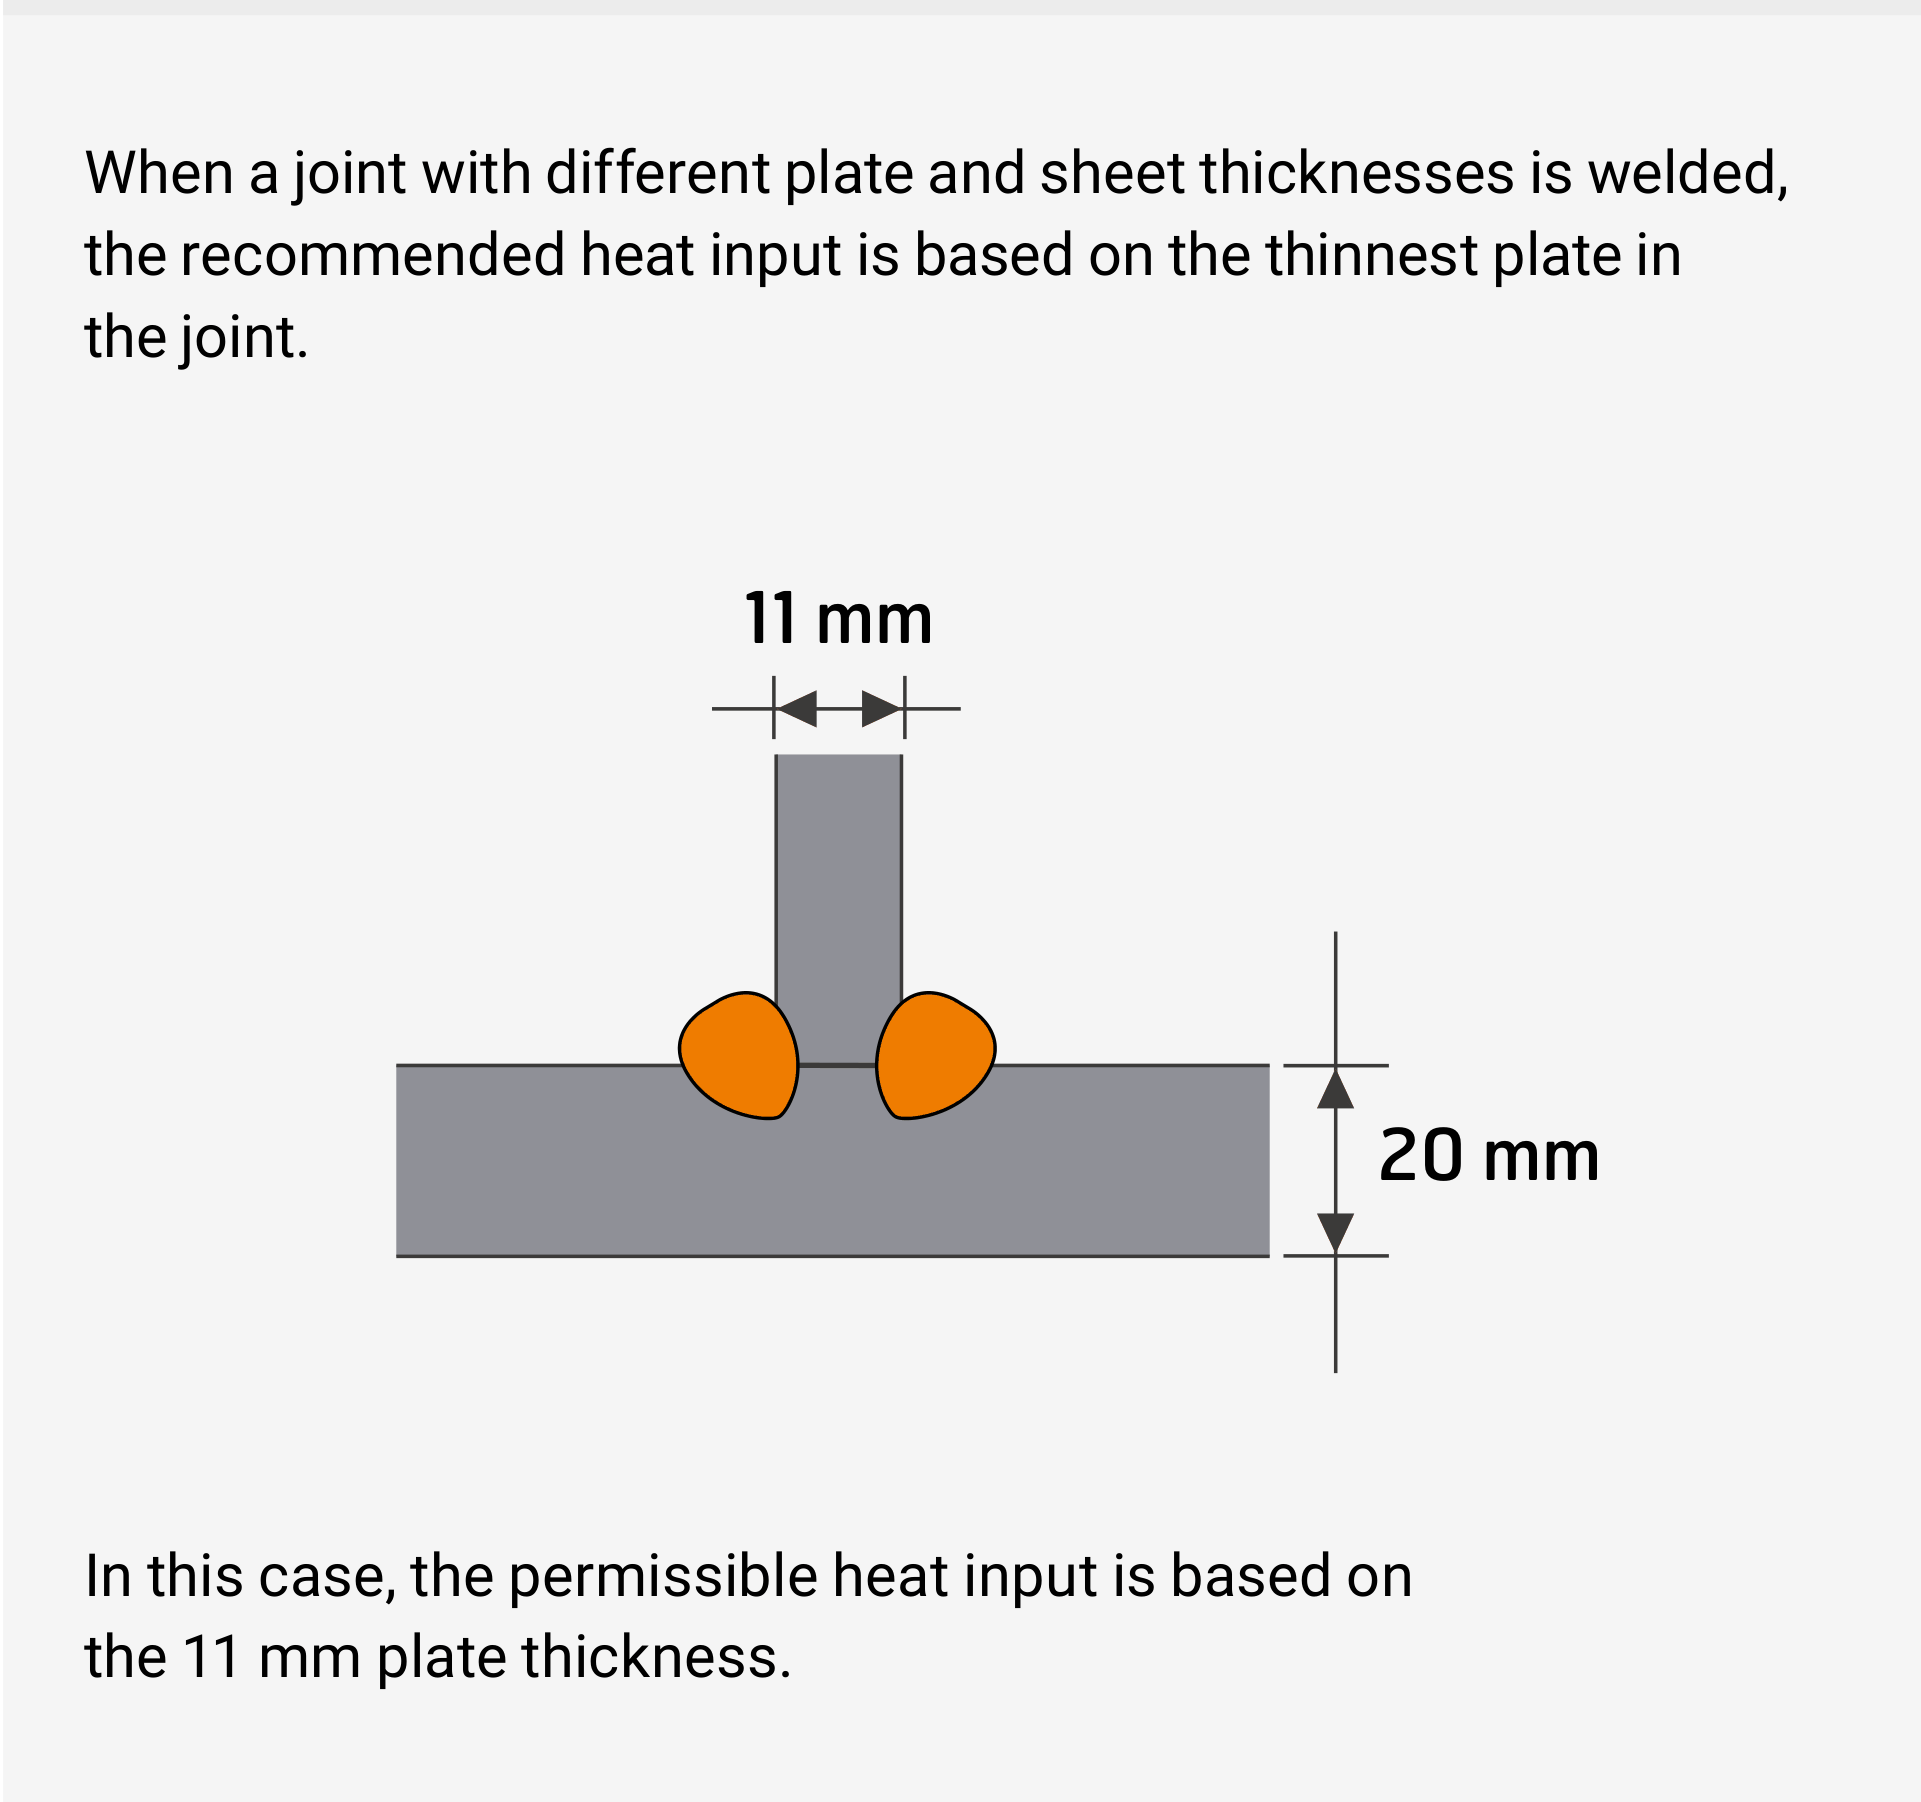
Wenn eine Verbindung mit unterschiedlichen Blech- und Banddicken geschweißt wird, basiert die empfohlene Wärmeeinbringung auf dem dünnsten Blech in der Verbindung.
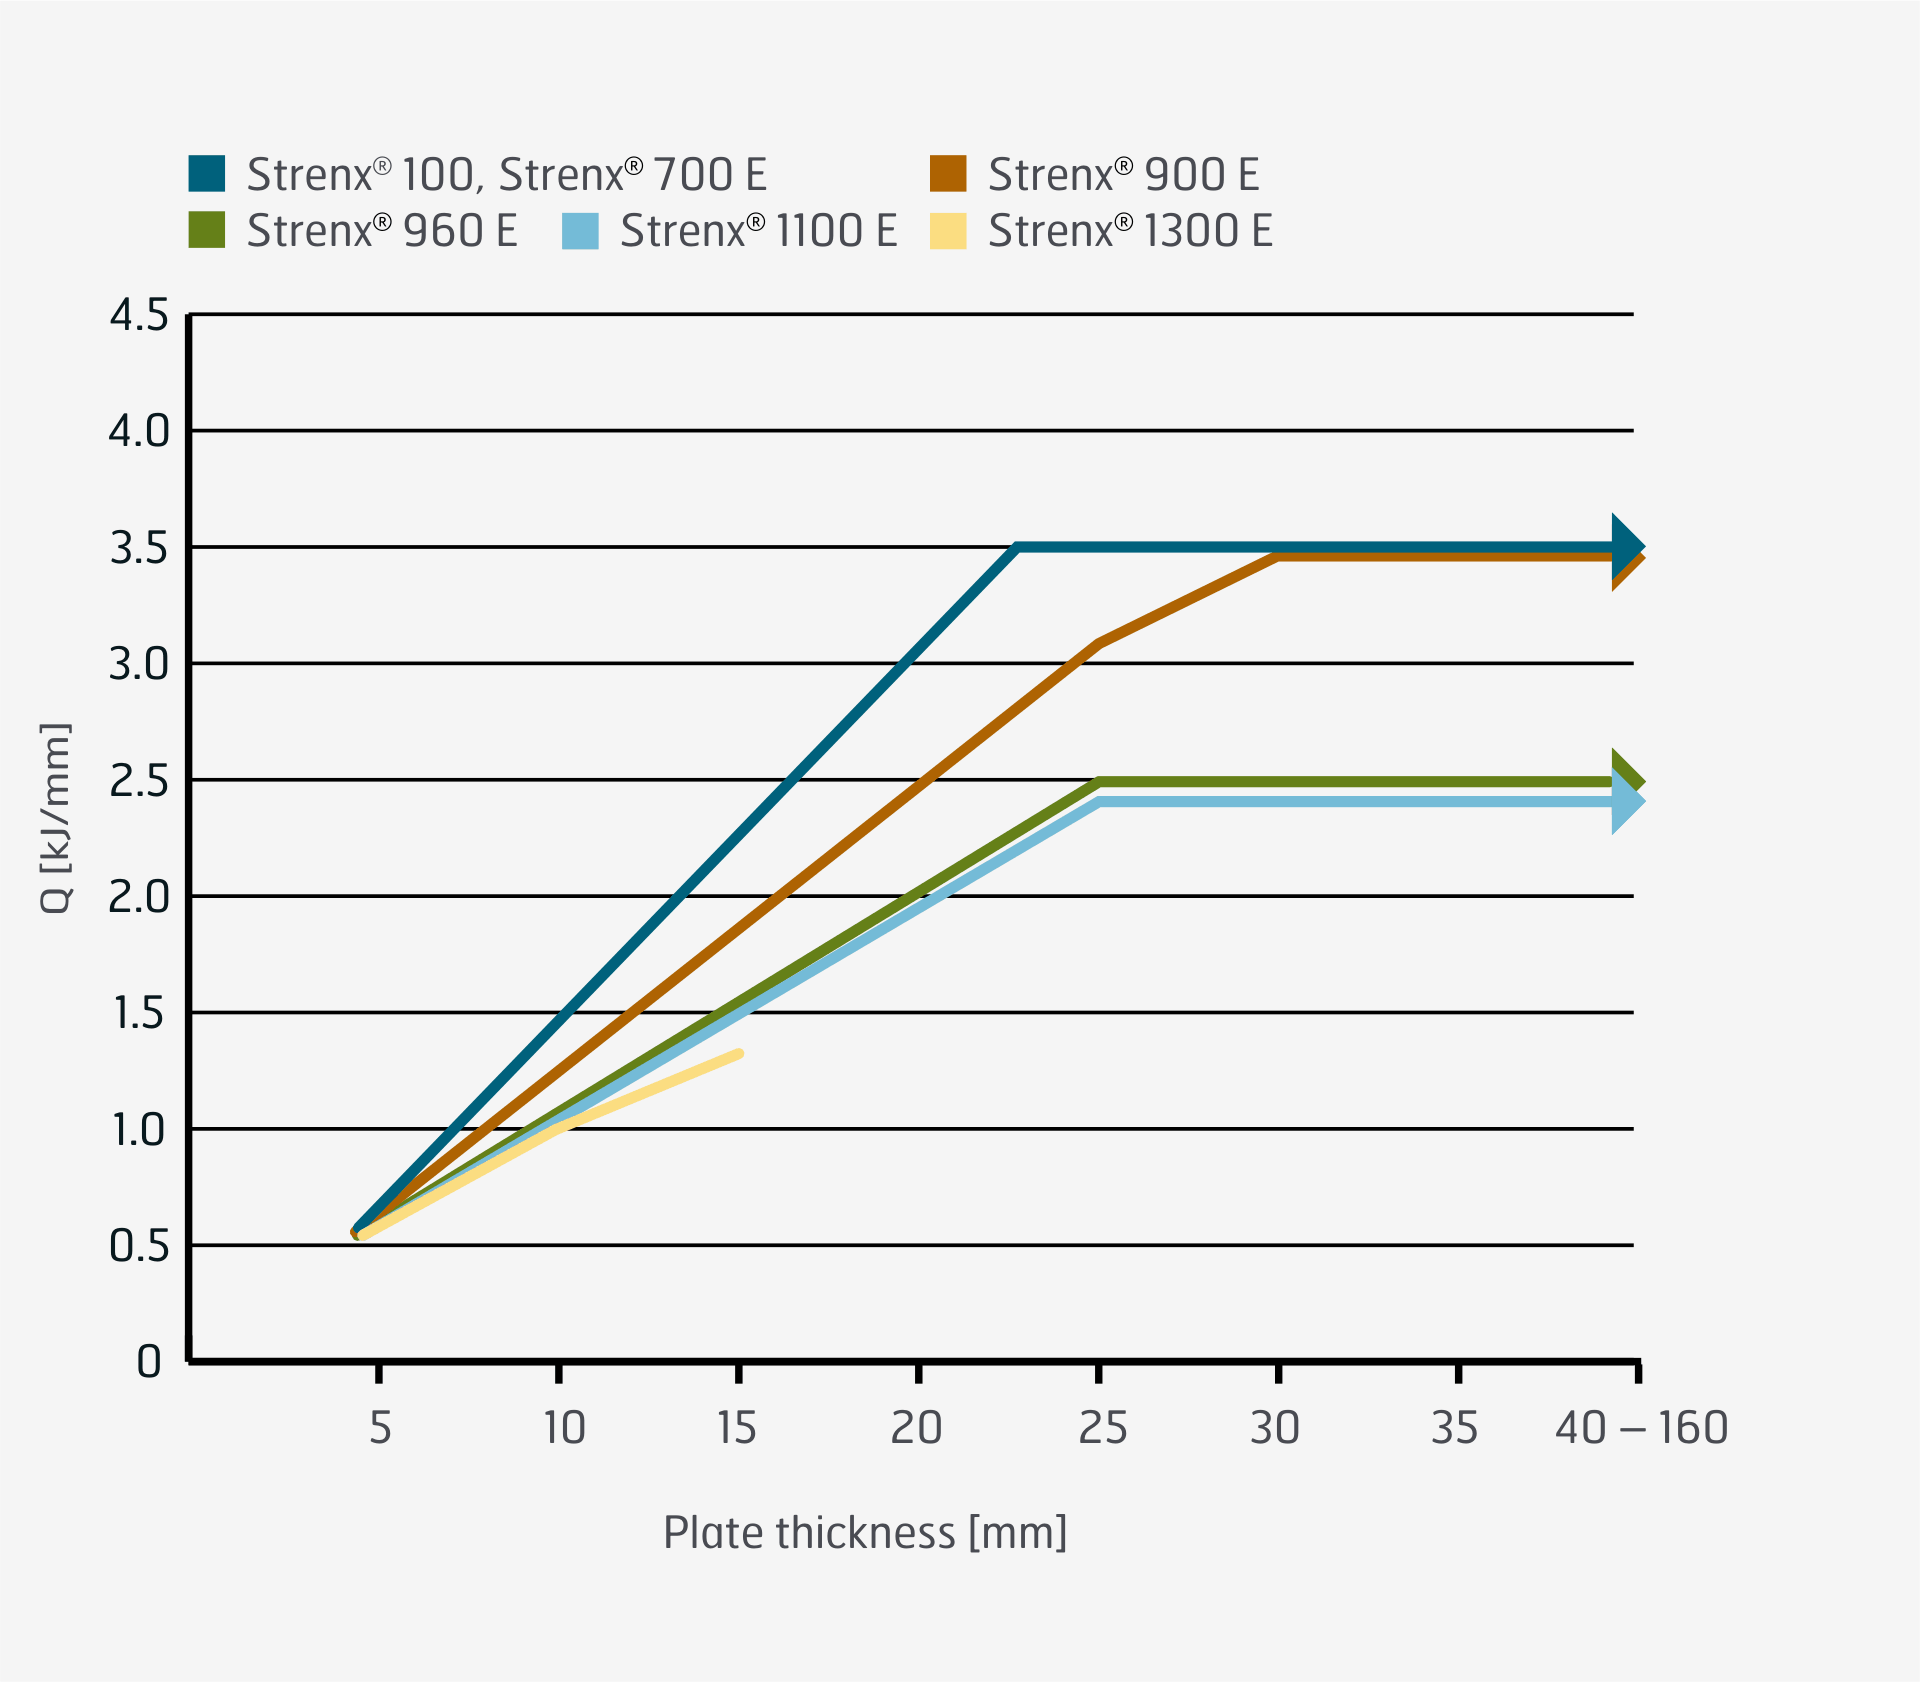
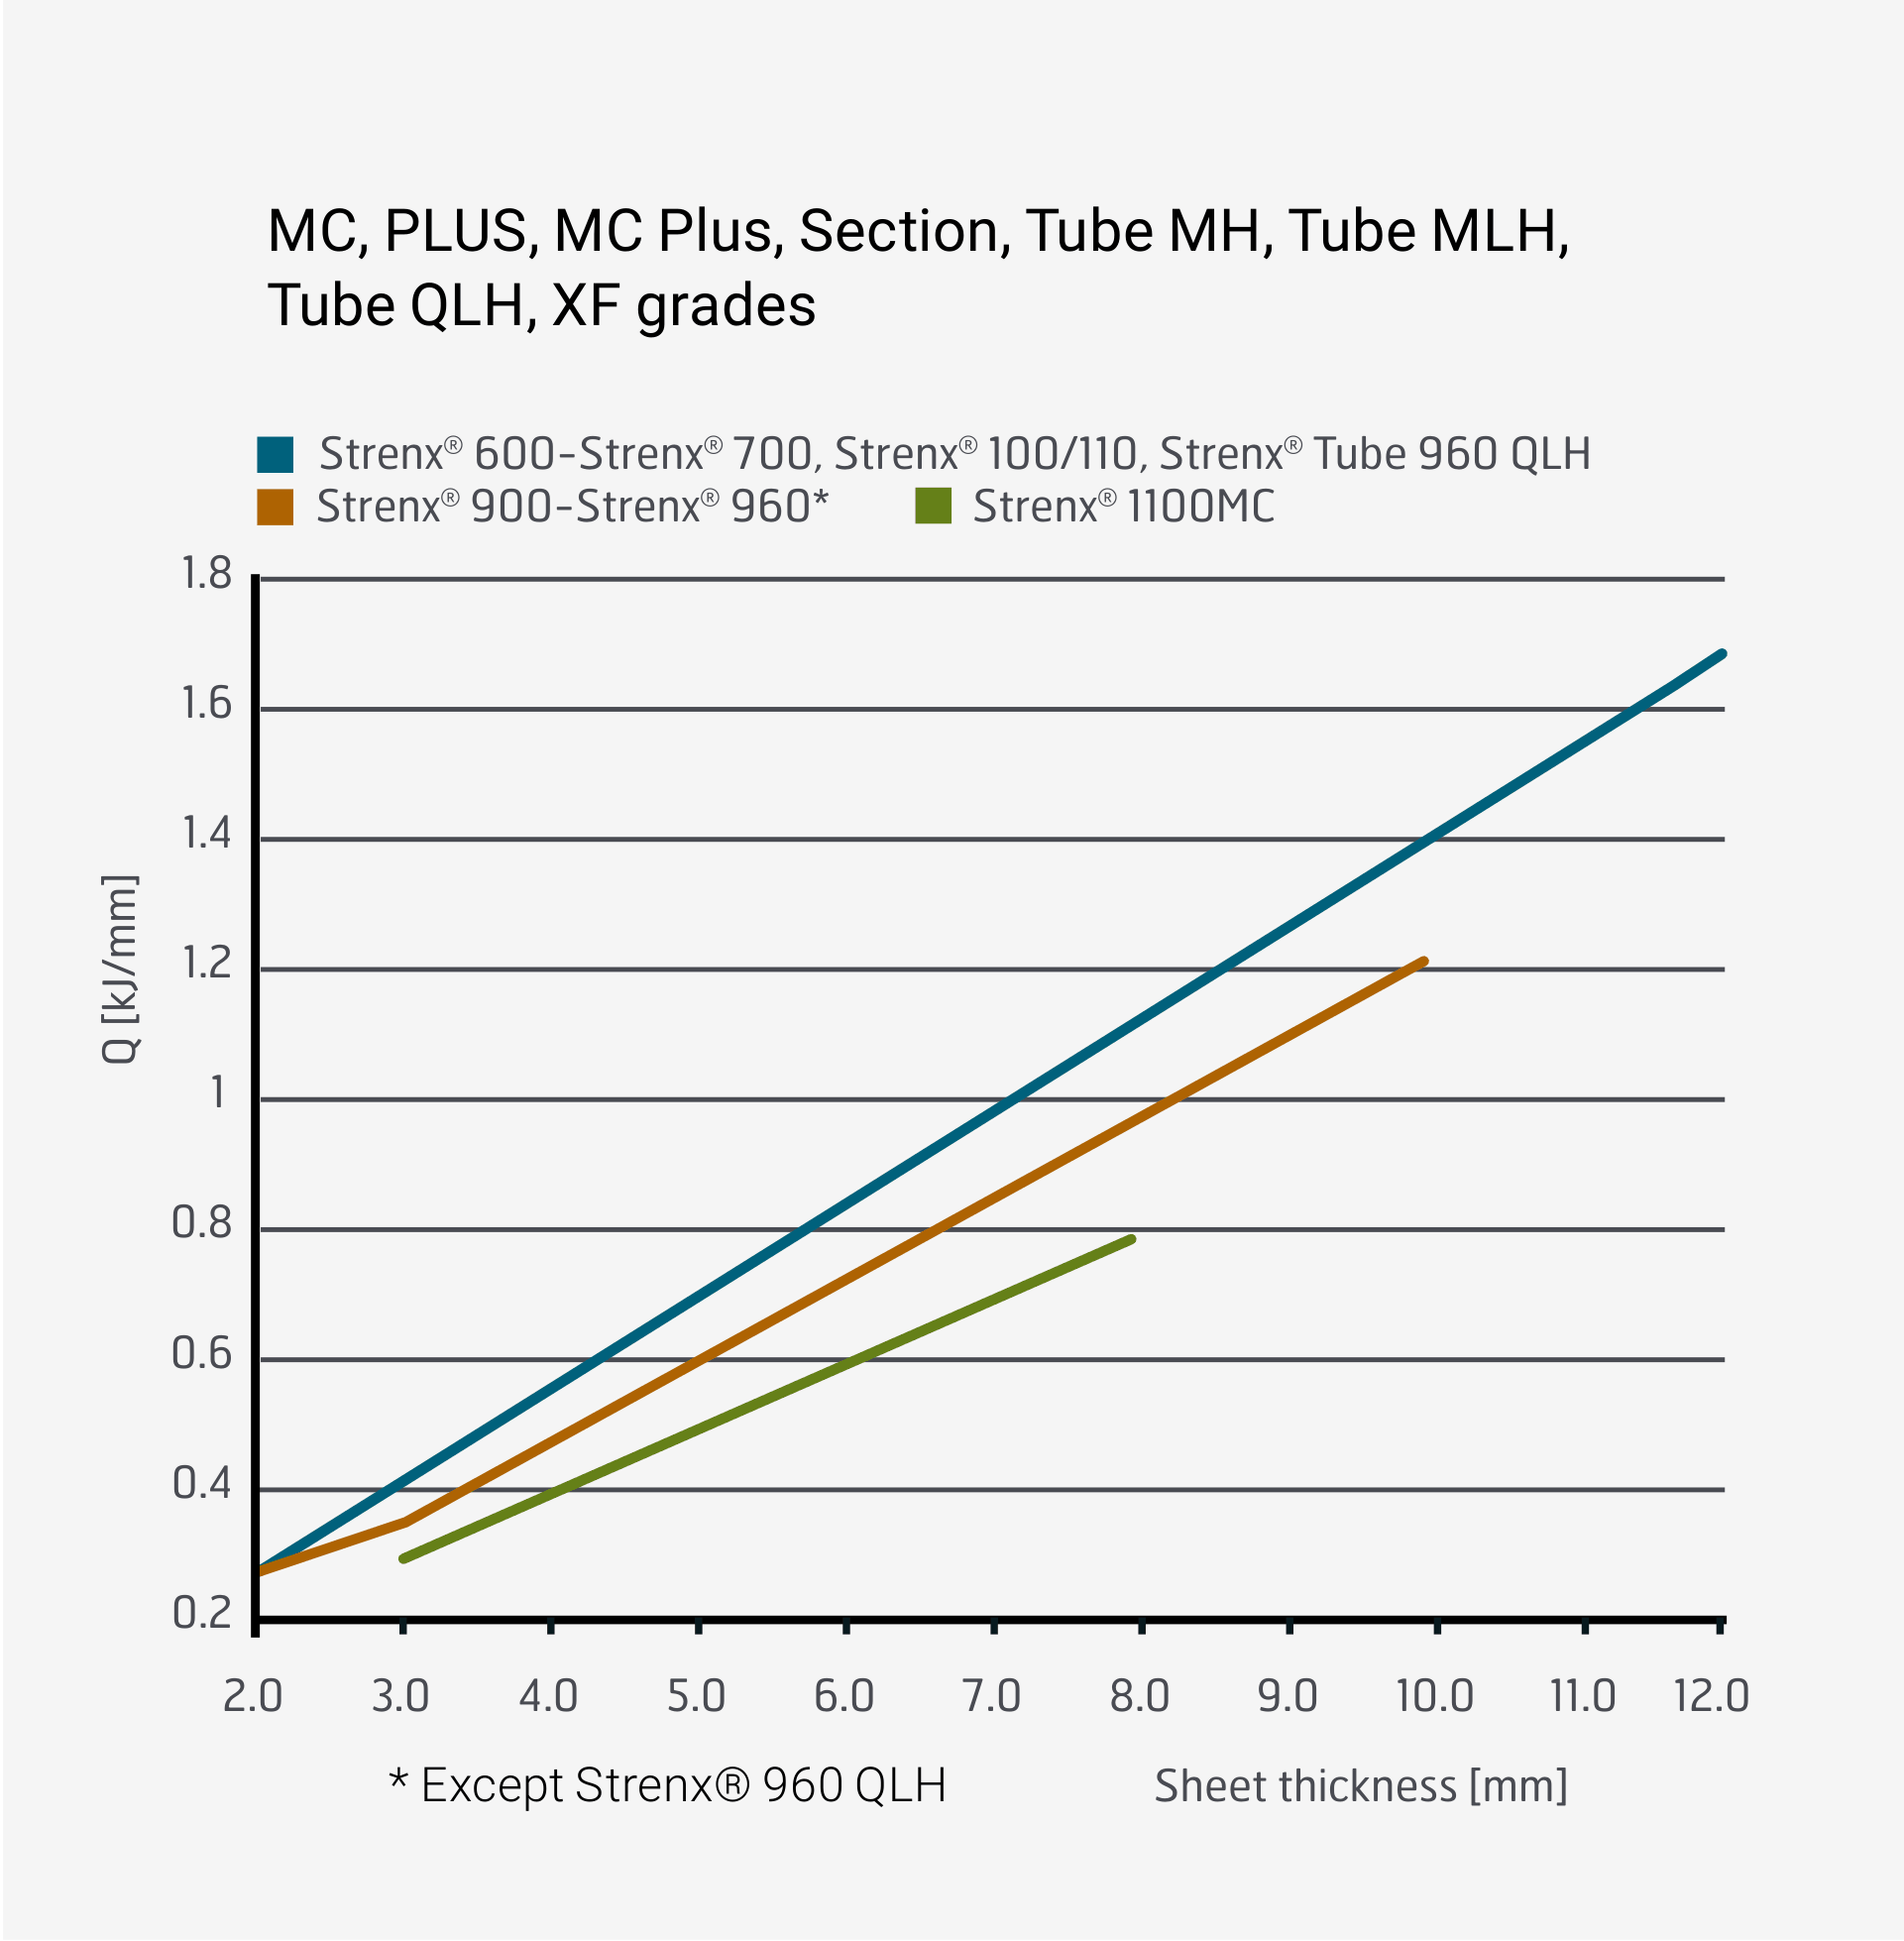
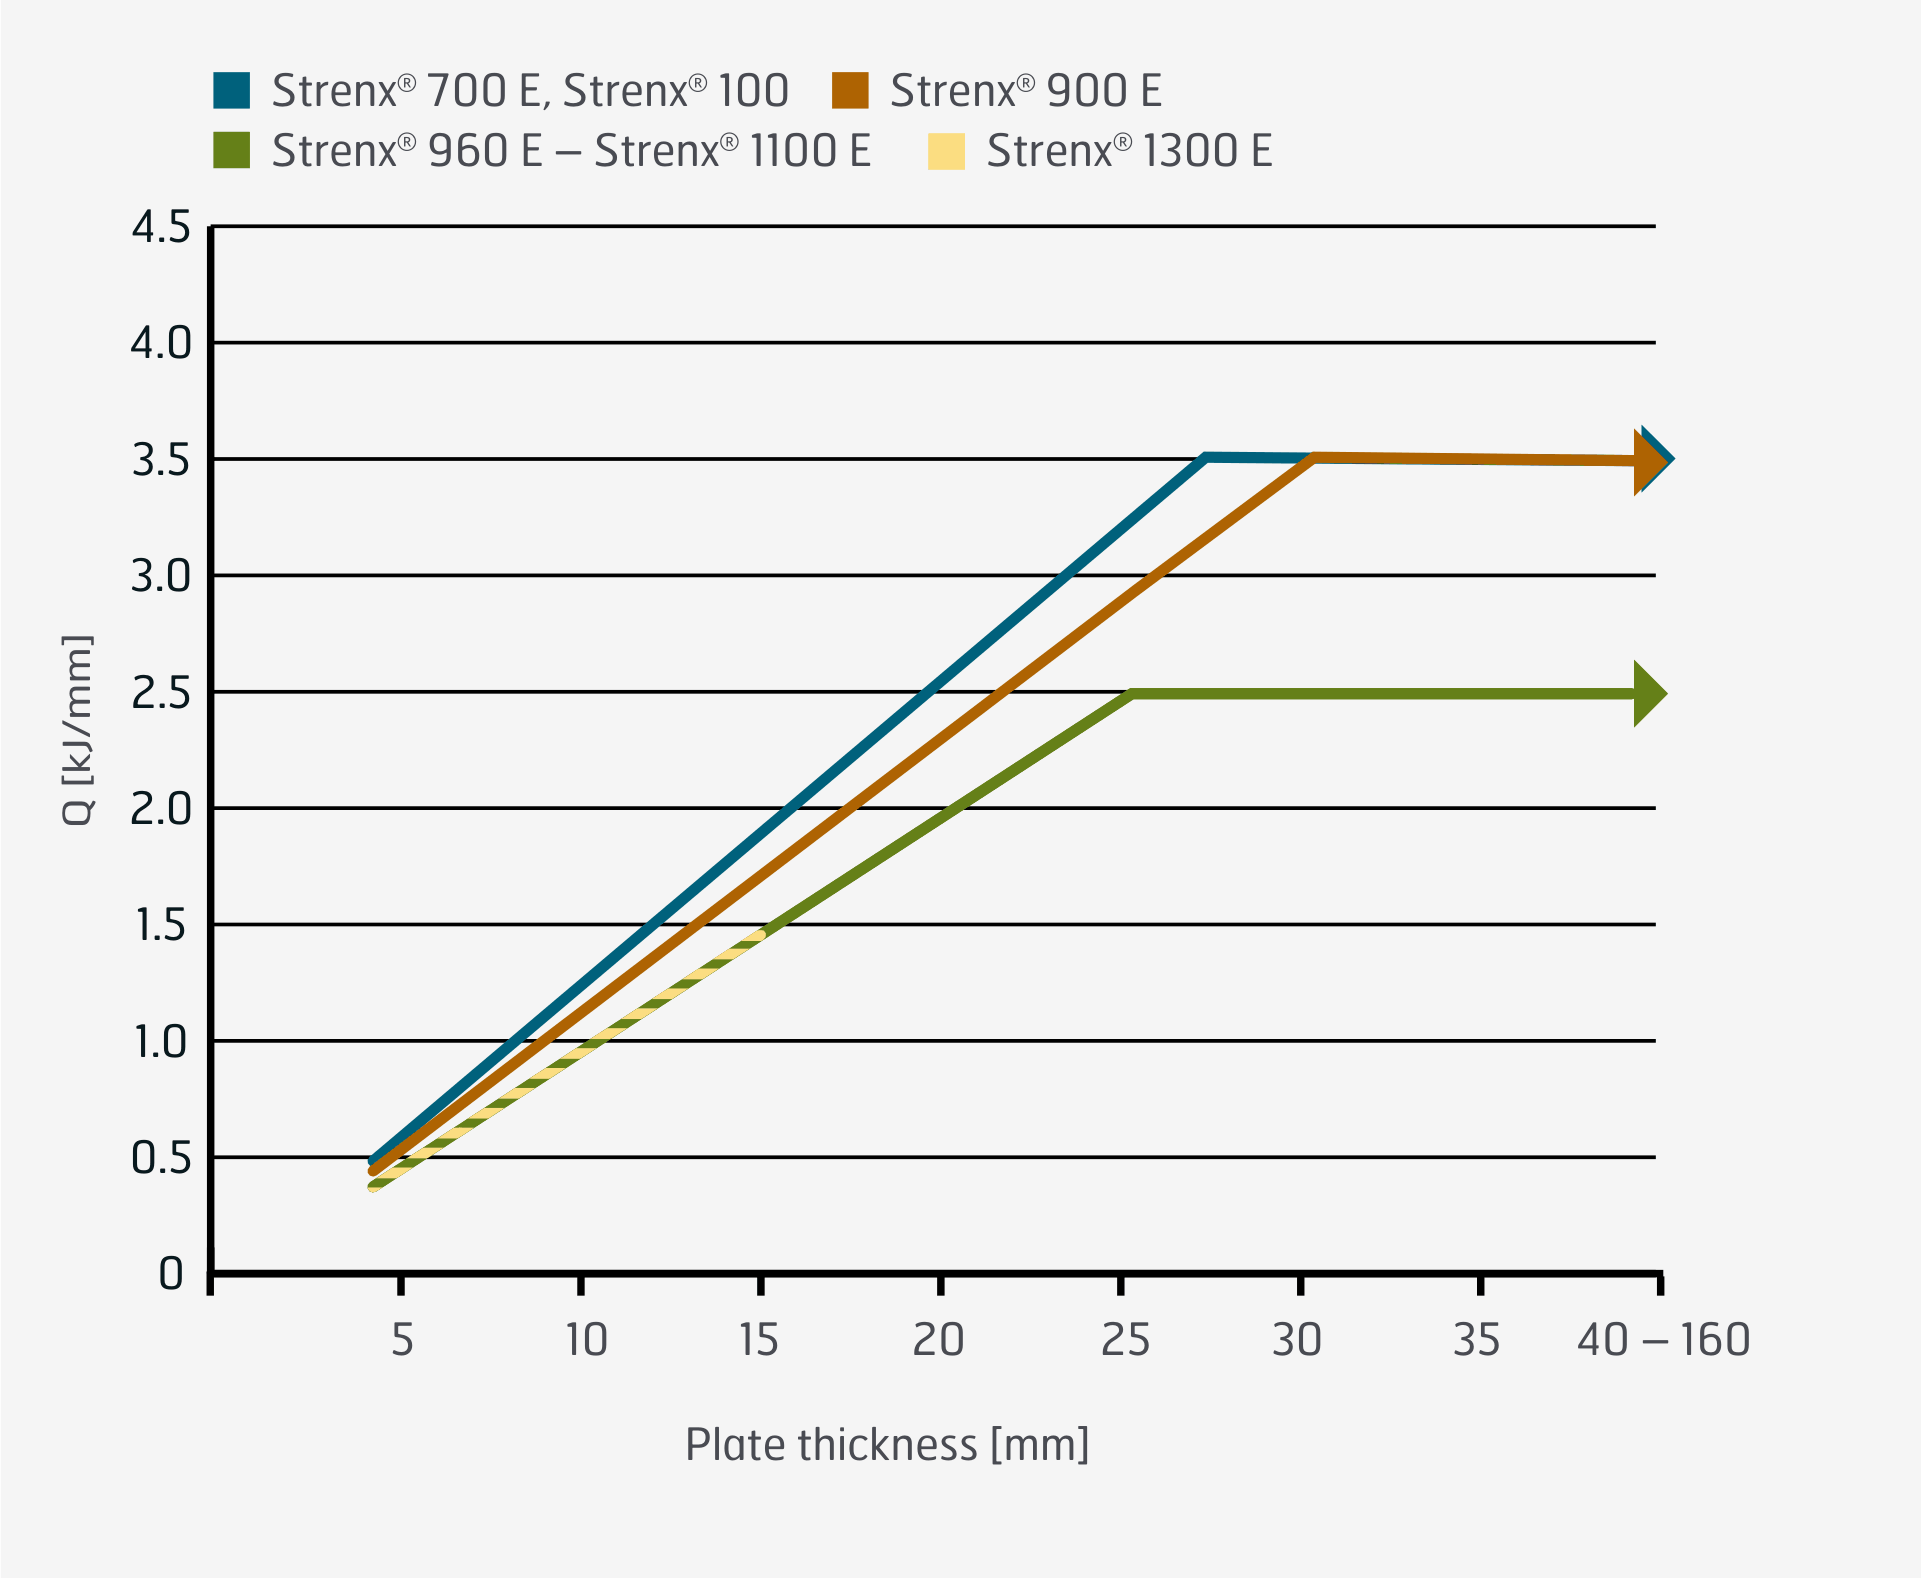
Schweißen bei höheren erhöhten Vorwärm- und Zwischenlagentemperaturen
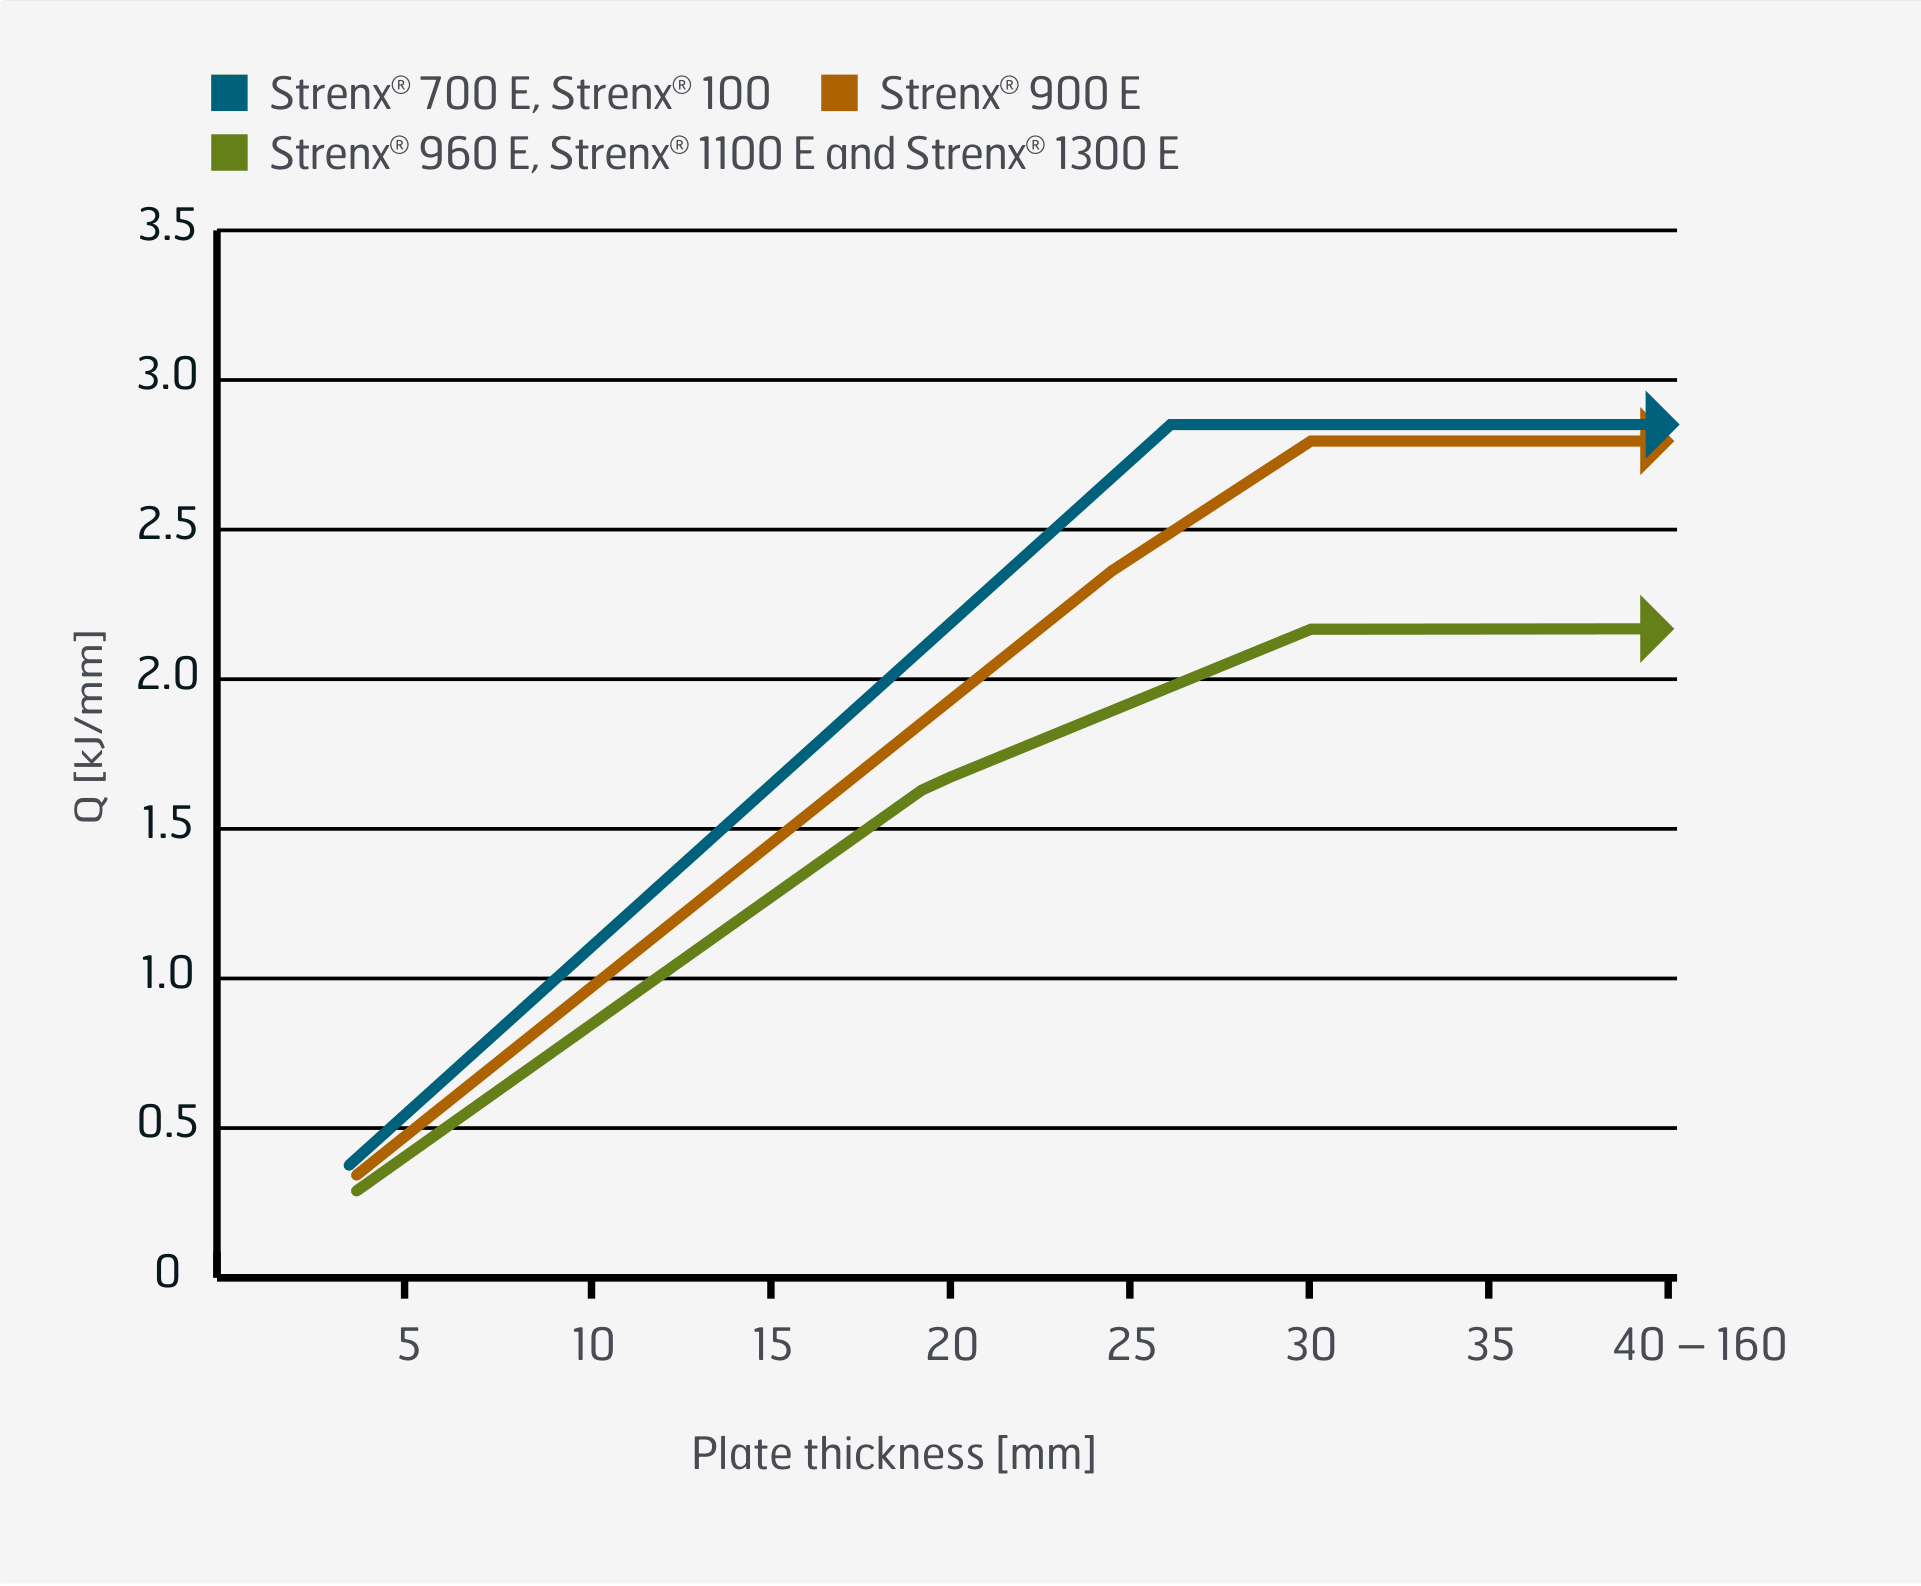
Höhere erhöhte Temperaturen, die beispielsweise bei Mehrlagenschweißverbindungen auftreten können, beeinflussen die empfohlene Wärmeeinbringung. Die nachstehenden Diagramme zeigen die empfohlene Wärmeeinbringung für Fugentemperaturen von 100 °C und 175 °C.
* Andere Strenx®-Güten werden aufgrund ihrer geringeren Blechdicke nicht erwähnt. Diese Situationen erreichen typischerweise keine so hohen Zwischenlagentemperaturen wie 175 °C.
Der t8/5-Wert
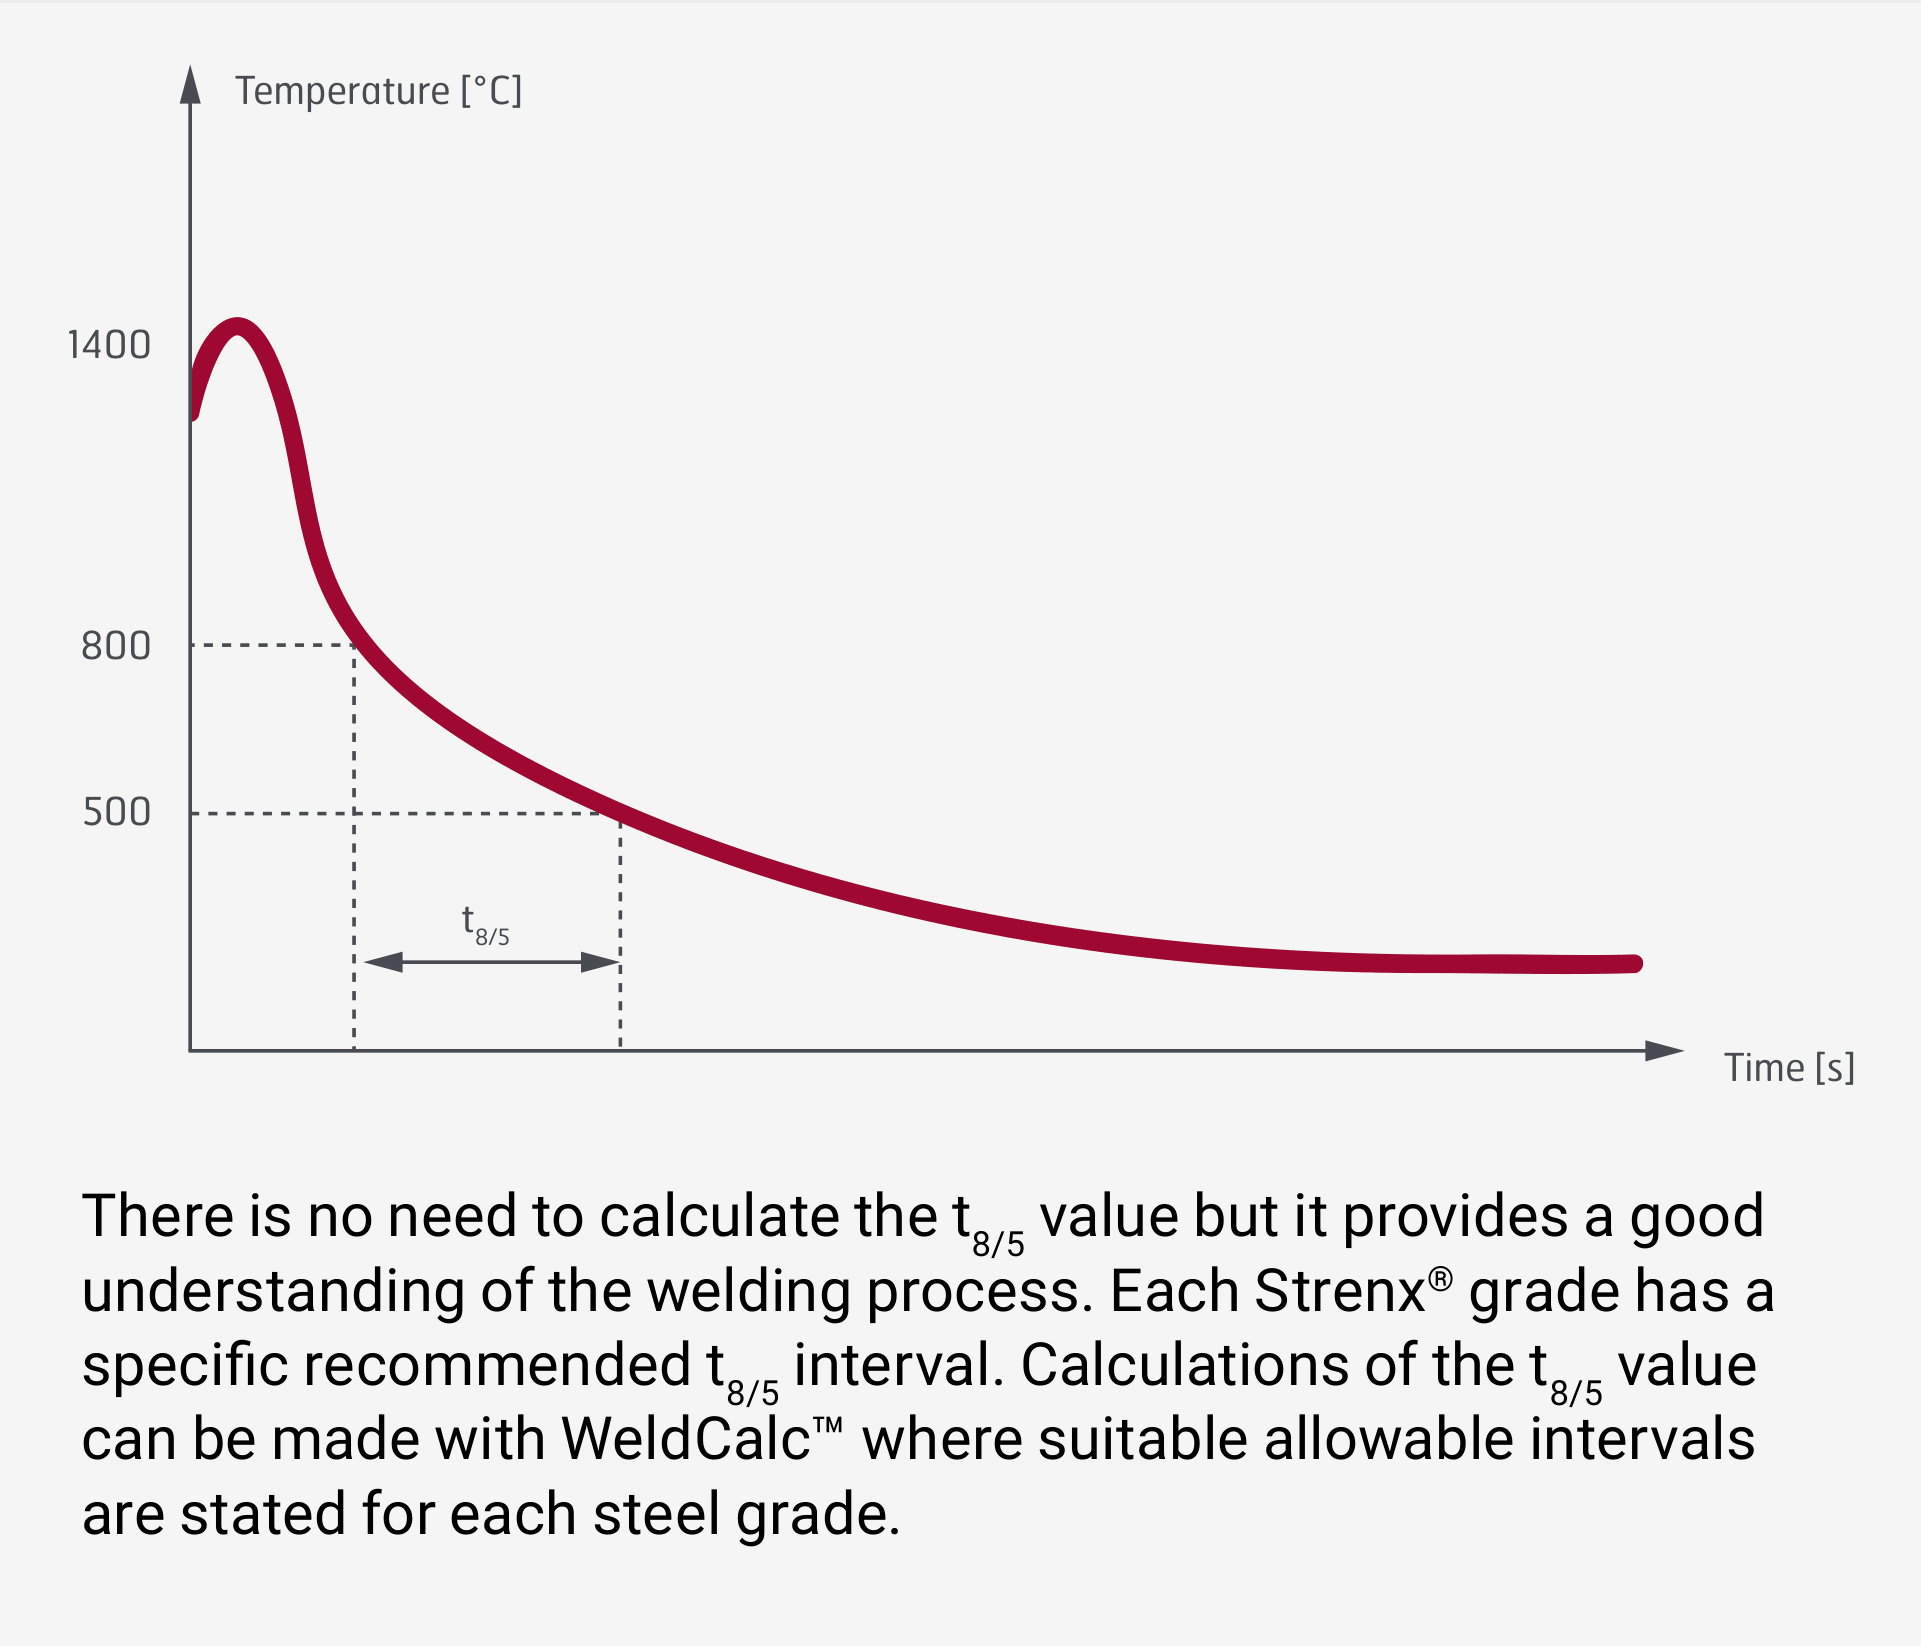
Der thermische Zyklus des Schweißens kann durch die Abkühlzeit in der WEZ zwischen 800 °C und 500 °C definiert werden. Dieser Parameter wird als t8/5-Wert bezeichnet und ist in der nachstehenden Abbildung dargestellt. Er ist über verschiedene Teile einer Verbindung näherungsweise konstant, solange die Spitzentemperatur eines Schweißvorgangs über 900 °C erreicht.
Es ist nicht erforderlich, den t8/5-Wert zu berechnen, aber er vermittelt ein gutes Verständnis des Schweißprozesses. Jede Strenx®-Güte hat ein spezifisches empfohlenes t8/5-Intervall. Berechnungen des t8/5-Werts können mit WeldCalc™ durchgeführt werden, wo für jede Stahlgüte geeignete zulässige Intervalle angegeben sind.
t8/5-Werte, min. 27 J bei -40 °C (Seite 15)
Strenx® 960 E, Strenx® 1100 E, Strenx® 1300 E | 5-15 s |
|---|---|
Strenx® 1100MC | 1-10 s |
Strenx® 900MC, Strenx® 900 Plus, Strenx® Section 900MC, Strenx® Tube 900MH, Strenx® 960MC, Strenx® Tube 960MH, Strenx® 960 Plus | 1-15 s |
Strenx® 100, Strenx® 700 E, Strenx® 900 E, Strenx® Tube 960QLH | 5-20 s |
Strenx® 100 XF, Strenx® 110 XF, Strenx® 650MC, Strenx® Section 650MC, Strenx® 600MC, Strenx® 700MC, Strenx® 700MC Plus, Strenx® Section 700MC, Strenx® Tube 700MH, Strenx® Tube 700MLH | 1-20 s |
Strenx® Tube 700 QLH | 5-25 s |
Härteverteilung in der Verbindung
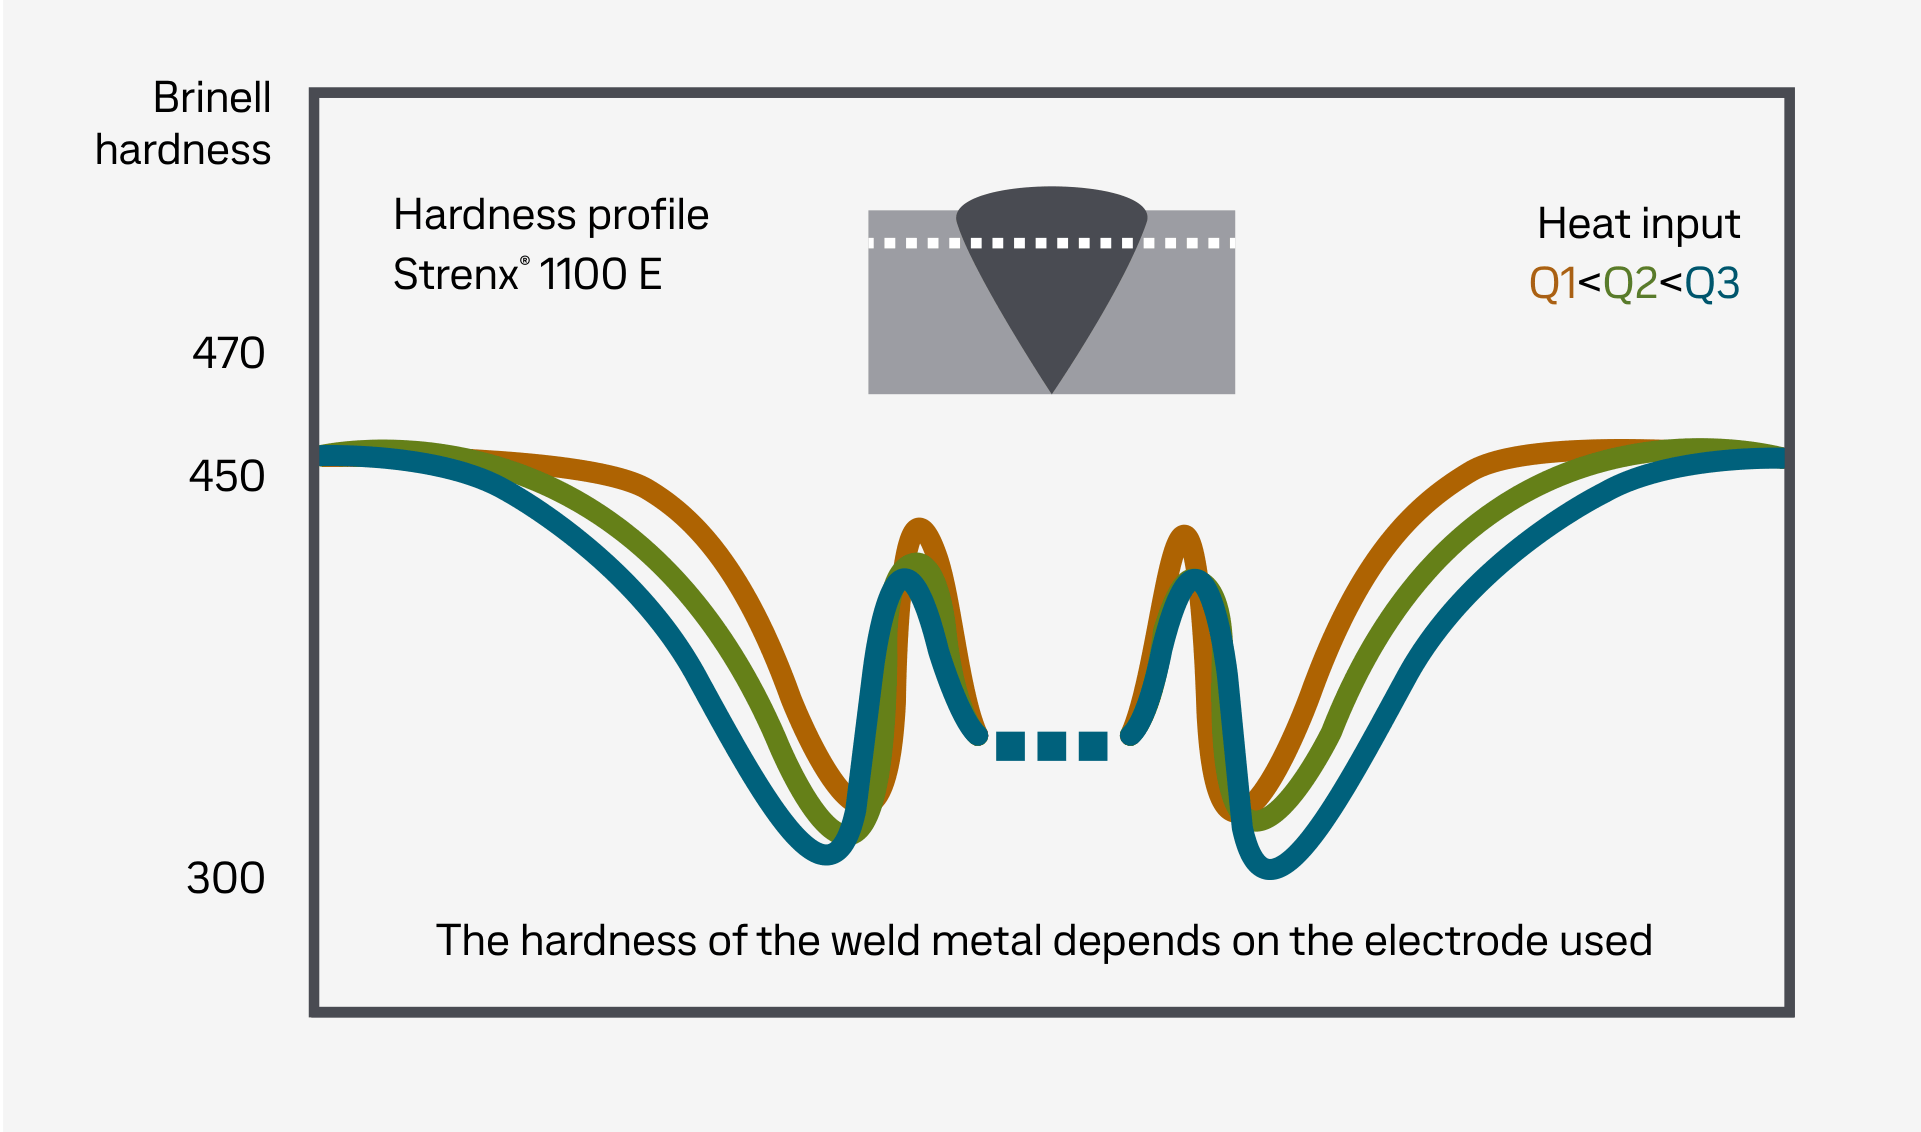
Die Härteverteilung in der WEZ hängt von der Stahlgüte, der Dicke der Bleche und der beim Schweißen angewendeten Wärmeeinbringung ab. Die Härte in der Schweißnaht wird durch ihre Festigkeit bestimmt — je höher die Festigkeit in der Verbindung, desto höher die Härtewerte. Die Härte des Schweißguts hängt von der verwendeten Elektrode ab.
Maximal empfohlene Vorwärm-/Zwischenlagentemperatur beim Schweißen und thermischen Schneiden
Die maximalen Vorwärm-/Zwischenlagentemperaturen werden angegeben, um eine Verschlechterung der mechanischen Eigenschaften der gesamten Schweißkonstruktion zu vermeiden. Die angegebenen maximalen Vorwärmtemperaturen gelten für das Schweißen bei Verwendung von Vorwärmen. Da Strenx® CR-Güten nur mit einer Einlagentechnik geschweißt werden, werden keine maximalen Vorwärmtemperaturen angegeben.
Maximal empfohlene Vorwärm-/Zwischenlagentemperatur beim Schweißen und thermischen Schneiden (Seite 17)
Stahlbezeichnung | Max. Vorwärm-/Zwischenlagentemp. [°C] |
|---|---|
Strenx® 100 | 300 |
Strenx® 100 XF | 100 |
Strenx® 110 XF | 100 |
Strenx® 600MC | 100 |
Strenx® 650MC | 100 |
Strenx® 650 Section | 100 |
Strenx® 700 E* | 300 |
Strenx® 700MC | 100 |
Strenx® 700MC Plus | 100 |
Strenx® Section 700MC | 100 |
Strenx® Tube 700MH | 100 |
Strenx® Tube 700MLH | 100 |
Strenx® Tube 700QLH | 300 |
Strenx® 900 E* | 300 |
Strenx® 900 Plus | 100 |
Strenx® 900MC | 100 |
Strenx® Section 900MC | 100 |
Strenx® Tube 900MH | 100 |
Strenx® 960 E* | 100 |
Strenx® 960 Plus | 300 |
Strenx® 960MC | 100 |
Strenx® Tube 960MH | 100 |
Strenx® Tube 960QLH | 100 |
Strenx® 1100 E* | 100 |
Strenx® 1100MC | 100 |
Strenx® 1300 E* | 300 |
* In bestimmten Situationen können Zwischenlagentemperaturen bis zu 400 °C angewendet werden.
Schweißzusatzwerkstoffe
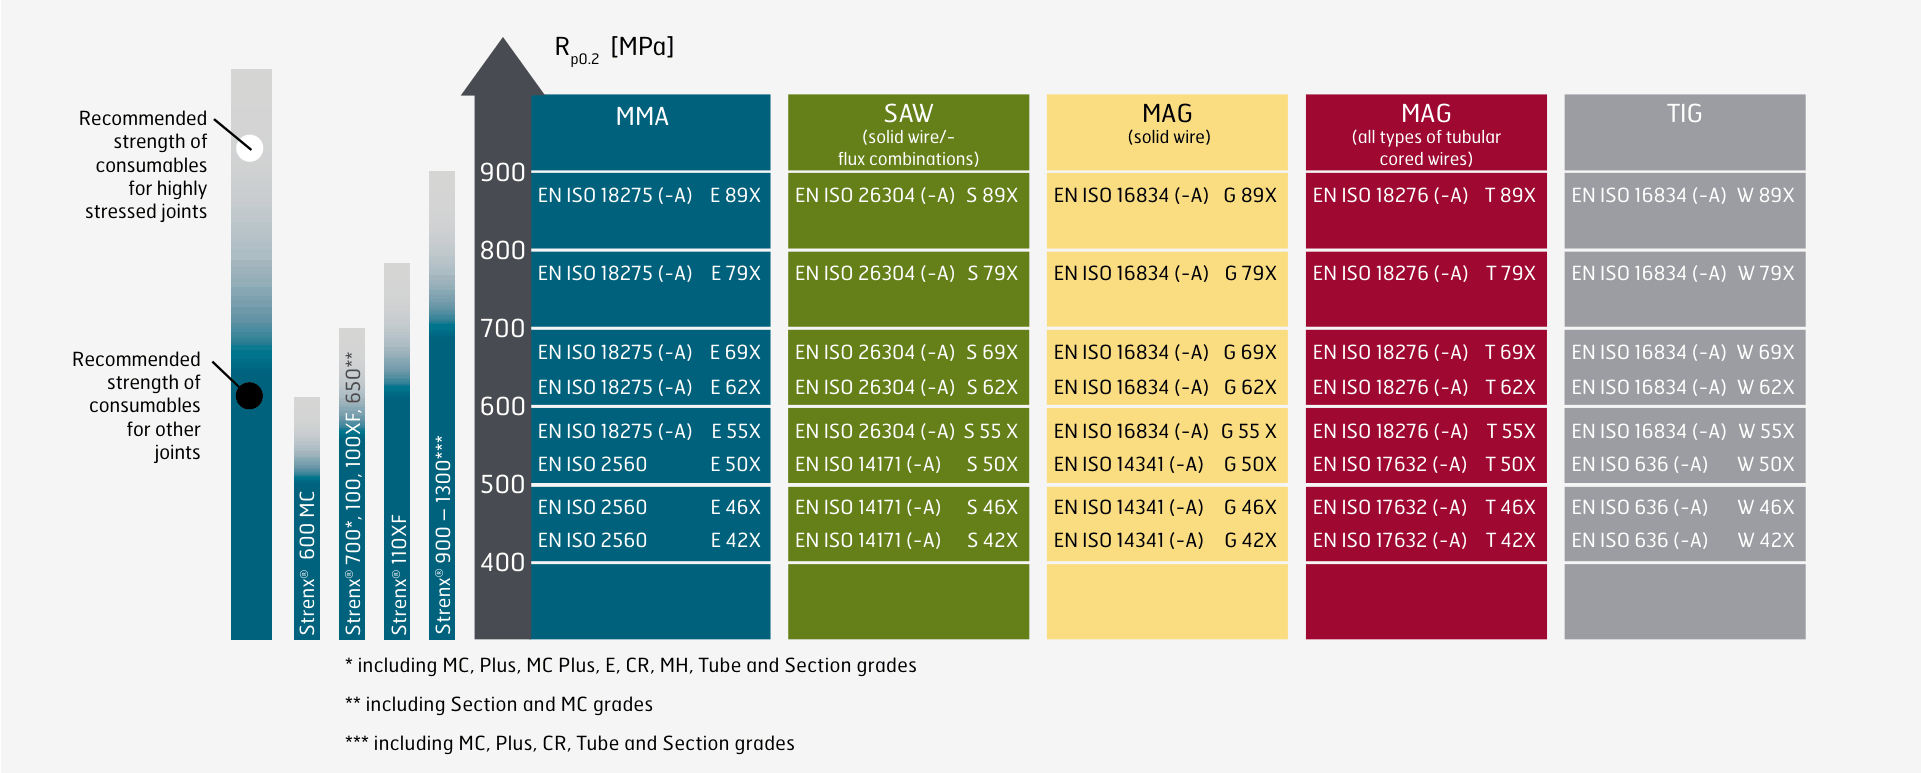
Unlegierte, niedriglegierte und nichtrostende Stahlzusatzwerkstoffe sind beim Schweißen von Strenx® am gebräuchlichsten.
Festigkeiten von unlegierten und niedriglegierten Schweißzusatzwerkstoffen
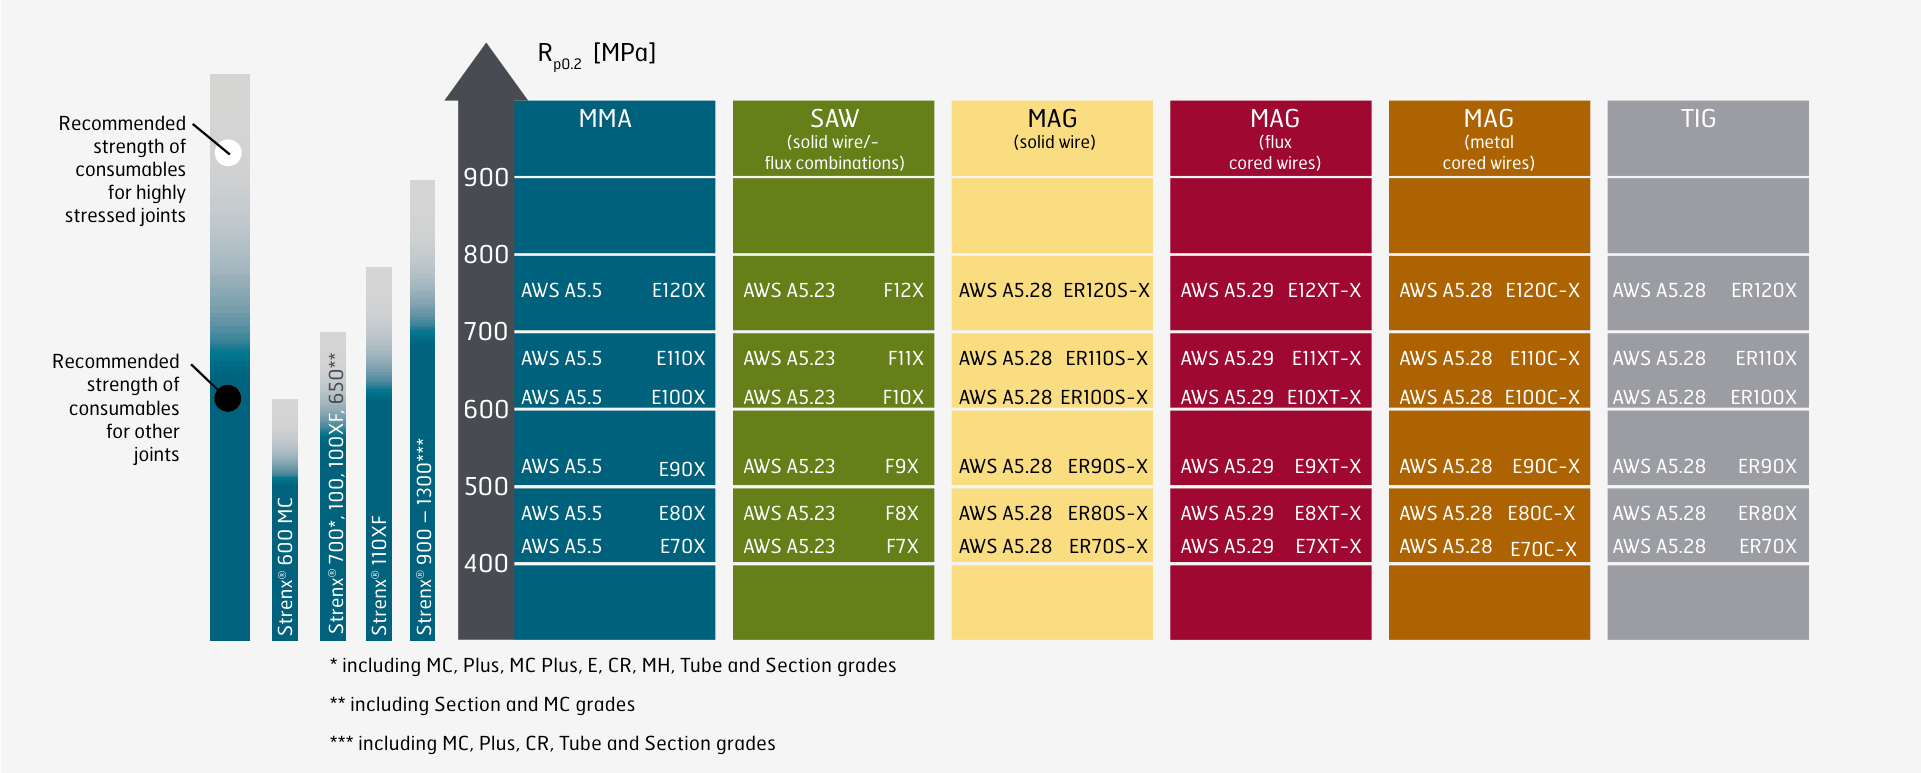
Die Festigkeit der Schweißzusatzwerkstoffe sollte gemäß den nachstehenden Diagrammen ausgewählt werden. Die Verwendung von Zusatzwerkstoffen mit niedriger Festigkeit kann mehrere Vorteile bieten, wie zum Beispiel:
- Höhere Zähigkeit des Schweißguts
- Höherer Widerstand gegen Wasserstoffrisse
- Geringere Eigenspannungen in der Verbindung
Bei Mehrlagenverbindungen in Strenx®-Güten, die ein Vorwärmen erfordern, ist es von Vorteil, mit Zusatzwerkstoffen unterschiedlicher Festigkeit zu schweißen. Heftschweißungen und die ersten Lagen werden mit Zusatzwerkstoffen niedriger Festigkeit geschweißt. Anschließend werden für die übrigen Lagen hochfeste Zusatzwerkstoffe verwendet. Diese Technik kann sowohl die Zähigkeit als auch den Widerstand gegen Wasserstoffrisse in der Verbindung erhöhen.
Wasserstoffgehalt von unlegierten und niedriglegierten Schweißzusatzwerkstoffen
Der Wasserstoffgehalt sollte kleiner oder gleich 5 ml Wasserstoff pro 100 g Schweißgut sein. Massivdrähte, die beim MAG- und TIG-Schweißen verwendet werden, können diese niedrigen Wasserstoffgehalte im Schweißgut typischerweise erzeugen. Der Wasserstoffgehalt für andere Arten von Schweißzusatzwerkstoffen kann beim Hersteller erfragt werden.
Beispiele für Zusatzwerkstoffe sind in SSAB TechSupport 60 angegeben. Wenn Zusatzwerkstoffe gemäß den Empfehlungen des Herstellers gelagert werden, wird der Wasserstoffgehalt auf dem vorgesehenen Niveau gehalten. Dies gilt vor allem für umhüllte Zusatzwerkstoffe und Pulver.
Schutzgas
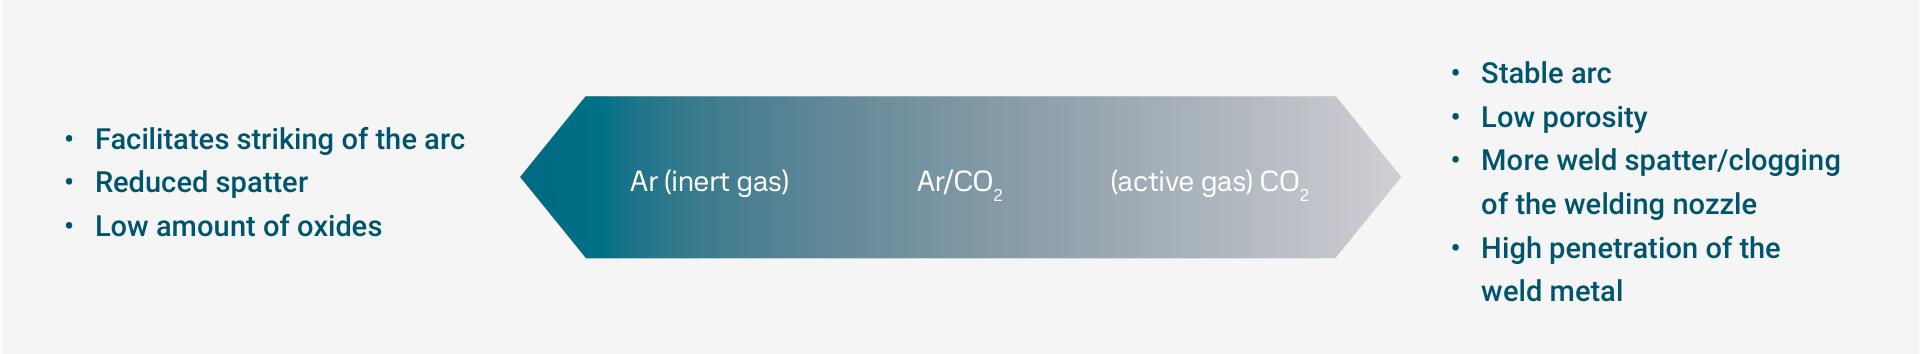
Die Wahl und Mischung der Schutzgase hängt von der Schweißsituation ab. Mischungen aus Ar und CO2 sind am gebräuchlichsten.
Bei allen auf Schutzgas basierenden Schweißverfahren hängt der Schutzgasfluss von der Schweißsituation ab. Eine allgemeine Richtlinie ist, dass der Schutzgasfluss in l/min auf denselben Wert eingestellt werden sollte wie der in mm gemessene Innendurchmesser der Düse.
Beispiele für Schutzgasmischungen (Seite 20)
Schweißverfahren | Lichtbogenart | Position | Schutzgas |
|---|---|---|---|
MAG, Massivdraht | Kurzlichtbogen | Alle Positionen | 18-25 % CO2 Rest Ar |
MAG, Fülldraht | Kurzlichtbogen | Alle Positionen | 18-25 % CO2 Rest Ar |
MAG, Massivdraht | Sprühlichtbogen | Horizontal (PA, PB, PC) | 15-20 % CO2 Rest Ar |
MAG, FCAW | Sprühlichtbogen | Alle Positionen | 15-20 % CO2 Rest Ar |
MAG, MCAW | Sprühlichtbogen | Horizontal (PA, PB, PC) | 15-20 % CO2 Rest Ar |
Robotergestütztes und automatisiertes MAG | Sprühlichtbogen | Horizontal (PA, PB, PC) | 8-18 % CO2 Rest Ar |
TIG | Sprühlichtbogen | Alle Positionen | 100 % reines Ar |
Zusätzliche Empfehlungen für das Schweißen von Strenx®
Wie beim Schweißen aller Stahlsorten sollten normale Vorsichtsmaßnahmen zur Vermeidung von Unregelmäßigkeiten getroffen werden. Für weitere Informationen zu diesem Thema laden Sie SSAB TechSupport 47 herunter.
Widerstand gegen Terrassenbruch und Heißrisse
Die Strenx®-Güten werden mit sehr niedrigen Gehalten an Verunreinigungen wie Schwefel und Phosphor hergestellt. Diese Tatsache trägt zu den vorteilhaften mechanischen Eigenschaften in der WEZ und im unbeeinflussten Grundwerkstoff bei. Darüber hinaus führt sie auch zu einem erhöhten Widerstand gegen Schweißunregelmäßigkeiten in Form von Heißrissen und Terrassenbruch.
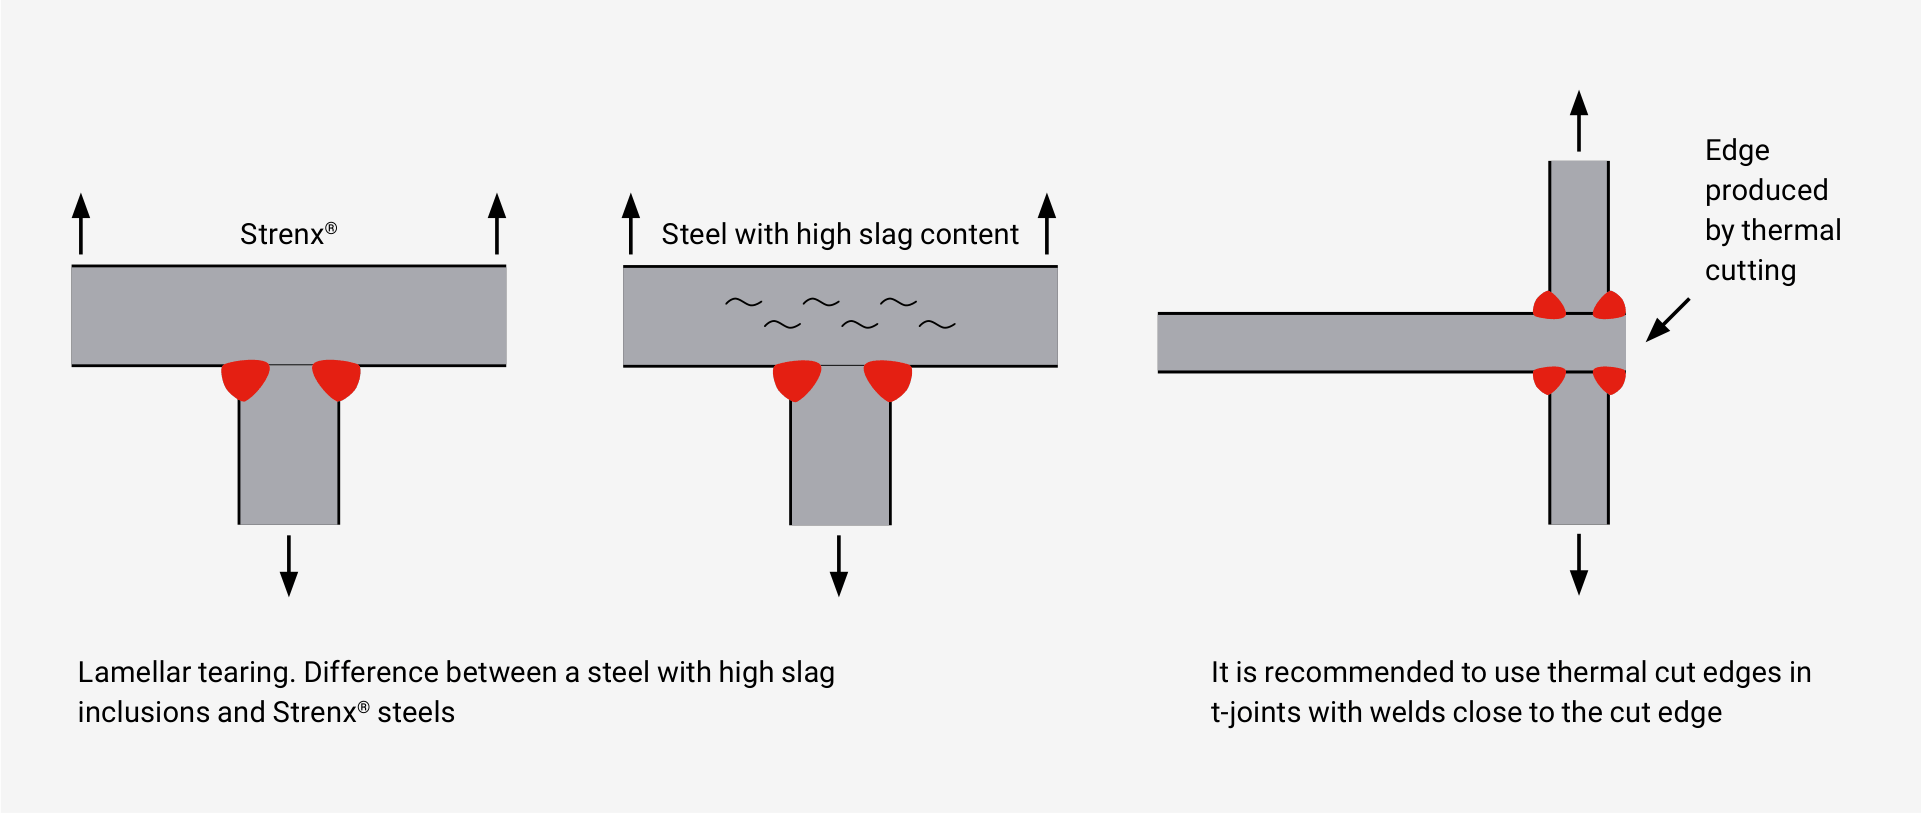
Terrassenbruch ist eine Folge von Einschlüssen, die parallel zur Blechoberfläche angeordnet sind, wenn eine Zugbelastungsrichtung senkrecht zur Blechoberfläche vorliegt. Für Verbindungen, die senkrecht zur Richtung der Blechoberfläche belastet werden, vermeiden Sie scharfe Defekte, indem Sie die Verbindungen von der Blechkante entfernt anordnen. Bei Verbindungen in dünneren Blechdicken erzeugt das thermische Schneiden eine Kante mit höherer Oberflächenqualität als das Scherschneiden und Stanzen.
Heißrissbildung
- Halten Sie die Verbindung vor dem Schweißen frei von Verunreinigungen wie Öl und Fett. Entfernen Sie diese Substanzen mit einer geeigneten Methode.
Schweißen auf Strenx® mit Grundierung
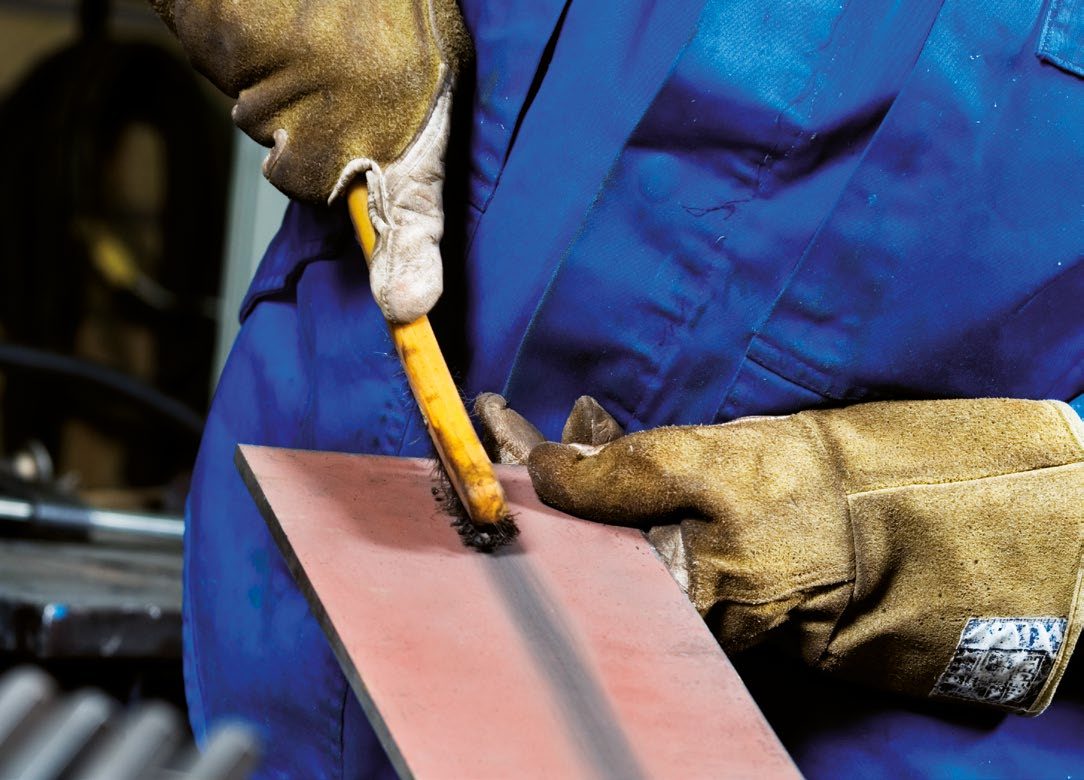
Strenx®-Güten können mit einer Grundierung bestellt werden. In diesem Fall kann das Schweißen aufgrund des geringen Zinkgehalts direkt auf der Grundierung durchgeführt werden. Die Grundierung kann im Bereich um die Verbindung leicht abgebürstet oder abgeschliffen werden. Das Entfernen der Grundierung vor dem Schweißen kann die Porosität in der Schweißnaht minimieren und das Schweißen in anderen als der horizontalen Position erleichtern. Wenn die Grundierung auf der Schweißnahtvorbereitung belassen wird, erhöht sich die Porosität des Schweißguts geringfügig. Das MAG-Schweißverfahren mit basischen Fülldrähten und das MMA-Schweißverfahren bieten die geringste Porosität. Wie bei allen Schweißarbeiten muss für eine gute Belüftung gesorgt werden, um schädliche Auswirkungen auf den Schweißer und seine Umgebung zu vermeiden. Für weitere Informationen laden Sie SSAB TechSupport 25 herunter.
Für bestmögliche Ergebnisse kann die Grundierung entfernt werden.
Schweißen von kaltgewalzten Strenx®-Produkten, die mit einem Ölfilm bestellt wurden
Um Korrosionsschäden zu vermeiden, wird das Stahlblech normalerweise mit einem dünnen Ölfilm beschichtet. Der Ölfilm ist so dünn, dass er keine Porositätsprobleme verursacht. Das Öl wird vergast und verschwindet beim Schweißen schnell.
Wärmebehandlung nach dem Schweißen
Strenx®-Produkte außer Strenx® 1100 E, Strenx® 1300 E und Strenx® 1100MC können durch eine Wärmebehandlung nach dem Schweißen spannungsarm geglüht werden, obwohl dies selten erforderlich ist. Eine Wärmebehandlung nach dem Schweißen der drei zuletzt genannten Stahlgüten wird nicht empfohlen, da diese Maßnahme die mechanischen Eigenschaften der gesamten Konstruktion beeinträchtigen kann. Wenden Sie sich für weitere Informationen zu geeigneten Temperaturen und Haltezeiten an SSAB.
Lagerung
Wenn Strenx® in einer Umgebung gelagert wird, in der sich Verunreinigungen auf der Oberfläche des Blechs ansammeln können, müssen einige Vorsichtsmaßnahmen getroffen werden. Um Schweißfehler zu vermeiden, kann vor dem Schweißen eine Reinigung des Stahls erforderlich sein.
Werkstoffgruppierungen gemäß der europäischen Norm ISO/TR 15608 (Seite 23)
Bei der Durchführung von Schweißverfahrensprüfungen gemäß der europäischen Norm werden die Stahlgruppierungen festgelegt auf:
Stahl | Dicke [mm] | Werkstoffgruppierung gemäß ISO/TR 15608 |
|---|---|---|
Strenx® 700 E | ≤ 53.0 | 3.2 |
Strenx® 700 E | > 53.0 | 3.1 |
Strenx® 100 E | Alle Blechdicken | 3.1 |
Strenx® 900 E, 960 E, 1100 E, 1300 E | Alle Blechdicken | 3.2 |
Strenx® 100 XF, 110 XF, 700MC Plus, Strenx®-Güten mit der Endung MC, Tube MH, Tube MLH und alle Section-Güten | Alle Banddicken | 2.2 |
Strenx® 900 Plus, 960 Plus, Tube 960 QLH | Alle Banddicken | 3.2 |