




Armox® Zerspanen
Bearbeitungsempfehlungen
Bohren
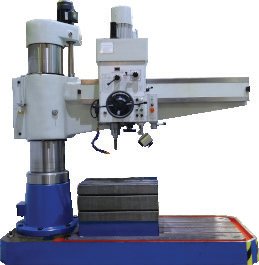
Das Bohren kann mit Schnellarbeitsstahlbohrern oder Hartmetallbohrern durchgeführt werden. Beim Bohren in Armox® mit HSS-Bohrern in Radial-/Säulenbohrmaschinen ist die erste Wahl ein HSS-Co-8%-Bohrer mit kleinem Drallwinkel; für einzelne Löcher können Sie einen gewöhnlichen HSS-Bohrer verwenden.
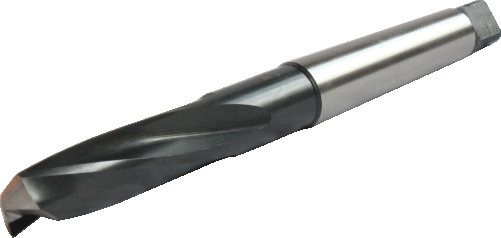
Hinweise zur Reduzierung von Vibrationen und zur Verlängerung der Lebensdauer des Bohrers — HSS-Bohrer, max. Bohrerlänge 3 × Durchmesser:
- Minimieren Sie die Abstände zur Säule und zwischen der Bohrerspitze und dem Werkstück.
- Verwenden Sie keinen längeren Bohrer als nötig.
- Verwenden Sie immer Metallunterlagen.
- Sicher spannen.
- Stabiler und fester Tisch.
- Kühlmittel verwenden.
- Kurz bevor der Bohrer durchbricht, lösen Sie den Vorschub für etwa eine Sekunde; Spiel/Rückfederung können sonst die Bohrerspitze abbrechen. Setzen Sie den Vorschub wieder ein, wenn das Spiel/die Rückfederung aufgehört hat.
Tabelle 5. HSS-Bohrer (max. Bohrerlänge 3 × Durchmesser). Die Spalten für den Bohrerdurchmesser (Dc) geben den Vorschub pro Umdrehung (fn) in mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 30 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 7 – 10 | 0,10 | 0,16 | 0,23 | 0,35 |
Armox® 440T | 5 – 7 | 0,09 | 0,14 | 0,20 | 0,30 |
Armox® 500T | 3 – 5 | 0,08 | 0,12 | 0,16 | 0,24 |
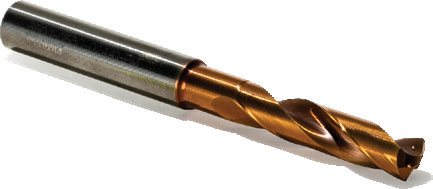
Bohrempfehlungen bei guten Maschinenbedingungen
Vollhartmetallbohrer, max. Bohrerlänge 3 × Durchmesser.
Tabelle 6. Vollhartmetallbohrer (max. Bohrerlänge 3 × Durchmesser). Die Spalten für den Bohrerdurchmesser (Dc) geben den Vorschub pro Umdrehung (fn) in mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 3,0–5,0 mm | Ø 5,1–10,0 mm | Ø 10,01–15,0 mm | Ø 15,01–20,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–80 | 0,03–0,06 | 0,06–0,12 | 0,12–0,17 | 0,17–0,22 |
Armox® 440T | 40–60 | 0,03–0,05 | 0,05–0,11 | 0,11–0,15 | 0,15–0,20 |
Armox® 500T | 35–60 | 0,03–0,05 | 0,05–0,10 | 0,10–0,14 | 0,14–0,18 |
Armox® 520T | 35–60 | 0,03–0,05 | 0,05–0,10 | 0,10–0,14 | 0,14–0,18 |
Armox® 560T | 30–40 | 0,03–0,05 | 0,05–0,09 | 0,09–0,13 | 0,13–0,17 |
Armox® 600T | 25–35 | 0,02–0,04 | 0,04–0,08 | 0,08–0,13 | 0,13–0,16 |
Armox® 620T | 25–35 | 0,02–0,04 | 0,04–0,08 | 0,08–0,13 | 0,13–0,16 |
Armox® Advance | 18–25 | 0,02–0,04 | 0,04–0,08 | 0,08–0,12 | 0,12–0,15 |
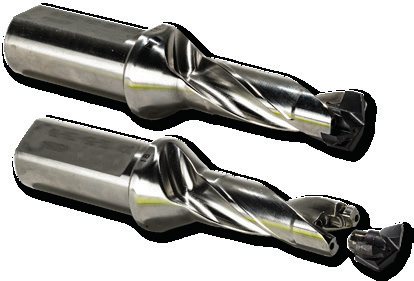
Bohrer mit Wechselspitze, max. Bohrerlänge 3 × Durchmesser.
Tabelle 7. Bohrer mit Wechselspitze (max. Bohrerlänge 3 × Durchmesser). Vorschub pro Umdrehung (fn) in mm/U.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 12,0–20,0 mm | Ø 20,1–30,0 mm | Ø 30,01–44,0 mm | Ø 44,01–63,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–120 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 50–90 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 35–55 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Tabelle 8. Wendeschneidplattenbohrer (max. Bohrerlänge 2 × Durchmesser). Vorschub pro Umdrehung (fn) in mm/U. Die Broschüre gibt hier dieselben Werte an wie in Tabelle 7.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 12,0–20,0 mm | Ø 20,01–30,0 mm | Ø 30,01–44,0 mm | Ø 44,01–63,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 60–120 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 50–90 | 0,04–0,10 | 0,06–0,12 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 40–70 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 35–55 | 0,04–0,08 | 0,04–0,10 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 30–50 | 0,04–0,06 | 0,04–0,08 | 0,06–0,10 | 0,06–0,12 |
Senken und Flachsenken
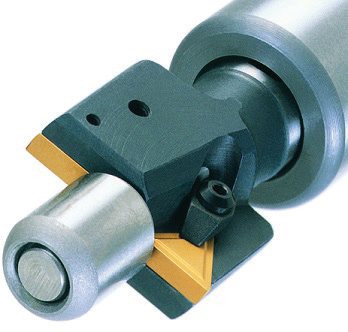
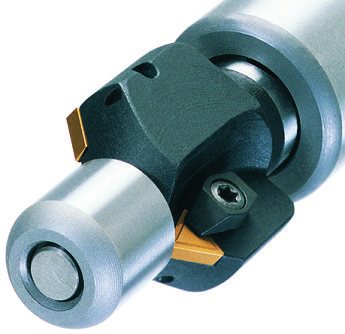
Das Senken und Flachsenken erfolgt am besten mit Werkzeugen mit auswechselbaren Schneidplatten. Verwenden Sie immer einen rotierenden Führungszapfen und Kühlmittel.
Tabelle 9. Flachsenken und Senken (Werkzeuglieferant: Granlund Tools). Die Spalten für den Flachsenkerdurchmesser (Dc) geben den Vorschub pro Umdrehung (fn) in mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 18,0–26,0 mm | Ø 26,00–38,0 mm | Ø 38,00–47,0 mm | Ø 47,00–60,0 mm |
|---|---|---|---|---|---|
Armox® 370T, CL 1 & 2 | 20–80 | 0,10–0,20 | 0,10–0,20 | 0,06–0,14 | 0,08–0,16 |
Armox® 440T | 20–50 | 0,10–0,20 | 0,10–0,20 | 0,06–0,14 | 0,08–0,16 |
Armox® 500T | 15–45 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 520T | 15–45 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 560T | 10–40 | 0,10–0,20 | 0,10–0,20 | 0,06–0,12 | 0,08–0,14 |
Armox® 600T | 10–35 | 0,10–0,20 | 0,10–0,20 | 0,06–0,10 | 0,06–0,12 |
Armox® 620T | 10–35 | 0,10–0,20 | 0,10–0,20 | 0,06–0,10 | 0,06–0,12 |
Wichtig: Reduzieren Sie die Schnittdaten beim Senken um etwa 30 %.
Fräsen
Für eine rationelle Produktion werden Fräser mit Hartmetallschneidplatten empfohlen. Beachten Sie Folgendes:
- Positionieren Sie den Fräser außermittig (nach links), um am Eintritt einen dickeren Span zu erzielen und am Austritt einen dicken Span zu vermeiden.
- Der Fräserdurchmesser sollte 20–50 % größer sein als die Schnittbreite ae.
- Vermeiden Sie es, den Fräser auf der Mittellinie zu zentrieren — das erzeugt mehr Vibrationen.
- Verwenden Sie immer das Gleichlauffräsen.
Tabelle 12. Planfräsen.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Vorschub pro Zahn (fz) min, mm/Zahn — Schneidplattensorte P20–P30 | Vorschub pro Zahn (fz) max, mm/Zahn — Schneidplattensorte P20–P30 |
|---|---|---|---|
Armox® 370T, CL 1 & 2 | 100–175 | 0,1 | 0,2 |
Armox® 440T | 50–80 | 0,1 | 0,2 |
Armox® 500T | 50–70 | 0,1 | 0,2 |
Armox® 520T | 50–70 | 0,1 | 0,2 |
Armox® 560T | 35–60 | 0,1 | 0,2 |
Armox® 600T | 30–55 | 0,07 | 0,15 |
Armox® 620T | 30–55 | 0,07 | 0,15 |
Armox® Advance | 25–40 | 0,07 | 0,15 |
Gewindeschneiden und Gewindefräsen
Mit den richtigen Werkzeugen können alle Gewindeschneid- und Gewindefräsarbeiten in allen Armox®-Güten durchgeführt werden. Wir empfehlen vierschneidige Gewindebohrer, die dem sehr hohen Drehmoment standhalten, das beim Gewindeschneiden in harten Materialien auftritt. Wenn die Festigkeit nicht kritisch ist, kann das gebohrte Loch 3 % größer als der Standard sein, was die Lebensdauer des Gewindebohrers erhöht.
Tabelle 10.Gewindeschneiden.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Größe von–bis |
|---|---|---|
Armox® 370T, CL 1 & 2 | 1–5 | M6–M30 |
Armox® 440T | 1–5 | M8–M30 |
Armox® 500T | 1–5 | M10–M30 |
Tabelle 11.Gewindefräsen.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Vorschub pro Zahn (fz), mm/Zahn |
|---|---|---|
Armox® 370T, CL 1 & 2 | 40–120 | 0,02–0,05 |
Armox® 440T | 40–120 | 0,02–0,05 |
Armox® 500T | 30–60 | 0,015–0,04 |
Armox® 520T | 30–60 | 0,015–0,04 |
Armox® 560T | 30–60 | 0,005–0,025 |
Armox® 600T | 30–40 | 0,005–0,025 |
Armox® 620T | 30–40 | 0,005–0,025 |
Armox® Advance | 25–35 | 0,005–0,015 |
Für das Gewindefräsen ist eine CNC-Maschine mit mindestens 3 Achsen erforderlich, und das Gewinde sollte in zwei Durchgängen hergestellt werden.
Kontakt und weitere Informationen
Wenden Sie sich an Ihren lokalen SSAB-Vertreter oder den Tech Support unter [email protected] oder besuchen Sie www.ssab.com.
Dieses Merkblatt enthält allgemeine Vorschläge und Berechnungsmodelle. Es liegt in der Verantwortung des Anwenders, die hierin enthaltenen Empfehlungen an die Anforderungen der jeweiligen Anwendung anzupassen.