




Armox® Schweißen
Schweißempfehlungen
Die Schutzplatten von SSAB haben eine magere chemische Zusammensetzung, die ein hohes Maß an Schweißbarkeit unterstützt. Darüber hinaus können diese Stahlgüten mit jedem konventionellen Schweißverfahren geschweißt werden. Geeignete Zusatzwerkstoffe umfassen ferritische und nichtrostende Typen, wobei die empfohlenen von der Stahlgüte abhängen. Alle Armox®-Güten können an andere schweißbare Stähle geschweißt werden.
Kantenvorbereitung
Eine gute Passung zwischen den Werkstücken ist wesentlich, um Spannungen und damit das Risiko von Rissbildung zu minimieren. Alle Arten von Verunreinigungen auf und in der Nähe der Kanten, wie Zunder, Rost, Öl, Farbe, Feuchtigkeit usw., müssen vor dem Schweißen entfernt werden.
Definition der Wärmeeinbringung
Das Schweißen mit der empfohlenen Wärmeeinbringung führt zu guten mechanischen Eigenschaften in der Verbindung. Die Wärmeeinbringung (Q), siehe Gleichung 1, eines Schweißvorgangs hängt von Stromstärke, Spannung und Vorschubgeschwindigkeit ab und beschreibt die pro Länge in die Verbindung eingebrachte Energie und beeinflusst die mechanischen Eigenschaften der Schweißverbindung. Beim Schweißen geht Energie im Lichtbogen verloren. Der thermische Wirkungsgradfaktor (k) gibt den Anteil der Wärmeeinbringung an, der in die Verbindung übertragen wird. Verschiedene Schweißverfahren haben unterschiedliche thermische Wirkungsgrade.
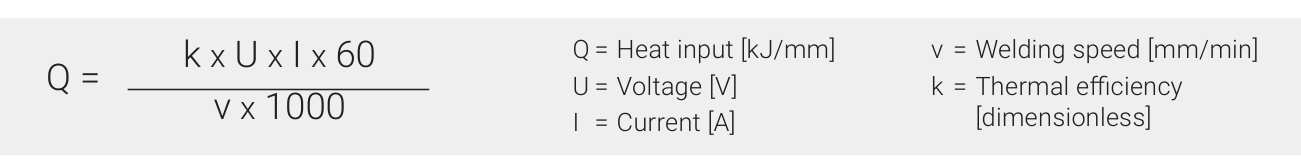
Gleichung 1. Berechnung der Wärmeeinbringung, mit den verwendeten Symbolen.
Heftschweißen
Beim Heftschweißen sollte jede Heftschweißung mindestens 50 mm lang sein, um Wasserstoffrisse in der Verbindung zu vermeiden.
Kohlenstoffäquivalente für Armox®
Der Widerstand eines Stahls gegen Wasserstoffrisse kann durch sein Kohlenstoffäquivalent ausgedrückt werden. Es gibt verschiedene Arten von Kohlenstoffäquivalenten, von denen die Äquivalente nach CET und CEV international am gebräuchlichsten sind. Niedrige Werte der Kohlenstoffäquivalente bedeuten einen geringeren Bedarf an Vorwärmung beim Schweißen. Typische Werte für Armox® sind in Tabelle 1 angegeben.
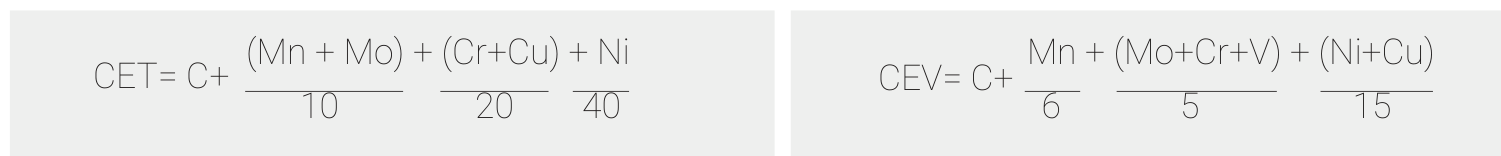
Gleichungen 2 und 3. Berechnung des Kohlenstoffäquivalents, CET und CEV.
Tabelle 1. Typische Kohlenstoffäquivalente für Armox®. Für die Berechnungen siehe Gleichungen 2 und 3.
Stahlgüte | Dickenbereich | CET [%] | CEV [%] |
|---|---|---|---|
Armox® 370T Class 1 | 3–100 mm | 0.46–0.50 | 0.67–0.73 |
Armox® 370T Class 2 | 3–152 mm | 0.46–0.53 | 0.67–0.93 |
Armox® 440T | 4–80 mm | 0.38–0.41 | 0.67–0.71 |
Armox® 500T | 3–130 mm | 0.46–0.53 | 0.67–0.93 |
Armox® 520T | 4–12 mm | 0.46 | 0.67 |
Armox® 560T | 4–15 mm | 0.46 | 0.62 |
Armox® 600T | 4–20 mm | 0.53–0.58 | 0.66–0.82 |
Armox® 620T | 5–15 mm | 0.53 | 0.66 |
Armox® Advance | 4–12 mm | 0.56–0.64 | 0.68–0.89 |
Auswahl der Schweißzusatzwerkstoffe
Ferritische und nichtrostende Zusatzwerkstoffe sind die empfohlenen Zusatzwerkstofftypen. Die möglichen Typen hängen von der Armox®-Güte und den Blechdicken in der Verbindung ab. Für alle Arten von Zusatzwerkstoffen gilt: Um eine optimale Kombination aus Festigkeit und Zähigkeit in der Schweißverbindung zu erzielen, wählen Sie einen Zusatzwerkstoff mit möglichst niedriger Festigkeit, der aber dennoch die Festigkeitsanforderungen der Verbindung erfüllt. Die Verwendung von Zusatzwerkstoffen niedriger Festigkeit kann mehrere Vorteile bieten, wie eine höhere Zähigkeit des Schweißguts, einen höheren Widerstand gegen Wasserstoffrisse und geringere Eigenspannungen in der Verbindung. Konstrukteure sollten daher versuchen, die Schweißnähte in Bereichen mit niedriger Spannung anzuordnen.
Unlegierte und niedriglegierte ferritische Zusatzwerkstoffe
Werden unlegierte oder niedriglegierte ferritische Zusatzwerkstoffe gewählt, liegt die geeignete Streckgrenze dieser Zusatzwerkstoffe unter etwa 500 MPa. Der empfohlene maximale Wasserstoffgehalt der Zusatzwerkstoffe beträgt 5 ml/100 g Schweißgut. Zusatzwerkstoffe für das MAG-Schweißen mit Massivdraht und das TIG-Schweißen können diese Anforderung erfüllen. Für andere Schweißverfahren haben die folgenden Arten von Zusatzwerkstoffen die Möglichkeit, den maximal zulässigen Wasserstoffgehalt zu erreichen:
- MAG-Schweißen mit Fülldrähten: basische und Rutil-Typen
- MAG-Schweißen mit Metallpulver-Fülldrähten: bestimmte Markennamen
- UP-Schweißen: Kombinationen aus Draht und basischem Pulver
In den drei letzten Fällen sind die genauen Wasserstoffgehalte im Datenblatt des Zusatzwerkstoffs zu finden.
Austenitische Zusatzwerkstoffe
Die empfohlenen austenitischen Zusatzwerkstoffe entsprechen dem Typ AWS 307 oder AWS 309. Wir empfehlen, Zusatzwerkstoffen gemäß AWS 307 den Vorzug zu geben und an zweiter Stelle gemäß AWS 309. Diese Arten von Zusatzwerkstoffen haben im gesamten Schweißgut Streckgrenzen bis zu etwa 500 MPa. Der Typ AWS 307 kann Heißrissen besser widerstehen als AWS 309. Für nichtrostende Zusatzwerkstoffe wird kein spezifischer maximaler Wasserstoffgehalt angegeben. Der Grund ist die höhere Wasserstofflöslichkeit in austenitischen Zusatzwerkstoffen.
Handhabung von Zusatzwerkstoffen
Alle Arten von Zusatzwerkstoffen sind gemäß den Empfehlungen des Herstellers zu lagern. Der Wasserstoffgehalt wird dann auf dem vorgesehenen Niveau gehalten. Weitere Informationen finden Sie in unserem TechSupport-Dokument zu Zusatzwerkstoffen. Sie finden es unter Downloads auf www.ssab.com, suchen Sie nach „consumables“.
Vorwärmtemperaturen
Es gibt Empfehlungen sowohl für minimale als auch für maximale Vorwärmtemperaturen des Stahls beim Schweißen. Die minimalen Vorwärmtemperaturen werden gefordert, um Wasserstoffrisse zu vermeiden. Maximale Vorwärmtemperaturen werden hingegen festgelegt, um eine Verschlechterung der mechanischen Eigenschaften der gesamten Schweißkonstruktion zu vermeiden. Vorwärmempfehlungen sind in Tabelle 2 angegeben. Die minimale Vorwärmtemperatur hängt von der Stahlgüte, der Blechdicke in der Verbindung, der Art der Zusatzwerkstoffe und der angewendeten Wärmeeinbringung ab. Werden ferritische Zusatzwerkstoffe verwendet, wird immer ein Vorwärmen empfohlen.
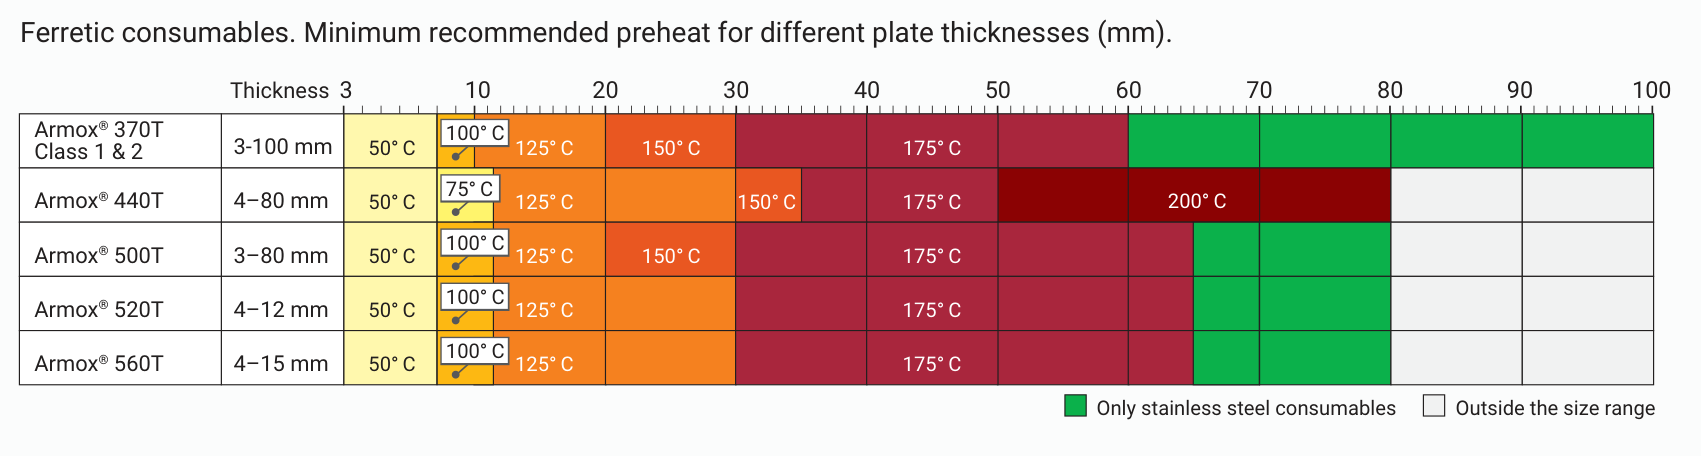
Tabelle 2a. Ferritische Zusatzwerkstoffe — empfohlene Mindestvorwärmung für verschiedene Einzelblechdicken (mm). Grün markiert Dicken, bei denen nur nichtrostende Zusatzwerkstoffe empfohlen werden; Weiß liegt außerhalb des Größenbereichs.
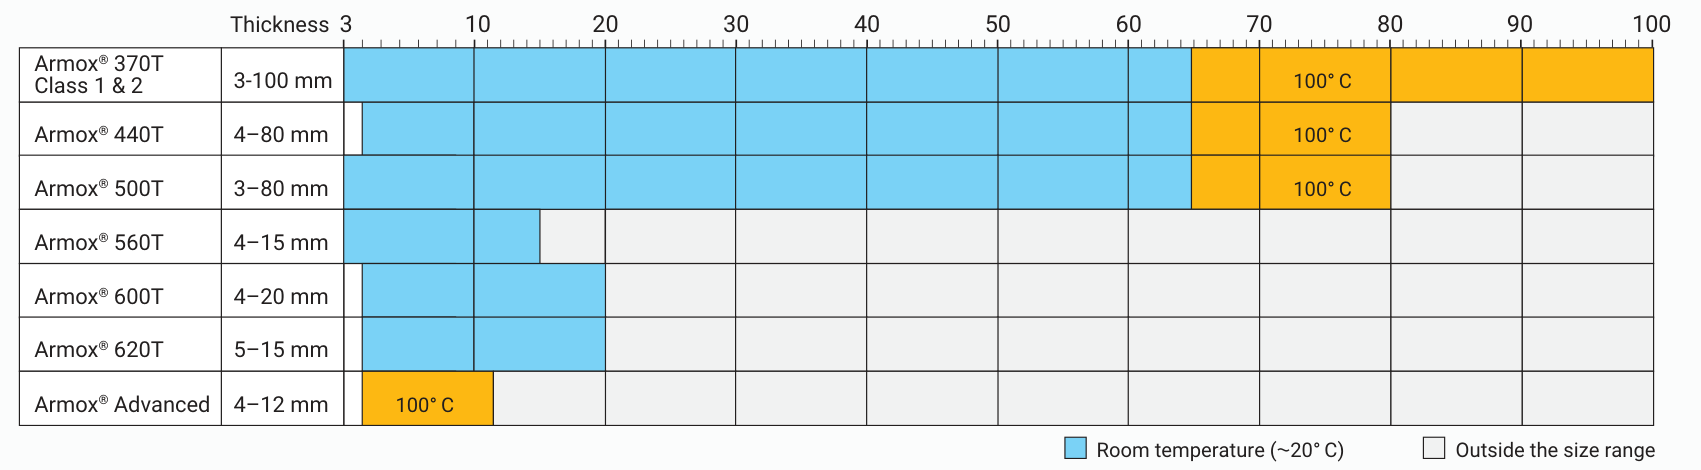
Tabelle 2b. Austenitische Zusatzwerkstoffe — empfohlene Mindestvorwärmung für verschiedene Einzelblechdicken (mm). Blau ist Raumtemperatur (etwa 20 °C); Weiß liegt außerhalb des Größenbereichs.
Die oben genannten minimalen Vorwärmtemperaturen gelten für Wärmeeinbringungen von 1,7 kJ/mm oder höher. Erhöhen Sie die minimale Vorwärmtemperatur in jedem der folgenden Fälle um 25 °C gegenüber den angegebenen Werten:
- Schweißen von fest eingespannten Verbindungen.
- Für Wärmeeinbringungen im Bereich von 1,0–1,6 kJ/mm. Wenden Sie sich an SSAB für minimale Vorwärmtemperaturen bei Wärmeeinbringungen unter 1,0 kJ/mm.
- Wenn die Umgebungsfeuchtigkeit hoch ist oder die Umgebungsluft- oder Fugentemperatur unter +5 °C liegt.
Raumtemperatur bezieht sich auf eine Temperatur der Umgebungsluft und eine Fugentemperatur von etwa 18 °C–25 °C. Ist dies nicht möglich, können Temperaturen bis hinunter zu +5 °C in diesen Bereichen akzeptiert werden.
Tabelle 3. Maximale Vorwärm-/Zwischenlagentemperaturen.
Stahlgüte | Maximale Vorwärm-/Zwischenlagentemperatur [°C] |
|---|---|
Armox® 370T Class 1 | 400 |
Armox® 370T Class 2 | 600 |
Armox® 440T | 190 |
Armox® 500T | 190 |
Armox® 520T | 170 |
Armox® 560T | 180 |
Armox® 600T | 160 |
Armox® 620T | 120 |
Armox® Advance | 120 |
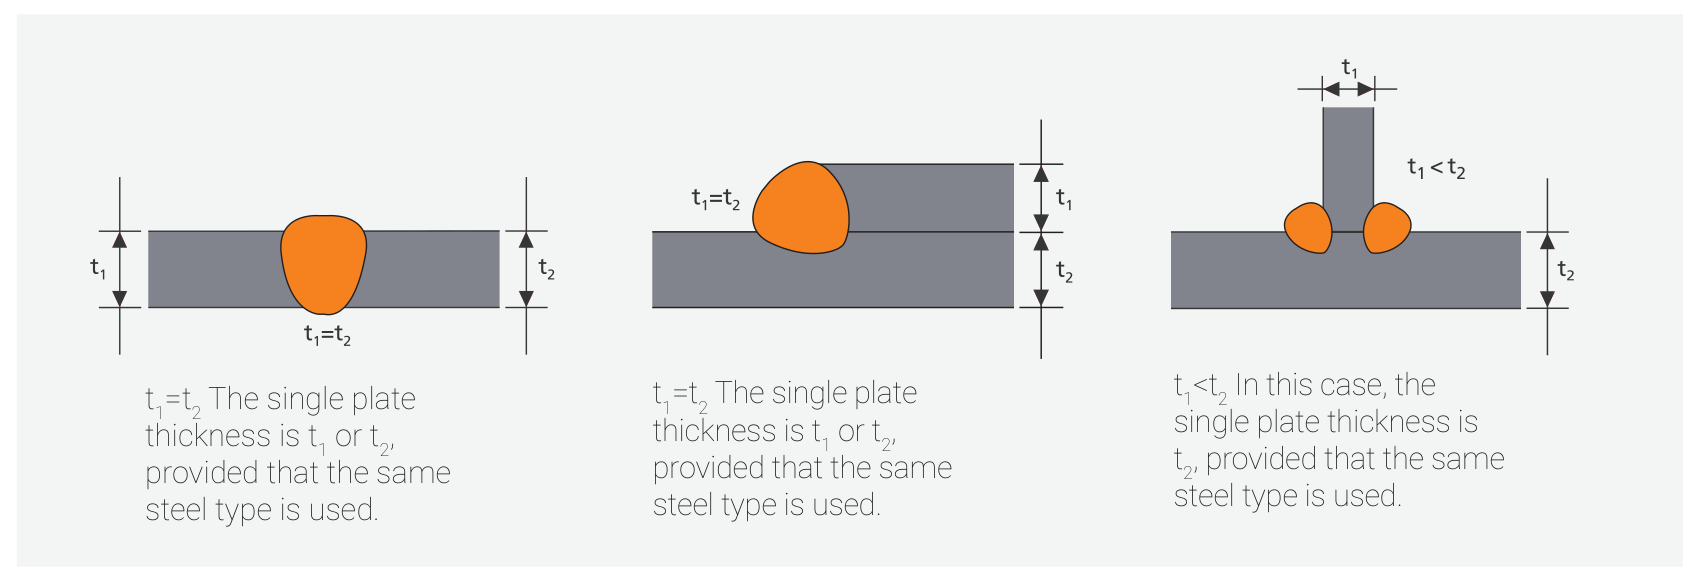
Abbildung 3. Einzelne und kombinierte Blechdicken.
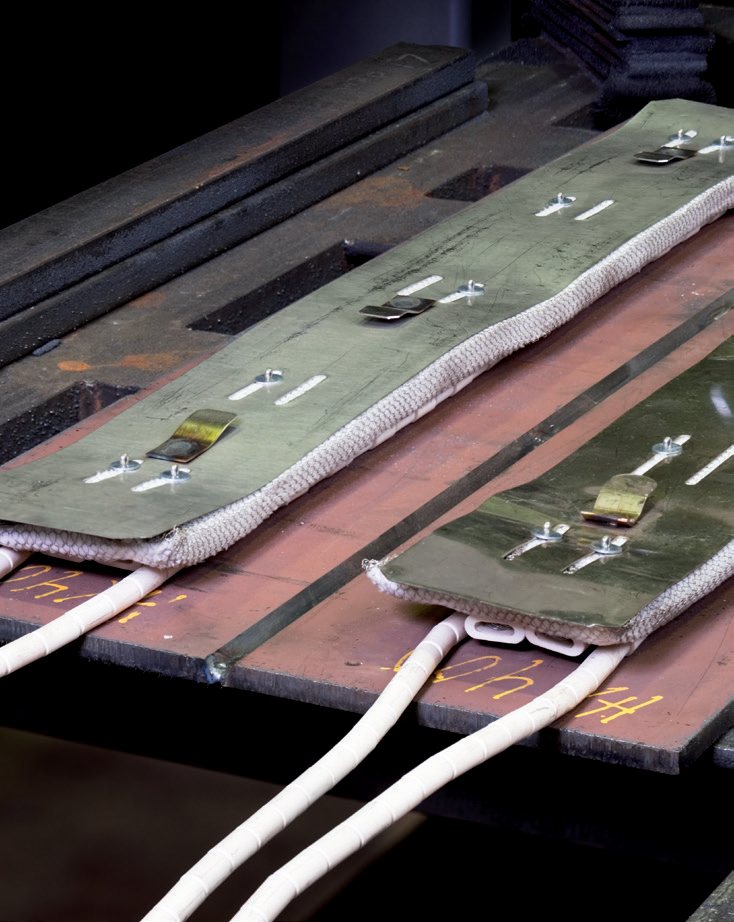
Abbildung 4. Verwendung von Vorwärmmatten.
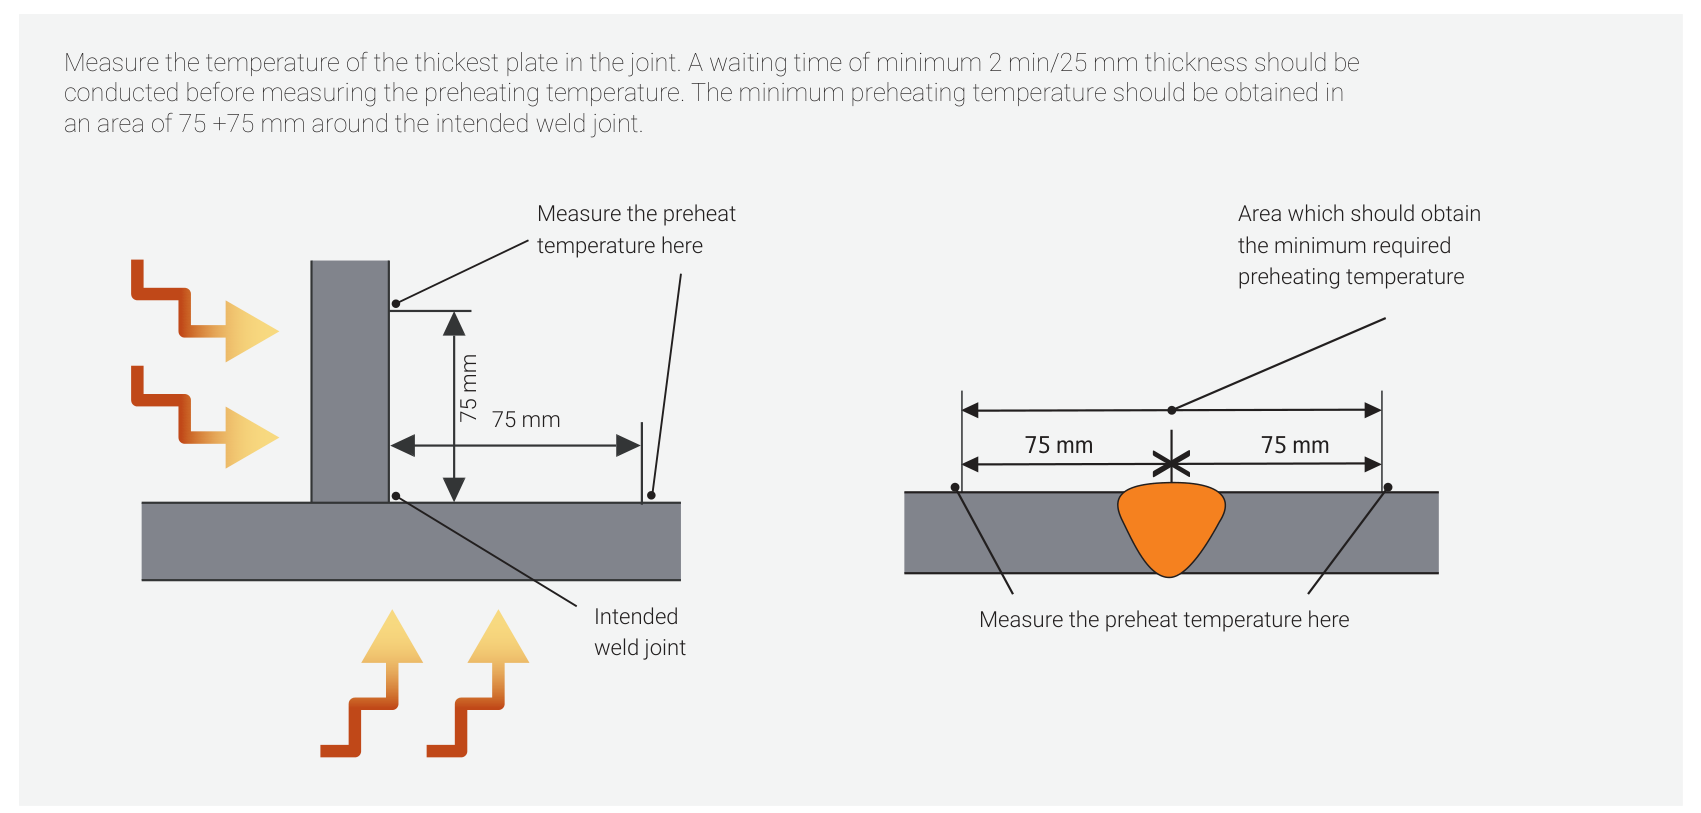
Abbildung 5. Durchführung des Vorwärmens. Messen Sie die Temperatur des dicksten Blechs in der Verbindung. Vor dem Messen der Vorwärmtemperatur sollte eine Wartezeit von mindestens 2 min/25 mm Dicke eingehalten werden. Die minimale Vorwärmtemperatur sollte in einem Bereich von 75 + 75 mm um die vorgesehene Schweißverbindung erreicht werden.
Kontakt und weitere Informationen
Wenden Sie sich an Ihren lokalen SSAB-Vertreter oder den Tech Support unter [email protected] oder besuchen Sie www.ssab.com.
Dieses Merkblatt enthält allgemeine Vorschläge und Berechnungsmodelle. Es liegt in der Verantwortung des Anwenders, die hierin enthaltenen Empfehlungen an die Anforderungen der jeweiligen Anwendung anzupassen.