




Armox® Schneiden
Schneidempfehlungen
Alle hochharten Armox®-Platten sollten unter kontrollierten Bedingungen geschnitten werden, wie nachstehend beschrieben. Tabelle 4 gibt die bevorzugte Methode für jede Güte und Dicke an.
Tabelle 4. Bevorzugte Schneidverfahren. Eine leere Zelle bedeutet, dass die Verfahrenszeile für diese Güte nicht gilt.
Armox® 370T CL 1 & 2 | Armox® 440T | Armox® 500T | Armox® 520T | Armox® 560T | Armox® 600T | Armox® 620T | Armox® Advance | Empfohlenes Schneidverfahren |
|---|---|---|---|---|---|---|---|---|
Bis zu 15 mm | Bis zu 25 mm | Bis zu 15 mm | Bis zu 12 mm | Bis zu 15 mm | Bis zu 10 mm | Abrasives Wasserstrahlschneiden Plasma Laser Trennscheibe | ||
15–25 mm | 25–30 mm | 15–25 mm | 10–20 mm | Abrasives Wasserstrahlschneiden Laser Gasschneiden plus Vorwärmen auf 170 ± 30 °C Trennscheibe | ||||
40–100 mm | 25–30 mm | 40–80 mm | Abrasives Wasserstrahlschneiden Gasschneiden plus Vorwärmen auf 170 ± 30 °C plus Warmhalten für 4 Stunden bei 160 ± 40 °C Trennscheibe | |||||
Bis zu 15 mm | Bis zu 12 mm | Abrasives Wasserstrahlschneiden Trennscheibe Laser |
Abrasives Wasserstrahlschneiden
Dieses Verfahren kann auf alle Armox®-Platten angewendet werden und ist die bevorzugte Methode, da das Fehlen einer WEZ das Rissrisiko ausschließt.
Laserschneiden
Armox® Advance und Armox® 600T bis zu einer Dicke von etwa 20 mm können mit diesem Verfahren geschnitten werden. Es erzeugt eine schmale Schnittfuge, üblicherweise weniger als 1 mm, und eine schmale WEZ, üblicherweise weniger als 3 mm.
Plasmaschneiden
Armox® Advance und Armox® 600T bis zu einer Dicke von etwa 25 mm können mit diesem Verfahren geschnitten werden. Es erzeugt eine Schnittfuge, üblicherweise 3–4 mm, und eine WEZ bis zu 5 mm. Das Plasmaschneiden kann unter Wasser durchgeführt werden, was das Ausmaß des Verzugs minimiert und eine schmalere WEZ erzeugt.
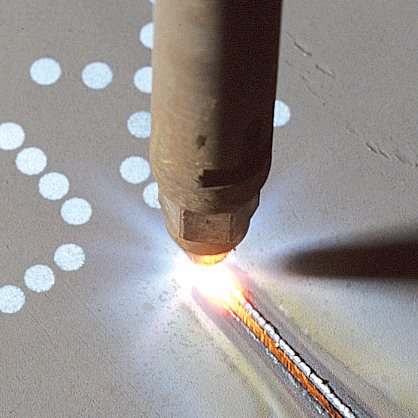
Gasschneiden
Dieses Verfahren kann auf Armox®-Platten bis zu einer Dicke von 100 mm angewendet werden, siehe Details in Tabelle 4. Es erzeugt eine Schnittfuge von 2–5 mm und eine WEZ, die üblicherweise 4–10 mm breit ist.
Unkontrolliertes Gasschneiden von hochharten Panzerplatten kann zu Wasserstoffrissen (auch Kaltrisse genannt) führen, die bei Dicken über 20–30 mm auftreten können. Je dicker die Platte, desto höher die Rissempfindlichkeit.
Die wirksamste Technik zur Vermeidung von Rissbildung während und nach dem Schneidvorgang besteht darin, die Platte vorzuwärmen und dann die geschnittenen Teile auf einer erhöhten Temperatur zu halten, wie in Tabelle 4 zu sehen ist.
Das Vorwärmen besteht darin, die gesamte Platte oder zumindest einen 100 mm breiten Bereich auf beiden Seiten der künftigen Schnittfuge auf eine festgelegte Mindesttemperatur zu bringen, bevor der Prozess beginnt. Dies kann mit thermostatisch geregelten Öfen, Heizmatten oder in einigen Fällen mit Gasbrennern erfolgen, um die Temperatur während des gesamten Prozesses aufrechtzuerhalten.
Dieselbe Ausrüstung kann verwendet werden, um die geschnittenen Teile auf einer erhöhten Temperatur zu halten, wie in Tabelle 4 zu sehen ist. Eine reduzierte Schnittgeschwindigkeit ist nur möglich, wenn die geschnittenen Teile breit genug sind, um die überschüssige Wärme aufzunehmen. Im Zweifelsfall wenden Sie sich an SSAB.
Trennscheibe
Dieses Verfahren wird üblicherweise zum Schneiden von Rohren und Stäben angewendet, kann aber auch für das geradlinige Schneiden des gesamten Sortiments hochharter Armox®-Platten übernommen werden. Die Schnittfuge entspricht der Dicke der Scheibe, mit schmaler oder keiner WEZ.
Kontakt und weitere Informationen
Wenden Sie sich an Ihren lokalen SSAB-Vertreter oder den Tech Support unter [email protected] oder besuchen Sie www.ssab.com.
Dieses Merkblatt enthält allgemeine Vorschläge und Berechnungsmodelle. Es liegt in der Verantwortung des Anwenders, die hierin enthaltenen Empfehlungen an die Anforderungen der jeweiligen Anwendung anzupassen.