




Armox® Biegen
Biegeempfehlungen
Dieser Abschnitt behandelt das freie Biegen, wobei auch das Rundbiegen oder Abkanten angewendet werden kann. Die Biegeergebnisse hängen von einer Reihe von Faktoren ab, die wir unter drei Überschriften gruppiert haben: das Blech, die Werkzeuge und das Verfahren.
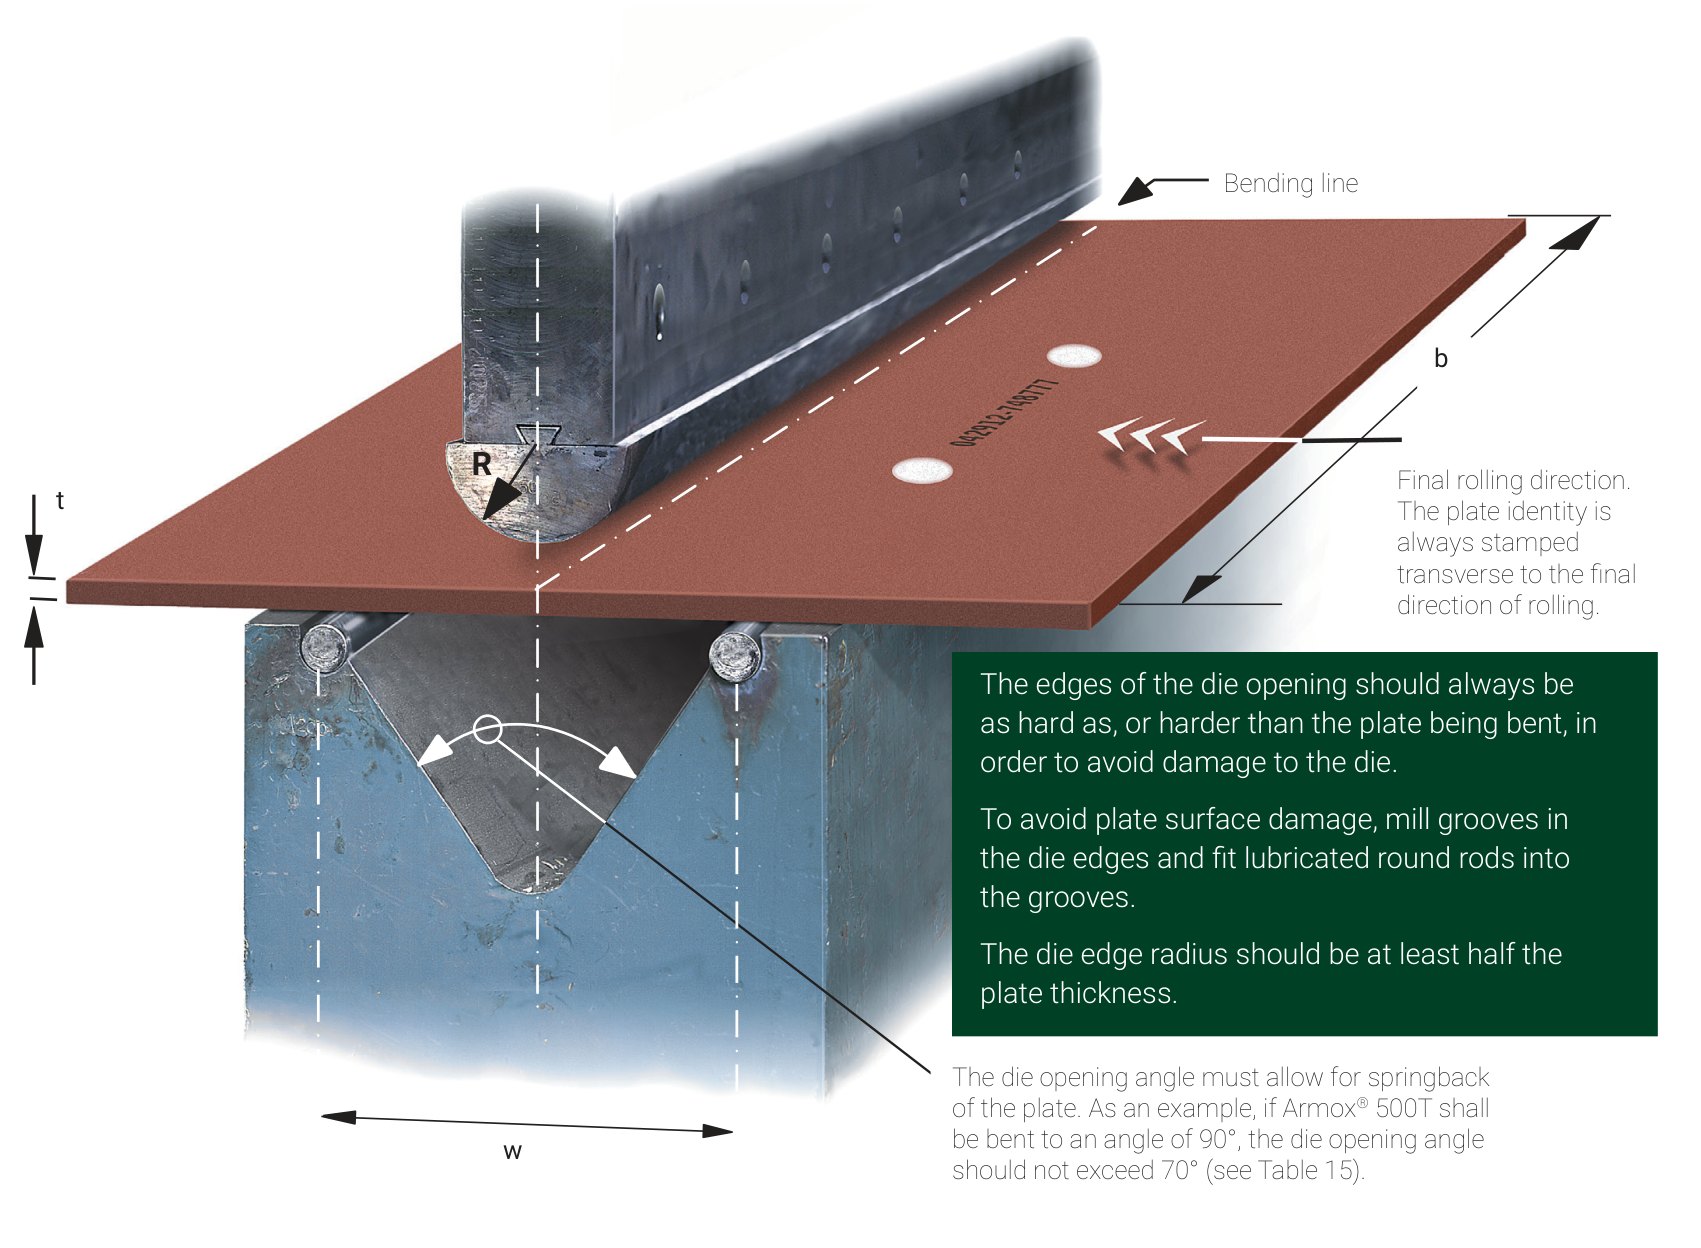
Bild 6. Minimal empfohlener Stempelradius (R) und Matrizenöffnungsweite (W) für die Blechdicke (t), wenn das Blech auf 90° parallel zur endgültigen Walzrichtung und quer zur endgültigen Walzrichtung gebogen wird — sowie die entsprechende Rückfederung.
Biegen quer zur endgültigen Walzrichtung
- Biegen im rechten Winkel zur Walzrichtung
- Schleifen Sie etwaige Fehlstellen vor dem Biegen ab
- Gescherte Kanten sollten ebenfalls abgeschliffen werden
Die Identität des Blechs ist immer quer zur Walzrichtung eingestanzt. Vermeiden Sie es, das Blech so zu platzieren, dass die Stanzung in der Biegelinie liegt, da sonst die Gefahr von Rissbildung besteht. Die Kanten der Matrizenöffnung sollten immer mindestens so hart wie oder härter als das zu biegende Blech sein, um Schäden an der Matrize zu vermeiden.
Eine einfache Möglichkeit, dies zu erreichen, besteht darin, Nuten in die Matrizenkanten zu fräsen und geschmierte Stäbe aus gehärtetem Werkzeugstahl in die Nuten einzusetzen. Der Kantenradius der Matrize sollte mindestens die Hälfte der Blechdicke betragen. Der Matrizenöffnungswinkel muss die Rückfederung des Blechs ermöglichen, ohne im Werkzeug auf Block zu biegen. Soll beispielsweise Armox® 500T auf einen Winkel von 90° gebogen werden, sollte der Matrizenöffnungswinkel nicht größer als 70° sein (siehe Tabelle 15).
Das Blech
Stahlgüte. Beachten Sie, dass die Biegekraft und die Rückfederung mit der Blechfestigkeit zunehmen. Härtere Bleche ergeben:
- erhöhte Biegekraft
- erhöhte Rückfederung
- größerer Oberwerkzeugradius
Blechoberfläche. Unsere Empfehlungen gelten für gestrahlte und mit Korrosionsschutz lackierte Bleche. Oberflächenschäden und Rost, die beim Biegen unter Zugspannung stehen, können die Biegbarkeit erheblich verringern. In kritischen Fällen können solche Defekte oft durch sorgfältiges Schleifen entfernt werden. Schleifkratzer sollten vorzugsweise senkrecht zur Biegelinie angeordnet werden.
Blechkanten. Geschnittene und gescherte Kanten sollten mit einem Schleifgerät entgratet und gerundet werden.
Walzrichtung des Blechs. Das Blech kann im rechten Winkel zur Walzrichtung auf einen kleineren Radius gebogen werden als in Walzrichtung. Siehe Bild 6 und Tabelle 15.
Biegelänge (b). Wenn die Biegelänge weniger als das 10-Fache der Blechdicke beträgt, kann das Blech oft auf einen kleineren Radius gebogen werden als die in Tabelle 15 angegebenen Werte.
Die Werkzeuge
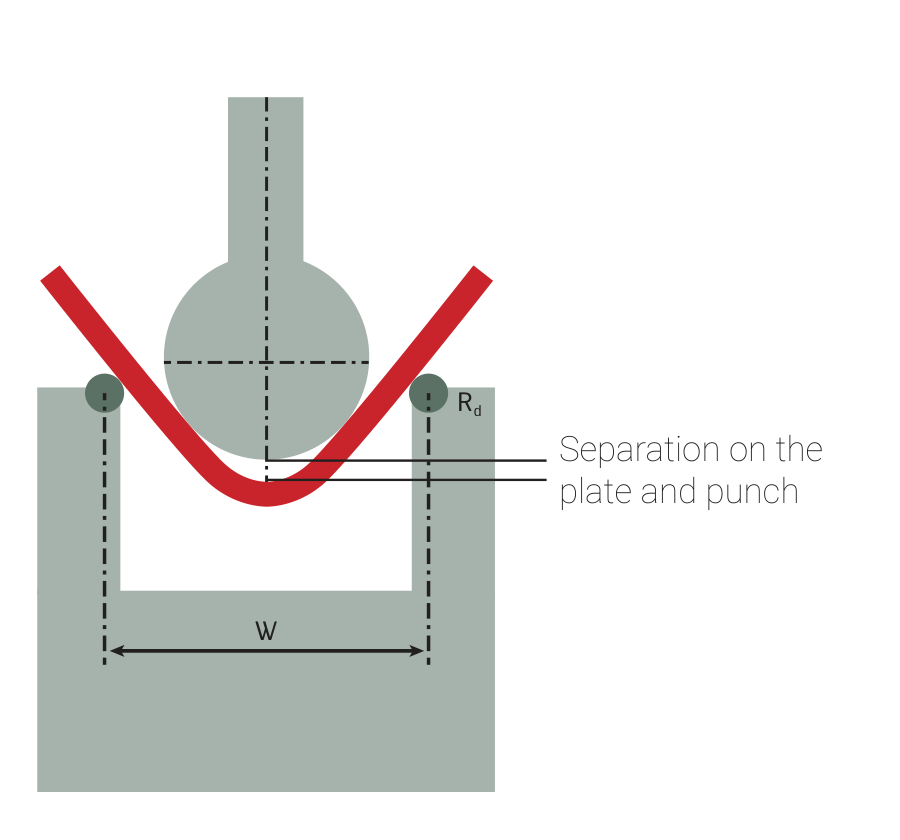
Stempelradius (R). Der korrekte Stempelradius ist zusammen mit der Matrizenweite der wichtigste Parameter beim Biegen von Armox® (siehe Tabelle 15). Beim Biegen von hochfestem Stahl wird der endgültige Innenradius oft etwas kleiner als der Radius des Stempels. Bei geringer Reibung zwischen Blech und Werkzeugen wird dieses Phänomen deutlicher.
Bild 7. Abheben der Platte während des Biegens.
Tabelle 15. Der minimal empfohlene Stempelradius (R) und die Matrizenöffnungsweite (W) für die Blechdicke (t), wenn das Blech auf 90° parallel oder senkrecht zur endgültigen Walzrichtung gebogen wird.
Armox®-Güte | Dicke [mm] | Quer R/t | Parallel R/t | Empfohlenes W/t |
|---|---|---|---|---|
Armox® 370T Class 1 | < 8 | 3.0 | 3.5 | 10 |
Armox® 370T Class 1 | 8–14.9 | 4.0 | 4.0 | 10 |
Armox® 370T Class 1 | ≥ 15 | 5.0 | 5.5 | 10 |
Armox® 370T Class 2 | < 15 | 2.5 | 2.5 | 10 |
Armox® 370T Class 2 | ≥ 15 | 2.5 | 3.0 | 10 |
Armox® 440T | < 15 | 4.0 | 4.0 | 12 |
Armox® 440T | ≥ 15 | 4.5 | 4.5 | 14 |
Armox® 500T | < 15 | 4.0 | 4.0 | 14 |
Armox® 500T | ≥ 15 | 5.5 | 5.5 | 16 |
Armox® 520T | < 12 | 4.0 | 4.0 | 14 |
Armox® 560T | ≤ 15 | 4.5 | 4.5 | 14 |
Armox® 600T | < 15 | 5.0 | 5.0 | 15 |
Armox® 600T | ≥ 15 | 6.0 | 6.0 | 18 |
Armox® 620T | Wenden Sie sich an SSAB | |||
Armox® Advance | Wenden Sie sich an SSAB | |||
Bei allen Biegevorgängen ist Vorsicht geboten — aufgrund der hohen Festigkeit des Blechs und der erforderlichen hohen Biegekraft. Sollte das Blech reißen, können Materialfragmente wegfliegen. Während des Biegens dürfen der Bediener und anderes Personal daher nicht vor der Anlage stehen — sie sollten zur Seite treten.
Matrizenöffnungsweite (W). Tabelle 15 gibt die minimal empfohlene Matrizenöffnung an. Wird die Weite vergrößert, werden die Biegekraft und die Eindruckstellen zwar reduziert, allerdings auf Kosten einer erhöhten Rückfederung.
Beachten Sie, dass der Öffnungswinkel klein genug sein muss, um ein ausreichendes Überbiegen zu ermöglichen (siehe Bild 7 und Tabelle 15). Beim Rundbiegen ist die Rückfederung viel größer.
Biegeverfahren
Reibung. Die Matrizenkanten müssen sauber und unbeschädigt sein. Die erforderliche Biegekraft und das Rissrisiko können verringert werden, indem frei drehbare Rundstäbe als Matrizenkanten verwendet und/oder die Matrizenkanten geschmiert werden.
Biegewinkel. Die Empfehlungen in Tabelle 15 beziehen sich auf das Biegen auf einen Winkel von 90 Grad. Beachten Sie, dass der Biegewinkel einen geringeren Einfluss auf die erforderliche Kraft und die Rückfederung hat als die Matrizenöffnungsweite und die Stahlgüte. Die Rückfederung kann durch Überbiegen ausgeglichen werden.
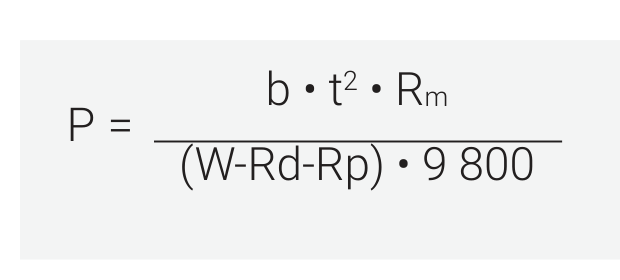
Biegekraft (P). Um die während des Biegens erforderliche Kraft abzuschätzen, berücksichtigen wir nicht nur die Biegelänge, die Blechdicke, die Matrizenweite und die Zugfestigkeit, sondern auch den sich während des Biegens ändernden Hebelarm. Es wird angenommen, dass die Spitzenlast bei einem Biegeöffnungswinkel von 120° mit normaler Reibung (keine Schmierung) erreicht wird. Probeversuche werden immer empfohlen.
- P = Biegekraft, Tonnen (metrisch)
- t = Blechdicke, mm
- W = Matrizenweite, mm (Bild 6)
- b = Biegelänge, mm
- Rm = Zugfestigkeit, MPa
- Rd = Matrizeneinlaufradius, mm
- Rp = Stempelradius, mm
Matrizenweite
Die Rückfederung nimmt mit zunehmender Matrizenweite zu, während die Stempelkraft reduziert wird. Stellen Sie sicher, dass der Öffnungswinkel der Matrize ein Überbiegen ermöglicht, ohne auf Block zu biegen, um die Rückfederung auszugleichen. Eine vergrößerte Matrizenöffnungsweite kann in vielen Fällen das Dehnungsniveau in der Biegung senken. Stellen Sie außerdem sicher, dass während des Biegens genügend Platz für den gewählten Stempel zusammen mit dem Werkstück in der Matrize vorhanden ist, ohne die Matrize zu verformen. Die minimal empfohlenen Matrizenöffnungsweiten sind in Tabelle 15 dargestellt.
Die Matrize sollte vorzugsweise mit runden, geschmierten Stäben aus gehärtetem Werkzeugstahl ausgestattet sein, wie zuvor erwähnt. Verfügt die Matrize nicht über Rollen, sollte der Matrizenkantenradius mindestens die Hälfte der Blechdicke betragen. Alternativ sollte die Matrizenweite vergrößert werden, um den Druck auf den Matrizenkantenradius zu minimieren und folglich das Risiko von Matrizenabdrücken zu reduzieren. Um übermäßigen Werkzeugverschleiß zu vermeiden, sollten die Werkzeuge härter sein als das Werkstück.
Kontakt und weitere Informationen
Wenden Sie sich an Ihren lokalen SSAB-Vertreter oder den Tech Support unter [email protected] oder besuchen Sie www.ssab.com.
Dieses Merkblatt enthält allgemeine Vorschläge und Berechnungsmodelle. Es liegt in der Verantwortung des Anwenders, die hierin enthaltenen Empfehlungen an die Anforderungen der jeweiligen Anwendung anzupassen.