




Zerspanung von Hardox®
Zerspanungsempfehlungen für Hardox®
Alle Stahlgüten des Hardox® Verschleißblechs können mit Werkzeugen aus Schnellarbeitsstahl (HSS) oder Hartmetall (CC) zerspant werden. Diese Broschüre enthält unsere Vorschläge für Schnittdaten (Vorschübe und Geschwindigkeiten) und die Werkzeugauswahl. Weitere Faktoren, die bei Zerspanungsvorgängen zu berücksichtigen sind, werden ebenfalls erörtert.
Unsere Empfehlungen basieren auf unseren eigenen Tests an Werkzeugen verschiedener Marken und in Abstimmung mit führenden Werkzeugherstellern.
Typische Eigenschaften für Hardox®. Härte und typische Streckgrenze nach Güte.
Stahlgüte | Härte in Brinell (HBW) Min - Max | Typische Härte in Rockwell-C (HRC) | Typische Streckgrenze (MPa), nicht garantiert |
|---|---|---|---|
Hardox® HiTemp | 375 – 425 | - | ≈1100 |
Hardox® HiAce | 425 – 475 | - | ≈1250 |
Hardox® HiTuf | 310 – 370 | - | ≈850 |
Hardox® 400 | 370 – 430 | - | ≈1100 |
Hardox® 450 | 410 – 475 | - | ≈1250 |
Hardox® 500 | 450 – 540 | - | ≈1400 |
Hardox® 500 Tuf | 475 – 505 | - | ≈1250 - 1400 |
Hardox® 550 | 525 – 575 | - | - |
Hardox® 600 | 550 – 640 | - | - |
Hardox® Extreme | - | 57 – 63 | - |
Bohrempfehlungen
HSS-Bohrer
Verwenden Sie HSS-Bohrer nur bei instabilen Maschinenbedingungen. HSS-Bohrer sind nur bis 500 Brinell geeignet. Bei guten Maschinenbedingungen können Sie zwischen Vollhartmetallbohrern, Bohrern mit wechselbaren Köpfen oder Wendeschneidplattenbohrern wählen.
Hinweise zur Reduzierung von Vibrationen und zur Verlängerung der Bohrerlebensdauer
- Minimieren Sie den Abstand zur Säule und zwischen Bohrerspitze und Werkstück.
- Verwenden Sie keinen längeren Bohrer als nötig.
- Verwenden Sie immer Metallauflagen und spannen Sie das Werkstück sicher ein.
- Stabiler und fester Tisch.
- Verwenden Sie immer Kühlmittel.
- Kühlmittelmischung 8-12 %.
- Kurz bevor der Bohrer durchbricht, nehmen Sie den Vorschub für etwa eine Sekunde zurück; andernfalls kann Spiel/Rückfederung die Bohrerspitze abbrechen. Setzen Sie den Vorschub wieder ein, wenn das Spiel/die Rückfederung aufgehört hat.
HSS-Bohrer. Schnittdaten für HSS-Bohrer, für instabile Maschinenbedingungen und bis 500 Brinell. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 10 mm | Ø 15 mm | Ø 20 mm | Ø 25 mm | Ø 30 mm |
|---|---|---|---|---|---|---|
Hardox® HiTemp | 7 – 9 | 0.11 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® HiAce | 5 – 7 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
Hardox® HiTuf | 10 – 12 | 0.10 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® 400 | 7 – 9 | 0.11 | 0.16 | 0.23 | 0.29 | 0.35 |
Hardox® 450 | 5 – 7 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
Hardox® 500 | 3 – 5 | 0.08 | 0.12 | 0.16 | 0.20 | 0.24 |
Hardox® 500 Tuf | 3 – 5 | 0.08 | 0.12 | 0.16 | 0.20 | 0.24 |
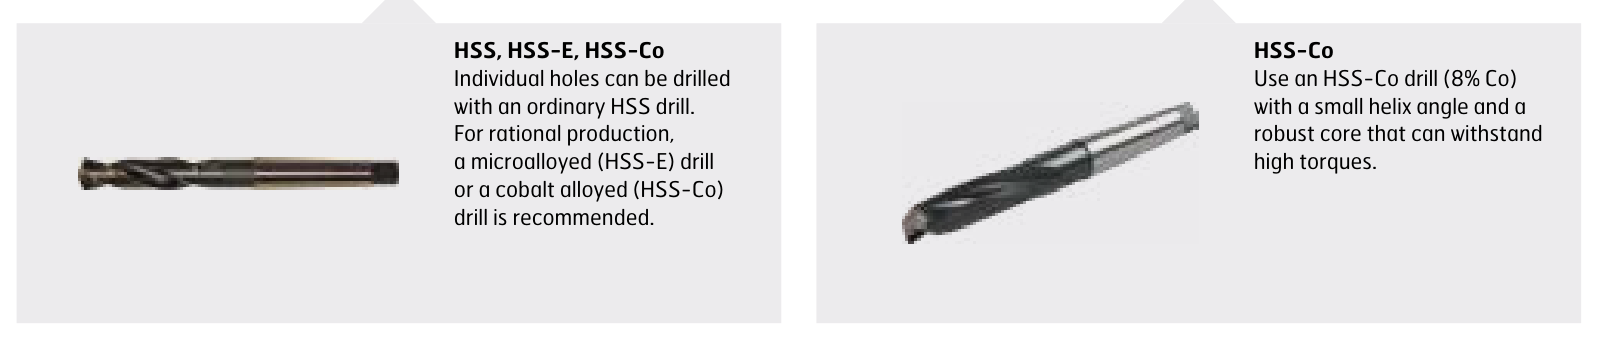
Bohrerwahl. Einzelne Löcher können mit einem gewöhnlichen HSS-Bohrer gebohrt werden; für eine rationelle Fertigung wird ein mikrolegierter (HSS-E) oder kobaltlegierter (HSS-Co) Bohrer mit kleinem Spiralwinkel und einem robusten Kern empfohlen, der hohen Drehmomenten standhält.
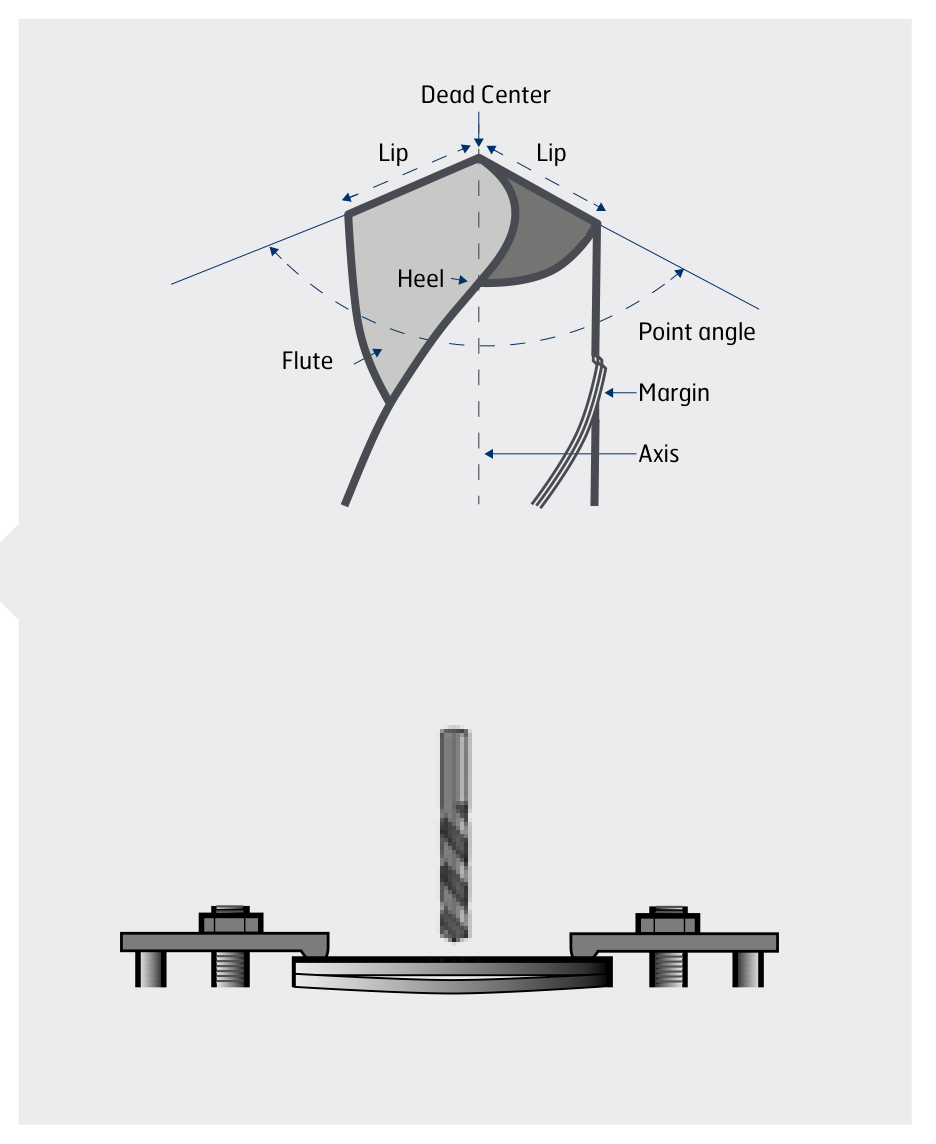
Formeln und Definitionen, Bohren
- Vc = π × Dc × n / 1000
- n = Vc × 1000 / (π × Dc)
- Vf = fn × n
- π = 3.142
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- fn = Vorschub pro Umdrehung (mm/U)
- Vf = Vorschubgeschwindigkeit (mm/min)
- Dc = Bohrerdurchmesser (mm)
Hinweise zum Bohren in dünnen Platten unter 8 mm. Siehe Tafel.
Vollhartmetallbohrer
Für stabile Maschinenbedingungen und mit innerer Kühlmittelzufuhr.
Vollhartmetallbohrer. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 3,0 – 5,0 mm | Ø 5,01 – 10,0 mm | Ø 10,01 – 15,0 mm | Ø 15,01 – 20,0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 50 – 70 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.16 | 0.16 – 0.21 |
Hardox® HiAce | 40 – 60 | 0.03 – 0.05 | 0.05 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 |
Hardox® HiTuf | 60 – 80 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.17 | 0.17 – 0.22 |
Hardox® 400 | 50 – 70 | 0.03 – 0.06 | 0.06 – 0.12 | 0.12 – 0.16 | 0.16 – 0.21 |
Hardox® 450 | 40 – 60 | 0.03 – 0.05 | 0.05 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 |
Hardox® 500 | 35 – 50 | 0.03 – 0.05 | 0.05 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 |
Hardox® 500 Tuf | 35 – 50 | 0.03 – 0.05 | 0.05 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 |
Hardox® 550 | 30 – 40 | 0.03 – 0.05 | 0.05 – 0.09 | 0.09 – 0.13 | 0.13 – 0.17 |
Hardox® 600 | 25 – 35 | 0.02 – 0.04 | 0.04 – 0.08 | 0.08 – 0.13 | 0.13 – 0.16 |
Hardox® Extreme | 18 – 25 | 0.02 – 0.04 | 0.04 – 0.08 | 0.08 – 0.12 | 0.12 – 0.15 |
Wendeschneidplattenbohrer
Wendeschneidplattenbohrer. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 12,0 – 20,0 mm | Ø 20,01 – 30,0 mm | Ø 30,01 – 44,0 mm | Ø 44,01 – 63,5 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 60 – 120 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® HiAce | 50 – 90 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® HiTuf | 70 – 130 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 400 | 60 – 120 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 450 | 50 – 90 | 0.04 – 0.10 | 0.06 – 0.12 | 0.06 – 0.14 | 0.08 – 0.16 |
Hardox® 500 | 40 – 70 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 500 Tuf | 40 – 70 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 550 | 35 – 55 | 0.04 – 0.08 | 0.04 – 0.10 | 0.06 – 0.12 | 0.08 – 0.14 |
Hardox® 600 | 30 – 50 | 0.04 – 0.06 | 0.04 – 0.08 | 0.06 – 0.10 | 0.06 – 0.12 |
Bohrer mit wechselbarer Bohrerspitze
Für stabile Maschinenbedingungen und mit innerer Kühlmittelzufuhr.
Bohrer mit wechselbarer Bohrerspitze. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 7,5 – 12,0 mm | Ø 12,01 – 20,0 mm | Ø 20,01 – 25,0 mm | Ø 25,01 – 33,0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 50 – 70 | 0.08 – 0.12 | 0.12 – 0.20 | 0.20 – 0.25 | 0.25 – 0.33 |
Hardox® HiAce | 40 – 60 | 0.07 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 | 0.20 – 0.28 |
Hardox® HiTuf | 60 – 80 | 0.08 – 0.13 | 0.13 – 0.22 | 0.22 – 0.27 | 0.27 – 0.36 |
Hardox® 400 | 50 – 70 | 0.08 – 0.12 | 0.12 – 0.20 | 0.20 – 0.25 | 0.25 – 0.33 |
Hardox® 450 | 40 – 60 | 0.07 – 0.11 | 0.11 – 0.15 | 0.15 – 0.20 | 0.20 – 0.28 |
Hardox® 500 | 35 – 50 | 0.06 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 | 0.18 – 0.24 |
Hardox® 500 Tuf | 35 – 50 | 0.06 – 0.10 | 0.10 – 0.14 | 0.14 – 0.18 | 0.18 – 0.24 |
Hardox® 550 | 30 – 40 | 0.05 – 0.08 | 0.08 – 0.12 | 0.12 – 0.16 | 0.16 – 0.22 |
Hardox® 600 | 25 – 35 | 0.04 – 0.07 | 0.07 – 0.11 | 0.11 – 0.14 | 0.14 – 0.18 |
Schnittgeschwindigkeitsempfehlungen für Chamdrill / SumoCham in instabilen Maschinen
Mit diesem Werkzeug und bei nicht optimalen Maschinenbedingungen ist der Einsatz dieser Bohrer eine gute Lösung, wenn viele Löcher gebohrt werden müssen. Der Bohrvorgang kann im Vergleich zu unseren Empfehlungen für HSS-Bohrer fast dreimal schneller erfolgen. Alle Empfehlungen für die Schnittdaten basieren auf Tests, die wir in unserer eigenen Radialbohrmaschine durchgeführt haben.
Chamdrill mit wechselbarer Bohrerspitze – siehe die Werkzeugempfehlungen am Ende dieser Seite. Wenn der Bohrer zu Beginn schlecht zentriert, empfehlen wir, den Bohrer manuell anzukörnen. Andernfalls kann der Bohrkopf brechen, insbesondere bei Bohrer-Ø über 15 mm.
Ergebnisse aus unserem eigenen Test. Chamdrill im Vergleich zu HSS in einer Radialbohrmaschine.
Dicke von Hardox® 450 | Ø Bohrer | Vc, m/min | fn, mm/r | Anzahl der Löcher | Chamdrill vs HSS |
|---|---|---|---|---|---|
16 mm | 8.5 | 13.3 | 0.11 | 400 | 2,6-mal schneller |
25 mm | 14.2 | 15.8 | 0.17 | 270 | 2,6-mal schneller |
Dicke von Hardox® 500 | Ø Bohrer | Vc, m/min | fn, mm/r | Anzahl der Löcher | Chamdrill vs HSS |
12 mm | 14.2 | 11.1 | 0.11 | 300 | 2,5-mal schneller |
30 mm | 25 | 9.8 | 0.17 | 107 | 1,9-mal schneller |
Chamdrill / SumoCham in instabilen Maschinen. Schnittdaten nach Bohrerdurchmesser. Die Spalten geben Bohrerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 7.5 – 11.5 mm | Ø 12.0 – 17.5 mm | Ø 18.0 – 25.9 mm |
|---|---|---|---|---|
Hardox® HiTemp | 12 – 22 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® HiAce | 10 – 18 | 0.08 – 0.12 | 0.12 – 0.18 | 0.11 – 0.20 |
Hardox® HiTuf | 14 – 25 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® 400 | 12 – 22 | 0.08 – 0.12 | 0.12 – 0.18 | 0.13 – 0.24 |
Hardox® 450 | 10 – 18 | 0.08 – 0.12 | 0.12 – 0.18 | 0.11 – 0.20 |
Hardox® 500 | 8 – 14 | 0.06 – 0.12 | 0.11 – 0.16 | 0.10 – 0.18 |
Hardox® 500 Tuf | 8 – 14 | 0.06 – 0.12 | 0.11 – 0.16 | 0.10 – 0.18 |
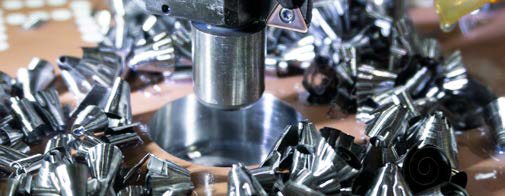
Empfehlungen für Senken und Flachsenken
Senken und Flachsenken werden am besten mit Werkzeugen mit auswechselbaren Schneidplatten durchgeführt, die beim Werkzeuglieferanten Granlund erhältlich sind. Verwenden Sie immer einen rotierenden Pilot und Kühlmittel. Die Berechnung der Spindeldrehzahl verwendet dieselbe Formel wie beim Bohren.
Reduzieren Sie die Schnittdaten beim Senken um etwa 30 %.
Flachsenken. Schnittdaten nach Flachsenkerdurchmesser. Die Spalten geben Flachsenkerdurchmesser (Dc), mm / Vorschub pro Umdrehung (fn) mm/U an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø 18.0 – 26.0 mm | Ø 26.0 – 38.0 mm | Ø 38.0 – 47.0 mm | Ø 47.0 – 60.0 mm |
|---|---|---|---|---|---|
Hardox® HiTemp | 25 – 70 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® HiAce | 20 – 50 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® HiTuf | 30 – 80 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 400 | 25 – 70 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 450 | 20 – 50 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 500 | 15 – 45 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 500 Tuf | 15 – 45 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 550 | 12 – 40 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Hardox® 600 | 10 – 35 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 | 0.10 – 0.20 |
Tabelle für Senken und Flachsenken für Schrauben — KV9
Artikelnummern und Schraubenkopfdurchmesser für die Werkzeugserie KV9.
KV9. Werkzeug-Artikelnummern nach Schraubengröße. Bild: Granlund Tools AB.
Größe | Artikelnummer | Ø Schraubenkopf |
|---|---|---|
M8 | 0KV9-18.0 | 16 mm |
M10 | 0KV9- 20.5 / 1KV9- 20.0 | 20 mm |
M12 | 0KV9- 25.0 / 1KV9- 26.0 | 24 mm |
M14 | 1KV9- 30.0 | 27 mm |
M16 | 1KV9- 30.0 / 2KV9- 32.0 | 30 mm |
M20 | 2KV9- 38.0 | 36 mm |
M24 | 2KV9- 40.0 | 39 mm |
Tabelle für Senken und Flachsenken für Schrauben — WHV
Artikelnummern und Schraubenkopfdurchmesser für die Werkzeugserie WHV.
WHV. Werkzeug-Artikelnummern nach Schraubengröße. Bild: Granlund Tools AB.
Größe | Artikelnummer | Ø Schraubenkopf |
|---|---|---|
M10 | 0WHV- 18.0 | 16 mm |
M12 | 0WHV- 20.0 / 1WHV- 20.0 | 18 mm |
M14 | 0WHV- 23.0 / 1WHV- 23.0 | 21 mm |
M16 | 1WHV- 26.0 | 24 mm |
M20 | 1WHV- 32.0 | 30 mm |
M24 | 1WHV- 38.0 / 2WHV- 38.0 | 36 mm |
M30 | 2WHV-47.0 | 45 mm |
Empfehlungen für das Gewindeschneiden
Mit den richtigen Werkzeugen und Werkzeughaltern empfehlen wir das Gewindeschneiden bis 500 Brinell mit vierschneidigen Gewindebohrern, die dem sehr hohen Drehmoment standhalten, das beim Gewindeschneiden in harten Materialien auftritt.
Berechnung der Spindeldrehzahl
- n = Vc × 1000 / (π × D)
- π = 3.142
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- D = Gewindedurchmesser (mm)
Gewindeschneiden. Schnittgeschwindigkeit und Gewindegrößenbereich nach Güte.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Größe von - bis |
|---|---|---|
Hardox® HiTemp | 4 – 8 | M6 – M30 |
Hardox® HiAce | 1 - 3 | M8 – M30 |
Hardox® HiTuf | 6 – 10 | M6 – M30 |
Hardox® 400 | 4 – 8 | M6 – M30 |
Hardox® 450 | 1 – 5 | M6 – M30 |
Hardox® 500 | 1 – 3 | M8 – M30 |
Hardox® 500 Tuf | 1 – 3 | M8 – M30 |
Kernlochbohrerdurchmesser. Steigung und Kernlochdurchmesser nach Gewindegröße.
Größe | Steigung | Bohrer Ø min - max |
|---|---|---|
M6 | 1 | 5.0 – 5.1 |
M8 | 1.25 | 6.8 – 6.9 |
M10 | 1.5 | 8.5 – 8.7 |
M12 | 1.75 | 10.25 – 10.5 |
M14 | 2 | 12 – 12.3 |
M16 | 2 | 14 – 14.3 |
M20 | 2.5 | 17.5 – 18 |
M24 | 3 | 21 – 21.5 |
M27 | 3 | 24 – 24.5 |
M30 | 3.5 | 26.5 – 27.0 |
Empfehlungen für das Gewindefräsen
Für das Gewindefräsen ist eine CNC-Maschine erforderlich. Der Werkzeuglieferant kann Programmierunterstützung für die CNC-Maschinen bereitstellen.
Gewindefräsen. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Vorschub pro Zahn (fz), mm/Zahn |
|---|---|---|
Hardox® HiTemp | 60 – 80 | 0.02 – 0.05 |
Hardox® HiAce | 40 – 60 | 0.02 – 0.04 |
Hardox® HiTuf | 70 – 100 | 0.03 – 0.06 |
Hardox® 400 | 60 – 80 | 0.02 – 0.05 |
Hardox® 450 | 50 – 70 | 0.02 – 0.05 |
Hardox® 500 | 40 – 60 | 0.02 – 0.05 |
Hardox® 500 Tuf | 40 – 60 | 0.02 – 0.05 |
Hardox® 550 | 35 – 55 | 0.02 – 0.04 |
Hardox® 600 | 30 – 40 | 0.01 – 0.03 |
Hardox® Extreme | 25 – 35 | 0.01 – 0.03 |
Fräsempfehlungen
Frästipps
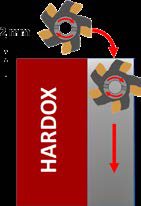
- Positionieren Sie den Fräser außermittig (nach links), um am Eintritt einen dickeren Span zu erzielen und am Austritt einen dicken Span zu vermeiden.
- Vermeiden Sie das Schneiden durch die Mittellinie des Fräsers, da dies Vibrationen erzeugen könnte.
- Verwenden Sie immer das Gleichlauffräsen.
- Wir empfehlen, dass die Schnittbreite (ae) 25 oder 75-80 % des Fräserdurchmessers beträgt.
- Verwenden Sie die Methode des Einrollens in den Schnitt.
- Trockenfräsen wird empfohlen, wenn eine Wendeschneidplatte verwendet wird.
- Ist die Maschinenleistung gering, verwenden Sie einen Fräser mit grober Teilung.
- Verwenden Sie immer einen Schraubstock oder eine gute Spannvorrichtung.
- Die Schnitttiefe beim Fräsen autogen geschnittener Kanten sollte mindestens 2 mm betragen, um die harte Oberflächenschicht der Schnittkante zu vermeiden.
- Wenn Sie mit der Methode des Einrollens in den Schnitt in das Werkstück eintreten, ist die Spandicke am Austritt immer null, was zu einer längeren Werkzeuglebensdauer beiträgt.
Einrollen in den Schnitt. Die empfohlene Eintrittsmethode.
Formeln und Definitionen, Fräsen
- n = Vc × 1000 / (π × Dc)
- Vc = π × Dc × n / 1000
- Vf = fz × n × Zc
- fz = Vf / (n × Zc)
- π = 3.142
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- fz = Vorschub pro Zahn (mm/Z)
- Vf = Tischvorschub (mm/min)
- Zc = Anzahl der wirksamen Zähne (Stk.)
- Dc = Schnittdurchmesser (mm)
- ap = axiale Schnitttiefe (mm)
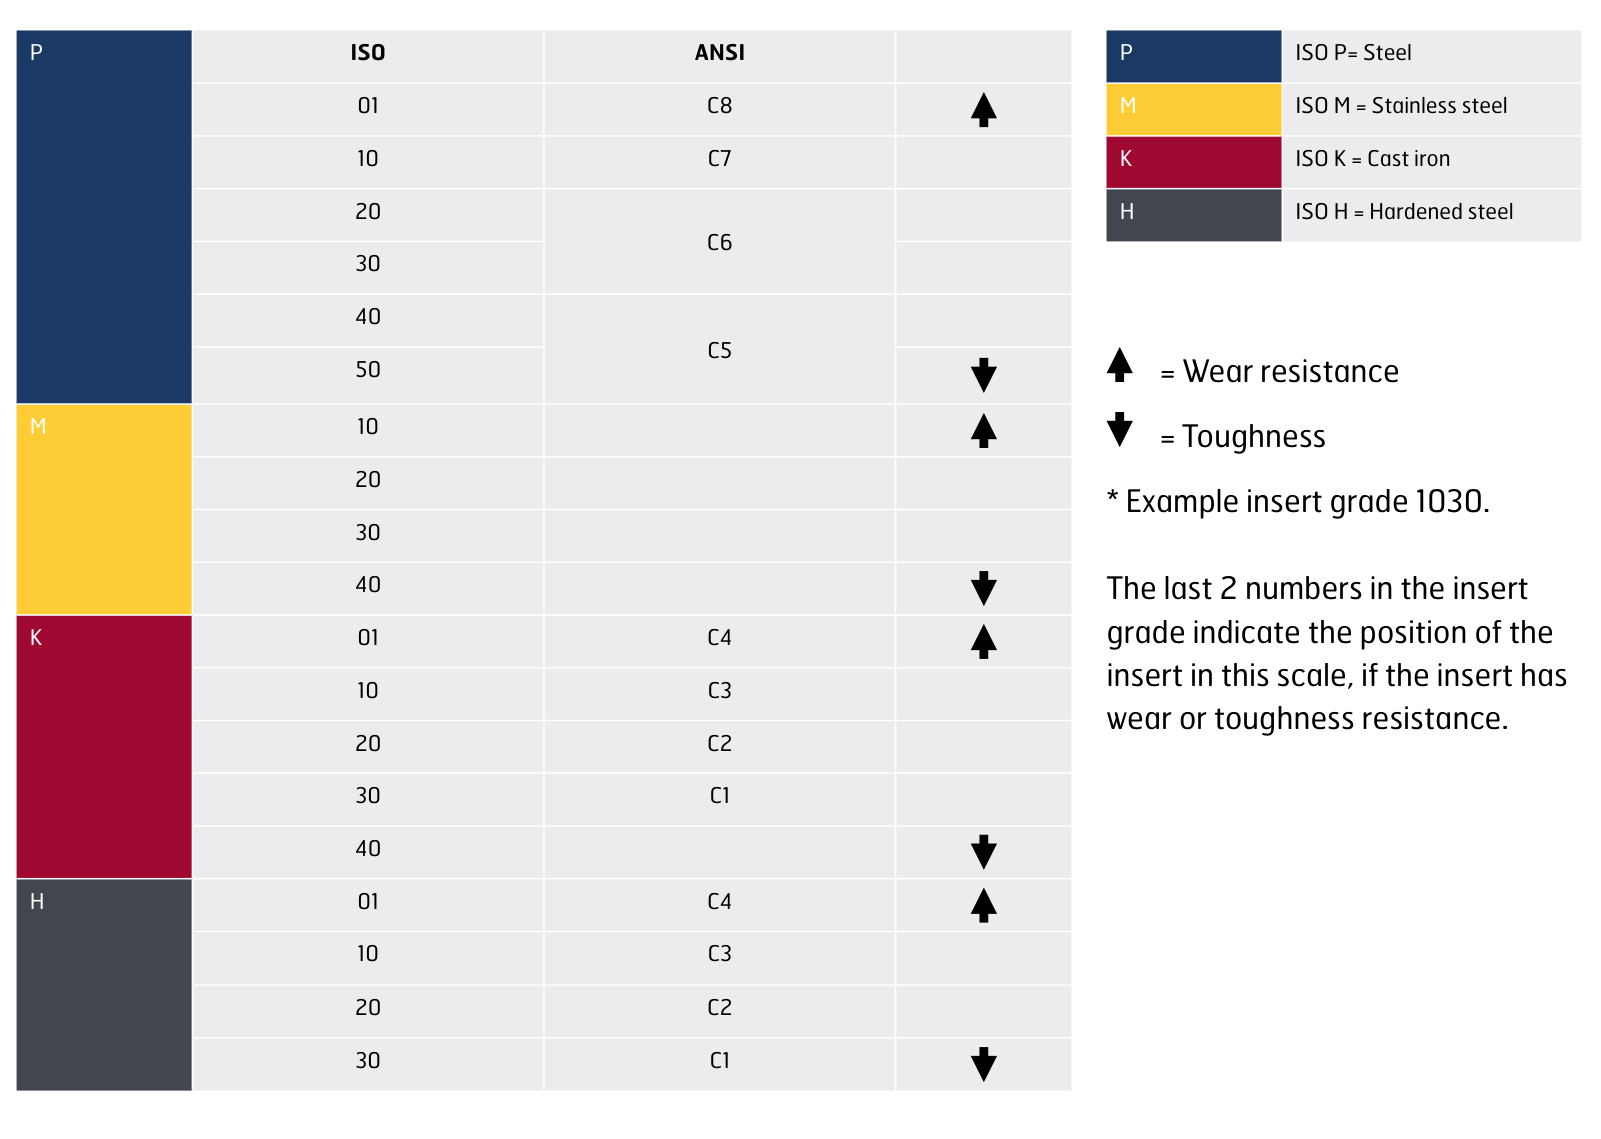
Schneidplattensorten für das Fräsen. ISO- und ANSI-Sortencodes im Vergleich zu den Werkstoffklassen P, M, K und H, mit der Richtung von Verschleißfestigkeit und Zähigkeit der Skala. Die letzten beiden Ziffern der Schneidplattensorte geben die Position der Schneidplatte in dieser Skala an — Beispiel Schneidplattensorte 1030.
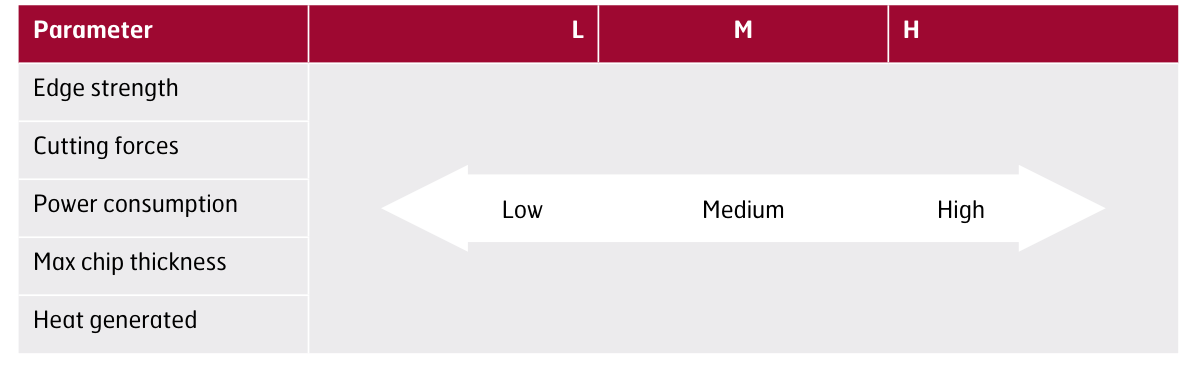
Schneidplattengeometrie. Schneidkantenfestigkeit, Schnittkräfte, Leistungsaufnahme, maximale Spandicke und erzeugte Wärme über die Geometrien L, M und H.
Planfräsempfehlung mit einem Einstellwinkel von 45°
Planfräsen, Einstellwinkel 45°. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | min — Schneidplattensorte P30 | max — Schneidplattensorte P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.10 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.10 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.10 | 0.25 |
Hardox® 400 | 120 – 160 | 0.10 | 0.25 |
Hardox® 450 | 110 – 150 | 0.10 | 0.25 |
Hardox® 500 | 100 – 140 | 0.10 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.10 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.20 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Planfräsempfehlung mit Rundplatten
Planfräsen mit Rundplatten. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | min — Schneidplattensorte P30 | max — Schneidplattensorte P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.10 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.10 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.10 | 0.25 |
Hardox® 400 | 120 – 160 | 0.10 | 0.25 |
Hardox® 450 | 110 – 150 | 0.10 | 0.25 |
Hardox® 500 | 100 – 140 | 0.10 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.10 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.25 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Eckfräsempfehlung mit einem Einstellwinkel von 90°
Eckfräsen, Einstellwinkel 90°. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | min — Schneidplattensorte P30 | max — Schneidplattensorte P30 |
|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.12 | 0.25 |
Hardox® HiAce | 100 – 140 | * 0.12 | * 0.25 |
Hardox® HiTuf | 140 – 180 | 0.12 | 0.25 |
Hardox® 400 | 120 – 160 | 0.12 | 0.25 |
Hardox® 450 | 110 – 150 | 0.12 | 0.25 |
Hardox® 500 | 100 – 140 | 0.12 | 0.25 |
Hardox® 500 Tuf | 100 – 140 | 0.12 | 0.25 |
Hardox® 550 | 70 – 90 | 0.10 | 0.20 |
Hardox® 600 | 50 – 70 | 0.10 | 0.20 |
Hardox® Extreme | 30 – 50 | 0.10 | 0.20 |
Hochvorschubfräsen mit CoroMill 210, Einstellwinkel 10°
Hochvorschubfräsen, CoroMill 210. Schnittgeschwindigkeit und Vorschub pro Zahn nach Güte und Schneidplattengröße. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Min Schneidplattensorte P30 — Schneidplattengröße 09 | Max Schneidplattensorte P30 — Schneidplattengröße 09 | Min Schneidplattensorte P30 — Schneidplattengröße 14 | Max Schneidplattensorte P30 — Schneidplattengröße 14 |
|---|---|---|---|---|---|
Hardox® HiTemp | 120 – 160 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® HiAce | 90 – 130 | * 0.4 | * 2.0 | * 0.5 | * 3.0 |
Hardox® HiTuf | 140 – 180 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 400 | 120 – 160 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 450 | 110 – 150 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 500 | 90 – 130 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 500 Tuf | 90 – 130 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 550 | 70 – 90 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® 600 | 50 – 70 | 0.4 | 2.0 | 0.5 | 3.0 |
Hardox® Extreme | 35 – 50 | 0.4 | 2.0 | 0.5 | 3.0 |
Lochfertigung mit Hochvorschubfräsen (zirkulares Rampen)
Zirkulares Rampen mit einem Hochvorschubfräser ist eine Alternative zum Bohren für größere Löcher. Verwenden Sie die oben angegebenen Schnittdaten für das Hochvorschubfräsen.
Eckfräsempfehlung
Eckfräsen. Schnittgeschwindigkeit und Vorschub pro Zahn nach Fräserdurchmesser. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z / Min – Max an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø Durchmesser 3,0 – 6,0 | Ø Durchmesser 8,0 – 12,0 | Ø Durchmesser 14,0 – 20,0 |
|---|---|---|---|---|
Hardox® HiTemp | 75 – 100 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.09 |
Hardox® HiAce | 65 – 90 | 0.01 – 0.03 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® HiTuf | 80 – 105 | 0.01 – 0.03 | 0.04 – 0.07 | 0.07 – 0.10 |
Hardox® 400 | 75 – 100 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.09 |
Hardox® 450 | 70 – 95 | 0.01 – 0.03 | 0.03 – 0.06 | 0.06 – 0.08 |
Hardox® 500 | 45 – 70 | 0.01 – 0.025 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® 500 Tuf | 45 – 70 | 0.01 – 0.025 | 0.03 – 0.05 | 0.05 – 0.07 |
Hardox® 550 | 40 – 65 | 0.01 – 0.02 | 0.03 – 0.045 | 0.05 – 0.065 |
Hardox® 600 | 30 – 40 | 0.005 – 0.015 | 0.02 – 0.03 | 0.03 – 0.04 |
Hardox® Extreme | 20 – 30 | 0.005 – 0.01 | 0.015 – 0.025 | 0.025 – 0.035 |
Schaftfräsempfehlung für Vollhartmetallwerkzeug
Schaftfräsen, Vollhartmetall. Schnittgeschwindigkeit und Vorschub pro Zahn nach Fräserdurchmesser. Die Spalten geben den Vorschub pro Zahn (fz) mm/Z / Min – Max an.
Stahlgüte | Schnittgeschwindigkeit (Vc), m/min | Ø Durchmesser 3,0 – 6,0 | Ø Durchmesser 8,0 – 12,0 | Ø Durchmesser 14,0 – 20,0 |
|---|---|---|---|---|
Hardox® HiTemp | 180 – 210 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.13 |
Hardox® HiAce | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® HiTuf | 190 – 220 | 0.02 – 0.05 | 0.06 – 0.10 | 0.10 – 0.13 |
Hardox® 400 | 180 – 210 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.13 |
Hardox® 450 | 160 – 190 | 0.02 – 0.04 | 0.06 – 0.09 | 0.10 – 0.12 |
Hardox® 500 | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® 500 Tuf | 120 – 150 | 0.015 – 0.35 | 0.05 – 0.07 | 0.08 – 0.10 |
Hardox® 550 | 80 – 110 | 0.01 – 0.035 | 0.045 – 0.07 | 0.08 – 0.10 |
Hardox® 600 | 70 – 100 | 0.01 – 0.035 | 0.04 – 0.07 | 0.08 – 0.10 |
Hardox® Extreme | 60 – 90 | 0.01 – 0.03 | 0.04 – 0.06 | 0.06 – 0.08 |
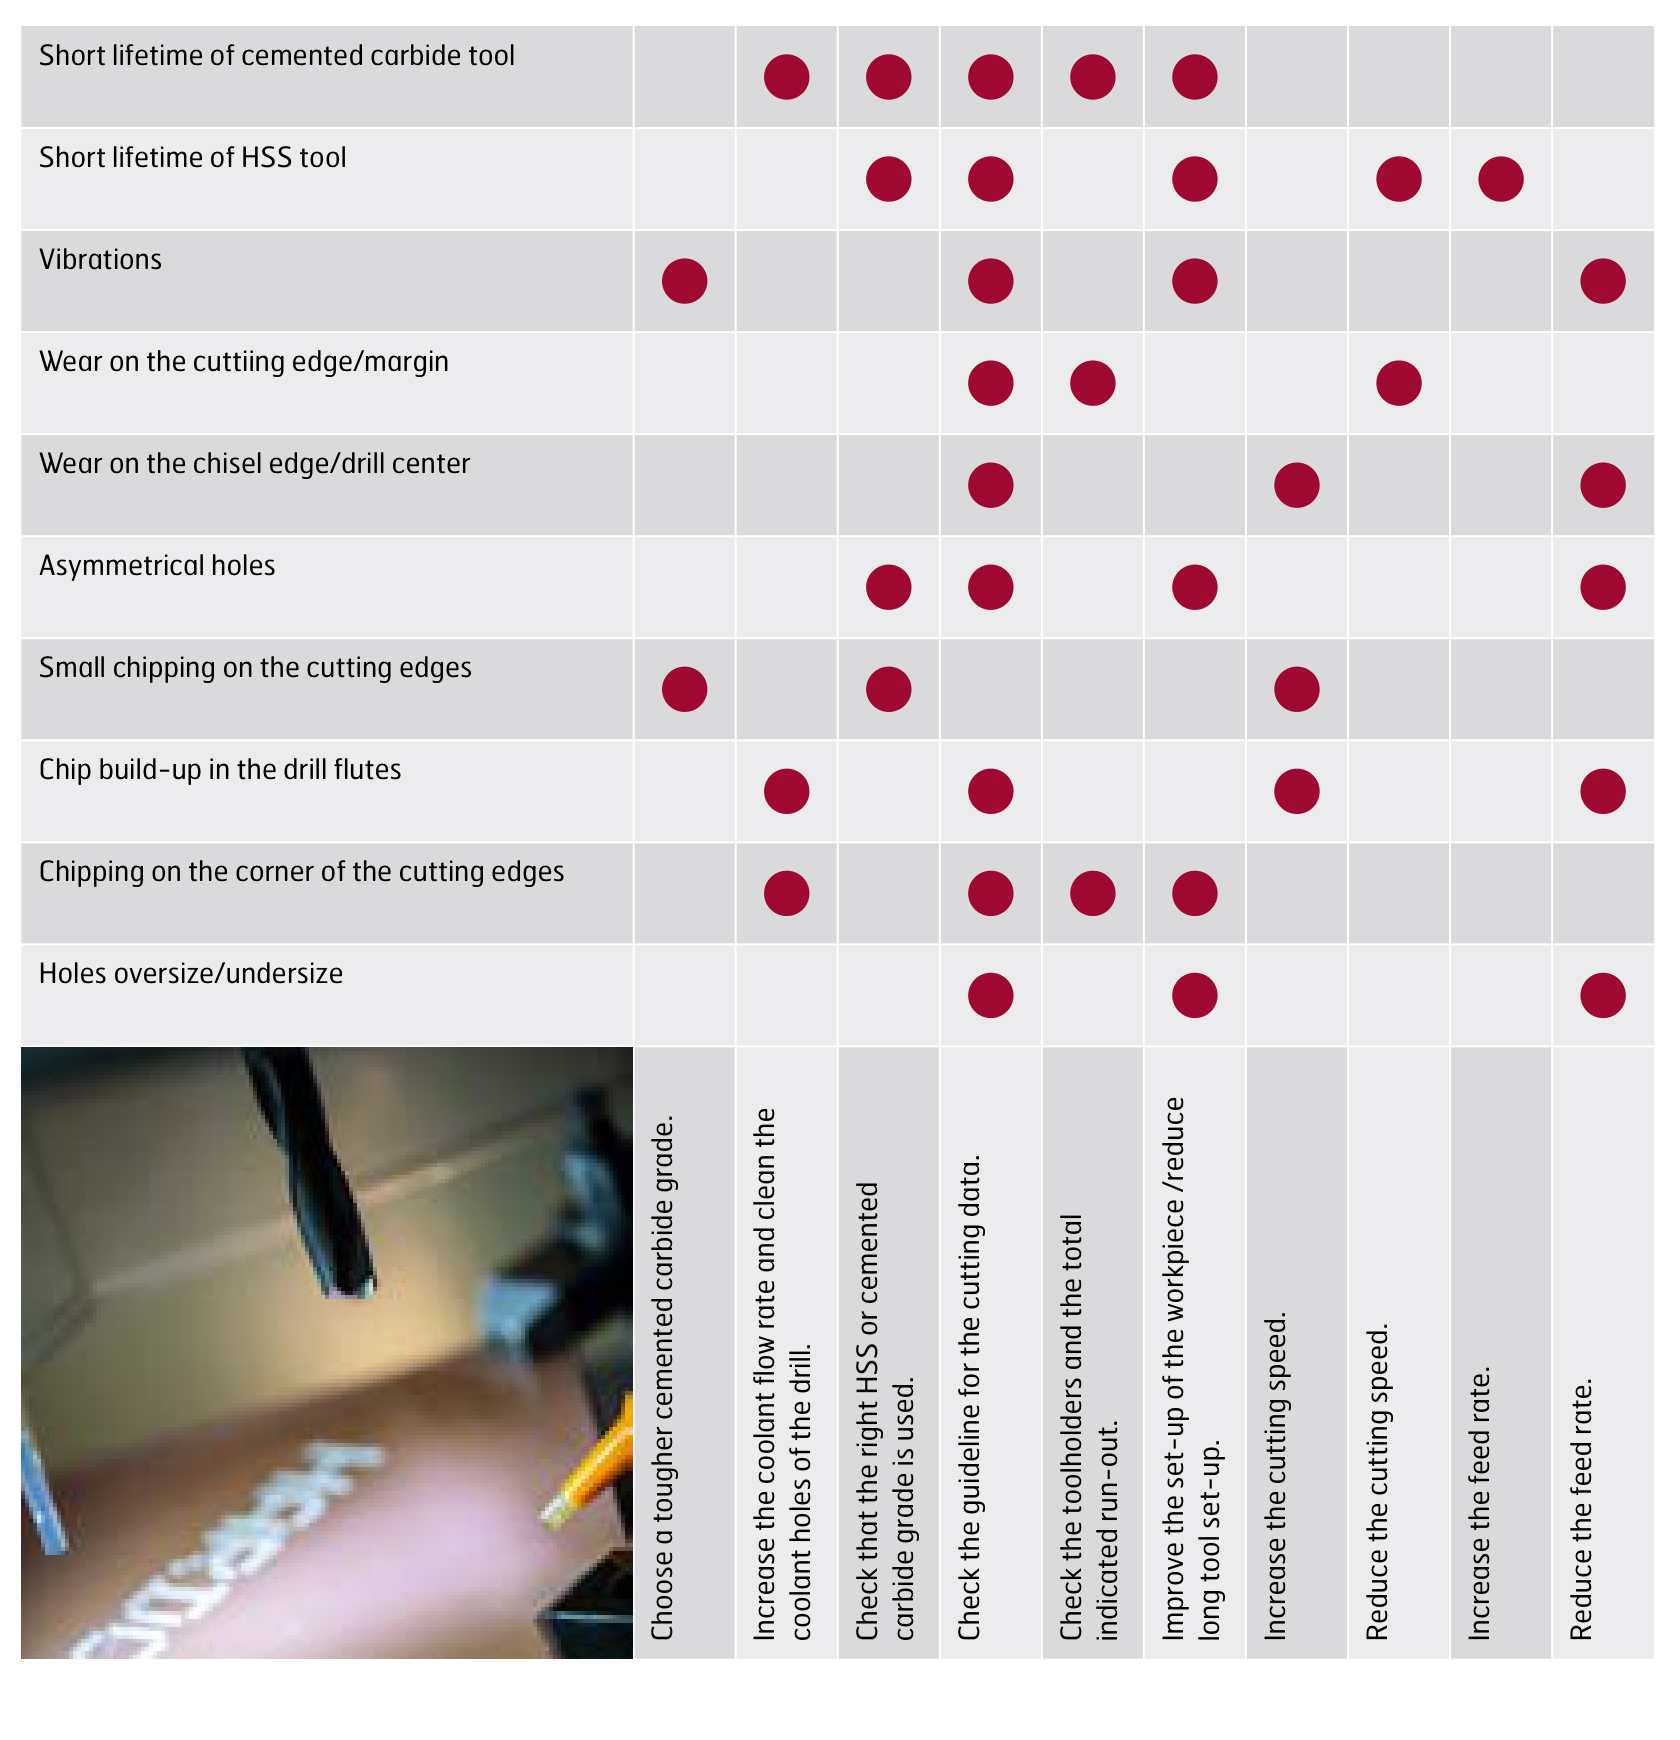
Fehlerbehebung beim Bohren
Symptom im Vergleich zur Ursache. Ein Punkt kennzeichnet eine Abhilfe, die für dieses Symptom gilt.
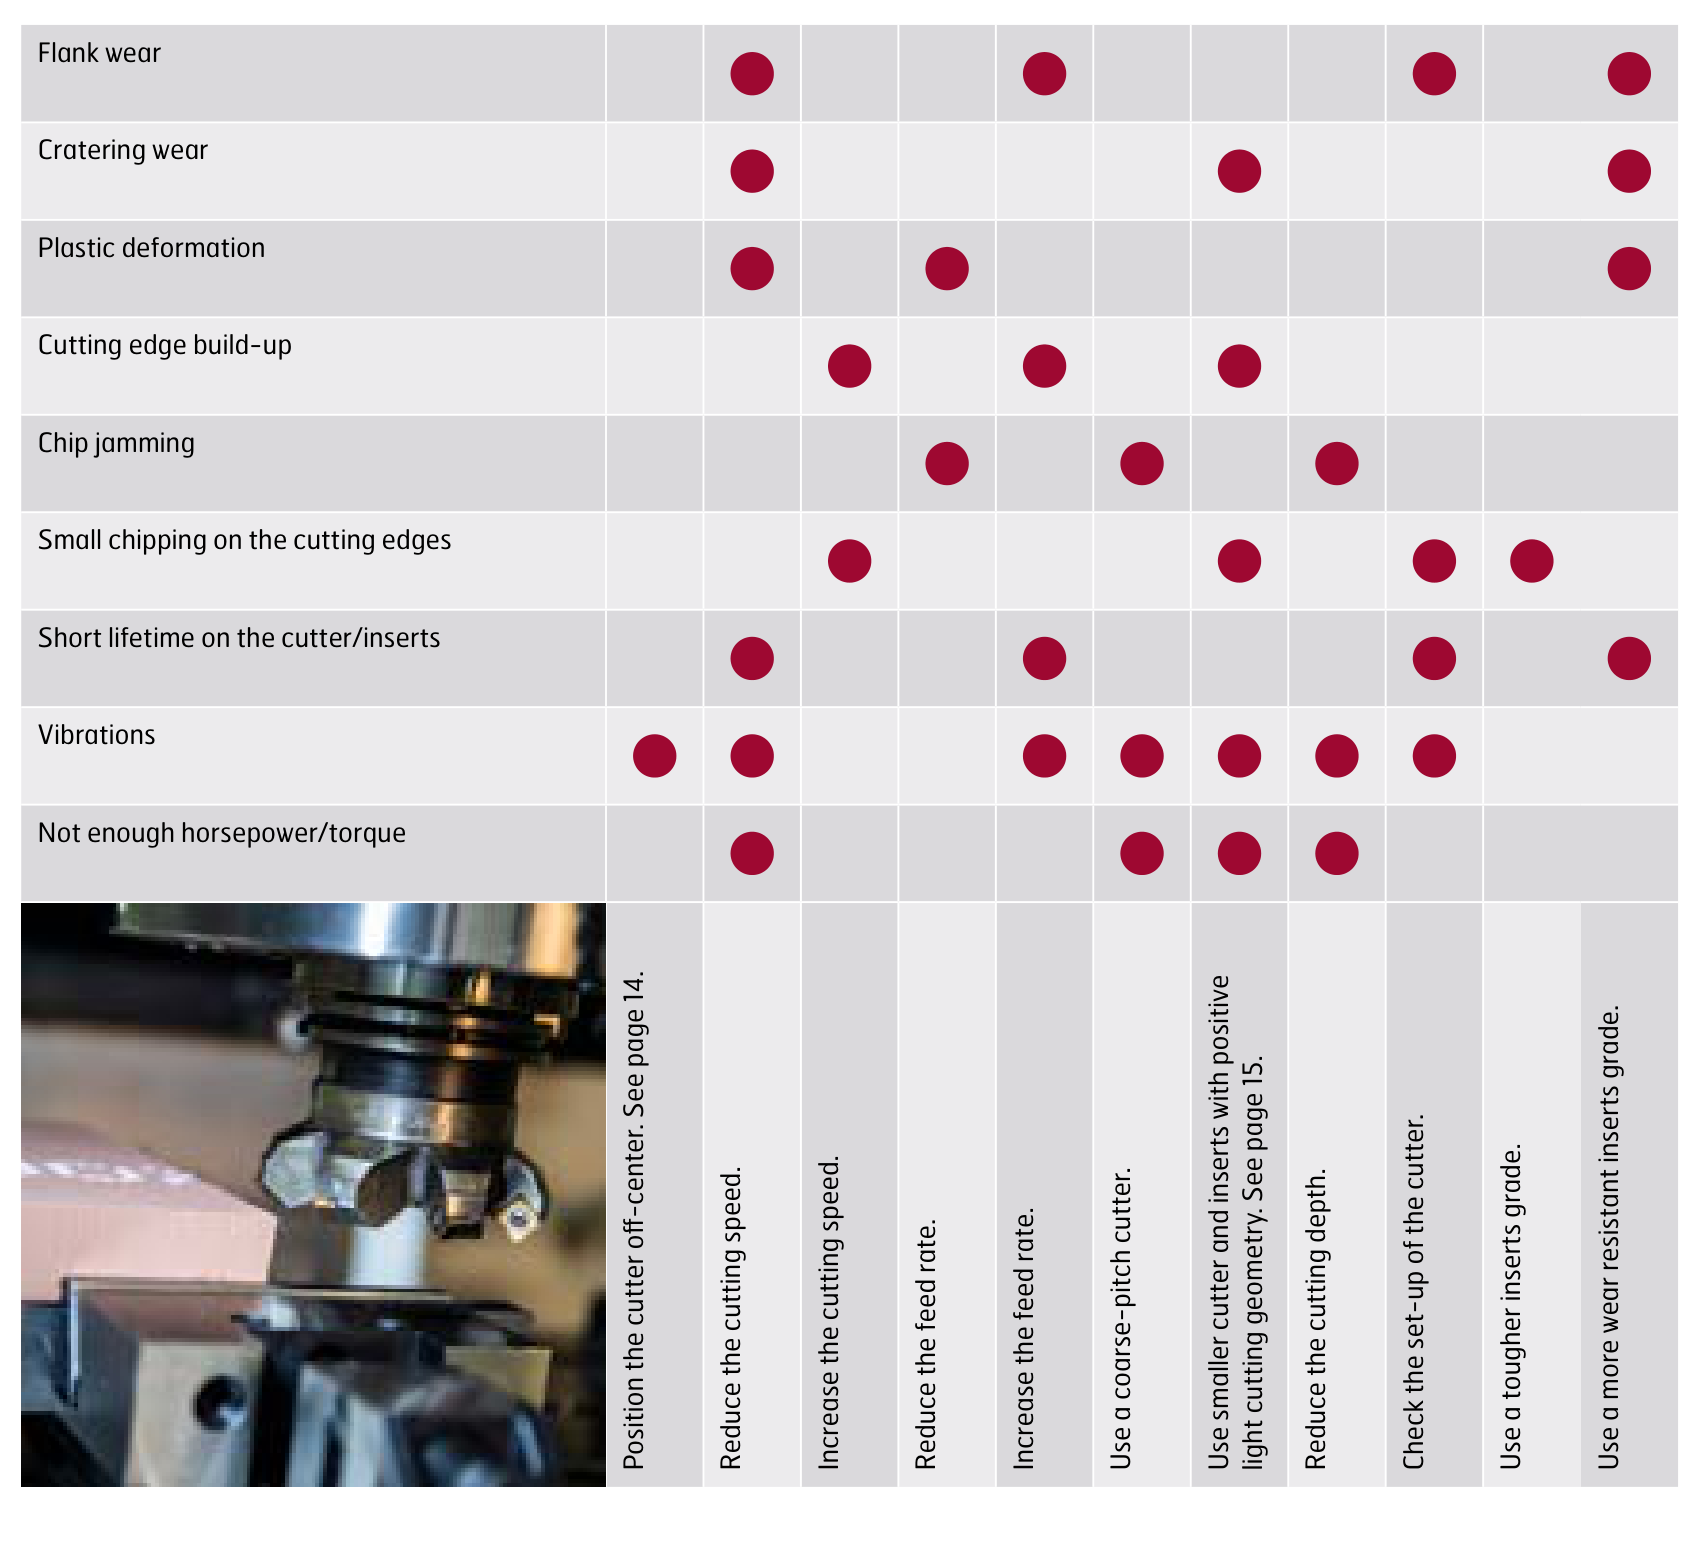
Fehlerbehebung beim Fräsen
Symptom im Vergleich zur Ursache. Ein Punkt kennzeichnet eine Abhilfe, die für dieses Symptom gilt.
Drehempfehlungen
Die nachstehenden Schnittdatenempfehlungen gelten für zähe Hartmetallsorten. Diese Sorten sind für Bearbeitungen notwendig, bei denen Stöße auftreten können, etwa beim Drehen von Platten mit autogen geschnittenen Kanten. Bei höherem Vorschub reduzieren Sie die Schnittgeschwindigkeit.
Formeln und Definitionen, Drehen
- Vc = Dm × π × n / 1000
- n = Vc × 1000 / (π × Dm)
- vf = n × fn
- π = 3.142
- Vc = Schnittgeschwindigkeit (m/min)
- n = Spindeldrehzahl (U/min)
- fn = Vorschub pro Umdrehung (mm/U)
- vf = Vorschubgeschwindigkeit (mm/min)
- Dm = bearbeiteter Durchmesser (mm)
- ap = Schnitttiefe (mm)
Drehen. Schnittgeschwindigkeit nach Schneidplattensorte. Die drei Geschwindigkeiten in jeder Zelle entsprechen den drei Vorschüben für diese Schneidplattensorte: 0,1 – 0,4 – 0,8 mm/U für P25 und P35 sowie 0,1 – 0,3 mm/U für K20.
Stahlgüte | Schneidplattensorte P25 / C6 — Vc (m/min) | Schneidplattensorte P35 / C6-C7 — Vc (m/min) | Schneidplattensorte K20 / C2 — Vc (m/min) |
|---|---|---|---|
Hardox® HiTemp | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® HiAce | 100 – 80 | ||
Hardox® HiTuf | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 400 | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 450 | 130 – 90 – 70 | 105 – 65 – 45 | |
Hardox® 500 | – | 100 – 80 | |
Hardox® 500 Tuf | – | 100 – 80 |
Ergebnisse aus unseren eigenen Tests
Die nachstehenden Tabellen erfassen die Maschinen und Schnittdaten, die in SSABs eigenen Tests verwendet wurden.
Test. * Hardox® 500.
* Hardox® 500 | Werkzeug | Bohrer Ø | Ø | Vc | Gewindetiefe | Gesamt |
|---|---|---|---|---|---|---|
Gewindeschneiden/Durchgangslöcher | Manigley 105/4 DUO | 21.5 | M24 | 3.4 | 40 mm | 48 |
Test. * Hardox® 500.
* Hardox® 500 | Werkzeug | Ø | Vc | fn | Bohrtiefe | Gesamt |
|---|---|---|---|---|---|---|
Bohren/Durchgangslöcher | HSS Co 5% X-Alcr | 18 | 5 | 0.17 | 30 mm | 33 |
Test. Hardox® 500.
Hardox® 500 | Werkzeug | Ø | Vc | fn | Bohrtiefe | Gesamt |
|---|---|---|---|---|---|---|
Bohren/Durchgangslöcher | EF dril | 10.4 | 40 | 0.1 | 30 mm | 875 |
Test. Hardox® 500.
Hardox® 500 | Werkzeug | Bohrer Ø | Ø | Vc | Gewindetiefe | Gesamt |
|---|---|---|---|---|---|---|
Gewindeschneiden/Durchgangslöcher | Manigley 105/4 DUO | 10.4 | M12 | 3 | 30 mm | 161 |
Test. Hardox® 600.
Hardox® 600 | Werkzeug | Ø | Vc | fn | Bohrtiefe | Gesamt |
|---|---|---|---|---|---|---|
Bohren/Durchgangslöcher | ChamDrill | 18 | 30 | 0.1 | 30 mm | 180 |
Test. Hardox® Extreme.
Hardox® Extreme | Werkzeug | Ø | Vc | fn | Bohrtiefe | Gesamt |
|---|---|---|---|---|---|---|
Bohren/Durchgangslöcher | MPS1 (DP 1021) | 12 | 25 | 0.1 | 25 mm | 403 |
Werkzeugempfehlungen für Hardox® Verschleißblech
Die nachstehenden Werkzeuge sind nach Typ gruppiert. Die Artikelnummern sind genau so wiedergegeben, wie SSAB sie druckt, einschließlich der Platzhalterzeichen, die für den größenabhängigen Teil der Nummer stehen.
Schnellarbeitsstahlbohrer. Schnellarbeitsstahlbohrer, legiert mit 8 % Kobalt (HSS-Co 8 %), oder kobaltlegiert.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
MayKestag, Österreich | HSS-E Co 8 Taper Shank Drills, WN 103 | 832xxxxx | https://www.maykestag.com/en/ |
Witec, Deutschland | TYPE WITEC MN | 2-135 15 VAP | http://www.witec-tools.de/ |
Somta, Südafrika | MTS Armour Piercing drill | 261xxxx | https://www.somta.co.za/ |
Izar, Spanien | Ref 1054 | 32xxx | https://www.izartool.com/ |
Izar, Spanien | Ref 1154 | xxxxx | https://www.izartool.com/ |
Presto tools, England | Armour Piercing drill (APX) | 11211xx.xx | https://www.presto-tools.co.uk/ |
Vollhartmetallbohrer.Vollhartmetallbohrer.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Emuge Franken, Deutschland | EF-Drill-STEEL | TA203344xx.xx | https://www.emuge-franken-group.com |
Sandvik Coromant AB, Schweden | Corodrill R840 Delta C | R840-xxxx-30-A1A | https://www.sandvik.coromant.com/ |
Granlund Tool AB, Schweden | Tunder / T80 | T80-xx.x | http://www.granlund.com/ |
Mitsubishi, Japan | MPS1 (DP 1021) | MPS1-xxxxS | http://www.mitsubishicarbide.com/ |
Seco, Schweden | Seco Feedmax | SD203A-xx.x-xx-xxxx-M | https://www.secotools.com/ |
WNT, Deutschland | WTX-UNI | 11780 | https://cuttingtools.ceratizit.com/gb/en.html |
Hoffman-Group, Deutschland | Garant 122500 | 122500 | https://www.hoffmann-group.com/ |
Bohrer mit wechselbarer Bohrerspitze.Bohrer mit wechselbarer Bohrerspitze.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Iscar, Israel | Chamdrill | DCM xxx-xxx-xxA-3D | https://www.iscar.com |
Iscar, Israel | SumoCham | DCN xxx-xxx-xxA-3D | https://www.iscar.com |
Hoffman-Group, Deutschland | HiPer-Drill | 23 1605 -xx.x | https://www.hoffmann-group.com/ |
Sandvik Coromant, Schweden | CoroDrill 870 | 870-xxxx-xxxx | https://www.sandvik.coromant.com |
Wendeschneidplattenbohrer.Wendeschneidplattenbohrer.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Sandvik Coromant, Schweden | CoroDrill 880 | 880-Dxxxxxxx-xx | https://www.sandvik.coromant.com |
Flachsenker und Senker. Flachsenker- und Senkerwerkzeuge.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Granlund Tool AB, Schweden | WHV Flachsenker | xWHV-xx.x | http://www.granlund.com/ |
Granlund Tool AB, Schweden | KV Senker | xKV9-xx.x | http://www.granlund.com/ |
Gewindebohrer. Gewindebohrer für Durchgangslöcher und Grundlöcher.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Manigley, Schweiz | 105/4 DUO | 433xx | http://www.manigley.ch/de/home |
Manigley, Schweiz | 131/3 DUO | 433xx | http://www.manigley.ch/de/home |
Sandvik Coromant, Schweden | CoroTap 200 | E324 / E326 | https://www.sandvik.coromant.com/ |
Hoffman-Group, Deutschland | Garant 132065 | 132065-Mxx | https://www.hoffmann-group.com/ |
BASS, Deutschland | VARIANT 1/2 TIH | 1088xx | https://www.bass-tools.com/ |
Gewindefräser. Vollhartmetall-Gewindefräser.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Emuge Franken, Deutschland | GF-VZ-VHM-R15-IKZ-HB | GFB35106.xxxx | https://www.emuge.de/ |
Emuge Franken, Deutschland | GSF-VHM 2D IKZ-HB | GF333106.xxxx | https://www.emuge.de/ |
Schaftfräser. Vollhartmetall-Schaftfräser.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Seco Tool, Schweden | JS 554 Siron-A | JS554xxxx | https://www.secotools.com/ |
Fräsen mit Wendeschneidplatten. Planfräsen, Eckfräsen und Hochvorschub-Lochfertigung mit Wendeschneidplatten.
Lieferant | Werkzeugname | Artikelnr. | Web |
|---|---|---|---|
Sandvik Coromant, Schweden | Coromill 345 | 345-xxxxxx-13x | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Schweden | Coromill 300 | R300-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Schweden | Coromill 490 | 490-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Sandvik Coromant, Schweden | Coromill 210 | R210-xxxxxx-xxx | https://www.sandvik.coromant.com/ |
Schneidplattensorte in Hardox® Stahl. CoroMill-Artikelnummern und Schneidplattengeometrie.
Werkzeugname | Artikelnr./Schneidplattensorte | Schneidplattengeometrie |
|---|---|---|
Coromill 210 | R210-xxxxxx-Px / xx10 | M |
R210-xxxxxx-Px / xx30 | M | |
Coromill 300 | R300-xxxxxx-Px / xx10 | L-M-H |
R300-xxxxxx-Px / xx30 | L-M-H | |
Coromill 345 | 345R-xxxxxx-Px / xx10 | L-M-H |
345R-xxxxxx-Px / xx30 | L-M-H | |
Coromill 490 | 490R-xxxxxx-Px / xx10 | L-M |
490R-xxxxxx-Px / xx30 | L-M-H |
Werkzeuglieferanten, die wir empfehlen und mit denen wir zusammengearbeitet haben. Lieferant und Webadresse.
Werkzeuglieferant | Web |
|---|---|
Emuge Franken | www.emuge-franken.de |
Granlund Tools | www.granlund.com |
Hoffmann Group | www.hoffmann-group.com |
IZAR Cutting Tools | www.izartool.com |
ISCAR | www.iscar.com |
Komet Group | www.kometgroup.com |
Manigley | www.manigley.ch |
Mitsubishi | www.mitsubishicarbide.com |
Sandvik Coromant | www.sandvik.coromant.com |
SECO TOOLS | www.secotools.com |
Witech | www.witec-tools.de |
WNT | www.wnt.com |
Kontakt und weitere Informationen
Wenden Sie sich an Ihren örtlichen SSAB-Vertreter oder den technischen Support unter [email protected] oder besuchen Sie www.hardox.com.
Die in dieser Broschüre enthaltenen Informationen werden nur als allgemeine Informationen bereitgestellt. Es liegt in der Verantwortung des Nutzers, die Eignung aller Produkte und Anwendungen unabhängig zu bestimmen und diese zu prüfen und zu verifizieren.