




Schweißen von Hardox®
Schweißen von Hardox® Verschleißblech
Das Hardox® Verschleißblechsortiment, das auch Bleche, Rundstäbe und Rohre umfasst, vereint einzigartige Leistung mit außergewöhnlicher Schweißbarkeit. Jedes konventionelle Schweißverfahren kann zum Schweißen von Hardox® Stahl an anderen schweißbaren Stahl verwendet werden.
Diese Broschüre enthält nützliche Tipps und Informationen für alle, die ihre Schweißprozesse vereinfachen und effizienter gestalten möchten. Sie bietet Hinweise zu Vorwärm- und Zwischenlagentemperaturen, Wärmeeintrag, Schweißzusatzwerkstoffen und mehr.
SSAB Schweißhandbuch
Wenn Sie die Welt des Schweißens noch tiefer erkunden möchten, empfehlen wir das SSAB Schweißhandbuch. Dieses 132-seitige Dokument bietet eine Fülle von Erkenntnissen und Empfehlungen für Techniker, Ingenieure und andere Fachleute. Es enthält Empfehlungen, um beim Schweißen von Hardox® Verschleißblech und Strenx® Performance-Stahl das beste Schweißergebnis zu erzielen. Es beschreibt den thermischen Verlauf und Zyklus, wie das Rissrisiko eliminiert wird, WEZ-Verbesserungen, die Wahl der Zusatzwerkstoffe und Schweißzusätze sowie die Merkmale der Nahtgeometrie.
Sie können eine digitale Version herunterladen oder eine gedruckte Version des SSAB Schweißhandbuchs unter ssab.com/support/steel-handbooks bestellen.
Es wird auch auf TechSupport-Dokumente verwiesen, die Themen wie Maßnahmen zur Vermeidung von Unregelmäßigkeiten behandeln und Beispiele geeigneter Zusatzwerkstofflieferanten geben (Download Center unter ssab.com/download-center), sowie auf WeldCalc™, das als Desktop- oder App-Version Nutzern ermöglicht, ihre Schweißleistung auf Basis der spezifischen Bedingungen und Anforderungen ihrer Schweißkonstruktion zu optimieren (ssab.com/support/calculators-and-tools).
Methoden zur Nahtvorbereitung
Nähte können mit konventionellen Methoden wie thermischem Schneiden und Bearbeitung vorbereitet werden. Wird thermisches Schneiden verwendet, ist eine dünne Oxid- oder Nitridschicht vorhanden, die etwa bis zu 0,2 mm (0,0079") dick ist. Diese Schichten werden vor dem Schweißen entfernt, üblicherweise durch Schleifen.
Wichtige Parameter für das Schweißen
Um eine hochwertige Schweißnaht zu gewährleisten, reinigen Sie den Schweißbereich, um Feuchtigkeit, Öl, Korrosion oder Verunreinigungen vor dem Schweißen zu entfernen. Neben einer guten Schweißhygiene sollten Sie insbesondere die folgenden Aspekte berücksichtigen:
- Wahl der Schweißzusatzwerkstoffe
- Vorwärm- und Zwischenlagentemperaturen
- Wärmeeintrag
- Schweißfolge und Größe des Wurzelspalts in der Naht
Wärmeeintrag
Ein übermäßiger Wärmeeintrag vergrößert die Breite der Wärmeeinflusszone (WEZ), was wiederum die mechanischen Eigenschaften sowie die Verschleißfestigkeit der WEZ beeinträchtigt. Das Schweißen mit geringem Wärmeeintrag bietet Vorteile wie:
- Erhöhte Verschleißfestigkeit der WEZ
- Reduzierter Verzug (einlagig geschweißte Nähte)
- Erhöhte Zähigkeit der Naht
- Erhöhte Festigkeit der Naht
Die meisten Schweißverfahren werden mit Gleichstrom- (DC) oder Wechselstromschweißen (AC) durchgeführt. Für das DC- und AC-Schweißen wird der Wärmeeintrag gemäß den nachstehenden Formeln berechnet. Der Wärmeeintrag für das Impulslichtbogenschweißen kann mit einer der beiden alternativen Formeln bestimmt werden.
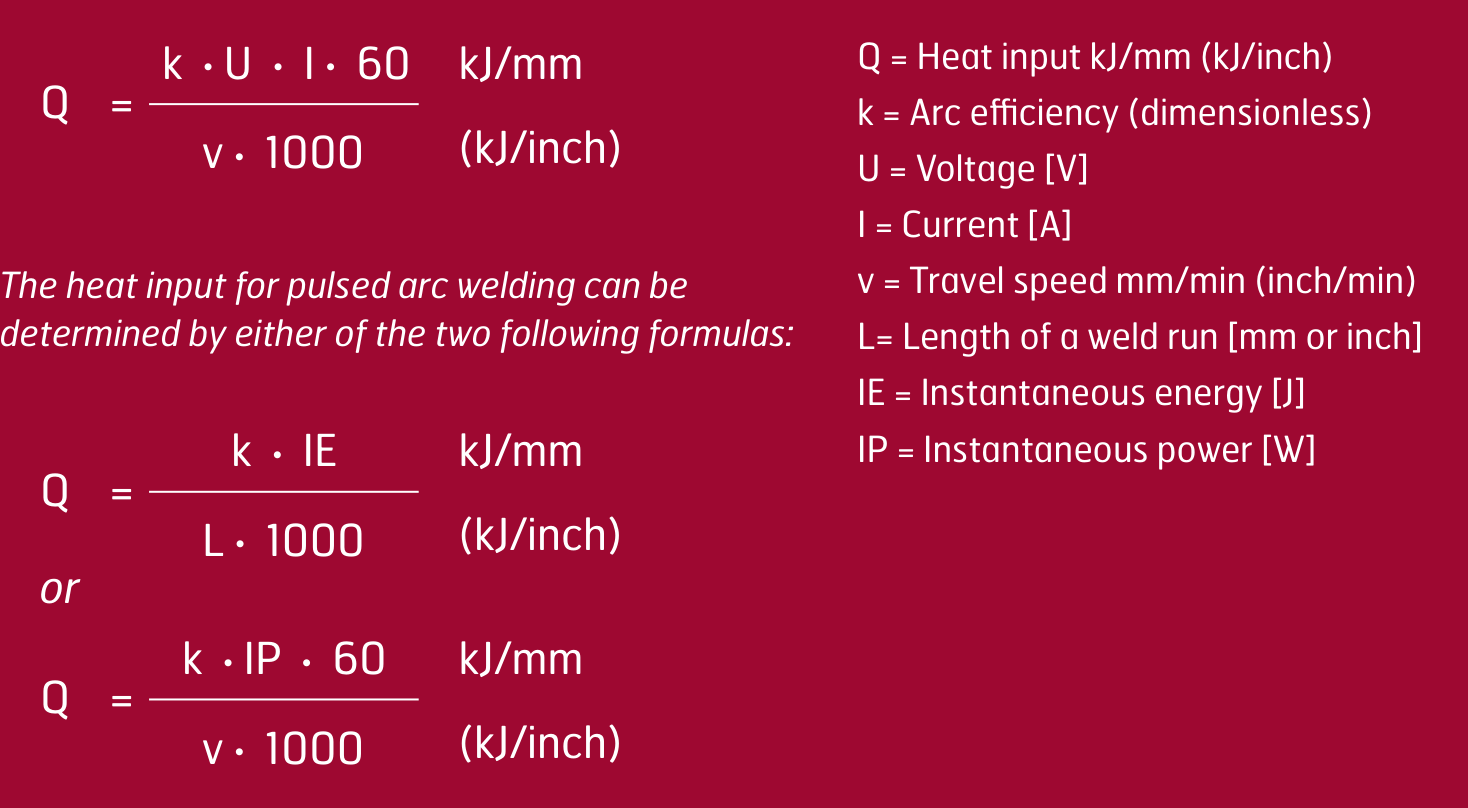
Formeln für den Wärmeeintrag. Für das DC- und AC-Schweißen sowie die beiden Alternativen für das Impulslichtbogenschweißen, mit den verwendeten Symbolen.
Tabelle 1. Thermische Wirkungsgradfaktoren verschiedener Schweißverfahren.
Schweißverfahren | Thermischer Wirkungsgrad (k) |
|---|---|
MAG / GMAW | 0.8 |
MMA / SMAW | 0.8 |
SAW | 1.0 |
TIG / GTAW | 0.6 |
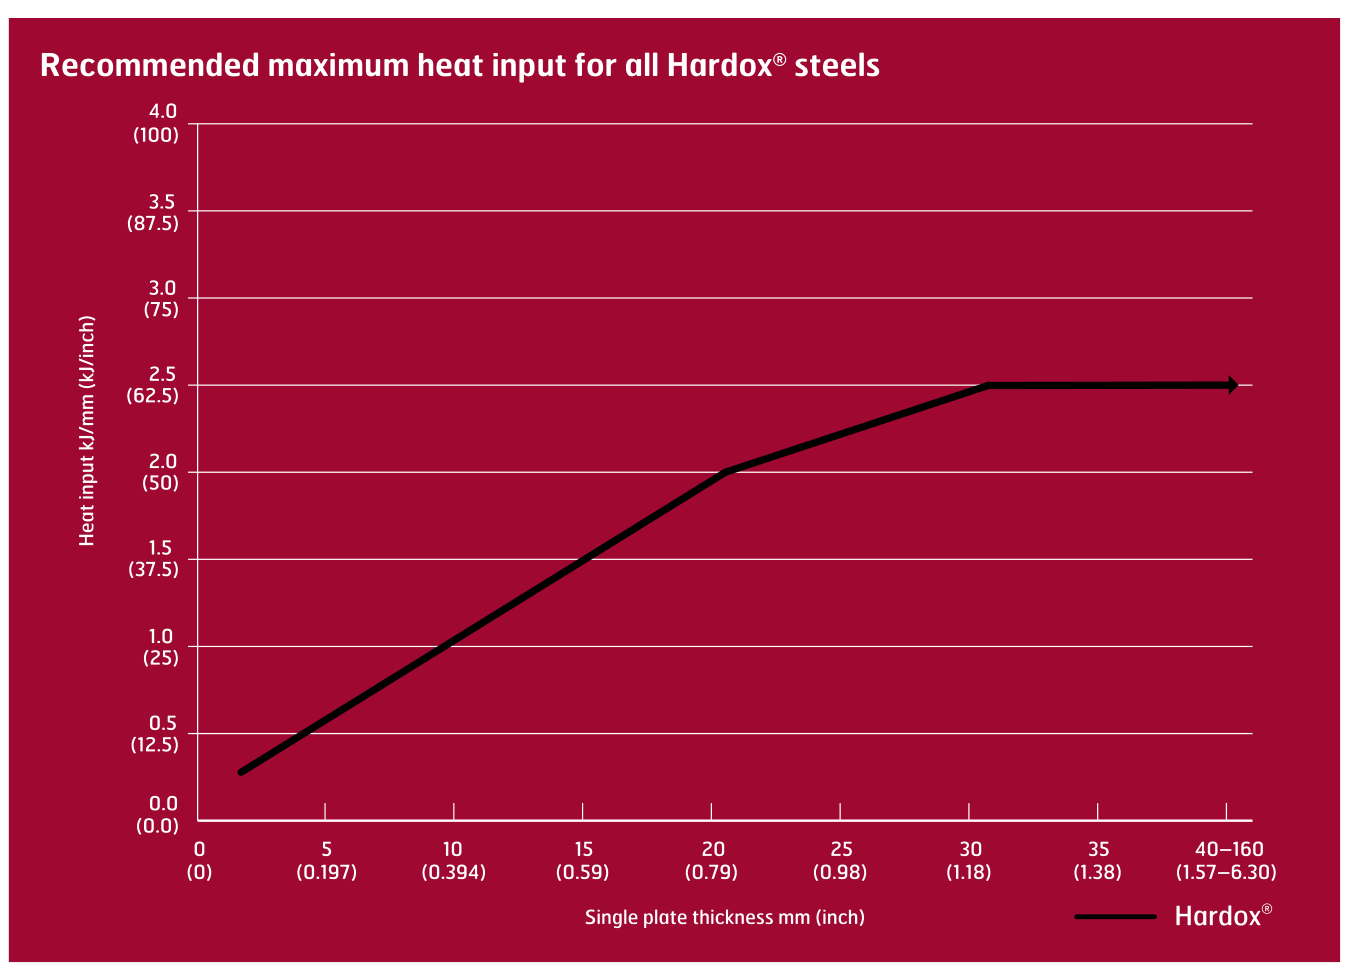
Ein sehr geringer Wärmeeintrag kann jedoch die Kerbschlagzähigkeit negativ beeinflussen (t8/5-Werte unter 3 Sekunden – siehe Abschnitt zur Abkühlzeit). Tabelle 2 gibt den empfohlenen maximalen Wärmeeintrag (Q) für Hardox® an.
Tabelle 2. Empfohlener maximaler Wärmeeintrag für alle Hardox® Stähle, bezogen auf die Einzelblechdicke.
Vermeidung von Wasserstoffrissbildung
Aufgrund eines relativ niedrigen Kohlenstoffäquivalents widerstehen alle Hardox® Güten der Wasserstoffrissbildung besser als andere verschleißfeste Stähle. Minimieren Sie das Risiko der Wasserstoffrissbildung, indem Sie diese Empfehlungen befolgen:
- Wärmen Sie den Schweißbereich auf die empfohlene Mindesttemperatur vor.
- Messen Sie die Vorwärmtemperatur gemäß den Vorwärmempfehlungen.
- Verwenden Sie Verfahren und Zusatzwerkstoffe, die einen maximalen Wasserstoffgehalt von 5 ml/100 g Schweißgut bieten.
- Halten Sie die Naht frei von Verunreinigungen wie Rost, Fett, Öl oder Frost.
- Verwenden Sie nur die von SSAB empfohlenen Klassifizierungen für Schweißzusatzwerkstoffe.
- Wenden Sie eine geeignete Schweißfolge an, um Eigenspannungen zu minimieren.
- Platzieren Sie Schweißanfänge und -enden vorzugsweise mindestens 50-100 mm (2"-4") von einer Ecke entfernt, um übermäßige Spannungen in diesen Bereichen zu vermeiden; siehe Abbildung 1.
- Vermeiden Sie eine Wurzelöffnung von mehr als 3 mm (1/8"); siehe Abbildung 2.
- Die Spaltgröße sollte 3 mm (1/8") nicht überschreiten; siehe Abbildung 2.
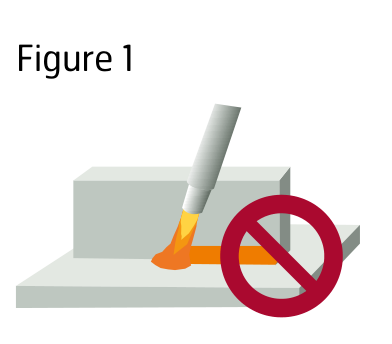
Abbildung 1. Vermeiden Sie es, Schweißanfänge und -enden in einer Ecke zu platzieren.
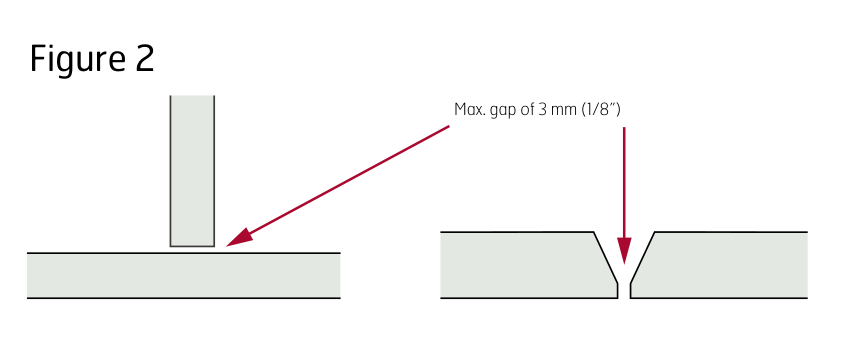
Abbildung 2. Maximaler Spalt von 3 mm (1/8").
Minimale Vorwärm- und Zwischenlagentemperaturen
Es ist unerlässlich, die empfohlene Mindestvorwärmtemperatur sowie das Verfahren zum Erreichen und Messen der Temperatur in und um die Naht einzuhalten, um Wasserstoffrissbildung zu vermeiden.
Einfluss der Legierungselemente auf die Wahl der Vorwärm- und Zwischenlagentemperaturen
Eine einzigartige Kombination von Legierungselementen optimiert die mechanischen Eigenschaften von Hardox® Verschleißblech. Diese Kombination bestimmt die Vorwärm- und Zwischenlagentemperaturen von Hardox® Stahl beim Schweißen und kann zur Berechnung des Kohlenstoffäquivalents verwendet werden. Das Kohlenstoffäquivalent wird üblicherweise als CEV oder CET ausgedrückt.
Die Legierungselemente sind im Abnahmezeugnis des Hardox® Stahls angegeben und werden in den beiden Formeln in Gewichtsprozent angegeben. Ein höheres Kohlenstoffäquivalent erfordert üblicherweise eine höhere Vorwärm- und Zwischenlagentemperatur. Das typische Kohlenstoffäquivalent für alle Hardox® Güten ist in den Produktdatenblättern von SSAB garantiert, die unter www.hardox.com zu finden sind.
Werden jedoch die in dieser Broschüre angegebenen Mindestvorwärmtemperaturen eingehalten, ist eine Berechnung des Kohlenstoffäquivalents nicht erforderlich.
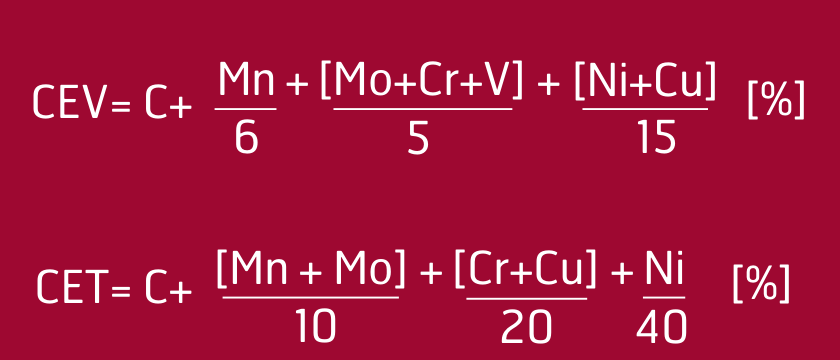
Kohlenstoffäquivalente. Die CET- und CEV-Formeln.
Vorwärm- und Zwischenlagentemperaturen für das gesamte Hardox® Sortiment
Die empfohlene Mindestvorwärmtemperatur und die maximale Zwischenlagentemperatur beim Schweißen sind in den Tabellen 3, 4a und 4b dargestellt. Sofern nicht anders angegeben, gelten diese Werte für das Schweißen mit unlegierten und niedriglegierten Schweißzusatzwerkstoffen.
- Wenn Bleche unterschiedlicher Dicke, aber derselben Stahlgüte miteinander verschweißt werden, bestimmt das dickere Blech die erforderlichen Vorwärm- und Zwischenlagentemperaturen; siehe Abbildung 4.
- Wenn unterschiedliche Stahltypen miteinander verschweißt werden, bestimmt das Blech, das die höchste Vorwärmtemperatur erfordert, die erforderlichen Vorwärm- und Zwischenlagentemperaturen.
- Die Tabellen 4a und 4b gelten für Wärmeeinträge von 1,7 kJ/mm (43,2 kJ/inch) oder höher. Werden Wärmeeinträge von 1,0–1,69 kJ/mm (25,4–42,9 kJ/inch) verwendet, empfehlen wir, die Temperatur um 25 °C (77 °F) über die empfohlene Vorwärmtemperatur zu erhöhen.
- Wird ein geringerer Wärmeeintrag als 1,0 kJ/mm (25,4 kJ/inch) verwendet, empfehlen wir, die WeldCalc-App von SSAB zu nutzen, um die empfohlene Mindestvorwärmtemperatur zu berechnen.
- Ist die Umgebungsfeuchte hoch oder liegt die Temperatur unter 5 °C (41 °F), sollten die niedrigsten in den Tabellen 4a und 4b angegebenen empfohlenen Vorwärmtemperaturen um 25 °C (77 °F) erhöht werden.
- Für Bleche dicker als 25 mm (0,984") und Nahtgeometrien, bei denen die Wurzellage nahe der Mittellinie des Blechs liegt, wie bei Doppel-V-Stumpfnähten, empfehlen wir, die Wurzellage etwa 5 mm (0,197") von der Mittellinie des Blechs weg zu verschieben.
Die in Tabelle 3 angegebene Zwischenlagentemperatur ist die maximal empfohlene Temperatur in der Naht (oben auf dem Schweißgut) oder unmittelbar neben der Naht (Startposition), kurz vor Beginn der nächsten Schweißlage.
Die in den Tabellen 3, 4a und 4b angegebenen empfohlenen Mindestvorwärm- und maximalen Zwischenlagentemperaturen werden bei Wärmeeinträgen höher als 1,7 kJ/mm (43,2 kJ/inch) nicht beeinflusst. Die Angaben beruhen auf der Annahme, dass die Schweißnaht an der Luft auf Umgebungstemperatur abkühlen kann.
Beachten Sie, dass diese Empfehlungen auch für Heftnähte und Wurzellagen gelten. Im Allgemeinen sollte jede der Heftnähte mindestens 50 mm (2") lang sein. Für Nähte mit Blechdicken bis zu 8 mm (0,31") können kürzere Heftnahtlängen verwendet werden. Der Abstand zwischen den Heftnähten kann nach Bedarf variiert werden.
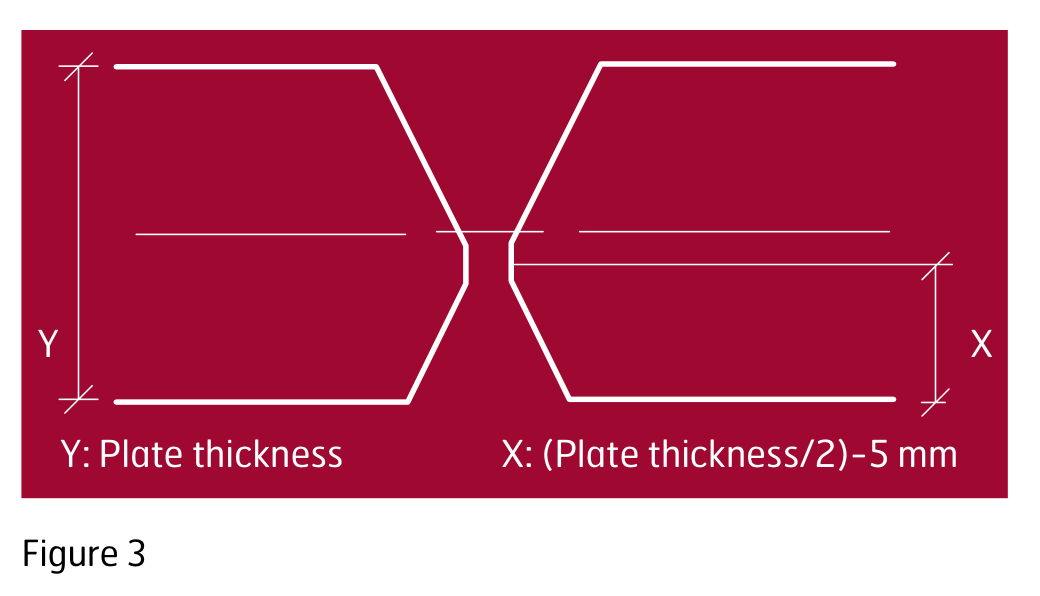
Abbildung 3. Für Bleche dicker als 25 mm verschieben Sie die Wurzellage etwa 5 mm von der Mittellinie weg. Y ist die Blechdicke, X ist (Blechdicke / 2) − 5 mm.
Tabelle 3. Maximal empfohlene Zwischenlagen- und Vorwärmtemperaturen.
Güte | Maximal empfohlene Zwischenlagentemperatur / Vorwärmtemperatur |
|---|---|
Hardox® HiTemp** | 300 °C (572 °F) |
Hardox® HiTuf** | 300 °C (572 °F) |
Hardox® HiAce | 225 °C (437 °F) |
Hardox® 400 / 400 Rohr und Rundstab | 225 °C (437 °F) |
Hardox® 450 | 225 °C (437 °F) |
Hardox® 500 / 500 Rohr | 225 °C (437 °F) |
Hardox® 500 Tuf | 225 °C (437 °F) |
Hardox® 550 | 225 °C (437 °F) |
Hardox® 600 | 225 °C (437 °F) |
Hardox® Extreme | 100 °C (212 °F) |
**Zwischenlagentemperaturen von bis zu etwa 400 °C (752 °F) können in bestimmten Fällen für Hardox® HiTemp und Hardox® HiTuf verwendet werden. Verwenden Sie in solchen Fällen WeldCalc™.
Empfohlene Vorwärmtemperaturen
Die Einzelblechdicke (Durchmesser) ist auf der x-Achse der nachstehenden Diagramme dargestellt. Die empfohlene Mindestvorwärm- und Zwischenlagentemperatur ist für verschiedene Einzelblechdicken angegeben. Beachten Sie, dass jede Temperaturerhöhung bei 0,1 mm (0,004") über der im Diagramm angegebenen Dicke beginnt.
- Die Vorwärmtemperatur für Hardox® 400 gilt auch für Hardox® 400 Rohre, die in Dicken von 3–6 mm (0,118"–0,236") erhältlich sind.
- Die Vorwärmtemperatur für Hardox® 500 gilt auch für Hardox® 500 Rohre, die in Dicken von 3–6 mm (0,118"–0,236") erhältlich sind.
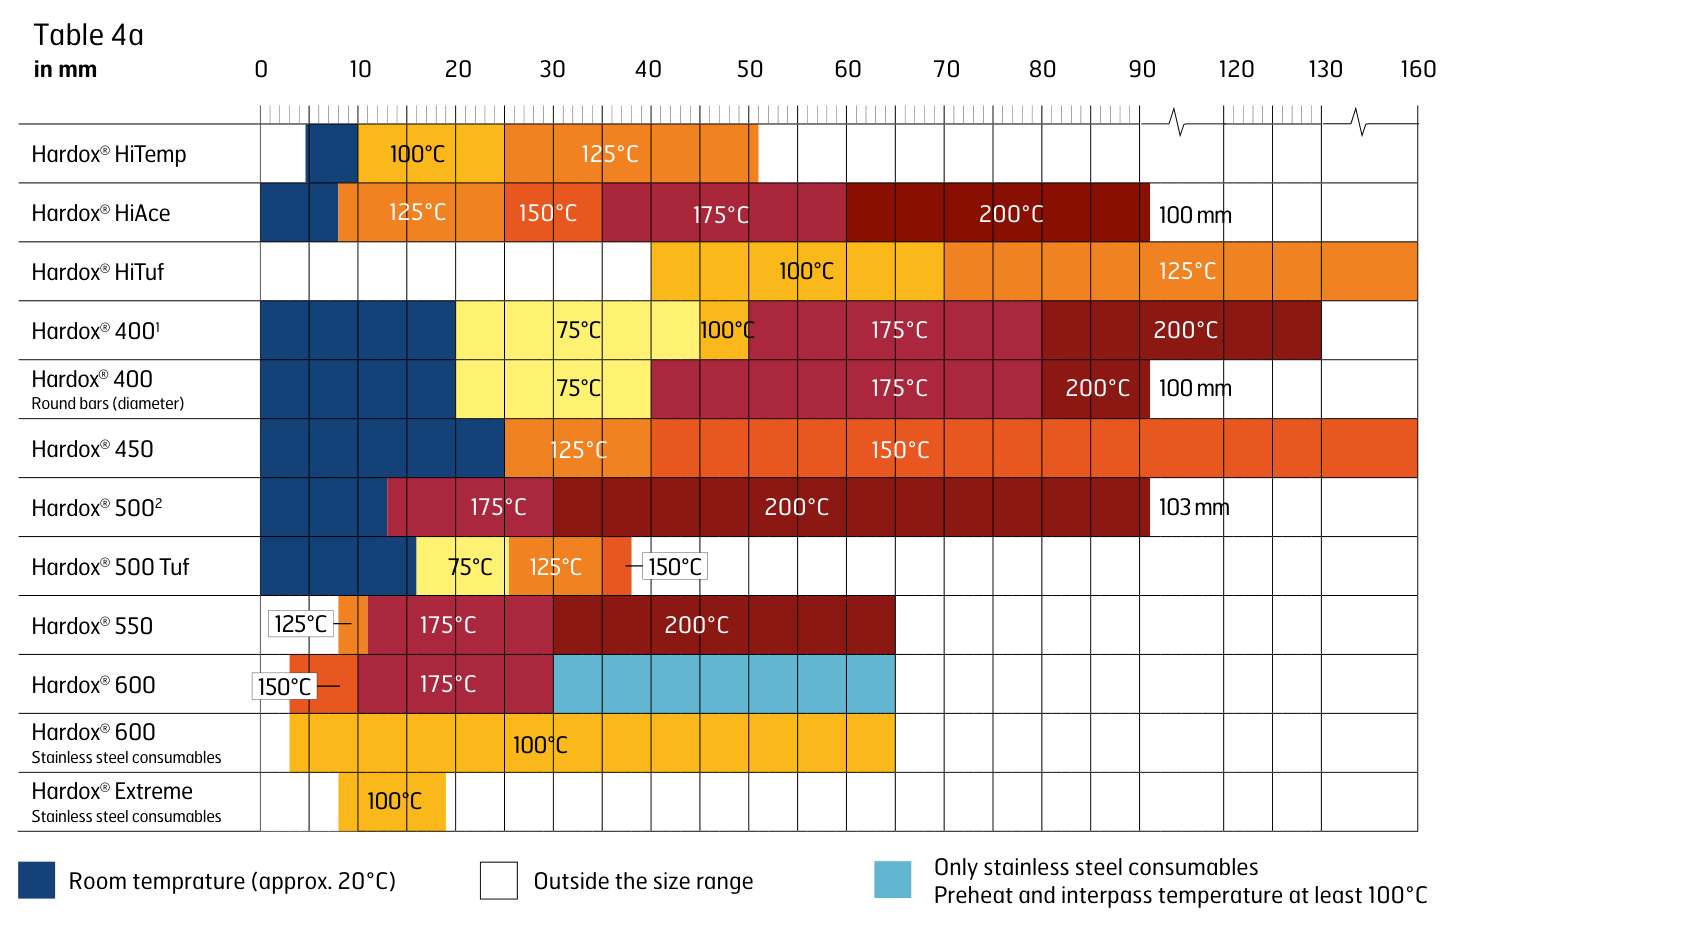
Tabelle 4a. Empfohlene Mindestvorwärm- und Zwischenlagentemperatur nach Einzelblechdicke, in mm. Dunkelblau ist Raumtemperatur (ca. 20 °C), Hellblau ist nur für Edelstahlzusatzwerkstoffe mit Vorwärm- und Zwischenlagentemperatur von mindestens 100 °C, und Weiß liegt außerhalb des Größenbereichs.
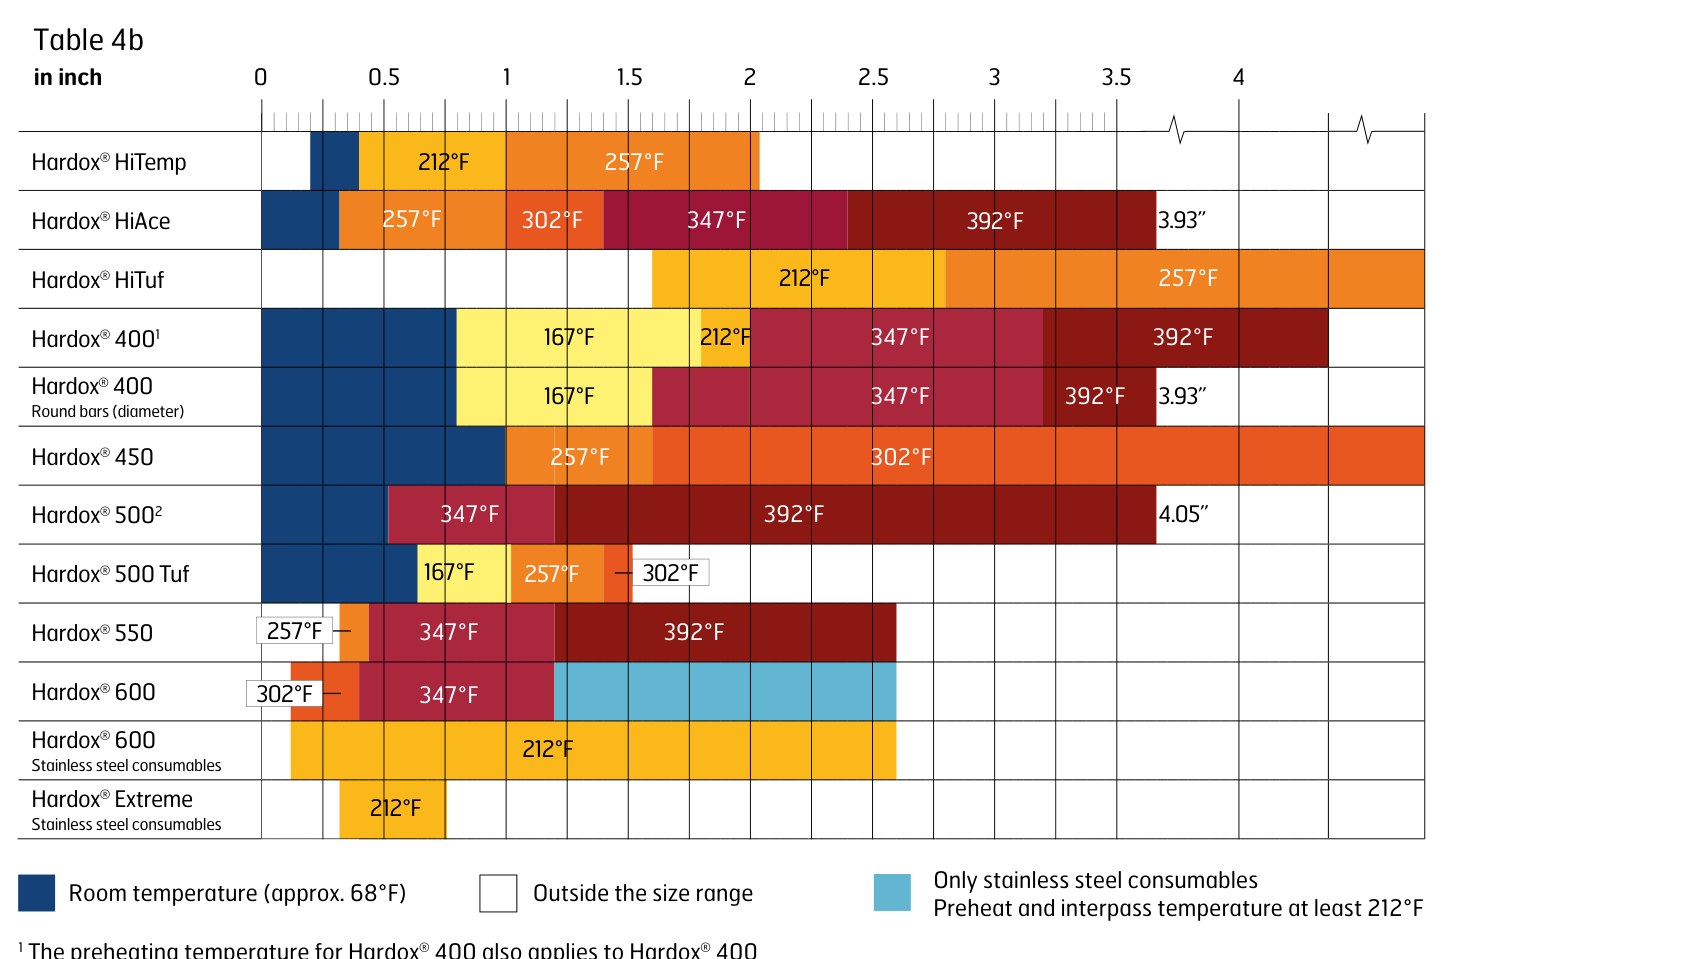
Tabelle 4b. Dieselbe Empfehlung in Zoll, mit Raumtemperatur bei ca. 68 °F und dem Edelstahl-only-Band bei mindestens 212 °F.
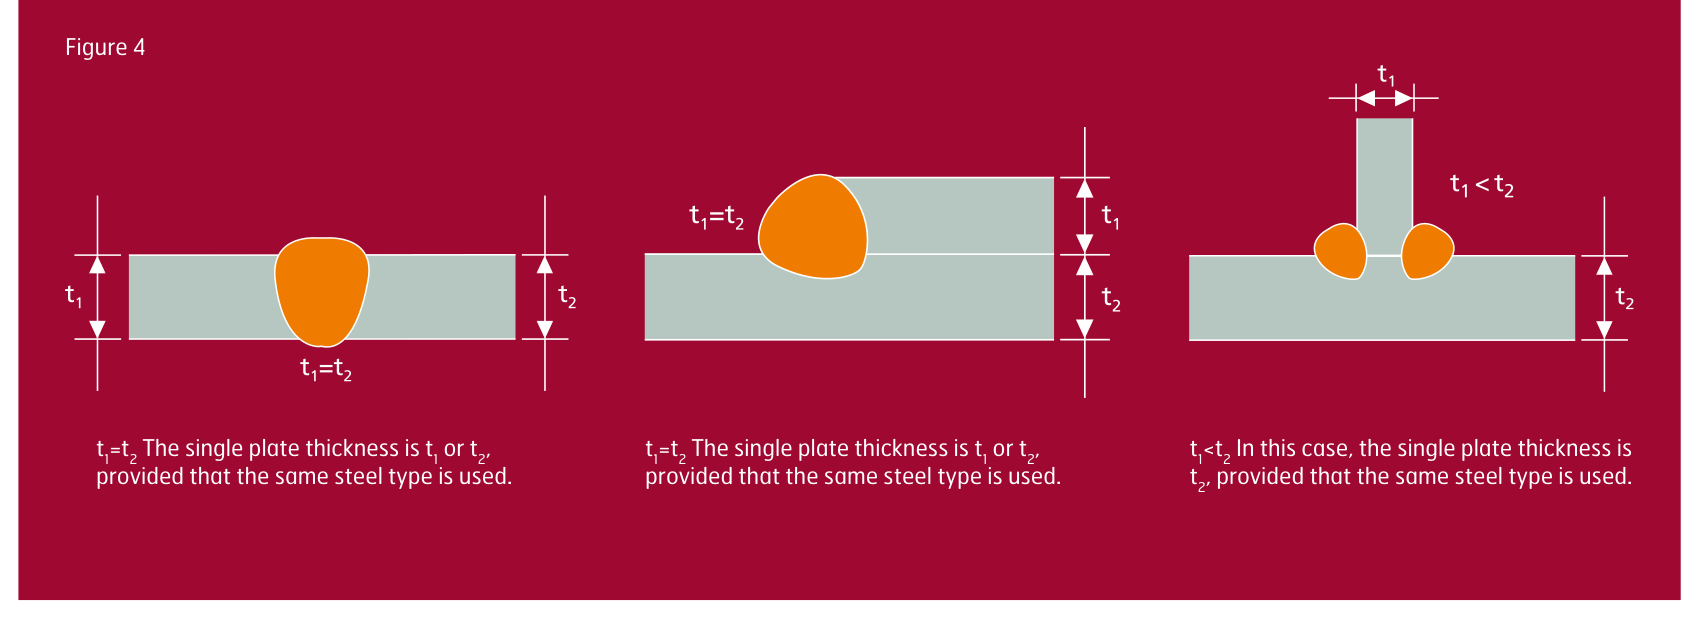
Abbildung 4. Schematische Zeichnung, die die Einzelblechdicke (Durchmesser) zeigt. Wenn t1 = t2 ist, ist die Einzelblechdicke eine von beiden; wenn t1 < t2 ist, ist es t2, sofern derselbe Stahltyp verwendet wird.
Erreichen und Messen der Vorwärmtemperatur
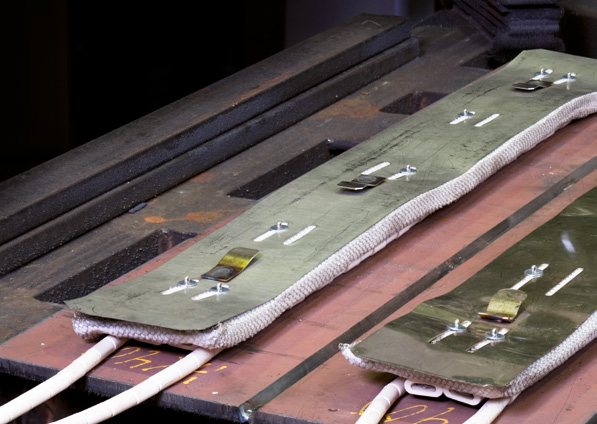
Die erforderliche Vorwärmtemperatur kann auf verschiedene Weise erreicht werden. Elektrische Vorwärmelemente rund um die vorbereitete Naht sind oft am besten, da eine gleichmäßige Erwärmung des Bereichs erzielt werden kann. Die Temperatur sollte überwacht werden, beispielsweise mit einem Kontaktthermometer.
Abbildung 5. Beispiel für elektrische Heizmatten.
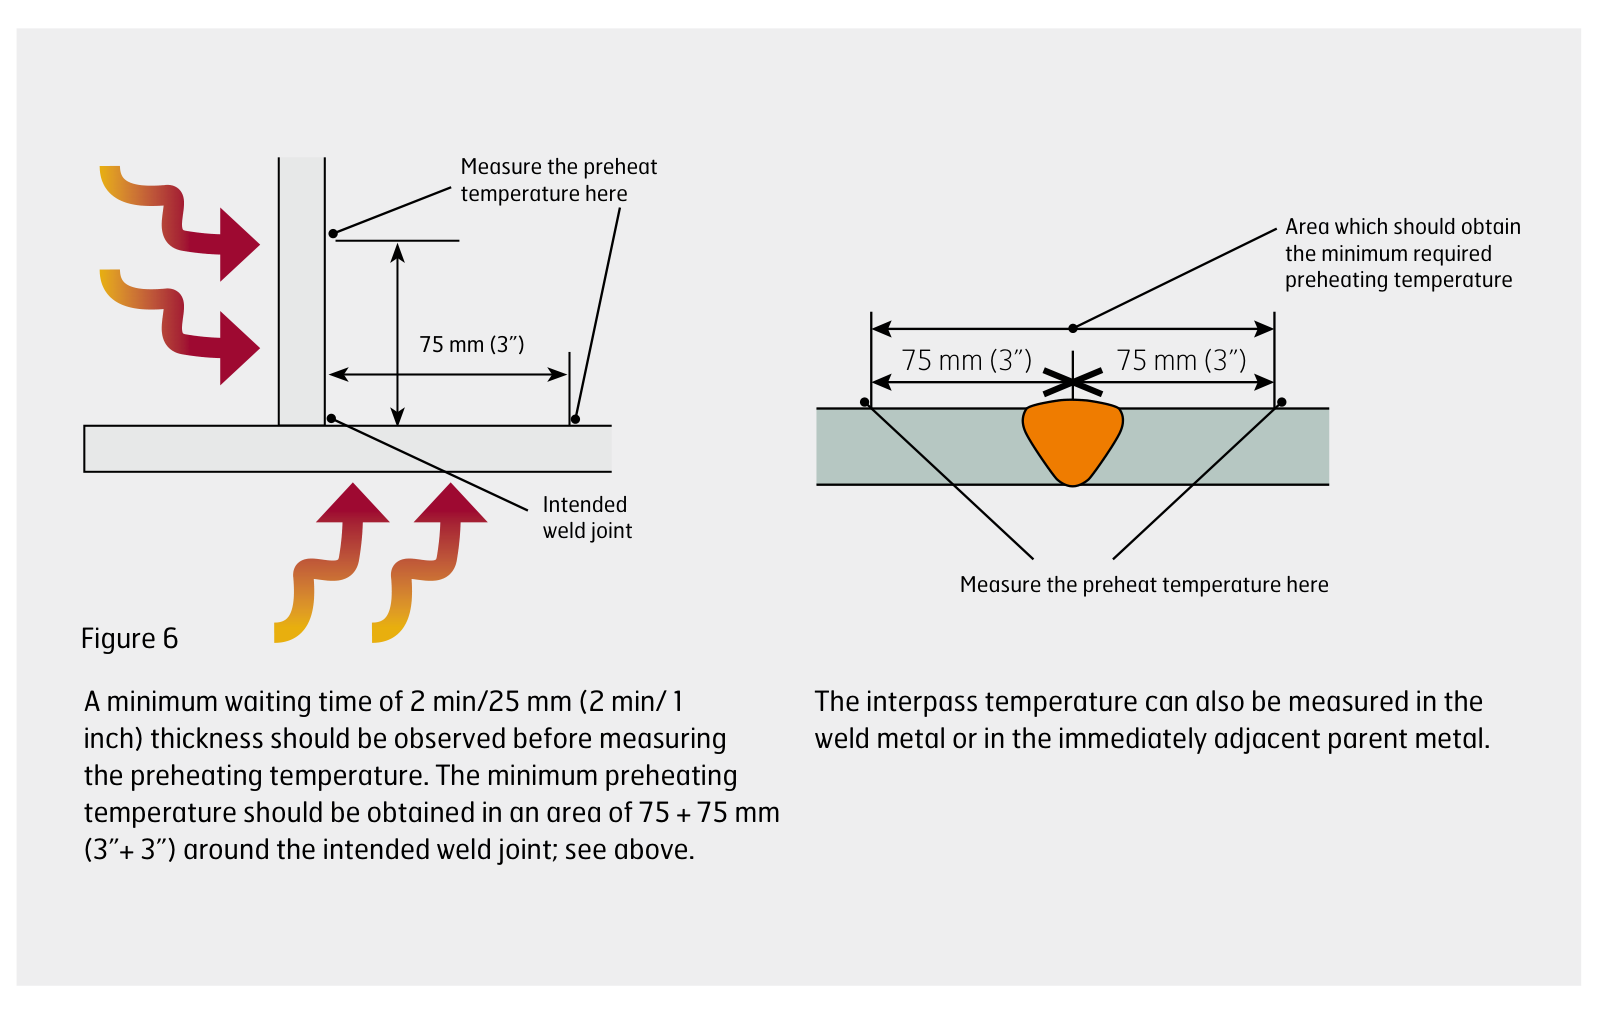
Abbildung 6. Empfohlener Vorwärmvorgang. Vor der Messung der Vorwärmtemperatur sollte eine Mindestwartezeit von 2 min/25 mm (2 min/1 Zoll) Dicke eingehalten werden. Die Mindestvorwärmtemperatur sollte in einem Bereich von 75 + 75 mm (3" + 3") um die vorgesehene Schweißnaht erreicht werden. Die Zwischenlagentemperatur kann auch im Schweißgut oder im unmittelbar angrenzenden Grundwerkstoff gemessen werden.
Auftragsschweißung
Befindet sich die Schweißnaht in einem Bereich, in dem hoher Verschleiß erwartet wird, können Sie eine Auftragsschweißung mit speziellen Zusatzwerkstoffen einsetzen, um die Verschleißfestigkeit des Schweißguts zu erhöhen. Die Anweisungen sowohl für das Verbindungsschweißen als auch für die Auftragsschweißung von Hardox® Stahl sollten befolgt werden.
Einige Zusatzwerkstoffe für die Auftragsschweißung erfordern eine sehr hohe Vorwärmtemperatur, die die maximal empfohlene Zwischenlagentemperatur für Hardox® Stahl überschreiten kann. Es ist zu beachten, dass die Verwendung einer Vorwärmtemperatur über der maximal empfohlenen Zwischenlagentemperatur für Hardox® Stahl die Härte der Grundplatte verringern und zu einer Verschlechterung der Verschleißfestigkeit des vorgewärmten Bereichs führen kann.
Die minimalen und maximalen Vorwärmtemperaturen sind dieselben wie beim konventionellen Schweißen; siehe Tabellen 4a und 4b.
Es ist vorteilhaft, zwischen der gewöhnlichen Schweißnaht oder Platte und der Auftragsschweißung eine Pufferlage mit besonders hoher Zähigkeit zu schweißen. Die Wahl der Zusatzwerkstoffe für die Pufferlage sollte den Schweißempfehlungen für Hardox® Verschleißblech folgen. Für die Pufferlage sollten vorzugsweise Edelstahlzusatzwerkstoffe gemäß AWS 307 und AWS 309 verwendet werden.
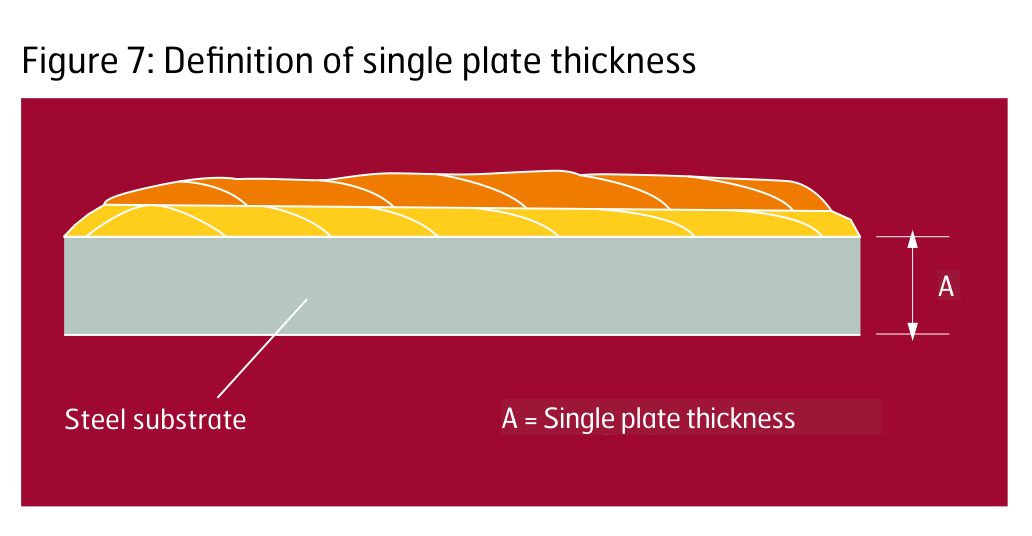
Abbildung 7. Definition der Einzelblechdicke für Auftragsschweißsituationen. A = Einzelblechdicke.
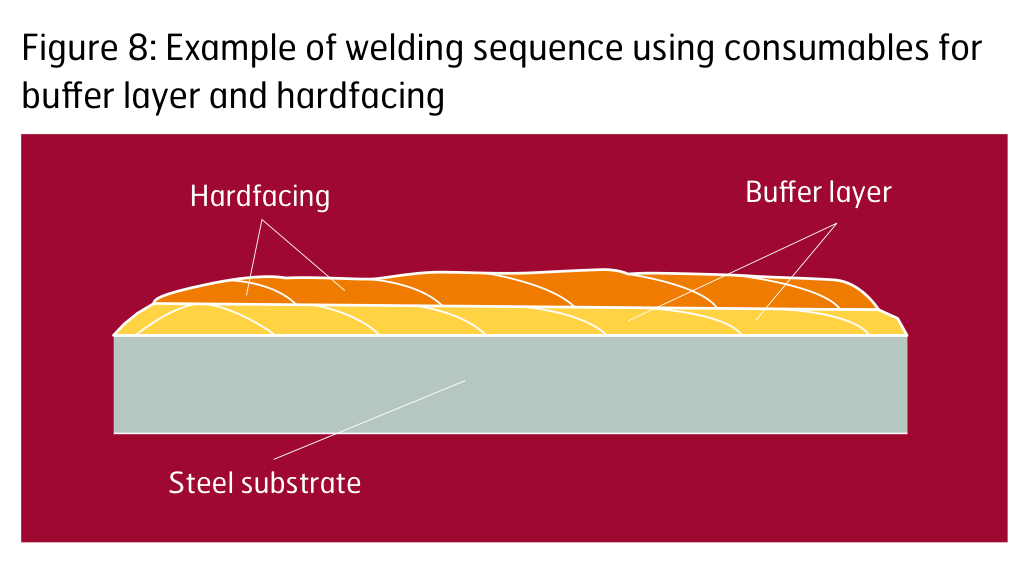
Abbildung 8. Beispiel für eine Schweißfolge mit Zusatzwerkstoffen für Pufferlage und Auftragsschweißung.
Empfehlungen zur Minimierung von Verzug
Das Ausmaß des Verzugs während und nach dem Schweißen hängt von der Grundplattendicke und dem Schweißverfahren ab. Minimieren Sie den Verzug, insbesondere beim Schweißen dünnerer Dicken, indem Sie diese Empfehlungen befolgen:
- Schweißen Sie mit möglichst geringem Wärmeeintrag (einlagig geschweißte Nähte).
- Minimieren Sie die Querschnittsfläche; siehe Abbildung 9.
- Verwenden Sie symmetrische Nähte; siehe Abbildung 10.
- Richten Sie die Teile vor dem Schweißen voreingestellt aus, spannen Sie sie oder stellen Sie sie winklig an, um die Verformung zu kompensieren; siehe Abbildung 11.
- Vermeiden Sie eine unregelmäßige Wurzelöffnung.
- Minimieren Sie Nahtüberhöhungen und optimieren Sie die Nahtdicke der Kehlnähte.
- Verringern Sie den Abstand zwischen den Heftnähten.
- Verwenden Sie eine Pilgerschritt- oder Schrittschweißtechnik. Beim Pilgerschrittschweißen werden alle Schweißlagen entgegen der allgemeinen Fortschrittsrichtung geschweißt. Beim Springschweißen müssen nicht alle Schweißfolgen entgegen der allgemeinen Fortschrittsrichtung gerichtet sein; siehe Abbildung 12.
- Schweißen Sie von steifen Bereichen zu losen Enden; siehe Abbildung 13.
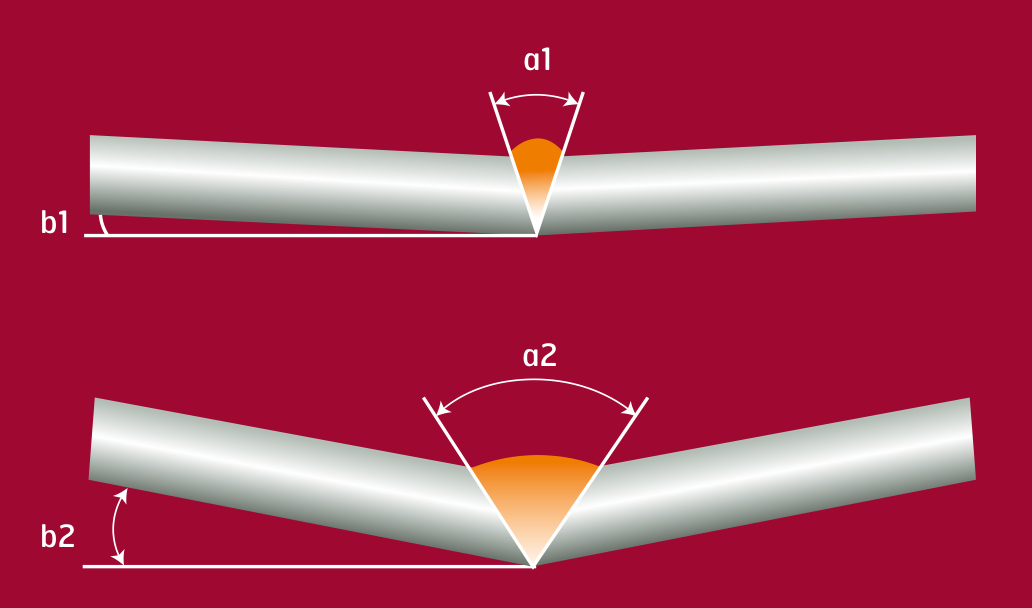
Abbildung 9. Querschnitt der Naht und wie er die Winkelabweichung beeinflusst.
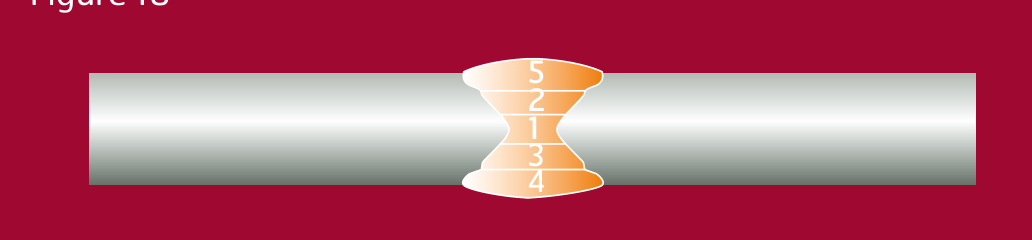
Abbildung 10. Eine symmetrische Naht.
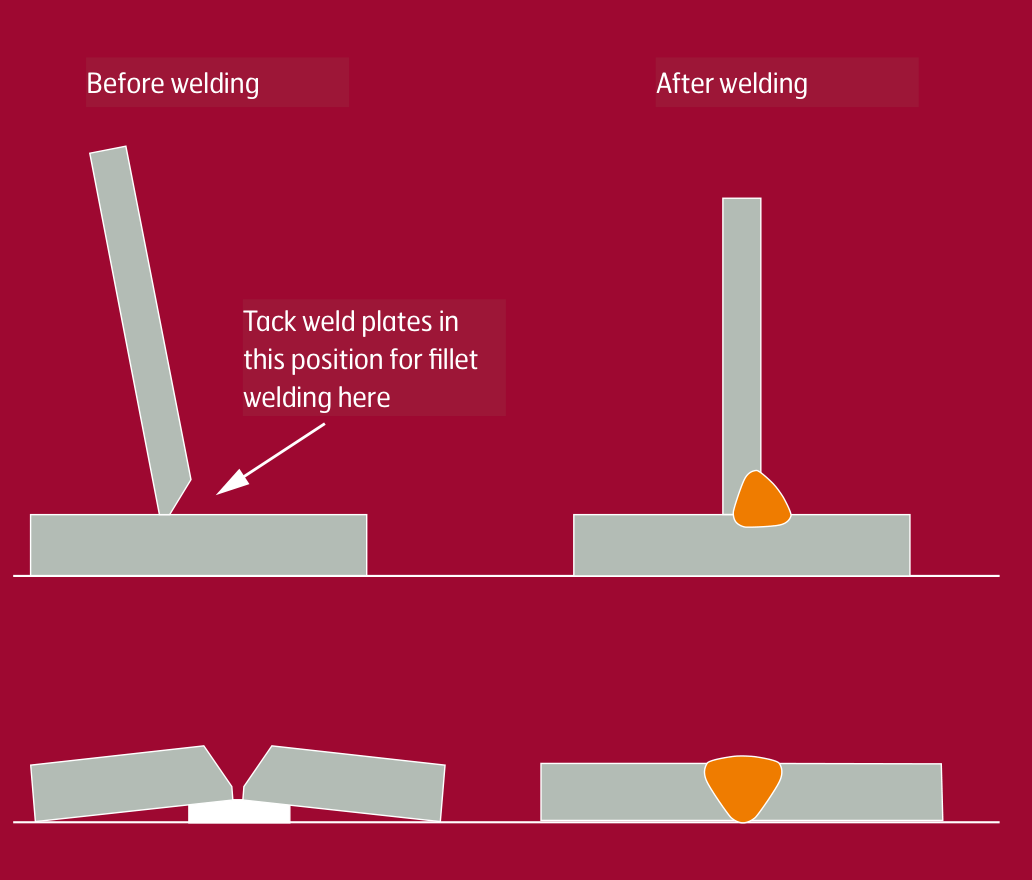
Abbildung 11. Voreinstellung einer Kehlnaht und einer Einfach-V-Stumpfnaht, vor und nach dem Schweißen.
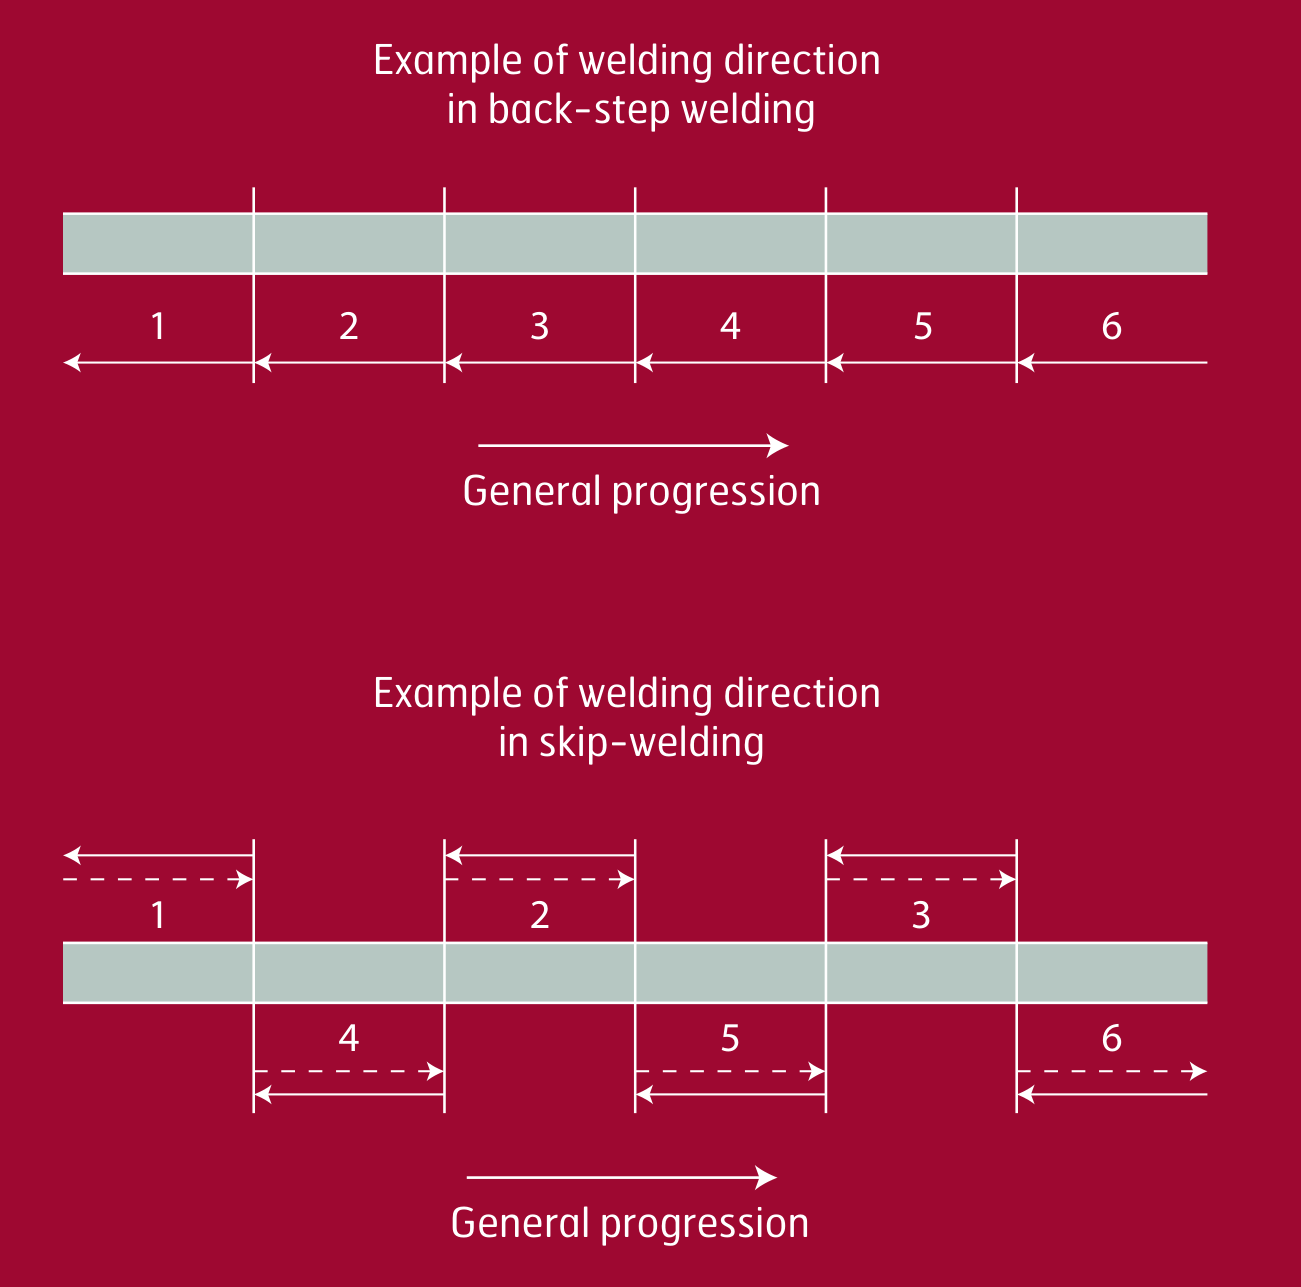
Abbildung 12. Verwenden Sie eine symmetrische Schweißfolge – oben Pilgerschrittschweißen, unten Springschweißen, beide entgegen der allgemeinen Fortschrittsrichtung.
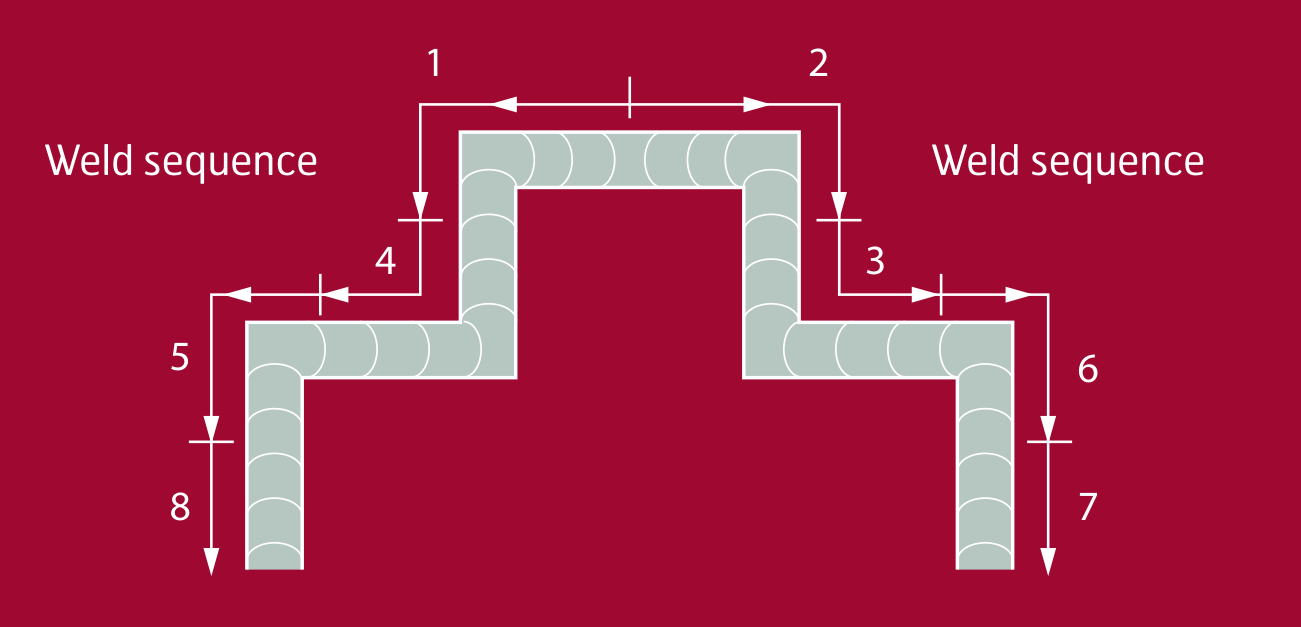
Abbildung 13. Schweißfolge von steifen Bereichen zu losen Enden.
Abkühlzeit t8/5
Die Abkühlzeit (t8/5) ist die Zeit, die die Naht benötigt, um von 800 °C auf 500 °C (1.472 °F auf 932 °F) abzukühlen, und sie gibt eine gute Beschreibung des thermischen Effekts des Schweißens.
Empfohlene Abkühlzeiten werden für Baustähle oft angegeben, um den Schweißprozess für eine bestimmte Anforderung zu optimieren, etwa um die Mindestkerbschlagzähigkeit zu erreichen. Empfohlene maximale Abkühlzeiten für verschiedene Hardox® Güten sind in der WeldCalc-App von SSAB verfügbar.
WeldCalc™
Die SSAB WeldCalc-App liefert Ihnen die richtigen Schweißmaschineneinstellungen, einschließlich empfohlenem Wärmeeintrag, Vorwärmtemperaturen, Ampere, Volt und Vorschubgeschwindigkeit. Laden Sie die WeldCalc-App oder die Desktop-Version unter ssab.com/support/calculators-and-tools herunter.
Schweißfolge und Wurzelöffnungsgröße
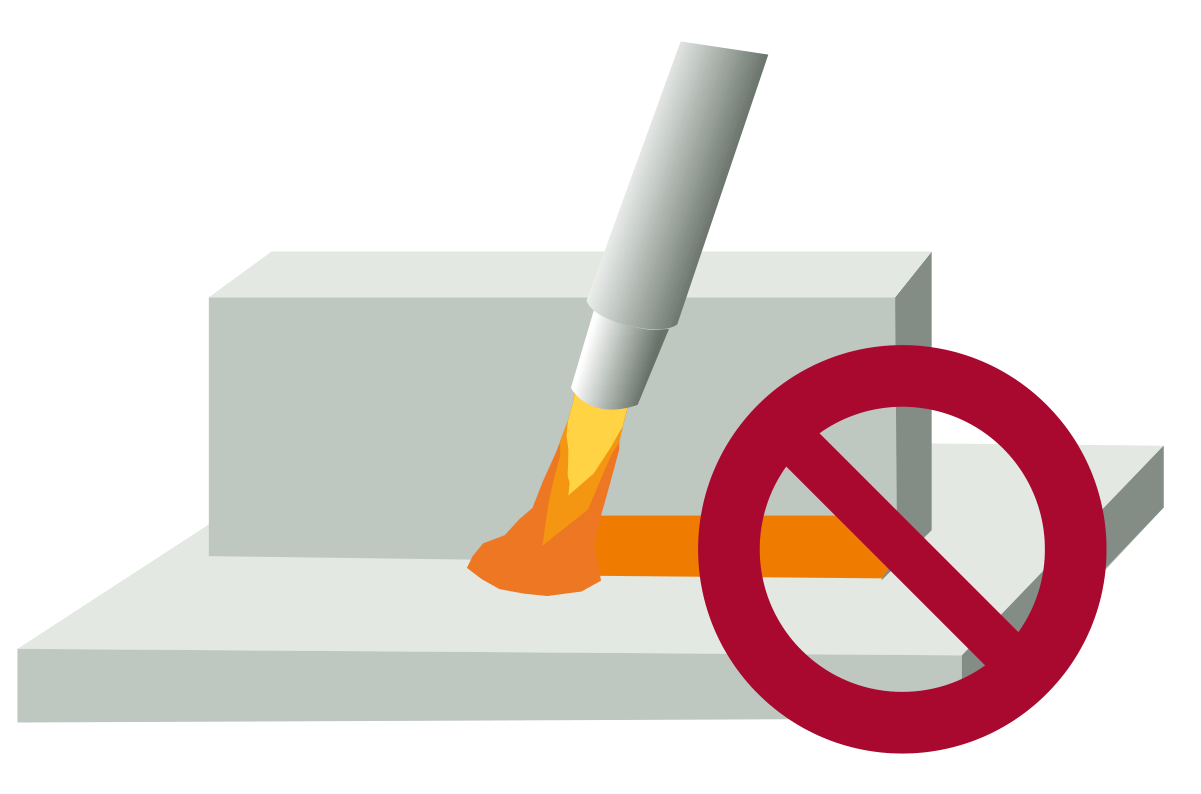
Vor dem Heften ist es wichtig, zwischen den Grundplatten eine Wurzelöffnung von höchstens 3 mm (1/8") einzuhalten. Streben Sie eine möglichst gleichmäßige Spaltgröße entlang der Naht an. Vermeiden Sie außerdem Schweißanfänge und -enden in stark beanspruchten Bereichen. Wenn möglich, sollten die Anfangs- und Endvorgänge mindestens 50-100 mm (2"-4") von einer Ecke entfernt sein. Beim Schweißen bis zur Kante der Bleche wäre eine Auslaufblech-Schweißlasche von Vorteil.
Abbildung 14. Vermeiden Sie Anfänge und Enden in stark beanspruchten Bereichen wie Ecken. Die Spaltgröße sollte 3 mm (1/8") nicht überschreiten.
Schweißzusatzwerkstoffe
Festigkeit unlegierter und niedriglegierter Schweißzusatzwerkstoffe
Unlegierte und niedriglegierte Zusatzwerkstoffe mit einer maximalen Streckgrenze von 500 MPa (72 ksi) werden im Allgemeinen für Hardox® Stahl empfohlen. Zusatzwerkstoffe höherer Festigkeit (Re max. 900 MPa / 130 ksi) können für Hardox® 400 und 450 im Dickenbereich von 0,7-6,0 mm (0,028"-0,236") verwendet werden.
Niedriglegierte Zusatzwerkstoffe führen zu einer höheren Härte des Schweißguts, was die Verschleißrate des Schweißguts verringern kann. Wenn die Verschleißeigenschaften des Schweißguts entscheidend sind, könnte die Decklage der Naht mit Zusatzwerkstoffen für die Auftragsschweißung geschweißt werden.
Anforderungen an den Wasserstoffgehalt
Der Wasserstoffgehalt sollte beim Schweißen mit unlegierten oder niedriglegierten Schweißzusatzwerkstoffen kleiner oder gleich 5 ml Wasserstoff pro 100 g Schweißgut sein.
Massivdraht, der beim MAG/GMA- und TIG/GTA-Schweißen verwendet wird, kann diese niedrigen Wasserstoffgehalte im Schweißgut erzeugen. Der Wasserstoffgehalt für andere Arten von Schweißzusatzwerkstoffen sollte bei den jeweiligen Herstellern erfragt werden. SSAB nennt Beispiele geeigneter Zusatzwerkstoffe in TechSupport Nr. 60, verfügbar unter ssab.com.
Werden Zusatzwerkstoffe gemäß den Empfehlungen des Herstellers gelagert, bleibt der Wasserstoffgehalt so erhalten, dass die Anforderung erfüllt wird. Dies gilt auch für alle umhüllten Zusatzwerkstoffe und Schweißpulver.
Tabelle 5. Empfohlene Zusatzwerkstoffe für alle Stähle im Hardox® Verschleißblechsortiment.
Schweißverfahren | AWS-Klassifizierung | EN-Klassifizierung |
|---|---|---|
MAG / GMAW, Massivdraht | AWS A5.28 ER70X-X AWS A5.28 ER80X-X | EN ISO 14341-A- G 42x EN ISO 14341-A- G 46x |
MAG / MCAW, Metallpulverdraht | AWS A5.28 E7XC-X AWS A5.28 E8XC-X | EN ISO 17632-A- T 42xH5 EN ISO 17632-A- T 46xH5 |
MAG / FCAW, Fülldraht | AWS A5.29 E7XT-X AWS A5.29 E8XT-X | EN ISO 17632-A- T 42xH5 EN ISO 17632-A- T 46xH5 |
MMA (SMAW, Stabelektrode) | AWS A5.5 E70X AWS A5.5 E80X | EN ISO 2560-A- E 42xH5 EN ISO 2560-A- E 46xH5 |
SAW | AWS A5.23 F49X AWS A5.23 F55X | EN ISO 14171-A- S 42x EN ISO 14171-A- S 46x |
TIG / GTAW | AWS A5.18 ER70X AWS A5.28 ER80X | EN ISO 636-A- W 42x EN ISO 636-A- W 46x |
X steht für ein oder mehrere Zeichen.
Edelstahl-Schweißzusatzwerkstoffe
Zusatzwerkstoffe aus austenitischen Edelstählen können zum Schweißen aller Hardox® Produkte verwendet werden, wie in Tabelle 6 dargestellt. Sie ermöglichen das Schweißen bei Raumtemperatur zwischen 5-20 °C (41-68 °F) ohne Vorwärmung, außer für Hardox® 600 und Hardox® Extreme.
SSAB empfiehlt, Zusatzwerkstoffen gemäß AWS 307 den ersten Vorzug und solchen gemäß AWS 309 den zweiten Vorzug zu geben. Diese Arten von Zusatzwerkstoffen haben eine Streckgrenze von bis zu etwa 500 MPa (72 ksi) im reinen Schweißgut.
Der Typ AWS 307 kann Heißrissen besser widerstehen als AWS 309. Es ist zu beachten, dass Hersteller den Wasserstoffgehalt von Edelstahlzusatzwerkstoffen selten angeben, da Wasserstoff die Leistung nicht so stark beeinflusst wie bei unlegierten und niedriglegierten Zusatzwerkstoffen. SSAB legt für diese Arten von Zusatzwerkstoffen keine Beschränkungen des maximalen Wasserstoffgehalts fest. Beispiele geeigneter Edelstahlzusatzwerkstoffe finden Sie in TechSupport Nr. 60, verfügbar unter ssab.com.
Tabelle 6. Empfohlene Edelstahlzusatzwerkstoffe für das Hardox® Verschleißblechsortiment.
Schweißverfahren | AWS-Klassifizierung | EN-Klassifizierung |
|---|---|---|
MAG / GMAW, Massivdraht | Empfohlen: AWS A5.9: ER307 Geeignet: AWS A5.9: ER309 | Empfohlen: EN ISO 14343-A: B 18 8 Mn / EN ISO 14343-B: SS307 Geeignet: EN ISO 14343-A: B 23 12 X / EN ISO 14343-B: SS309X |
MAG / MCAW, Metallpulverdraht | Empfohlen: AWS A5.9: EC307 Geeignet: AWS A5.9: EC309 | Empfohlen: EN ISO 17633-A: T 18 8 Mn / EN ISO 17633-B: TS307 Geeignet: EN ISO 17633-A: T 23 12 X / EN ISO 17633-B: TS309X |
MAG / FCAW, Fülldraht | Empfohlen: AWS A5.22: E307T-X Geeignet: AWS A5.22: E309T-X | Empfohlen: EN ISO 17633-A: T 18 8 Mn / EN ISO 17633-B: TS307 Geeignet: EN ISO 17633-A: T 23 12 X / EN ISO 17633-B: TS309X |
MMA / SMAW, Stabelektrode | Empfohlen: AWS A5.4: E307-X Geeignet: AWS A5.4: E309-X | Empfohlen: EN ISO 3581-A: 18 18 Mn / EN ISO 3581-B: 307 Geeignet: EN ISO 3581-A: 22 12 X / EN ISO 3581-B: 309X |
SAW | Empfohlen: AWS A5.9: ER307 Geeignet: AWS A5.9: ER309 | Empfohlen: EN ISO 14343-A: B 18 8 Mn / EN ISO 14343-B: SS307 Geeignet: EN ISO 14343-A: S 23 12 X / EN ISO 14343-B: SS309X |
TIG / GTAW | Empfohlen: AWS A5.9: ER307 Geeignet: AWS A5.9: ER309 | Empfohlen: EN ISO 14343-A: W 18 8 Mn / EN ISO 14343-B: SS307 Geeignet: EN ISO 14343-A: W 23 12 X / EN ISO 14343-B: SS309X |
X steht für ein oder mehrere Zeichen. Die EN-Präfixe sind genau wie gedruckt übernommen; siehe den Hinweis in der Bundle-README zu B, wo G oder S erwartet wird.
Schutzgas
Schutzgase für Hardox® Verschleißblech sind im Allgemeinen dieselben, die üblicherweise für unlegierte und niedriglegierte Stähle gewählt werden. Schutzgase, die beim MAG/GMA-Schweißen von Hardox® Stählen verwendet werden, enthalten üblicherweise eine Mischung aus Argon (Ar) und Kohlendioxid (CO₂). Eine geringe Menge Sauerstoff (O₂) wird manchmal zusammen mit Ar und CO₂ verwendet, um den Lichtbogen zu stabilisieren und die Spritzermenge zu reduzieren.
Für das manuelle Schweißen wird eine Schutzgasmischung von etwa 18–20 % CO₂ in Argon empfohlen, die einen guten Einbrand im Material bei einer angemessenen Spritzermenge erleichtert. Wird automatisches oder Roboterschweißen verwendet, könnte ein Schutzgas mit 8–10 % CO₂ in Argon eingesetzt werden, um das Schweißergebnis hinsichtlich Produktivität und Spritzerniveau zu optimieren.
Bei allen auf Schutzgas basierenden Schweißverfahren hängt der Schutzgasfluss von der Schweißsituation ab. Als allgemeine Richtlinie sollte der Schutzgasfluss in l/min auf denselben Wert wie der Innendurchmesser der Gasdüse in mm eingestellt werden.
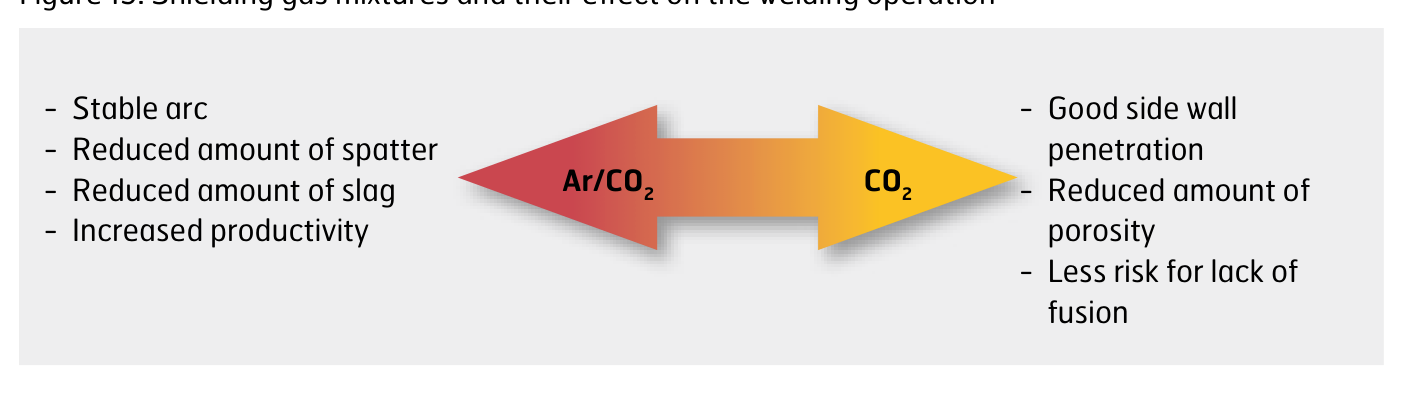
Abbildung 15. Schutzgasmischungen und ihre Auswirkung auf den Schweißvorgang, von einer Argon/CO₂-Mischung bis hin zu reinem CO₂.
Tabelle 7. Beispiele für Schutzgasmischungen und Empfehlungen. Die angegebenen Mischungen können sowohl für das Kurzlichtbogen- als auch für das Sprühlichtbogenschweißen verwendet werden.
Schweißverfahren | Lichtbogenart | Position | Schutzgas |
|---|---|---|---|
MAG / GMAW, Massivdraht | Kurzlichtbogen | Alle Positionen | 18 – 25% CO₂ in Ar |
MAG / MCAW, Metallpulverdraht | Kurzlichtbogen | Alle Positionen | 18 – 25% CO₂ in Ar |
MAG / GMAW, Massivdraht | Sprühlichtbogen | Wannenposition | 15 – 20% CO₂ in Ar |
MAG / FCAW, Fülldraht | Sprühlichtbogen | Alle Positionen | 15 – 20% CO₂ in Ar |
MAG / MCAW, Metallpulverdraht und FCAW basischer Fülldraht | Sprühlichtbogen | Wannenposition | 15 – 20% CO₂ in Ar |
Roboter- und automatisiertes MAG / GMAW | Sprühlichtbogen | Wannenposition | 8 – 18% CO₂ in Ar |
TIG / GTAW | Alle Positionen | 100% Ar |
Schweißen auf Grundierung
Dank des niedrigen Zinkgehalts können Sie direkt auf der auf Hardox® Verschleißblech verwendeten Grundierung schweißen. Die Grundierung kann im Bereich um die Naht leicht abgebürstet oder abgeschliffen werden.
Das Entfernen der Grundierung vor dem Schweißen kann vorteilhaft sein, da es die Porosität in der Naht minimieren und das Schweißen in Zwangslagen erleichtern kann. Verbleibt Grundierung auf der Schweißoberfläche, kann die Poren- und Oberflächenporosität der Naht etwas höher sein. FCAW mit basischem Pulver bietet die geringste Porosität.
Es ist wichtig, gut belüftete Fertigungsräume aufrechtzuerhalten, um die schädliche Wirkung zu vermeiden, die die Grundierung auf den Schweißer und die Umgebung haben könnte.
Die Grundierung lässt sich bei Bedarf leicht abbürsten.
Wärmebehandlung nach dem Schweißen
Hardox® HiTuf und Hardox® HiTemp können durch eine Wärmebehandlung nach dem Schweißen spannungsarm geglüht werden, obwohl dies selten erforderlich ist. Andere Hardox® Stähle sollten diese Methode zum Spannungsarmglühen nicht verwenden, da dies die mechanischen Eigenschaften beeinträchtigen kann. Weitere Informationen finden Sie im Schweißhandbuch von SSAB, verfügbar unter ssab.com/support/steel-handbooks.
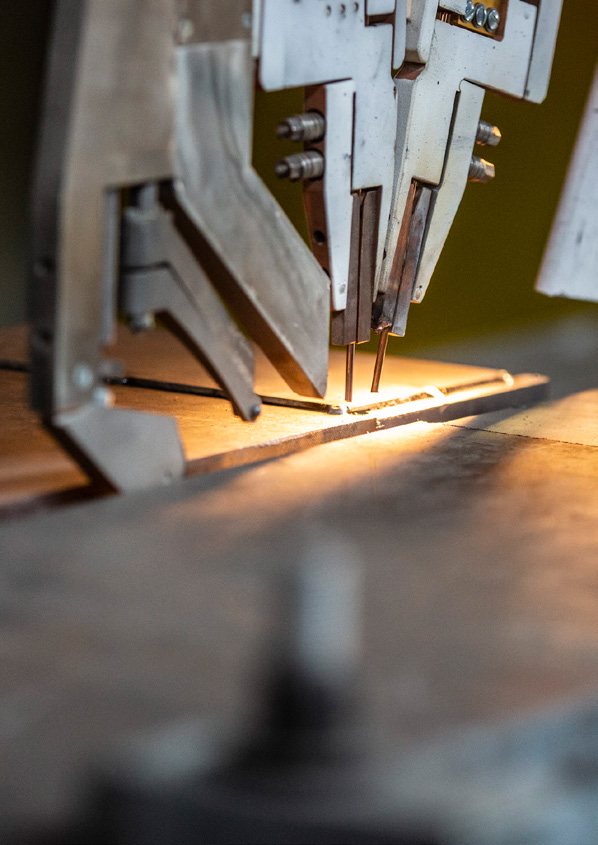
Das Neueste in der Schweißtechnik
An SSABs eigenen Schweißstationen in unseren F&E-Zentren testen wir kontinuierlich modernste Technologien und Maschinen, um Ihnen die besten Schweißempfehlungen zu bieten.
Mit der SAW-Engspalttechnologie mit einem oder zwei Drähten können Sie dickere Blechdicken des Hardox® Verschleißblechs schweißen. Sie erhalten hochwertige Ergebnisse mit weniger Schweißdraht und Schweißpulver, reduzieren zugleich die Maschinenlaufzeit, sparen Energie und senken die Produktionskosten. Und mit SAW ICE (integrierte Kaltelektrode) können Sie eine höhere Schweißgeschwindigkeit, einen geringeren Wärmeeintrag und eine höhere Abschmelzleistung als mit konventionellen Methoden erzielen.
Welches Verfahren auch immer das richtige für Sie ist, wir helfen Ihnen, bessere Eigenschaften des geschweißten Materials und höhere Produktivitätsraten zu erreichen.
Kontakt und weitere Informationen
Wenden Sie sich an Ihren örtlichen SSAB-Vertreter oder den technischen Support unter [email protected] oder besuchen Sie hardox.com.
Hardox® ist eine Marke der SSAB-Unternehmensgruppe. Die in dieser Broschüre enthaltenen Informationen werden nur als allgemeine Informationen bereitgestellt. Es liegt in der Verantwortung des Nutzers, die Eignung aller Produkte und Anwendungen unabhängig zu bestimmen und diese zu prüfen und zu verifizieren.