




Biegen von Hardox®
Diese Broschüre enthält Empfehlungen für das Biegen von Hardox® Verschleißblech. Sie ist als Leitfaden gedacht und enthält allgemeine Vorschläge, wie beim Biegen die besten Ergebnisse erzielt werden.
Das Biegen von hochfestem Stahlblech und -platten erweist sich selten als schwierig. Es gibt jedoch bestimmte Parameter, die berücksichtigt werden müssen.
Ein hochreiner Stahl mit wenigen Einschlüssen ist grundlegend, um ein gutes Biegeergebnis zu erzielen. Die moderne Verarbeitung von SSAB ermöglicht hohe Standards bei Oberflächenqualität, Toleranzen und mechanischen Eigenschaften.
Vorbereitung vor dem Biegen
- Prüfen Sie die Walzrichtung der Platte. Orientieren Sie die Walzrichtung nach Möglichkeit quer zur Biegelinie. Auf diese Weise kann die Platte oft enger gebogen werden als mit der Biegelinie parallel zur Walzrichtung. Siehe Abbildung 1.
- Prüfen Sie die Oberflächenqualität der Platte. Oberflächenschäden können die Biegbarkeit verringern, da sie die Ursache für Brüche sein können. Bei dicken Platten können Defekte auf der Platte wie Kratzer und Rost oft durch sorgfältiges Schleifen entfernt werden. Schleifen Sie etwaige Kratzer vorzugsweise quer zur Biegelinie.
- Thermisch geschnittene und gescherte Kanten sollten mit einem Schleifgerät entgratet und abgerundet werden.
- Prüfen Sie den Zustand der Werkzeuge.
- Um übermäßigen Werkzeugverschleiß zu vermeiden, sollten die Werkzeuge härter als das Werkstück sein.
- Prüfen Sie, ob die Werkzeuge und das Werkzeug-Setup den in dieser Broschüre angegebenen Empfehlungen entsprechen.
- Die Kanten der Matrizenöffnung sollten immer so hart wie oder härter als die zu biegende Platte sein, um übermäßige Schäden an der Matrize zu vermeiden. Eine einfache Möglichkeit, dies zu erreichen, besteht darin, Nuten in die Matrizenkanten zu fräsen und geschmierte Rundstäbe aus beispielsweise gehärtetem Stahl in die Nuten einzusetzen. Der Kantenradius der Matrize sollte mindestens die Hälfte der Blechdicke betragen.
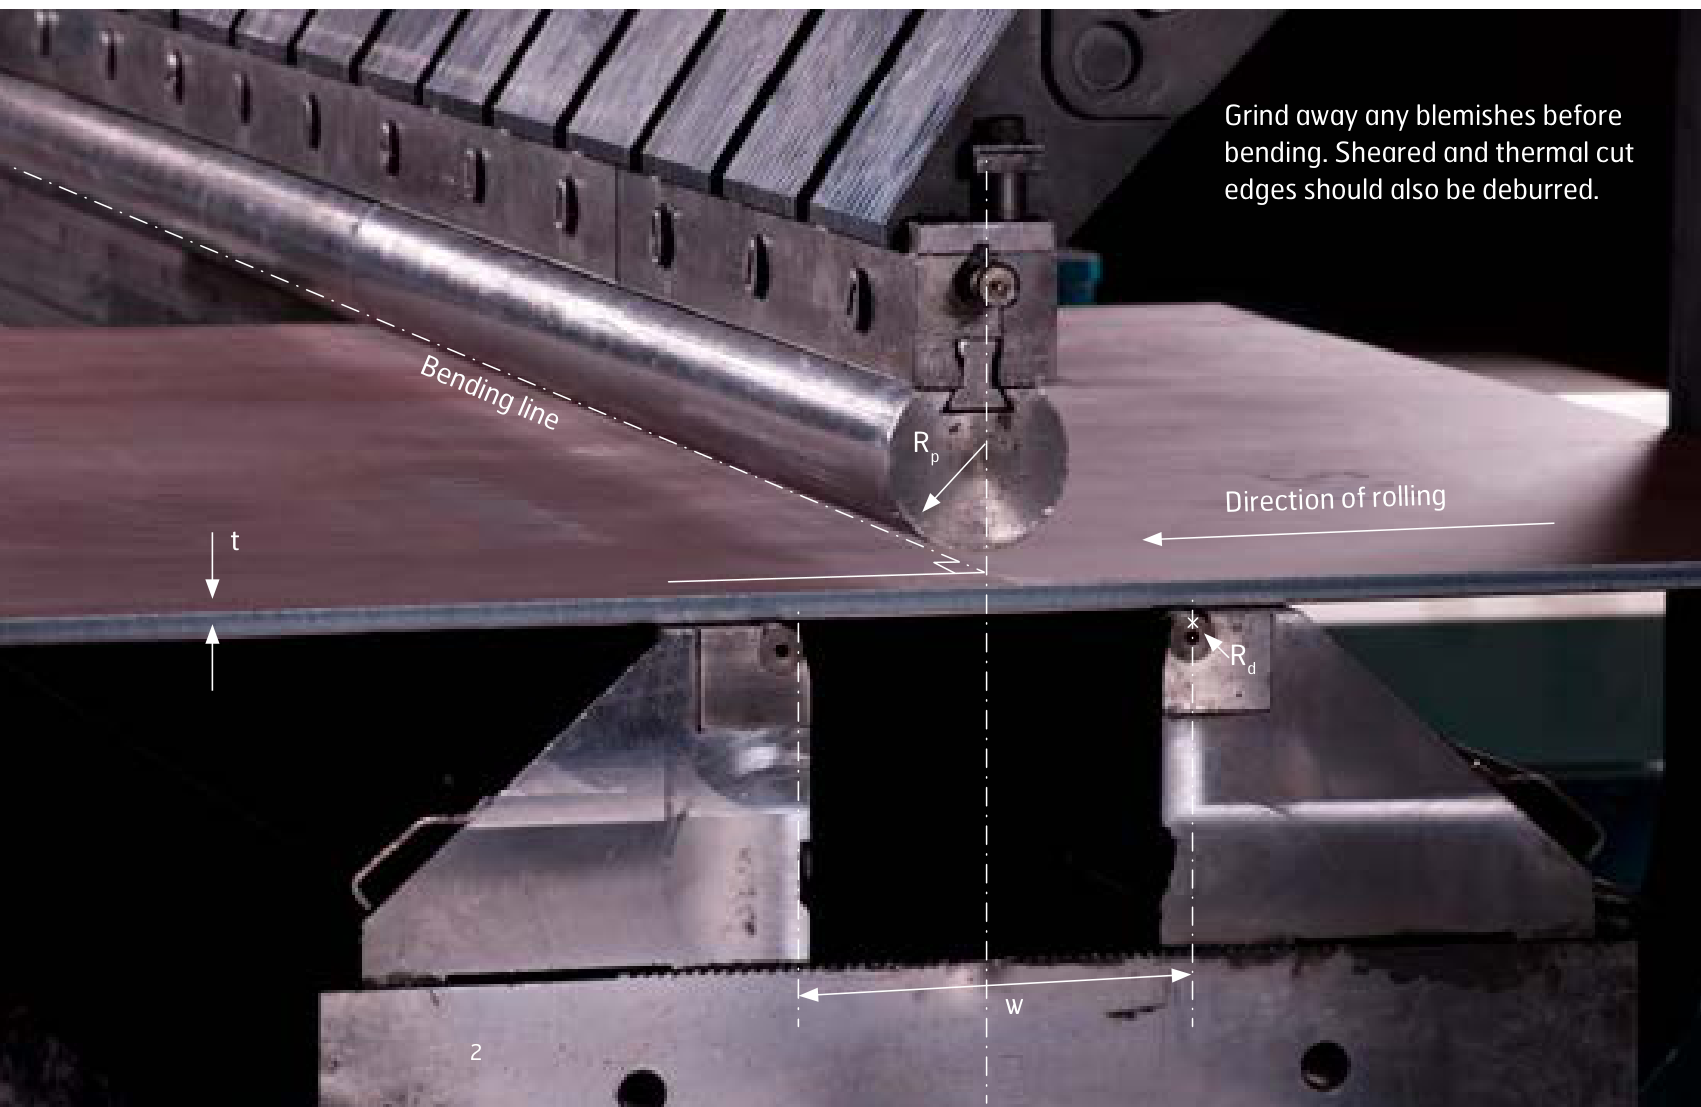
Abbildung 1. Biegen quer zur Walzrichtung. Schleifen Sie etwaige Unregelmäßigkeiten vor dem Biegen ab; gescherte und thermisch geschnittene Kanten sollten ebenfalls entgratet werden.
Zu beachten
- Treffen Sie stets Sicherheitsvorkehrungen und befolgen Sie die örtlichen Sicherheitsvorschriften. Nur qualifizierte Personen dürfen sich an oder in der Nähe der Maschine aufhalten. Beim Biegen von hochfestem Stahl sollte niemand vor der Abkantpresse stehen.
- Prüfen Sie, dass der Stempel zusammen mit dem Werkstück nicht in der Matrize auf Block fährt.
- Berücksichtigen Sie die Rückfederung. Vermeiden Sie ein Nachbiegen zur Korrektur des Profilwinkels. Die vorherige Beanspruchung eines Materials durch Umformprozesse verringert seine Biegbarkeit in hohem Maße.
- Biegekraft, Rückfederung und im Allgemeinen der empfohlene Mindeststempelradius nehmen mit der Festigkeit des Stahls zu.
- Bei vielen Hardox® Platten ist die Plattenkennzeichnung senkrecht zur Walzrichtung eingeprägt. Vermeiden Sie es, die Biegelinie über die Prägung zu legen, da Rissgefahr besteht.
- Übermäßiges Strahlen kann sich negativ auf die Biegbarkeit auswirken. Die Empfehlungen für Hardox® Verschleißblech basieren auf Tests mit gestrahlten und grundierten Oberflächen.
- Eine hohe Dehnungsrate kann zu einem lokalen Temperaturanstieg im Biegebereich führen. Dies könnte sich nachteilig auf die Biegbarkeit auswirken, insbesondere bei Dicken über 20 mm (0,787"). Reduzieren Sie nach Möglichkeit die Stempelgeschwindigkeit, um den Temperaturunterschied innerhalb des Werkstücks zu verringern.
Werkzeuge
Matrizenweite
Die Rückfederung nimmt mit zunehmender Matrizenweite zu, während die Biegekraft reduziert wird. Stellen Sie sicher, dass der Öffnungswinkel der Matrize ein Überbiegen ohne Aufsetzen ermöglicht, um die Rückfederung zu kompensieren. Eine vergrößerte Matrizenöffnungsweite kann in vielen Fällen das Dehnungsniveau im Biegebereich senken. Stellen Sie außerdem sicher, dass während des Biegens genügend Platz für den gewählten Stempel zusammen mit dem Werkstück in der Matrize vorhanden ist, ohne die Matrize zu verformen. Die empfohlenen Mindestmatrizenöffnungsweiten sind in den Tabellen 2 und 3 dargestellt.
Der Matrizenkantenradius sollte mindestens die Hälfte der Blechdicke betragen. Alternativ sollte die Matrizenweite vergrößert werden, um den Druck auf den Matrizenkantenradius zu minimieren und folglich das Risiko von Matrizenabdrücken zu reduzieren.
Stempel
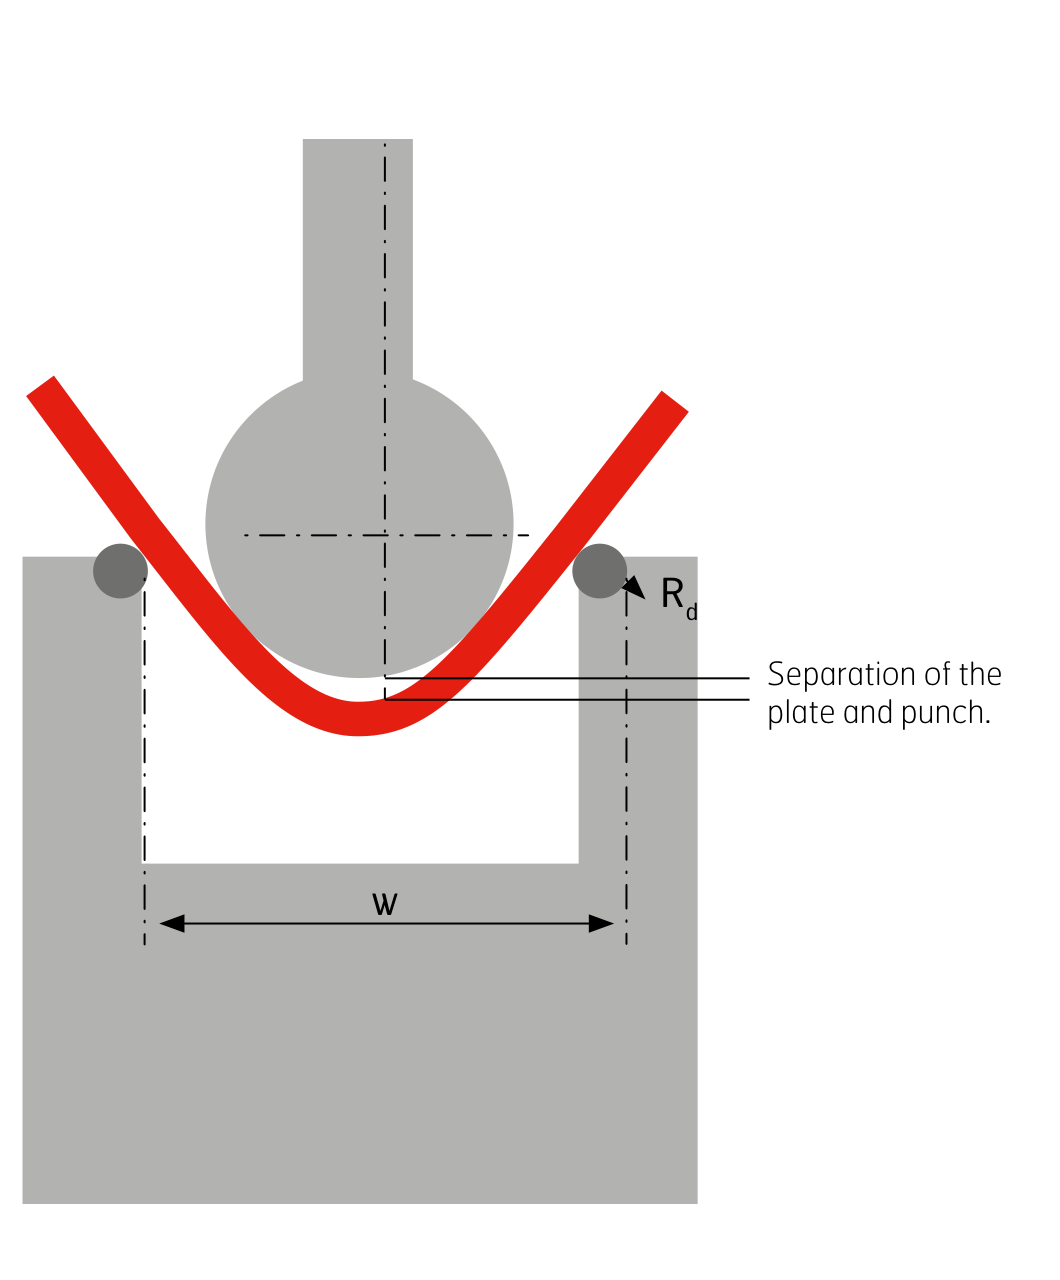
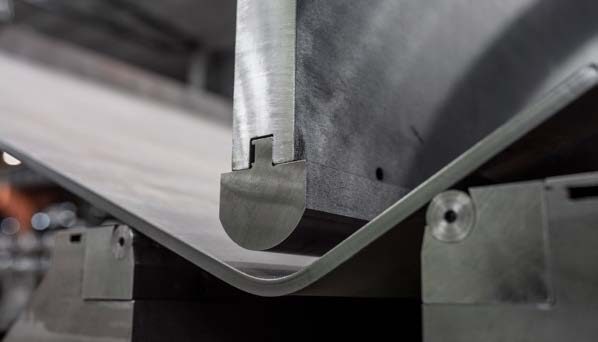
Der geeignete Stempelradius ist zusammen mit der Matrizenweite der wichtigste Parameter. Beim Biegen von hochfestem Stahl wird der endgültige Innenradius oft etwas kleiner als der Radius des Stempels, Abbildung 2. Bei geringer Reibung zwischen Platte und Werkzeugen wird das Phänomen deutlicher.
Abbildung 2. Abheben der Platte während des Biegens.
Zustand der Werkzeuge
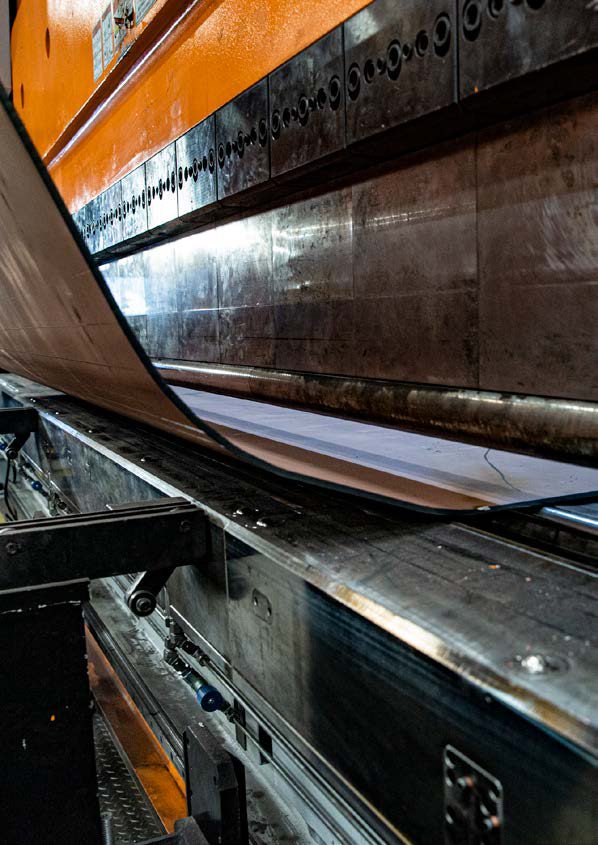
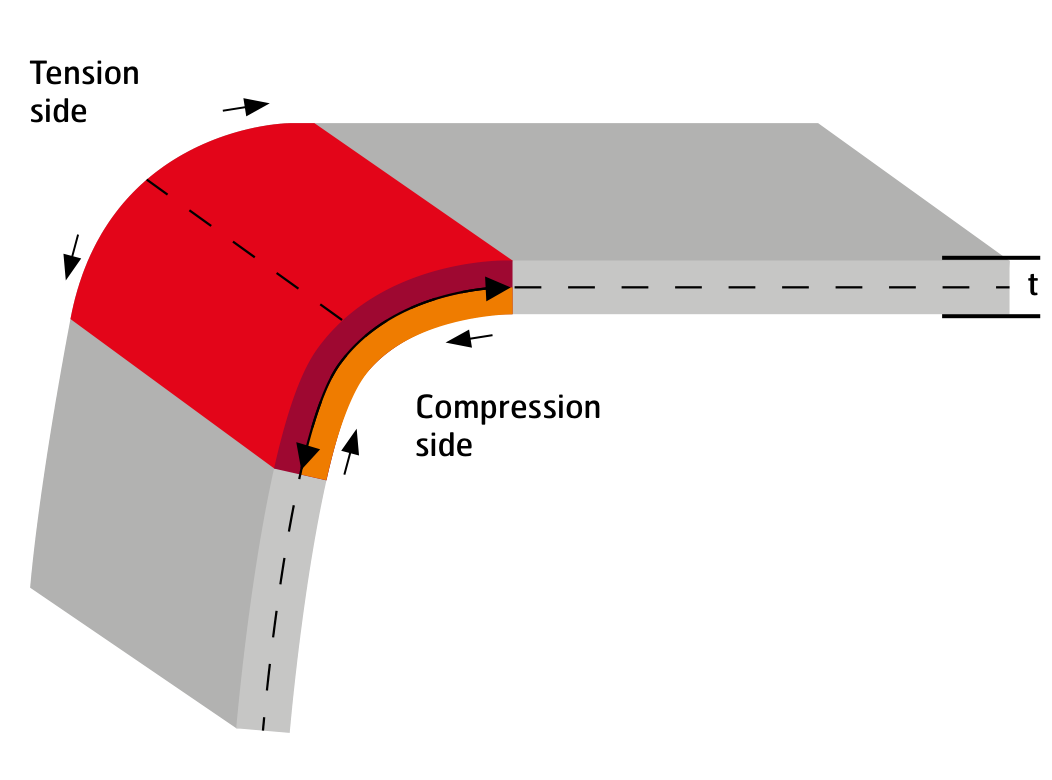
Aufgrund des erhöhten Kontaktdrucks zwischen Platte und Werkzeugen beim Biegen von hochfestem Hardox® Verschleißstahl nimmt der Verschleiß an den Werkzeugen etwas zu. Prüfen Sie regelmäßig, ob der Stempelradius und der Matrizenkantenradius beide konstant sind. Bei Biegungen, die in einem Werkstück gerissen sind, ist der Riss in vielen Fällen von der Druckseite der Biegung ausgegangen, Abbildung 3. Dies kann oft auf einen schlechten Zustand des Stempels zurückgeführt werden. Die Kanten der Matrize sollten sauber und unbeschädigt bleiben.
Maschinenstabilität
Die erforderliche Biegekraft ist beim Biegen von hochfestem Stahl oft hoch. Der Haftreibungskoeffizient ist typischerweise höher als der Gleitreibungskoeffizient. Dies kann dazu führen, dass sich die Platte über die Kante eines Matrizenkantenradius verklemmt und gleichzeitig über den anderen gleitet. Auf diese Weise schwingt das Werkstück während des Biegevorgangs diskontinuierlich in die Matrize hinab. Dieses Phänomen, Stick-Slip genannt, kann zu höheren Dehnungen über die Biegung führen. Verwenden Sie eine stabile Maschine und eine feste Werkzeugbefestigung. Eine Schmierung der Matrizenkante oder die Verwendung eines rotierenden Matrizenkantenradius kann hilfreich sein, um Stick-Slip zu vermeiden und zugleich die Biegekraft zu senken.
Abbildung 3. Biegung mit Darstellung der Zugseite und der Druckseite.
Bombierung
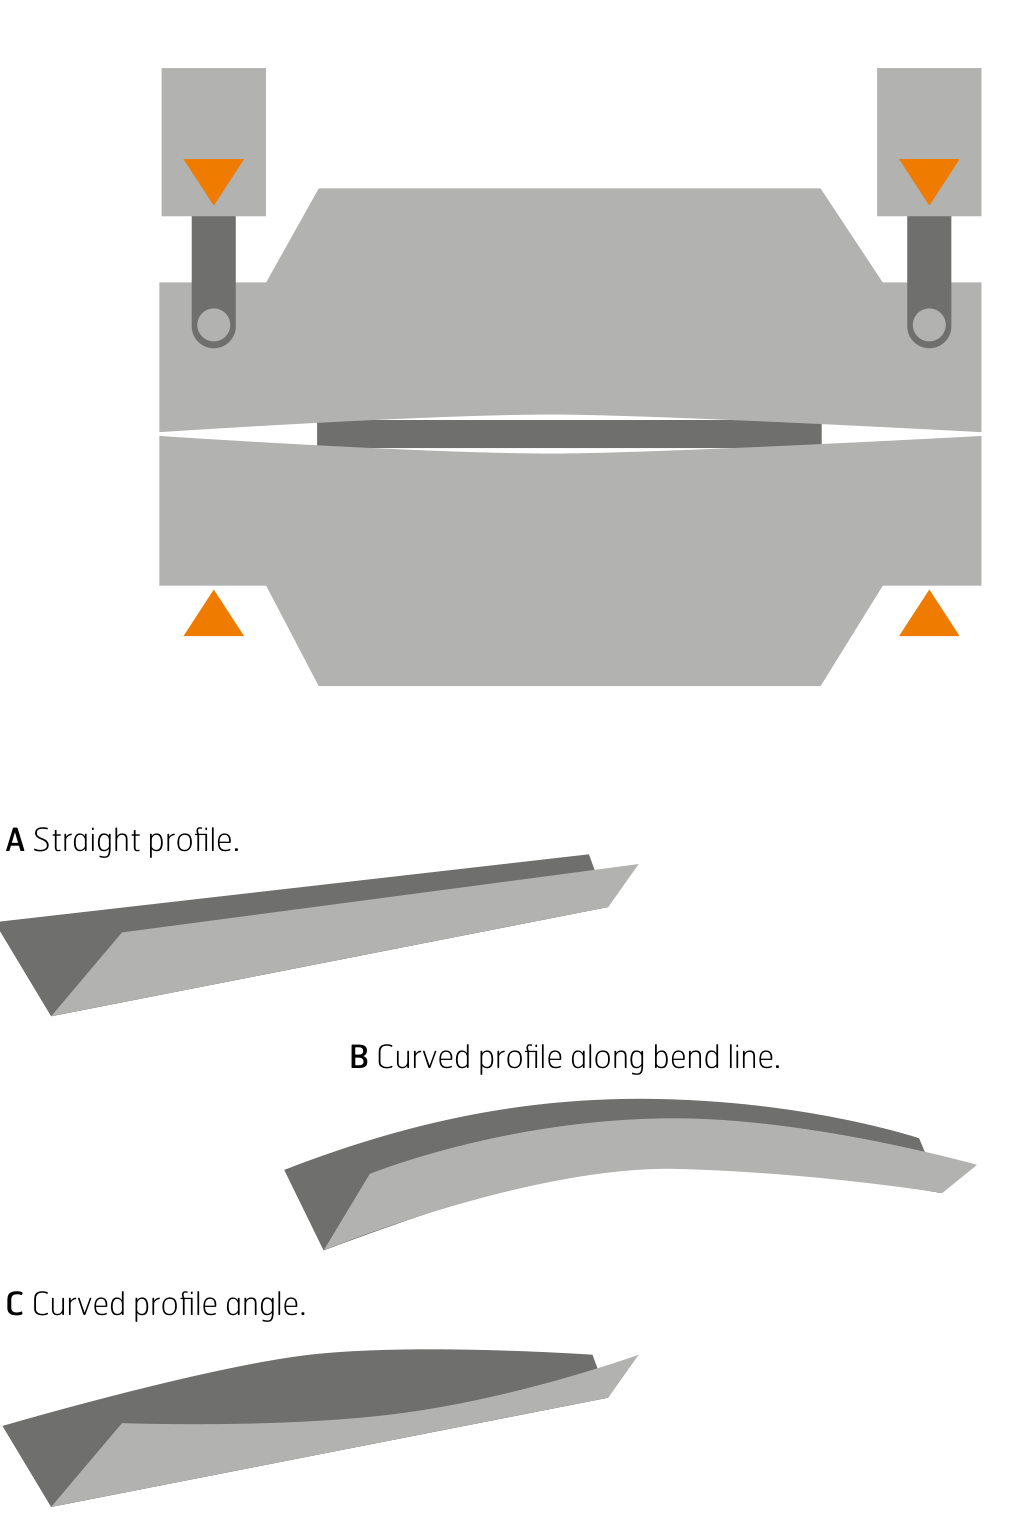
Die Bombierung kompensiert die elastische Durchbiegung der Biegemaschine unter Last, Abbildung 4. Der mittlere Teil von Stempel und Matrize biegt sich am stärksten durch. Durch Bombierung kann die Durchbiegung (C) kompensiert werden, sodass über die gesamte Zuschnittlänge derselbe Biegewinkel erreicht wird. Wenn das Biegeprofil entlang der Biegelinie (B) gekrümmt wird, kann dies nicht durch Bombierung kompensiert werden.
Nach dem Entlasten entstehen auf der gestreckten Seite Druckspannungen, während gleichzeitig auf der gestauchten Seite Zugspannungen auftreten, Abbildung 3. Die Spannungsverteilung über die Blechdicke verursacht Längsspannungen. Es sind diese Spannungen, die dazu neigen, das Profil zu krümmen. Das Ausmaß der Krümmung hängt hauptsächlich von der Schenkelhöhe und der Profilsteifigkeit ab.
Beim stufenweisen Biegen langer Profile müssen bei der Einstellung der Bombierung zusätzliche Überlegungen angestellt werden.
Abbildung 4. Bombierung. A gerades Profil, B gekrümmtes Profil entlang der Biegelinie, C gekrümmter Profilwinkel.
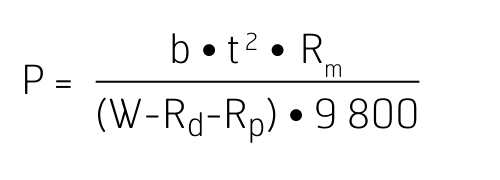
Biegekraft
Um die während des Biegens benötigte Kraft abzuschätzen, berücksichtigen Sie nicht nur Biegelänge, Blechdicke, Matrizenweite und Zugfestigkeit, sondern auch den sich ändernden Hebelarm während des Biegens. Es wird angenommen, dass die Spitzenlast bei einem Biegeöffnungswinkel von 120° mit normaler Reibung (keine Schmierung) erreicht wird. Probeversuche werden immer empfohlen.
- P = Biegekraft, Tonnen (metrisch)
- t = Blechdicke, mm
- W = Matrizenweite, mm (Abbildung 1)
- b = Biegelänge, mm
- Rm = Zugfestigkeit, MPa (Tabelle 1)
- Rd = Matrizeneinlaufradius, mm
- Rp = Stempelradius, mm
Die SSAB Bending Formula© ist in Tests für 90°-Biegungen verifiziert.
Tabelle 1. Typische Zugfestigkeitswerte zur Berechnung der Biegekraft. Diese Werte sind nicht für die Konstruktion oder Abnahmeprüfung zu verwenden.
Hardox® Güte | Typische Zugfestigkeit (MPa) |
|---|---|
Hardox® 400 | 1250 |
Hardox® 450 | 1400 |
Hardox® 500 Tuf | 1600 |
Hardox® 500 | 1650 |
Hardox® HiAce | 1400 |
Hardox® HiTemp | 1250 |
SSAB BendCalc
Ziehen Sie die SSAB BendCalc-App in Betracht, um die richtigen Biegeeinstellungen für Hardox® Verschleißstahl zu erhalten. Die erste Software, die Rückfederung und Stempeltiefe vorhersagt!
Basierend auf den Stahleigenschaften, der Matrizen- und Werkzeugsymmetrie, der endgültigen Biegeform und den Reibungsbedingungen liefert sie Ihnen das Ergebnis in Sekunden:
- Maximale Biegekraft
- Rückfederung
- Stempeltiefe
- Öffnungswinkel beim maximalen Hub
- Minimale Schenkelhöhe
Sie können die Ergebnisse speichern und den Bericht als PDF teilen.
Rückfederung
Die Rückfederung nimmt mit der Stahlfestigkeit und dem Verhältnis zwischen Matrizenweite und Blechdicke (W/t) zu. Die Streckgrenze des Werkstoffs hat den größten Einfluss. Beim Biegen entsteht über den Biegequerschnitt eine variierende Eigenspannungsverteilung. Das plastische Dehnungsniveau und die Verteilung dieser Spannungen bestimmen die Neigung zur Rückfederung. Die gesamte Rückfederung ist vollständig elastisch.
Um die Rückfederung zu kompensieren, sollte die Matrize so geformt sein, dass ein Überbiegen ohne Prägen des Materials möglich ist. Es ist sehr schwierig, die Rückfederung eines Materials beim Biegen genau vorherzusagen, da dies in hohem Maße von jedem einzelnen Werkzeug-Setup abhängt. Deshalb werden Versuche empfohlen.
Für dünnere Platten oder Bleche (t < 10 mm (0,394")) können Sie die Rückfederung des Materials in Grad abschätzen, indem Sie die Zugfestigkeit (MPa) durch 100 teilen (siehe Tabelle 1 für die typische Zugfestigkeit der Hardox® Stahlgüten). Voraussetzung ist, dass die Matrizenweite etwa das 10- bis 12-Fache der Blechdicke beträgt.
Parameter, die die Rückfederung beeinflussen
- Streckgrenze des Werkstoffs – eine höhere Streckgrenze verursacht eine größere Rückfederung.
- Stempelradius – ein größerer Stempelradius verursacht eine größere Rückfederung.
- Matrizenweite – eine größere Matrizenweite verursacht eine größere Rückfederung.
- Die Kaltverfestigung des Materials.
Biegeempfehlungen
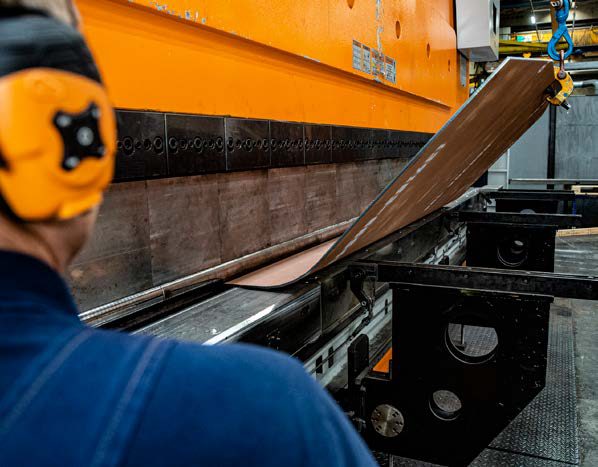
Biegeversuche und ihre Auswertung variieren etwas. Für Hardox® Plattenprodukte ist das empfohlene Mindestverhältnis zwischen Stempelradius und Platten-/Blechdicke (R/t) in Tabelle 2 dargestellt, und entsprechende Empfehlungen für Bleche sind in Tabelle 3 angegeben. Diese Biegeempfehlungen basieren auf Biegeversuchen in einem Schritt auf 90° nach dem Entlasten. Die Matrizenöffnungsweiten sind Richtwerte und können etwas variieren, ohne die Biegeergebnisse zu beeinflussen.
Hardox® Verschleißblech wird mit garantierter Biegeleistung gemäß den Hardox® Garantien geliefert.
Für weitere technische Informationen wenden Sie sich bitte an den technischen Support oder besuchen Sie www.ssab.com. Sie können sich auch an Ihren örtlichen SSAB-Vertreter wenden.
Tabelle 2. Hardox® Verschleißblech, Biegeempfehlungen in mm. Basierend auf Matrizen mit Rollen und normaler Reibung (keine Schmierung). R/t steht für Stempelradius (R) geteilt durch Blechdicke (t).
Hardox® Güte | Dickenbereich in mm | Quer zur Walzrichtung minimales Rp/t | Längs zur Walzrichtung minimales Rp/t | Matrizenöffnungsweite (W) minimales W/t |
|---|---|---|---|---|
Hardox® 400 | t < 8 | 2.5 | 3.0 | 12 |
Hardox® 400 | 8 ≤ t < 20 | 3.0 | 4.0 | 14 |
Hardox® 400 | 20 ≤ t < 50 | 4.0 | 5.0 | 16 |
Hardox® 450 | t < 8 | 3.0 | 3.5 | 12 |
Hardox® 450 | 8 ≤ t < 20 | 3.5 | 4.5 | 14 |
Hardox® 450 | t ≥ 20 | 4.5 | 5.0 | 16 |
Hardox® 500 Tuf | t < 8 | 3.0 | 3.5 | 12 |
Hardox® 500 Tuf | 8 ≤ t < 20 | 3.5 | 4.5 | 14 |
Hardox® 500 Tuf | t ≥ 20 | 4.5 | 5.0 | 16 |
Hardox® 500 | t < 8 | 3.5 | 4.5 | 12 |
Hardox® 500 | 8 ≤ t < 15 | 4.0 | 4.5 | 14 |
Hardox® 500 | 15 ≤ t < 20 | 4.5 | 5.0 | 14 |
Hardox® 500 | t ≥ 20 | 5.5 | 6.0 | 16 |
Hardox® 550 | 8 ≤ t < 65 | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Hardox® 600 | 6 ≤ t < 65 | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Hardox® HiAce | t < 8 | 3.0 | 3.5 | 12 |
Hardox® HiAce | 8 ≤ t < 20 | 3.5 | 4.5 | 14 |
Hardox® HiAce | t ≥ 20 | 4.5 | 5.0 | 16 |
Hardox® HiTemp | t < 8 | 3.0 | 3.5 | 12 |
Hardox® HiTemp | 8 ≤ t < 20 | 3.5 | 4.5 | 14 |
Hardox® HiTemp | t ≥ 20 | 4.5 | 5.0 | 16 |
Tabelle 2b. Hardox® Verschleißblech, Biegeempfehlungen in Zoll.
Hardox® Güte | Dickenbereich in Zoll | Quer zur Walzrichtung minimales Rp/t | Längs zur Walzrichtung minimales Rp/t | Matrizenöffnungsweite (W) minimales W/t |
|---|---|---|---|---|
Hardox® 400 | t < 0.315” | 2.5 | 3.0 | 12 |
Hardox® 400 | 0.315” ≤ t < 0.787” | 3.0 | 4.0 | 14 |
Hardox® 400 | 0.787” ≤ t < 1.969” | 4.0 | 5.0 | 16 |
Hardox® 450 | t < 0.315” | 3.0 | 3.5 | 12 |
Hardox® 450 | 0.315” ≤ t < 0.787” | 3.5 | 4.5 | 14 |
Hardox® 450 | t ≥ 0.787” | 4.5 | 5.0 | 16 |
Hardox® 500 Tuf | t < 0.315” | 3.0 | 3.5 | 12 |
Hardox® 500 Tuf | 0.315” ≤ t < 0.787” | 3.5 | 4.5 | 14 |
Hardox® 500 Tuf | t ≥ 0.787” | 4.5 | 5.0 | 16 |
Hardox® 500 | t < 0.315” | 3.5 | 4.5 | 12 |
Hardox® 500 | 0.315” ≤ t < 0.591” | 4.0 | 4.5 | 14 |
Hardox® 500 | 0.591” ≤ t < 0.787” | 4.5 | 5.0 | 14 |
Hardox® 500 | t ≥ 0.787” | 5.5 | 6.0 | 16 |
Hardox® 550 | 0.315” ≤ t < 2.560” | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Hardox® 600 | 0.236” ≤ t < 2.560” | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Hardox® HiAce | t < 0.315” | 3.0 | 3.5 | 12 |
Hardox® HiAce | 0.315” ≤ t < 0.787” | 3.5 | 4.5 | 14 |
Hardox® HiAce | t ≥ 0.787” | 4.5 | 5.0 | 16 |
Hardox® HiTemp | t < 0.315” | 3.0 | 3.5 | 12 |
Hardox® HiTemp | 0.315” ≤ t < 0.787” | 3.5 | 4.5 | 14 |
Hardox® HiTemp | t ≥ 0.787” | 4.5 | 5.0 | 16 |
Tabelle 3. Hardox® Verschleißblech (Dünnblech), Biegeempfehlungen in mm. Basierend auf Matrizen mit Rollen und normaler Reibung (keine Schmierung).
Hardox® Güte | Dickenbereich in mm | Quer zur Walzrichtung minimales Rp/t | Längs zur Walzrichtung minimales Rp/t | Matrizenöffnungsweite (W) minimales W/t |
|---|---|---|---|---|
Hardox® 400 | 2 ≤ t < 4 | 3.0 | 4.0 | 12 |
Hardox® 400 | 4 ≤ t ≤ 8 | 3.0 | 3.5 | 12 |
Hardox® 450 | 2 ≤ t < 4 | 3.0 | 4.0 | 12 |
Hardox® 450 | 4 ≤ t ≤ 8 | 3.0 | 3.5 | 12 |
Hardox® 450 CR | 0.8 ≤ t ≤ 2.1 | 4.0 | 4.0 | 12 |
Hardox® 500 Tuf | 3 ≤ t < 4 | 3.0 | 4.0 | 12 |
Hardox® 500 Tuf | 4 ≤ t ≤ 6.4 | 3.0 | 3.5 | 12 |
Hardox® 500 | 2 ≤ t ≤ 7 | 3.5 | 4.0 | 12 |
Hardox® 600 | 3 ≤ t ≤ 6 | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Tabelle 3b. Hardox® Verschleißblech (Dünnblech), Biegeempfehlungen in Zoll.
Hardox® Güte | Dickenbereich in Zoll | Quer zur Walzrichtung minimales Rp/t | Längs zur Walzrichtung minimales Rp/t | Matrizenöffnungsweite (W) minimales W/t |
|---|---|---|---|---|
Hardox® 400 | 0.079” ≤ t < 0.157” | 3.0 | 4.0 | 12 |
Hardox® 400 | 0.157” ≤ t ≤ 0.315” | 3.0 | 3.5 | 12 |
Hardox® 450 | 0.079” ≤ t < 0.157” | 3.0 | 4.0 | 12 |
Hardox® 450 | 0.157” ≤ t ≤ 0.315” | 3.0 | 3.5 | 12 |
Hardox® 450 CR | 0.031” ≤ t ≤ 0.083” | 4.0 | 4.0 | 12 |
Hardox® 500 Tuf | 0.118” ≤ t < 0.157” | 3.0 | 4.0 | 12 |
Hardox® 500 Tuf | 0.157” ≤ t ≤ 0.252” | 3.0 | 3.5 | 12 |
Hardox® 500 | 0.079” ≤ t ≤ 0.276” | 3.5 | 4.0 | 12 |
Hardox® 600 | 0.118” ≤ t ≤ 0.236” | Bitte wenden Sie sich an den technischen Support von SSAB | ||
Kontakt und weitere Informationen
Wenden Sie sich an Ihren örtlichen SSAB-Vertreter oder den technischen Support oder besuchen Sie hardox.com.
Hardox® ist eine Marke der SSAB-Unternehmensgruppe. Die in dieser Broschüre enthaltenen Informationen werden nur als allgemeine Informationen bereitgestellt. Es liegt in der Verantwortung des Nutzers, die Eignung aller Produkte und Anwendungen unabhängig zu bestimmen und diese zu prüfen und zu verifizieren.