Duroxite® Schneiden
DUROXITE ® IN DER VERARBEITUNG DUROXITE®
Duroxite ® ist so konzipiert, dass es hart ist, ohne Ihnen in der Werkstatt Schwierigkeiten zu bereiten.
Mit unserem breiten Angebot an Duroxite ®-Produkten können Sie Ausrüstung für praktisch jede Anwendung bauen, reparieren und warten, die durch starken Gleitverschleiß beansprucht wird.
VERARBEITUNG UND INSTALLATION VON DUROXITE ®
Diese Broschüre stellt die wichtigsten Verarbeitungs- und Installationstechniken für Duroxite ® vor. Für weitere technische Beratung können Sie sich jederzeit an unsere Duroxite ®-Spezialisten wenden. Kontaktinformationen finden Sie unter duroxite.com oder durch Scannen des QR-Codes.
SCHNEIDEN
Duroxite ®-Auftragsschweißbleche können durch Plasma-, Laser-, Wasserstrahl-, Lichtbogenfugenhobeln und Trennschleifen geschnitten werden. Sie können jedoch nicht autogen geschnitten werden.
Duroxite ® sollte von der Grundwerkstoffseite geschnitten werden, um eine Kohlenstoffkontamination zu vermeiden. Beim Anfasen kann das Duroxite ®-Blech von der Auftragsseite gebrannt werden.
Die Schnittgeschwindigkeiten müssen aufgrund der Karbide im Vergleich zum Schneiden von normalem Stahlblech reduziert werden.
Für Sicherheitsvorkehrungen beim Schneiden von Duroxite ® siehe den Abschnitt zum Schweißen in der Broschüre.
EMPFOHLENE SCHNITTGESCHWINDIGKEIT BEI VERSCHIEDENEN PLASMASTRÖMEN UND DICKEN
Duroxite ®-Auftragsschweißblech | Kohlenstoffstahl | ||||
|---|---|---|---|---|---|
Blechdicke | 130 Ampere | 200 Ampere | 260 Ampere | 400 Ampere | 360 Ampere |
3 mm on 6 mm 1/8'' on 1/4'' | 1900 mm/min 75'/min | 2600 mm/min 105'/min | 3000 mm/min 120'/min | 3500 mm/min 140'/min | 4200 mm/min 165'/min |
6 mm on 6 mm 1/4'' on 1/4'' | 1900 mm/min 75'/min | 2600 mm/min 105'/min | 3000 mm/min 120'/min | 3500 mm/min 140'/min | 4200 mm/min 165'/min |
10 mm on 10 mm 3/8'' on 3/8'' | 1000 mm/min 40'/min | 1250 mm/min 50'/min | 1700 mm/min 65'/min | 2400 mm/min 95'/min | 4200 mm/min 165'/min |
12 mm on 12 mm 1/2'' on 1/2'' | 550 mm/min 20'/min | 1200 mm/min 45'/min | 1400 mm/min 55'/min | 1800 mm/min 70'/min | 4200 mm/min 165'/min |
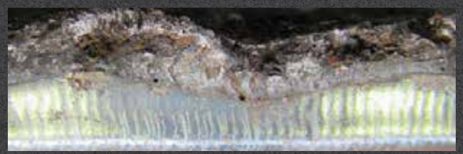
SCHNEIDEN VON DER GRUNDWERKSTOFFSEITE
Duroxite ® sollte nur von der Grundwerkstoffseite geschnitten werden, um eine Kohlenstoffkontamination zu vermeiden. Die Schnittfläche ist glatt, die Kohlenstoffkontamination wird eliminiert, und es gibt eine klare Schmelzlinie, die die Auftragsschicht vom Grundwerkstoff trennt.
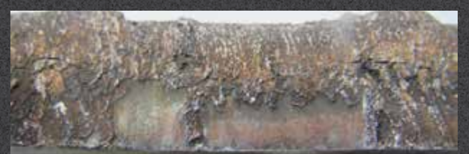
SCHNEIDEN VON DER AUFTRAGSSEITE
Beim Schneiden von der auftraggeschweißten Seite fließen die Auftragswerkstoffe in den Grundwerkstoff. Die Kontamination aus der Auftragsschicht in den Grundwerkstoff verursacht ein höheres Kohlenstoffäquivalent, was zu einem erhöhten Risiko von Kaltrissen beim Schweißen führt.